
Как зафиксировать подшипник на валу без пресса и нагрева
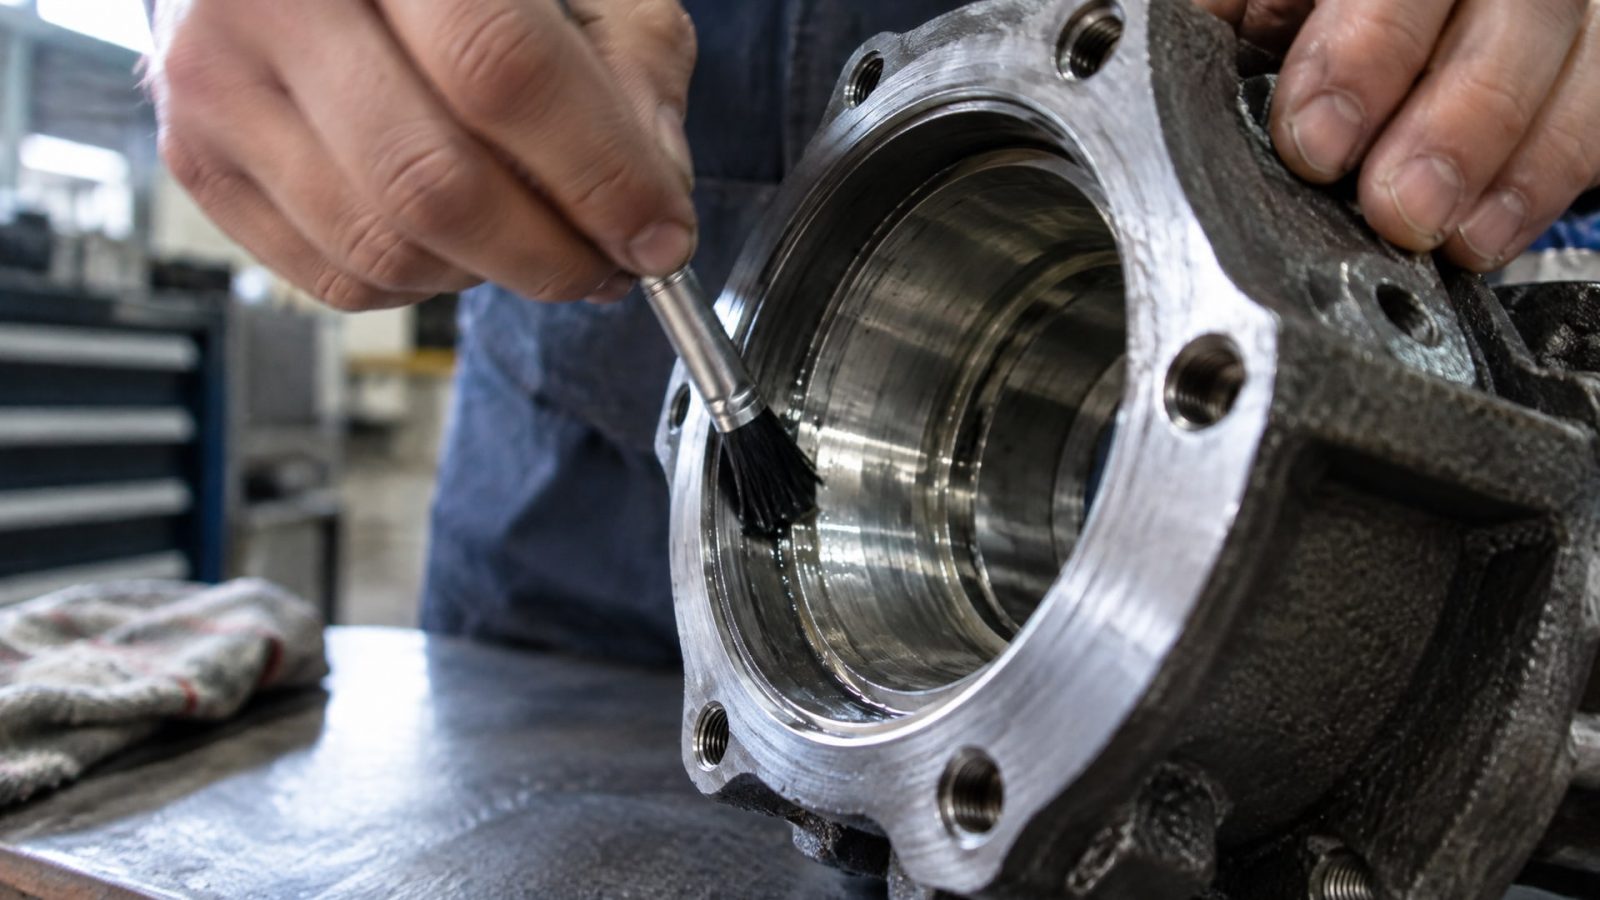
Ремонт посадочного места подшипника часто ставит в тупик: классический метод с прессом недоступен в полевых условиях, нагрев рискует повредить смазку, а переборка оборудования займет дни. Но выход есть. Анаэробные фиксаторы и правильно подобранная посадка позволяют надежно зафиксировать подшипник без механического усилия и повышения температуры. Эта методика применяется в ремонте электродвигателей, стартеров, редукторов и прочего оборудования, где стандартный монтаж невозможен или экономически нецелесообразен. Статья раскрывает практический алгоритм восстановления посадочных мест, критерии выбора фиксирующего состава и стандартные посадки для валов и корпусов.
Когда применяют холодную фиксацию вместо пресса и нагрева
На производстве и в ремонтных мастерских холодная посадка с фиксатором выбирается в трех случаях: когда пресс недоступен (работа в полевых условиях, выездной ремонт), когда нагрев нежелателен (смазка в подшипнике может потерять вязкость, электроника рядом с корпусом), или когда натяг небольшой и традиционный монтаж экономически неоправдан.
Классический горячий монтаж предполагает нагрев подшипника не выше 120 °C и выдержку на 20–30 °C выше минимально необходимой температуры посадки. Но если нагреватель сломан, работа в цехе не рассчитана на раскаленные детали или требуется максимально быстрое восстановление, холодная фиксация становится прямым решением. Главное условие: посадочное место не должно быть сильно изношено. Анаэробный фиксатор заполняет микронеровности и небольшие зазоры, но не заменяет механический ремонт деталей с крупной выработкой.
Анаэробный фиксатор: что это и как работает
Анаэробный фиксатор - это однокомпонентный состав, который отверждается в отсутствие кислорода и в присутствии металлических ионов.
Его смешивают не нужно, он наносится жидким, но буквально за часы (время отверждения 16–24 часа в зависимости от типа и производителя) превращается в прочный полимер, заполняющий зазоры и микротрещины в посадке.
Для посадок подшипников и втулок выбирают средней или высокой прочности, в зависимости от нагрузки и требования к разборке. Средней прочности составы допускают разборку при последующем ремонте: детали можно разогреть локально (примерно до 200–250 °C) или приложить механическое усилие с помощью съемника. Высокопрочные фиксаторы образуют практически неразъемное соединение и подходят для постоянного монтажа, когда переборка не планируется.
Отверждение идет послойно, начиная с внешних границ контакта металла. Поэтому важно, чтобы состав полностью заполнил зазор между валом и внутренним кольцом подшипника. Если состав нанесен частично или разбавлен остатками масла, отверждение будет неравномерным и прочность упадет.
Подготовка поверхностей и применение анаэробного состава
Успех холодной фиксации на 80 % зависит от чистоты посадочной поверхности.
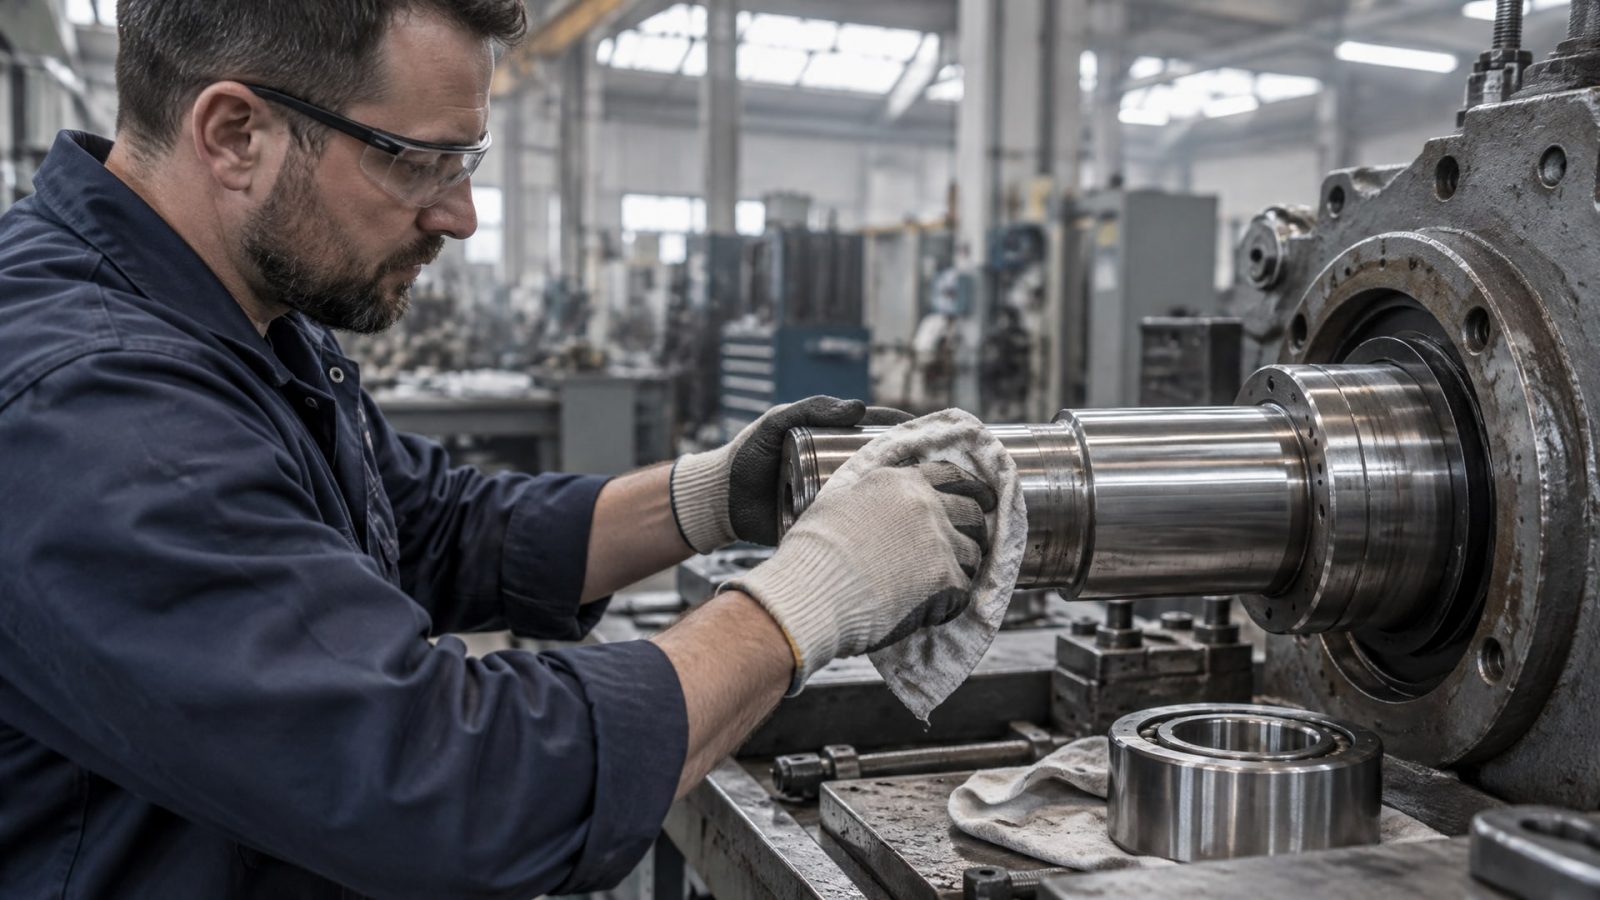
Вал и внутреннее кольцо подшипника (или корпус при посадке наружного кольца) очищают следующим образом:
Удаляют старую смазку и грязь механически: жесткой щеткой, тряпкой или скребком.
Обезжиривают растворителем (ацетон, спирт технический) и дают полностью высохнуть - вода и масло замедляют отверждение.
Проверяют абразивной сеткой или наждачной бумагой (P120–P180): если поверхность окислена или проржавела, легко шлифуют, чтобы открыть чистый металл.
Еще раз протирают чистой тряпкой и убеждаются, что остатков пыли нет.
После полной просушки можно наносить анаэробный фиксатор. Состав наносят так, чтобы он покрыл всю посадочную поверхность вала тонким слоем, а затем сразу же вставляют внутреннее кольцо подшипника или собирают деталь целиком. Излишки фиксатора вытеснятся, и его убирают мягкой тряпкой (но не смывают водой - это прервет отверждение). Детали удерживают в собранном положении 10–15 минут, пока состав схватится, а затем оставляют в покое на полные сутки, пока полимеризация завершится.
Для крупных валов или толстостенных корпусов расход анаэробного фиксатора увеличивают: нужно заполнить весь зазор между деталями. Если зазор больше 0,15 мм, фиксатор уже не гарантирует прочность, и нужно либо выбрать другой способ (например, втулочный фиксатор или механическое восстановление), либо восстановить посадку предварительно.
Посадки вала и корпуса по стандартам ISO
Правильный выбор посадки - основа надежности холодного монтажа.
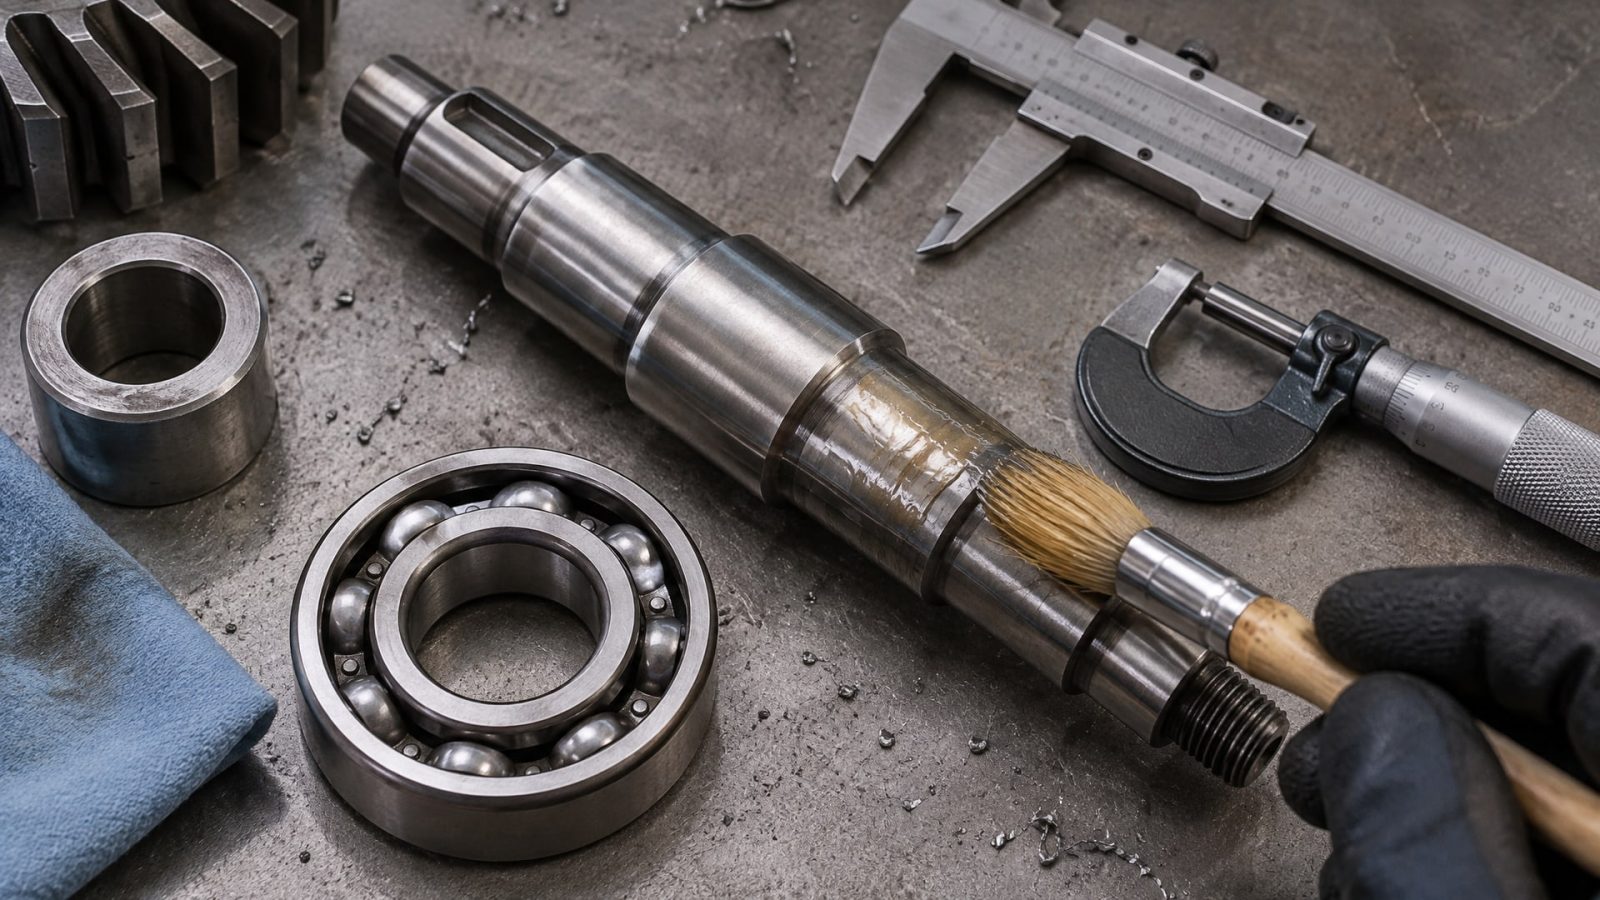
Все стандартные посадки для подшипников задаются по системе допусков ISO 286-2 (или эквивалентной JIS B 0401 в Японии).
| Кольцо | Типовая посадка | Натяг/зазор | Допуск вала | Допуск отверстия | Применение |
|---|---|---|---|---|---|
| Внутреннее кольцо на валу | H7/k6 | Натяг 0,001–0,014 мм | k6 | H7 | Вращающийся вал, радиальная нагрузка |
| Наружное кольцо в корпусе | H7/h6 | Зазор 0,002–0,010 мм | h6 | H7 | Неподвижный корпус, вращающееся наружное кольцо |
| Внутреннее кольцо на неподвижном валу | H8/k7 | Натяг меньше | k7 | H8 | Легкие условия, требуется разборка |
Допуск посадочного места проверяют микрометром: для вала IT6 означает, что диаметр не должен отклоняться от номинала более чем на ±0,01–0,02 мм (зависит от размера). Для корпуса IT7 допуск чуть больше - ±0,015–0,025 мм. Суммарное радиальное биение (т. е. биение оси вала при его вращении) не должно превышать IT5.
Если посадочное место выработано и диаметр превышен более чем на допуск класса k6 или h6, одного анаэробного фиксатора не хватит. Тогда прибегают к восстановлению геометрии: нарезают новую резьбу и ставят ремонтное кольцо, наплавляют металл сваркой и растачивают, или используют втулочный фиксатор с механической фиксацией.
Ремонт изношенных посадочных мест
Если посадочное место разбито так, что натяг упал до нуля или даже появился зазор, чистого анаэробного фиксатора будет мало.
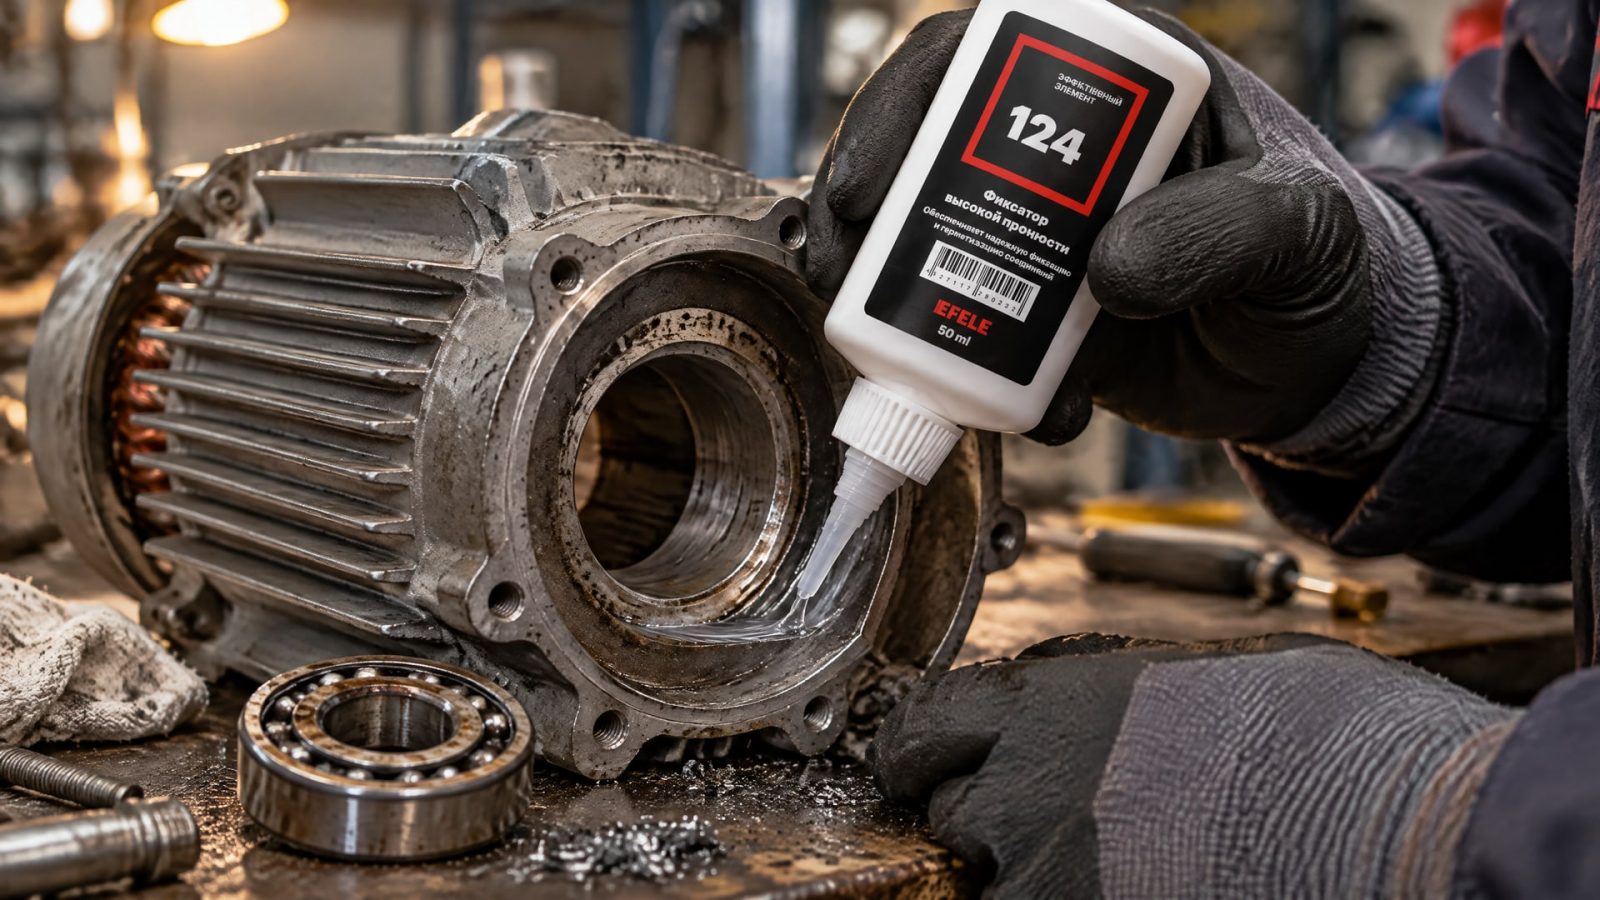
Такие случаи часто встречаются при ремонте стартеров, электродвигателей и редукторов после долгой эксплуатации.
Типовой алгоритм восстановления:
Удаляют подшипник полностью и оценивают выработку: если радиальное смещение (люфт) превышает 0,2–0,3 мм, геометрию нужно восстанавливать.
Вал растачивают или переходят на больший диаметр, если позволяет конструкция. После обработки проверяют точность посадочного места микрометром.
На корпусе в случае износа отверстия под наружное кольцо применяют то же: расточку или переход на большую резьму с установкой ремонтного кольца.
После восстановления поверхность очищают и снова применяют анаэробный фиксатор.
Если же износ незначителен (люфт до 0,1 мм), анаэробный фиксатор справляется самостоятельно, заполнив микронеровности и создав микромеханическое сцепление. На линиях фасовки, в сборочных цехах и в ремонтных службах такой подход прижился именно за счет простоты: не нужно переборка оборудования, не нужно нагреватель, только очистка и однокомпонентный состав. Для надежной фиксации подшипников на валу без пресса и нагрева при небольших износах используют анаэробный клей EFELE 124, который обеспечивает высокую прочность соединения и заполняет зазоры до 0,15 мм, при этом остается разборным при последующем ремонте.
Втулочный фиксатор и механические методы
Если анаэробный состав невозможно применить (например, посадка уже собрана или требуется срочная замена), используют втулочный фиксатор.
Это разрезное кольцо (втулка) с конусной или цилиндрической поверхностью, которое под механическим давлением зажимает вал или вставляется в отверстие корпуса, создавая натяг за счет деформации самой втулки, а не клея.
Типовое применение втулочного фиксатора:
Если вал слишком велик для переборки или его нельзя извлечь, втулку напрессовывают через боковую щель с помощью винтов.
Для экстренного ремонта в поле: втулку устанавливают быстрее, чем дожидаться отверждения анаэробного состава.
Если требуется многократная переборка (демонтаж/монтаж в ремонте), втулочный фиксатор демонтируется механически, без нагрева.
Натяг создается за счет конусности поверхности втулки: при вкручивании винтов конус давит на тело втулки, она расширяется и зажимает вал. Величина натяга регулируется количеством оборотов винта, что позволяет точнее контролировать посадку, чем при приложении неизвестного усилия руками.
Однако втулочный фиксатор все еще требует уже собранного подшипника и свободного доступа к боковой части вала. Если подшипник только предстоит установить и вал извлекаем, анаэробный фиксатор экономичнее и надежнее.
Часто задаваемые вопросы
Можно ли использовать обычный клей для фиксации подшипника?
Нет. Обычные клеи (например, эпоксидные) не рассчитаны на передачу нагрузки в цилиндрических посадках и не обеспечивают нужную адгезию к металлу при полимеризации в условиях тесного контакта. Анаэробные фиксаторы специально разработаны для работы в таких соединениях и дают прочность на срез 15–30 МПа, что достаточно для удержания подшипника под нагрузкой.
Сколько времени ждать, пока фиксатор отвердеет?
Монтажная прочность (когда можно начинать работать с деталью) наступает через 6–12 часов в зависимости от типа состава и температуры. Полное отверждение обычно требует 16–24 часов. На холоде (ниже 15 °C) процесс замедляется, поэтому в холодном цехе лучше оставить детали на ночь.
Что делать, если посадка слишком велика и фиксатор не держит?
Если зазор больше 0,15 мм или натяг полностью упал, анаэробный фиксатор теряет эффективность. Нужно либо восстановить геометрию посадочного места расточкой, либо использовать втулочный фиксатор с механическим зажимом, либо комбинировать оба метода: сначала установить втулку, потом обеспечить фиксацию анаэробным составом.
Можно ли разобрать подшипник, если использован анаэробный фиксатор?
Да, если применен состав средней прочности (категория 243, например). Такие фиксаторы допускают разборку при нагреве элемента примерно до 200–250 °C или при приложении усилия съемником. Высокопрочные составы (категория 271) требуют уже серьезного нагрева и могут быть непрактичны для разборки.
Нужно ли очищать вал перед нанесением фиксатора?
Обязательно. Остатки масла, грязи и старой смазки замедляют отверждение и снижают прочность на 30–50 %. Поверхность очищают механически щеткой, обезжиривают ацетоном или спиртом и дают высохнуть полностью. Только после этого наносят фиксатор.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - это практичное решение, когда стандартный монтаж невозможен или экономически неоправдан. Анаэробный фиксатор заполняет зазоры до 0,15 мм и отверждается за счет контакта с металлом, не требуя ни механического давления, ни повышенной температуры. Посадочное место выбирают по ISO 286-2 (типовой класс H7/k6 для вала, H7/h6 для корпуса), допуски проверяют микрометром. Если место сильно изношено, геометрию восстанавливают расточкой или втулочным фиксатором, а потом уже применяют анаэробный состав.
Следующий практический шаг: оцените состояние посадочного места подшипника (измерьте микрометром и проверьте люфт), очистите вал и отверстие от масла и грязи, подберите подходящий анаэробный фиксатор по посадочному диаметру и нагрузке, нанесите состав и дайте ему полное время на отверждение перед запуском. Если люфт превышает допуск на 0,2 мм и больше, сначала обратитесь к восстановлению геометрии через растачку или ремонтное кольцо.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку для высоких температур с учетом допуска H1, рабочего диапазона и стабильности формулы для безопасности и эффективности оборудования.
Цепное масло пищевое: как выбрать смазку для конвейеров, чтобы избежать ускоренного износа, простоев и санитарных проблем.
Эффективная защита от ржавчины садового инструмента: выбираем смазку и правильно ухаживаем за металлом.