
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Разборное резьбовое соединение требует тонкого баланса: фиксатор должен надежно удерживать болт от самопроизвольного откручивания, но при этом позволять его демонтировать обычным ручным инструментом без риска повредить резьбу или сам крепеж. Это необходимо на производственных линиях, в ремонтных цехах и полевых условиях, где периодический сервис и обслуживание узлов входят в регламент работ.
Выбор анаэробного фиксатора резьбы - это не просто подбор по цвету упаковки. Решение зависит от диаметра болта, нагрузок, температурных условий, вибрации и главного параметра: насколько легко или сложно должна быть разборка. Инженеры и закупщики часто сталкиваются с неправильным выбором, когда фиксатор оказывается либо слишком слабым, либо, напротив, требует нагрева для демонтажа. Эта статья разберет критерии отбора, поможет разграничить разборные и неразборные составы, и покажет, как применять фиксатор правильно.
Разборный и неразборный фиксатор: основные отличия
Анаэробные фиксаторы резьбы делятся на три класса прочности, каждый из которых решает разные задачи.
Неразборные (high strength, красные) рассчитаны на постоянное закрепление и требуют локального нагрева примерно до 250°C для демонтажа. Разборные (medium strength, синие) позволяют откручивать болт обычным ключом или отверткой. Низкопрочные (green/purple) используются редко и подходят только для очень тонких резьб или предварительного удержания перед окончательной сборкой.
| Параметр | Разборный (синий) | Неразборный (красный) |
|---|---|---|
| Момент страгивания (M10) | ~23 Н·м | 35 Н·м и выше |
| Демонтаж | Ручной инструмент | Локальный нагрев ~250°C |
| Диаметр применения | 1/4"–3/4" (м6-м20) | Любые размеры |
| Вибростойкость | Хорошая | Отличная |
| Сервисный интервал | Частые разборки | Постоянное соединение |
| Температурный диапазон | −55°C до +150°C | −55°C до +150°C |
Для разборных соединений в цехах, на конвейерах, в ремонтных мастерских выбор очевиден: средняя прочность. Это позволяет бригаде быстро заменить подшипник, уплотнение или модуль без предварительной подготовки оборудования к нагреву. При этом фиксация достаточна, чтобы предотвратить вибрационное ослабление болта в условиях работающего оборудования.
Почему фиксатор резьбы разъемный выбирают для линий и сервиса
На производственных линиях, особенно фасовочных и сборочных, крепеж часто требует периодического осмотра и замены.
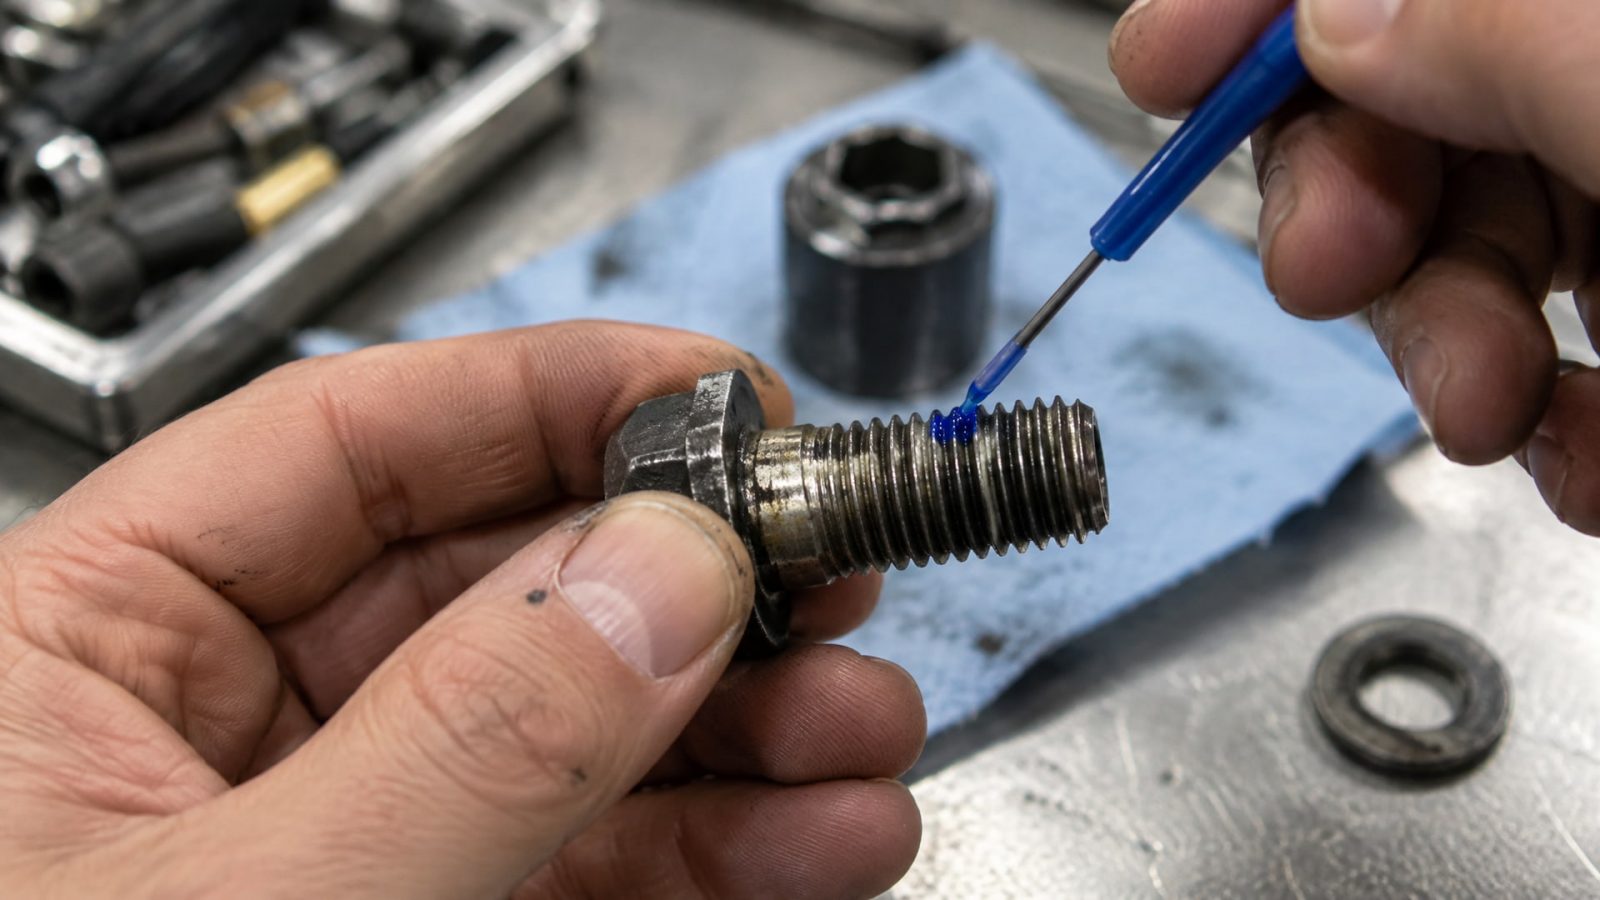
Если установить неразборный фиксатор, то каждое обслуживание станет многочасовой операцией с применением горелки, нагревных пушек и риском повредить соседние узлы. Разборный фиксатор резьбы разъемный синий сокращает время простоя и позволяет инженеру выполнить работу на месте.
Вибрационное ослабление - одна из главных причин, почему на движущихся узлах вообще нужен фиксатор. Если болт постоянно вибрирует (на подшипниках, приводах, компрессорах), он медленно разворачивается, теряя контакт с резьбой корпуса. Анаэробный фиксатор средней прочности заполняет зазор между витками, создавая полимерный слой, который препятствует относительному движению. Даже при отсутствии прямой нагрузки такая фиксация работает долго - месяцы и годы, пока не потребуется сервис.
Закупщики и снабженцы выбирают среднепрочные составы еще и потому, что они предсказуемо снимаются. На маленьких болтах (М4–М6) высокопрочный фиксатор может привести к срыву резьбы при попытке откручивания или перегрузке ключа. На крупных болтах (М16–М24) разборный фиксатор легче контролируется одной парой рук, без дополнительной техники.
Выбор по диаметру резьбы и требуемому моменту откручивания
ISO 10964 - это стандартный метод испытания, по которому производители оценивают момент страгивания (breakaway strength) фиксатора.
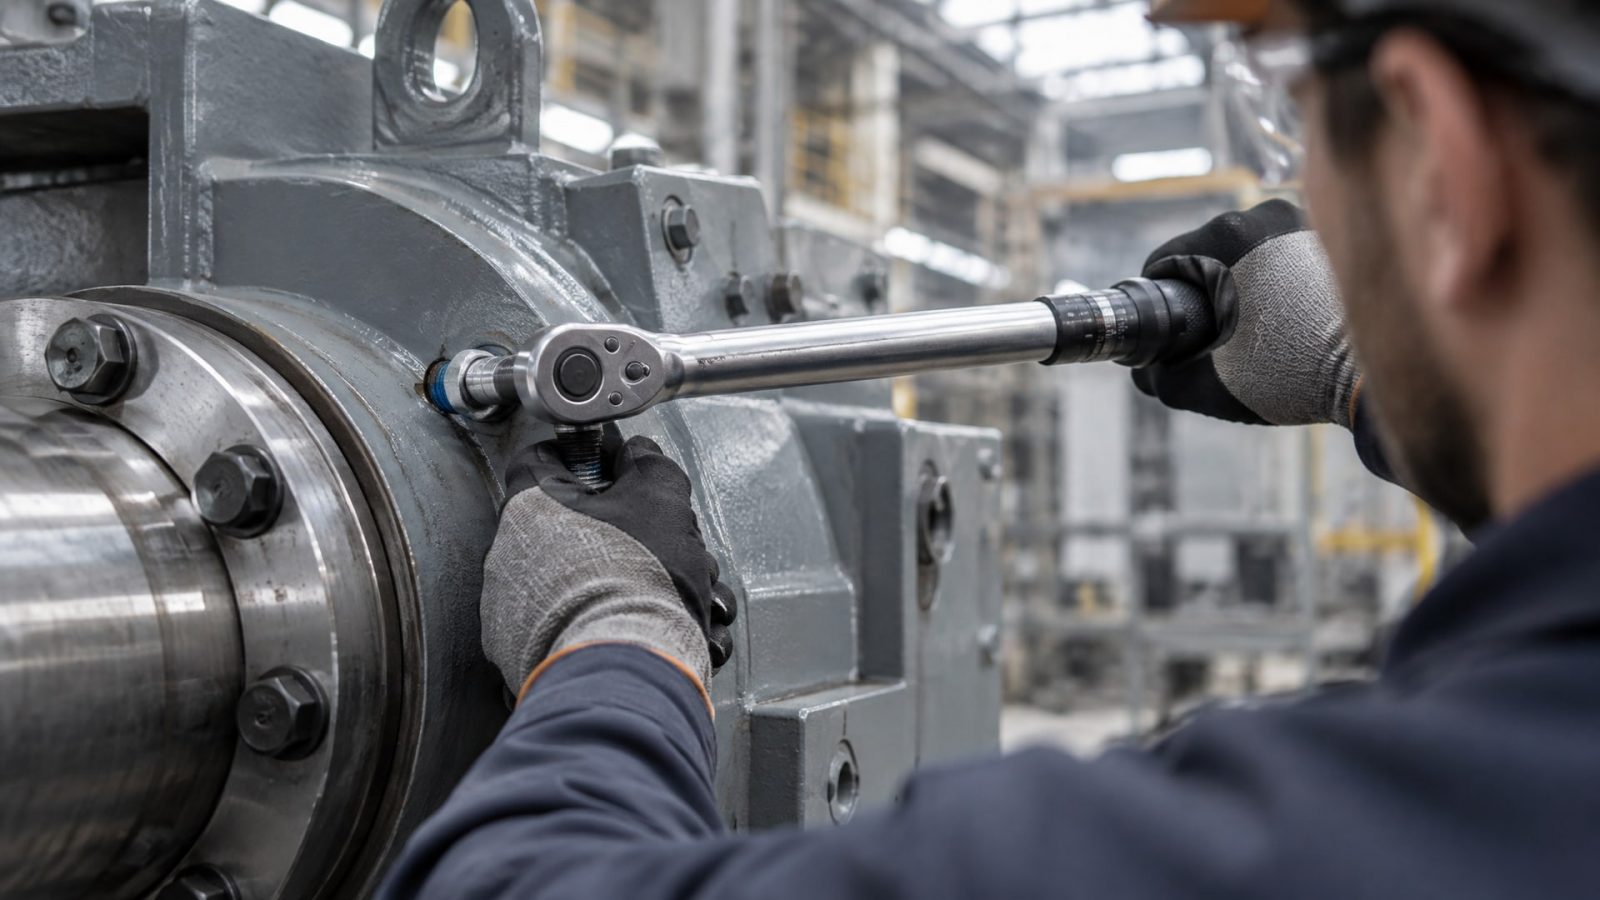
Для разборного фиксатора резьбы средняя прочность на болте М10 обычно находится в диапазоне 20–30 Н·м, что соответствует довольно заметному усилию, но все еще в пределах мускульной силы одного человека с обычным ключом.
Однако это число не универсально. Момент зависит от:
Диаметра резьбы: на М5 тот же фиксатор даст 5–8 Н·м, на М20-40–50 Н·м.
Материала болта и корпуса: нержавеющая сталь создает другой контакт, чем углеродистая.
Шероховатости резьбы: свежефрезерованная резьба держит фиксатор иначе, чем наката или накатки.
Чистоты поверхности: загрязнения и остатки масла могут снизить реальный момент на 20–40% относительно паспортного.
Для практического выбора инженер должен знать, какое усилие разборки допустимо для его узла. Если это небольшой клапан или датчик, где болт слабый, лучше ориентироваться на низкопрочный или очень слабый medium-strength состав. Если это крепеж крышки редуктора или шкива, где болт толстый и нагруженный, можно смело брать стандартный синий medium-strength.
Проникающая смазка и фиксирующая смазка: не путать с фиксатором
Часто начинающие специалисты путают анаэробный фиксатор резьбы с антифрикционной пастой (anti-seize) или проникающей смазкой.
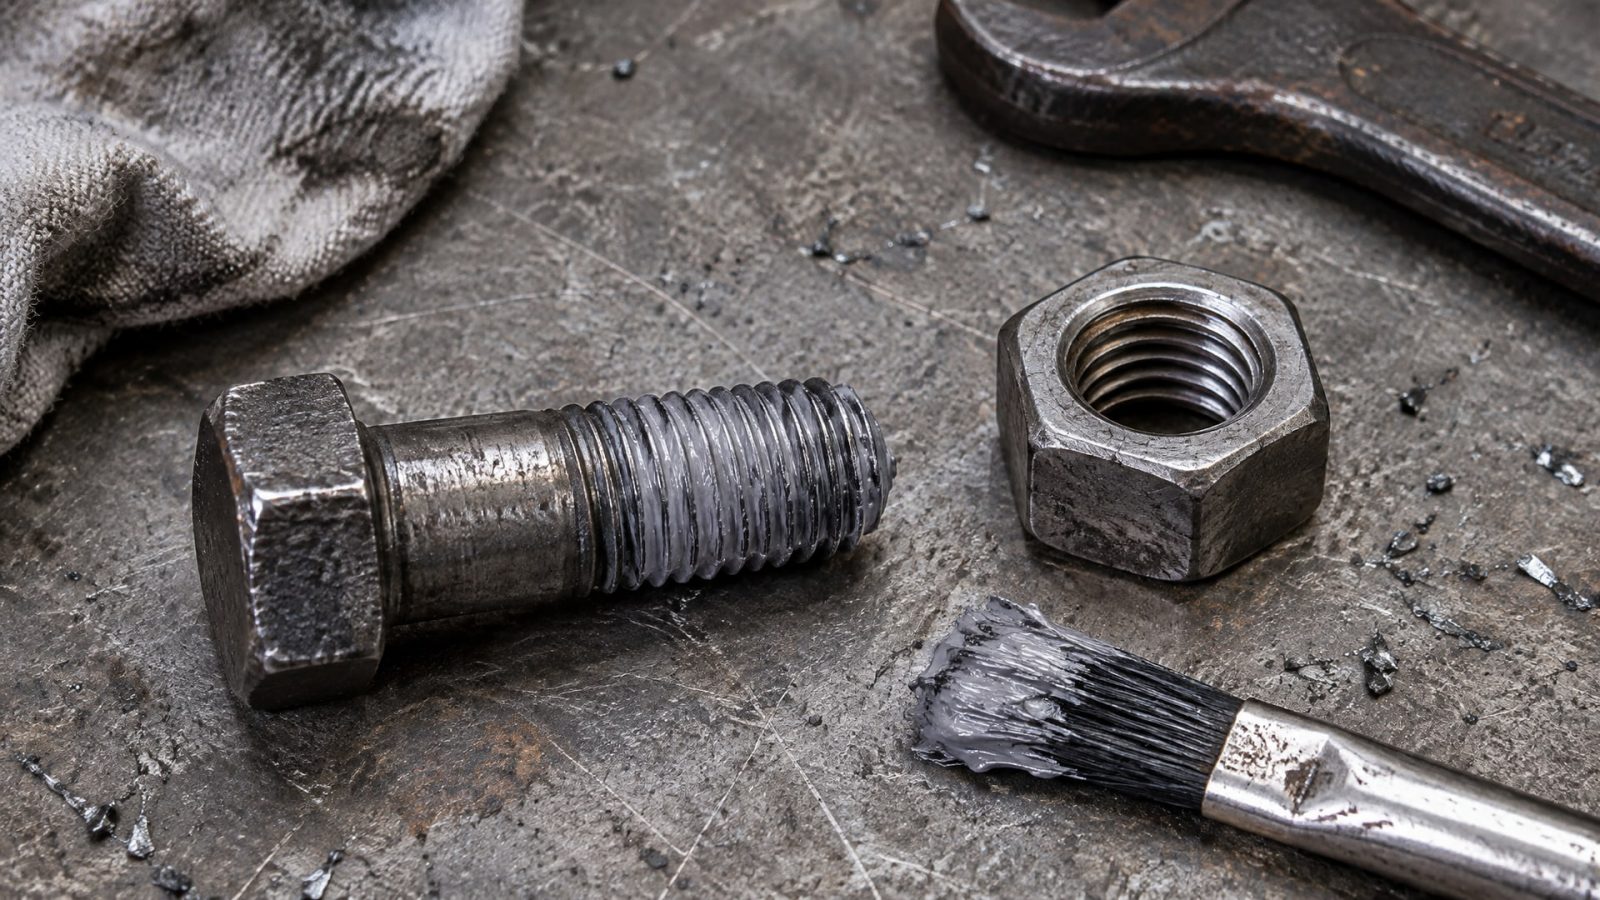
Это разные вещи с разными функциями.
Фиксирующая смазка для болтов - это обычно графитовая или молибденовая паста, которая предотвращает заедание резьбы, облегчает последующий демонтаж и защищает от коррозии. Она наносится внешним слоем и практически не улучшает стойкость к вибрации.
Анаэробный фиксатор - это низковязкий полимеризующийся состав, который втягивается в зазоры между витками, отверждается под влиянием отсутствия кислорода и создает жесткую связь между болтом и корпусом. Его задача - именно фиксация, а не смазывание.
Проникающие смазки (типа текучих составов для разборки примерзших болтов) вообще не предназначены для фиксации; они снижают трение и помогают демонтировать уже затянутые крепежи.
Если в соединении есть риск коррозионного заедания и одновременно нужна фиксация от вибрации, можно использовать оба: сначала нанести тонкий слой anti-seize на резьбу корпуса, потом - несколько капель анаэробного фиксатора. Однако производители советуют убедиться в совместимости составов.
Подготовка поверхности: почему чистота критична
Анаэробный фиксатор работает только в присутствии активных металлических поверхностей.
Если резьба загрязнена маслом, пылью, ржавчиной или старой смазкой, полимеризация будет неполной или задержится. Реальный момент страгивания упадет на 20–50% ниже паспортного, и болт может открутиться при вибрации или осевой нагрузке.
Правильная подготовка включает несколько шагов:
Механическая очистка: протирка резьбы латунной щеткой или мягкой тряпкой для удаления крупной грязи, пыли и старой смазки.
Обезжиривание: протирка растворителем (ацетон, спирт, уайт-спирит) для удаления масляной пленки.
Сушка: резьба должна быть сухой; влага замедляет отверждение и может привести к поверхностной полимеризации без заполнения глубоких зазоров.
На производстве, где крепеж может быть в масле (например, на валах редуктора или гидросистемах), очистка часто становится узким местом. Некоторые специалисты используют щелочные или спиртовые влажные салфетки прямо в цехе, что экономит время.
Если поверхность очень пассивная (например, нержавеющая сталь, алюминий, оцинкованный крепеж) и нет возможности провести полную очистку, производители рекомендуют добавить активатор/праймер. Это вспомогательный состав, который наносится перед фиксатором и ускоряет полимеризацию даже на слабоактивных металлах. Активатор также полезен, если требуется быстро набрать прочность: вместо естественного отверждения за 24 часа фиксатор с праймером затвердеет за 30–60 минут.
Разбор и демонтаж: когда нужен нагрев, а когда нет
Одно из главных преимуществ разборного фиксатора резьбы разъемный синий в том, что он снимается без нагрева.
Однако есть практические нюансы.
На стандартных болтах диаметром М6–М20, затянутых с моментом 15–40 Н·м, демонтаж обычно происходит за несколько оборотов ключа. Если болт не крутится с первого раза, это часто признак того, что фиксатор либо еще не полностью отвердел (если монтаж был менее суток назад), либо резьба была грязная и фиксация оказалась слабой.
Если требуется облегчить разборку маленького хрупкого болта (М3–М4 на хрупком материале), рекомендуется:
Нанести тонкий слой проникающей смазки на резьбу и дать ей впитаться 10–20 минут; это смягчит полимерный слой.
Использовать ударный ключ малой мощности для начального срыва болта; это предотвращает перегрузку и срыв резьбы.
При необходимости (если болт совсем не поддается) можно применить локальный нагрев: обдуть феном или опустить соединение в теплую воду на 5–10 минут. Полимер размягчится, и болт легче откроется.
Неразборный высокопрочный фиксатор требует нагрева примерно до 250°C; это делается горелкой или в муфельной печи. Для разборного синего состава такие температуры избыточны и могут повредить материал соединения.
Особенности применения при разных температурах и нагрузках
Большинство современных анаэробных фиксаторов работают в диапазоне −55°C до +150°C.
Это охватывает подавляющее большинство промышленных приложений: от неотапливаемых складов и полевых условий до горячих цехов с печами и компрессорами.
При низких температурах (ниже 0°C) отверждение замедляется. Если крепеж монтируется на улице в мороз, лучше либо предварительно прогреть соединение феном (до +15–20°C), либо занести его в тепло на несколько часов перед использованием. Активатор значительно ускоряет процесс и в этом случае.
При высоких температурах (свыше 100°C) фиксатор может размягчиться, если соединение нагревается быстро и долго. Однако в реальных условиях большинство промышленных узлов работают в режиме периодического нагрева, и анаэробный фиксатор успевает адаптироваться. Более критична вибрация с амплитудой в несколько десятков микрон: ее разборный фиксатор держит хорошо, но при очень высокой амплитуде (например, на грохотах или вибросекаторах) может потребоваться более высокопрочный состав.
На редукторах и подшипниках, где крепеж постоянно находится в горячем масле (70–80°C), разборный medium-strength фиксатор остается в строю годами, если не требуется частого разбора. Если разбор планируется регулярно (раз в месяц-два), это нужно учитывать при выборе прочности; слишком высокий момент страгивания станет помехой.
Выбор марки: синий, но не все синие одинаковы
Рынок фиксаторов резьбы представлен десятками брендов и формулировок.
Синий цвет - это не стандарт ISO, а рыночная практика, сложившаяся исторически. Большинство производителей обозначают разборный medium-strength синим, но встречаются исключения.
При выборе конкретного продукта инженер должен проверить:
Техлист (TDS): в нем указаны реальные значения момента страгивания по ISO 10964, температурный диапазон, рекомендуемые диаметры крепежа.
Допуски и сертификаты: если соединение входит в узел, подлежащий сертификации (например, автомобильные системы, пищевое оборудование), может потребоваться фиксатор с конкретным допуском производителя.
Форму выпуска: анаэробные фиксаторы бывают в флаконах (6 мл, 9 мл, 50 мл), шприцах, аэрозолях и стик-форматах. Для массового производства удобнее дозировочные флаконы или шприцы; для полевого сервиса подходят аэрозольные распылители.
Совместимость с материалами: некоторые составы плохо совместимы с определенными пластиками, эластомерами или красками; это обязательно указано в TDS.
На производственных линиях часто используют фиксаторы в удобных для автоматизации форматах: микродозаторы с одной капельной тубой для каждого болта или роботизированные системы дозирования. Это снижает расход и обеспечивает консистентность нанесения.
Часто разборные фиксаторы с одинаковой синей окраской различаются по вязкости (low-flow для тонких щелей, regular для стандартных зазоров). На крупном крепеже с увеличенным шагом резьбы нужен регулярный состав или даже high-flow, чтобы фиксатор полностью заполнил объем. На микрокрепеже (M2–M3) требуется низкая вязкость, чтобы состав втянулся в узкие зазоры.
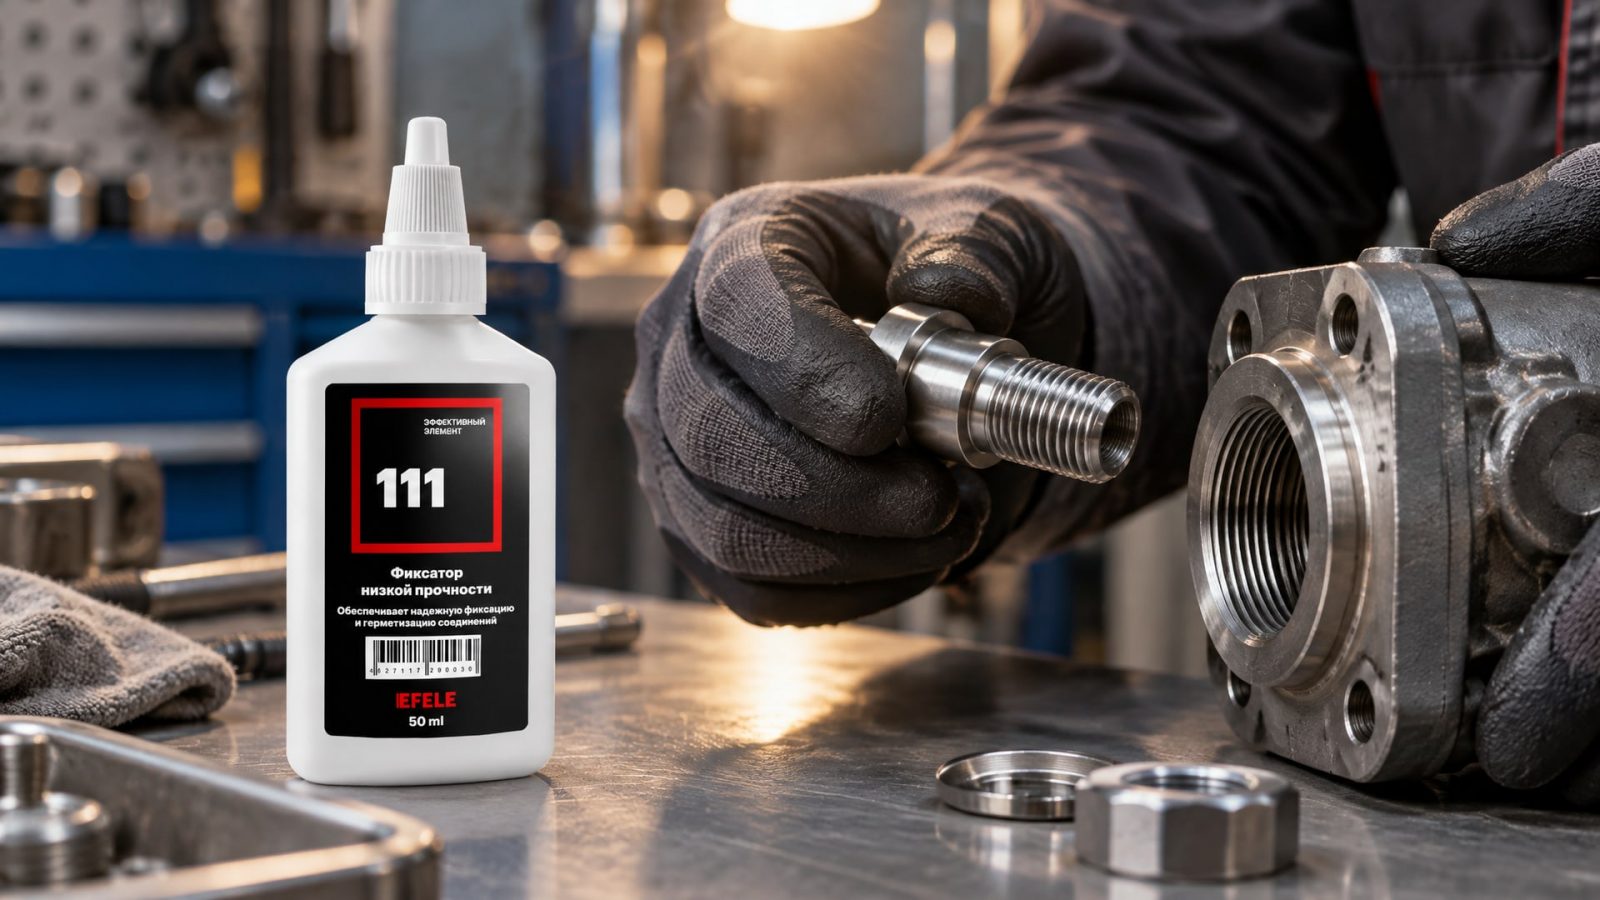
Для часто разбираемых соединений, где требуется минимальное усилие откручивания и быстрый демонтаж без риска повреждения резьбы, применяют очень мягкие низкопрочные составы. На конвейерных системах и сборочных линиях, где болты меняют часто, но остаточное время их нахождения в узле может быть недолгим (день-два перед следующей разборкой), подойдет EFELE 111 или аналогичный низкопрочный анаэробный клей. Это обеспечит минимальный момент откручивания (в пределах 5–10 Н·м для М10) и полную разборку без усилий.
Если же разборка требуется реже (раз в несколько месяцев), но нужна надежная фиксация при вибрации и изменении температур, средняя прочность - правильный выбор. На большинстве производственных линий, в ремонтных цехах и сервисных организациях прижился стандартный синий medium-strength фиксатор, который сочетает удобство демонтажа и надежность фиксации. Если требуется средняя прочность фиксации для разборных соединений, оптимальным выбором будет EFELE 113 или составы аналогичной категории, обеспечивающие стабильный момент страгивания в диапазоне 20–30 Н·м для М10 и полный контроль над разборкой.
Частые ошибки при выборе и применении
Ошибка 1: выбор по цвету без проверки TDS.
Производитель может обозначить красным как высокопрочный, так и среднепрочный фиксатор (редко, но бывает). Синий обычно medium-strength, но всегда нужно проверить спецификацию.
Ошибка 2: нанесение на грязную резьбу. Это самая частая причина слабой фиксации в полевых условиях. Болт откручивается через пару дней вибрации, хотя фиксатор был нанесен правильно.
Ошибка 3: избыток фиксатора. Если нанести слишком много, излишки вытекают, пачкают корпус, и реальный момент страгивания может оказаться выше или ниже требуемого. Рекомендуется 1–2 небольшие капли на болт М10; для М6 - половина капли.
Ошибка 4: использование неразборного фиксатора вместо разборного под предлогом «он надежнее». Это экономит на фиксаторе, но обходится дорого: каждое обслуживание становится долгим процессом с нагревом.
Ошибка 5: надежда на фиксатор как на единственное средство от вибрации. На особо вибрирующих узлах (вибросекаторы, грохоты) фиксатор дополняют пружинной шайбой или контргайкой. Фиксатор - сильный, но не всемогущий инструмент.
Ошибка 6: чередование разных брендов и типов. Если в узле уже установлены болты с одним фиксатором, лучше использовать тот же при замене. Свойства немного отличаются, и при повторной разборке реальная прочность может быть непредсказуемой.
Часто задаваемые вопросы
Чем отличается фиксатор резьбы разъемный от неразъемного?
Разъемный (синий, medium strength) снимается обычным ручным инструментом за счет более низкого момента страгивания (20–30 Н·м для М10). Неразъемный (красный, high strength) держится намного крепче (35+ Н·м для М10) и требует локального нагрева около 250°C для демонтажа. Разъемный подходит для сервисных и периодических разборок, неразъемный - для постоянных соединений.
Что значит разъемный фиксатор резьбы?
Это анаэробный фиксатор, предназначенный для соединений, которые периодически разбираются в процессе обслуживания и сервиса. Слово «разъемный» указывает на то, что болт легко откручивается без нагрева, сохраняя целостность резьбы и крепежа. Используется на конвейерах, редукторах, подшипниках и других узлах, требующих плановых разборок.
Почему фиксатор резьбы разъемный синий - это не просто цвет?
Синий цвет - рыночный стандарт для medium-strength составов, который помогает специалистам быстро отличить разборный фиксатор от неразборного. Однако цвет сам по себе не гарантирует свойства; всегда нужно проверять техлист производителя, где указаны момент страгивания, температурный диапазон и рекомендуемые размеры крепежа.
Какой фиксатор выбрать для фасовочной линии?
Для фасовочных линий, где высока вибрация и требуется частый доступ к болтам, подходит разборный medium-strength фиксатор синего цвета. Он должен быть в удобной форме выпуска (флакон, шприц или дозатор), совместимым с пищевыми среди (если это требуется по регламенту), и с моментом страгивания 15–25 Н·м для стандартных М10.
Надо ли использовать активатор с разборным фиксатором?
Активатор нужен, если резьба пассивная (нержавейка, алюминий), если требуется быстрое отверждение (менее 1 часа вместо естественных 24 часов), или если поверхность частично загрязнена. Для стальных болтов, идеально очищенных и при комнатной температуре, активатор не обязателен, но ускоряет процесс.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений - это инженерная задача, а не простой подбор по цвету и бренду. Основа решения - понимание того, какой момент откручивания требуется, при каких температурах и нагрузках будет работать соединение, и насколько часто оно будет разбираться. Синий разборный medium-strength фиксатор справедливо считается универсальным решением для большинства промышленных приложений: производств, сервиса, ремонтных цехов.
Ключевые правила: проверяйте техлист и ISO 10964 перед покупкой, тщательно очищайте и обезжиривайте резьбу перед нанесением, используйте активатор на пассивных металлах или при спешке, и выбирайте правильный объем упаковки под свой масштаб работ (флаконы для серийного производства, аэрозоли для полевого сервиса). Следуя этим принципам, вы избежите вибрационного ослабления болтов, предсказуемо разберете соединение при сервисе и обеспечите надежность узлов на долгие месяцы работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки, минимизируя риски загрязнения.
Узнайте, как проникающая смазка для резьбовых соединений помогает избежать повреждений и сэкономить время при работе с закисшими деталями.
Узнайте, как правильно выбрать и применять пищевые смазки H1 для фасовочных и упаковочных машин, чтобы обеспечить безопасность продукции.