
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Пищевая смазка с допуском NSF H1 - это категория смазочных материалов, разработанная специально для оборудования, где возможен случайный контакт смазки с продуктом или упаковкой. Для фасовочных и упаковочных машин такой контакт реален: смазка может попасть на направляющие, транспортеры, упаковочные узлы или сами упаковочные материалы. H1-категория допускает контакт в пределах допуска, установленного FDA - до 10 мг/кг в готовом продукте. Это не означает, что смазку нужно использовать везде подряд: выбор H1 зависит от конкретной точки смазывания и реальной вероятности контакта.
В этой статье разберем, как правильно подобрать пищевую смазку для упаковочного оборудования, какие узлы требуют H1, и какие стандарты нужно учитывать при закупке. Материал адресован инженерам и закупщикам, которые ищут надежное решение для пищевого производства.
H1 и другие категории: разделяем понятия
Смазки для пищевой промышленности классифицируют по степени допустимого контакта с продуктом.
Это не просто маркетинговые названия - это регуляторные категории, которые определяют, как и где можно применять смазку.
NSF H1 допускает случайный (incidental) контакт с пищей в очень малых количествах. Это означает, что в процессе нормальной эксплуатации оборудования небольшое количество смазки может попасть в продукт или на упаковку, и это считается приемлемым риском при условии соблюдения допуска по миграции.
NSF H2 используется в зонах, где контакт с пищей исключен полностью - например, во внешних шарнирах, на верхних направляющих, далеко от продуктовой зоны. NLGI прямо указывает, что термин «food-grade» корректен только для H1-продуктов; H2 просто безопаснее обычной смазки, но не является пищевой.
Категория 3H предназначена для прямого контакта с пищей в качестве разделительного или противопригарного агента. Это используется редко и требует совсем других формулировок - например, в производстве кондитерских изделий или при обработке мяса. Путать 3H с H1 критично неправильно.
Для упаковочных и фасовочных машин в 95% случаев требуется именно H1, потому что риск контакта хоть и мал, но всегда присутствует.
Где на фасовочной машине нужна смазка H1
Упаковочное и фасовочное оборудование состоит из множества узлов, и не все требуют H1.
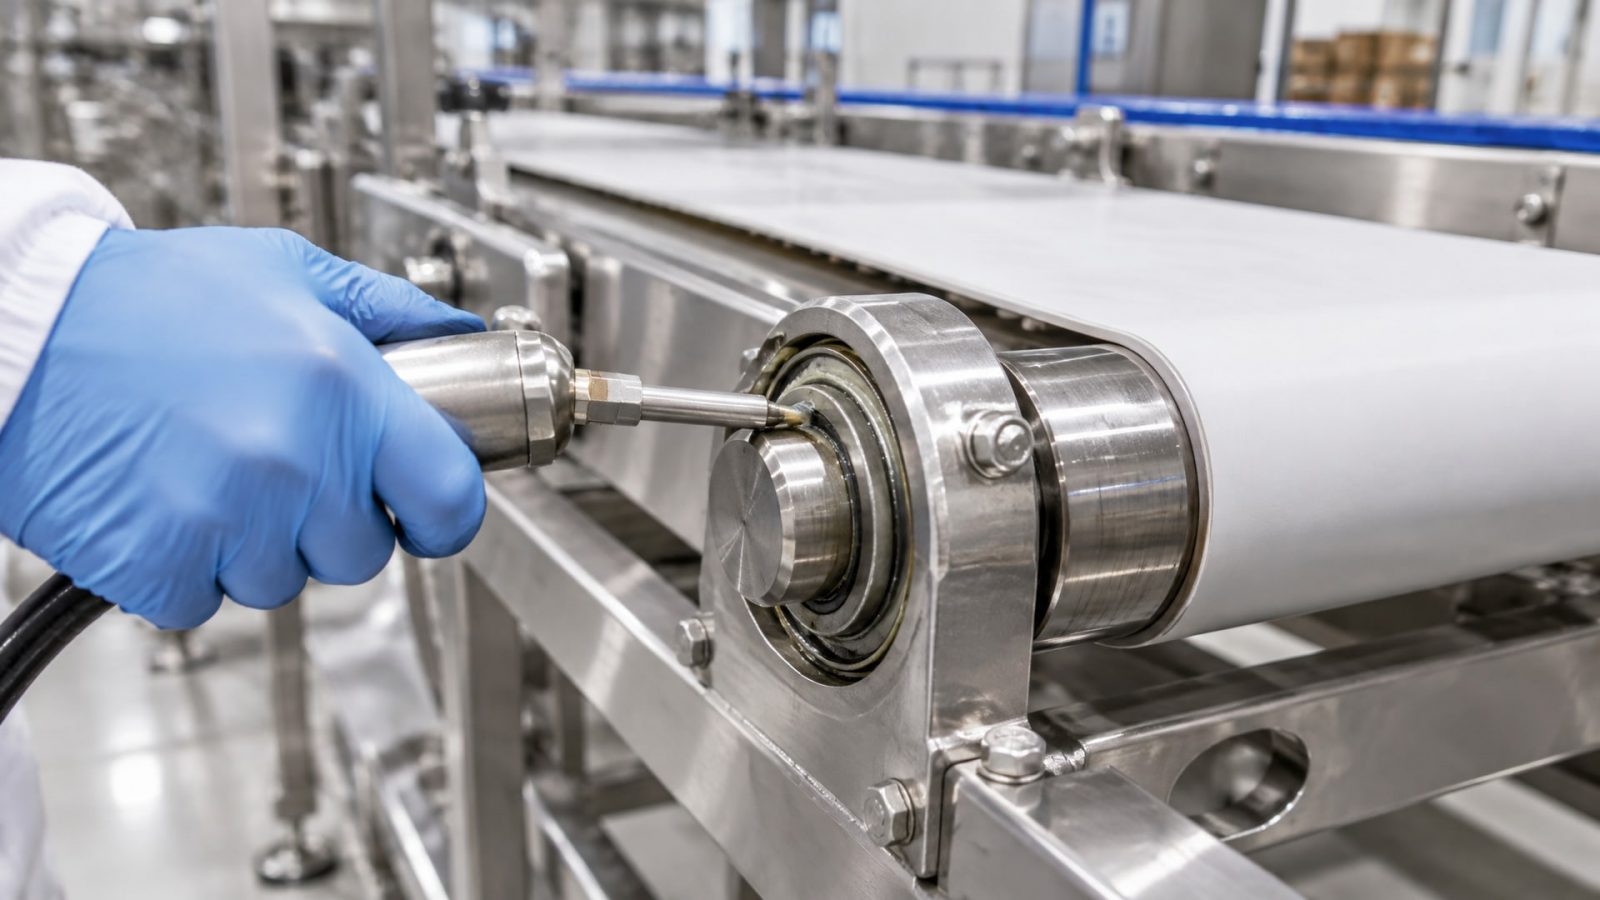
Начинать нужно с картирования точек смазки - оценки каждого узла по вероятности контакта смазки с продуктом или упаковкой.
Критические зоны, где требуется H1:
Подшипники скольжения и вращающихся узлов направляющих, которые находятся близко к линии транспортировки продукта.
Цепные и ременные передачи, если они расположены над продуктовой зоной или могут разбрызгивать смазку вниз.
Направляющие движущихся платформ и каретки упаковочных узлов, где нанесенная смазка может попасть на упаковку.
Пневматические и гидравлические цилиндры с уплотнениями, если есть риск утечки масла.
Редукторы и мотор-редукторы, установленные в непосредственной близости от продукта или упаковочного материала.
Узлы запечатывания и формовки упаковки, если на них попадает брызги смазки.
Зоны, допускающие обычную (H2) смазку:
Верхние направляющие и кулачки, расположенные выше зоны падения капель.
Внешние петли и неподвижные узлы далеко от транспортировочной линии.
Редукторы, полностью закрытые корпусом и без риска утечки в продуктовую зону.
Если в документации оборудования нет четкого указания на зоны, нужно провести визуальный осмотр или заказать техническое руководство у производителя машины. Это критично для соблюдения HACCP-требований.
ISO 21469: стандарт гигиены жизненного цикла смазки
Наличие H1-допуска - это одна часть истории.
Вторая часть - ISO 21469, международный стандарт, который регламентирует гигиенические требования к смазкам на всех этапах: от формулировки и производства до хранения и применения на предприятии.
ISO 21469 охватывает:
Состав и производство: проверка чистоты сырья, отсутствие микробного загрязнения, контроль в цехе производителя.
Маркировка и трассируемость: каждая партия должна иметь номер, дату производства и срок годности.
Хранение и транспортировка: смазка должна быть защищена от грязи, влаги и посторонних запахов.
Применение на производстве: обучение персонала, минимизация контакта, правильная дозировка и контроль инородных тел.
NSF указывает, что смазки, зарегистрированные как H1 и сертифицированные по ISO 21469, считаются fully compliant для пищевого производства. Это снижает санитарные риски не только во время эксплуатации, но и на этапе логистики и хранения.
При закупке пищевой смазки нужно проверять не только наличие H1-допуска, но и наличие сертификата соответствия ISO 21469. Это должно быть указано в техническом паспорте (TDS) или в сертификате производителя.
Подбор смазки для конкретных узлов
Выбор смазки - это не только вопрос о допусках, но и о совместимости с условиями работы узла.
Каждый узел упаковочной машины работает при разных температурах, нагрузках и скоростях.
Подшипники и направляющие
Для направляющих, работающих при комнатной температуре и малых нагрузках, подойдет универсальная пластичная смазка класса NLGI 2 с H1-допуском. Адгезия (способность смазки прилипать к поверхности и не вытекать) здесь критична, чтобы материал не стекал вниз на упаковку. Вязкость смазочной основы должна быть в диапазоне 150-220 сантистокс при 40 °C - это обеспечивает стабильную пленку и минимизирует разбрызгивание при движении.
Цепные передачи
Цепные редукторы требуют более жидкой смазки или специального цепного масла H1. Такие масла имеют вязкость 46-68 сантистокс при 40 °C и низкую температуру помутнения, чтобы цепь не забивалась загустевшей смазкой в холодных помещениях. Для упаковочных линий часто используют экономайзеры подачи - системы дозирования, которые минимизируют количество наносимого масла. Это уменьшает риск брызг и контакта с продуктом.
Запаечное и термическое оборудование
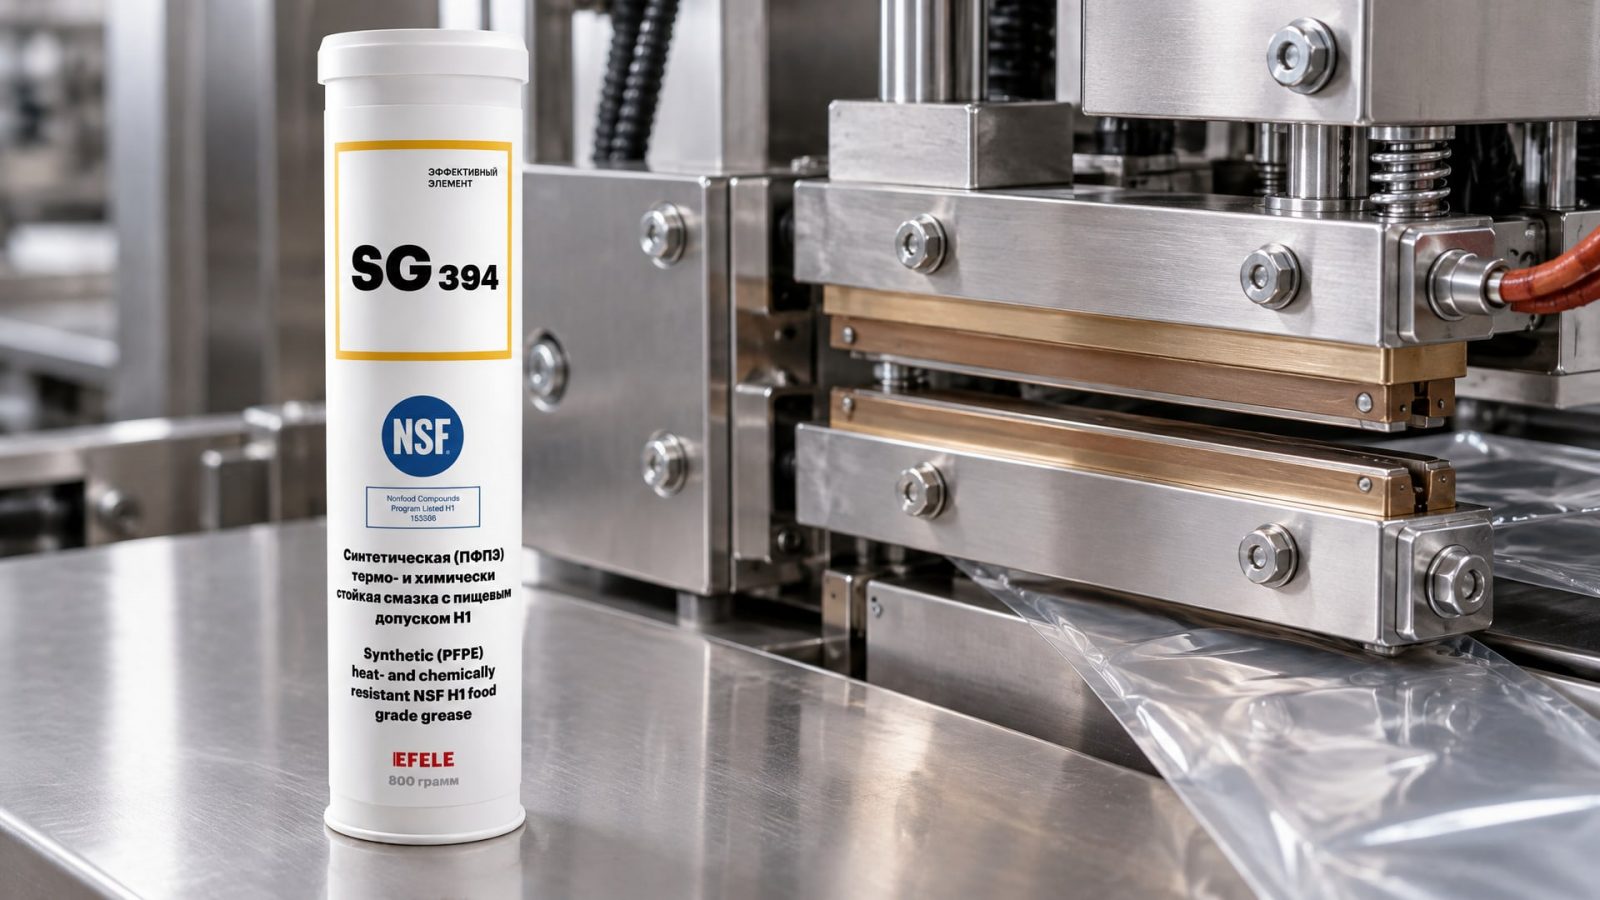
Узлы, работающие при повышенных температурах (выше 80 °C), требуют смазки с улучшенной окислительной стабильностью. Для таких условий подходят синтетические или полусинтетические H1-смазки, которые сохраняют свойства при нагреве. При окислении смазка темнеет, теряет адгезию и начинает прилипать к направляющим вместо скольжения. EFELE SG-394, например, разработана для термо-химических условий и хорошо работает в запаечных узлах, где риск окисления и потери липкости (адгезии) выше, чем на холодных направляющих. Такая смазка сохраняет консистенцию класса NLGI 2 даже при температурах до 80-90 °C.
Уплотнения и пневмоцилиндры
Уплотнения пневматических цилиндров, которые подают воздух в упаковочные узлы, часто нуждаются в специальной смазке для защиты резины от разбухания и растрескивания. Эта смазка должна быть совместима с резиной (обычно нитрилом) и иметь H1-допуск. EFELE SG-301, разработанная как термо-водостойкая смазка, используется для защиты уплотнений и направляющих пневмоцилиндров на фасовочных машинах. Она предотвращает попадание влаги и грязи в пневмосистему, что критично для надежности работы упаковочного оборудования.
Частые ошибки при выборе и применении
Одна из главных ошибок закупщиков - использовать смазку с H1-допуском везде, где только можно, без оценки реального риска контакта.
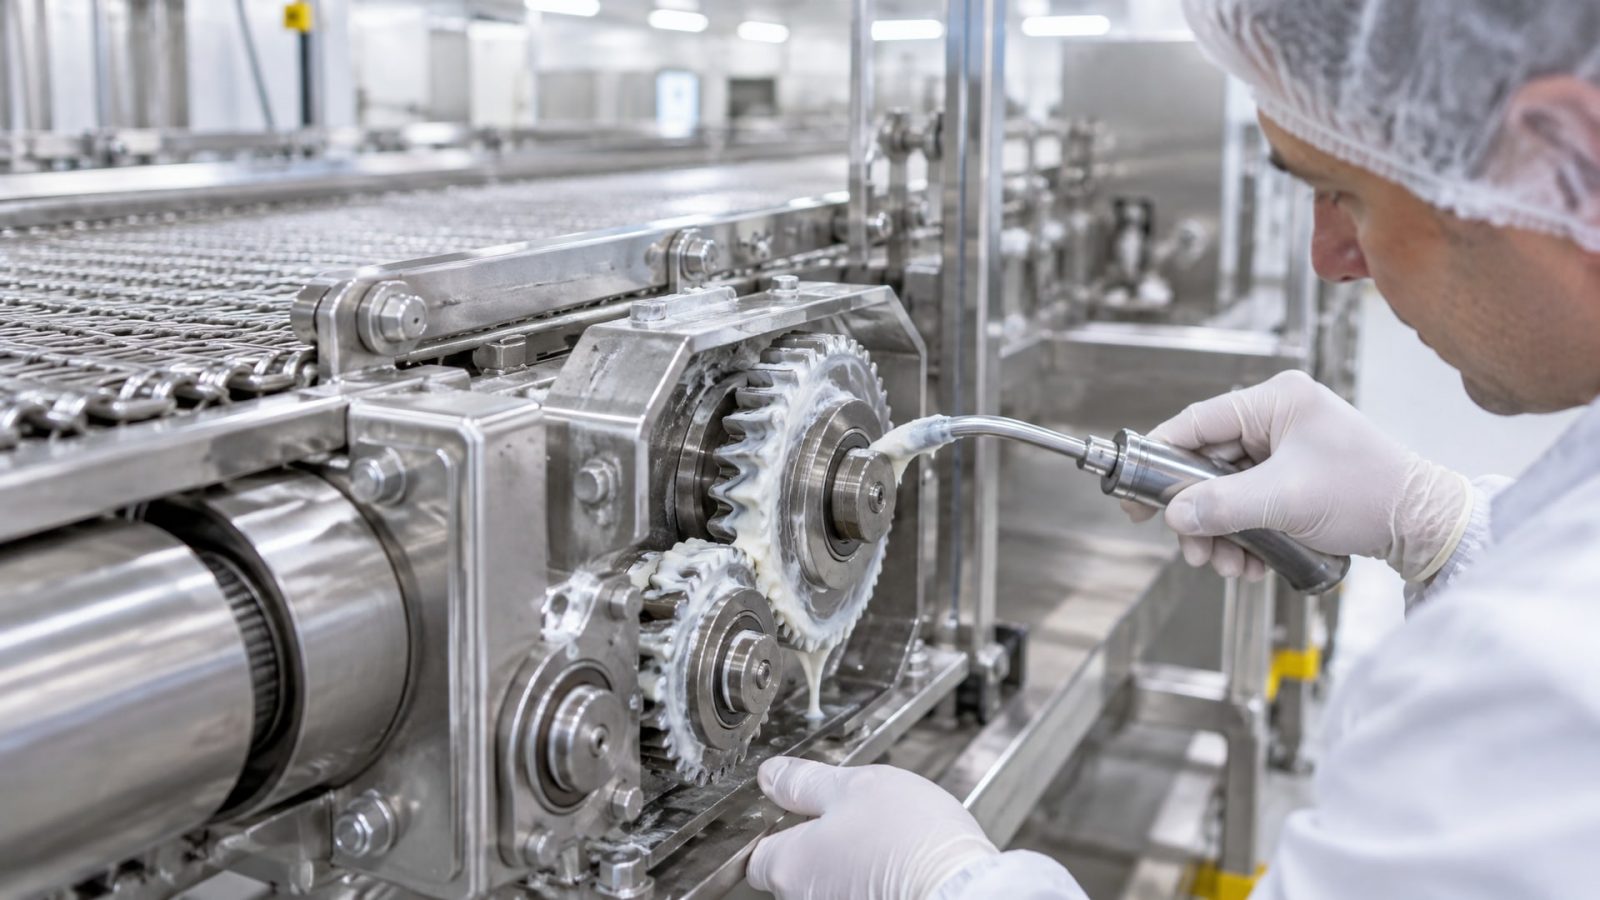
Это приводит к перерасходу материала и ненужным затратам. Для узлов, которые физически изолированы от продукта, H2-смазка работает так же хорошо и дешевле.
Вторая ошибка - путать H1 с H2 при чтении документации. Некоторые поставщики используют неточную терминологию: вместо «H1 для пищевого контакта» пишут просто «food-safe» или «пищевая». На самом деле H2 называют food-safe только в контексте пищевого производства, но это не H1. Нужно проверять именно букву и цифру в сертификате.
Третья ошибка - игнорировать срок годности и условия хранения смазки. H1-смазка, которая хранилась во влажном неотапливаемом помещении или без упаковки несколько лет, может собрать влагу и микробное загрязнение. Перед применением нужно визуально проверить цвет и консистенцию, и если есть сомнения - переоткупить.
Четвертая ошибка - применять смазку с неправильной консистенцией. NLGI 2 подходит для большинства узлов, но для быстрых направляющих (более 2 м/с) нужна более жидкая смазка или масло, а для вертикальных узлов с риском стекания - более густая NLGI 3. Выбор консистенции нужно делать в соответствии с техническим паспортом оборудования.
Как организовать применение H1-смазки на производстве
Применение H1-смазки - это не просто использование материала, это часть HACCP-системы управления рисками на пищевом производстве.
Правильная организация снижает риск загрязнения продукта.
Шаг 1: Картирование точек смазки
На плане каждой фасовочной машины отметить все узлы смазывания. Для каждого узла указать: координаты, тип смазываемой детали, рекомендуемую консистенцию и допуск (H1 или H2). Этот документ называется картой точек смазки и должна быть у каждого оператора.
Шаг 2: Назначение ответственного за смазку
Один инженер отвечает за подбор и закупку смазочных материалов, проверку сертификатов и хранение запасов. Он проводит обучение персонала и ведет журнал расходования смазки.
Шаг 3: Правильное хранение
Смазка хранится в закрытых упаковках, в сухом помещении при температуре от 5 до 25 °C. Открытые емкости ставят на полку с датой вскрытия и максимальным сроком использования открытой упаковки (обычно 6 месяцев). Это предотвращает попадание влаги и грязи.
Шаг 4: Минимизация нанесения
Смазку наносят тонкой пеленкой, достаточной только для смазывания узла. Излишки не протирают чистой тряпкой после нанесения - это удалит почти всю смазку. Вместо этого излишки убирают перед сборкой или пуском оборудования. Для направляющих используют специальные подающие системы (масленки Permatex, капельницы) с дозировкой в каплю за смену.
Шаг 5: Контроль и замена
Раз в месяц проверять цвет и консистенцию смазки в критических точках. Если смазка потемнела, собрала грязь или засохла - это сигнал к замене. Смазку полностью удаляют при помощи промывки органическим растворителем (например, 646-м), потом наносят новую.
Часто задаваемые вопросы
Чем отличается смазка пищевая NSF H1 от обычной смазки?
NSF H1 допускает случайный контакт с пищей до 10 мг/кг, обычная смазка такого контакта не допускает. H1 производится с соблюдением стандарта ISO 21469: контролируется чистота сырья, отсутствие микробов и вредных примесей. Обычная смазка таких требований не имеет. На цену H1 выше на 20-40%, но для пищевого производства это нормативное требование.
Можно ли использовать смазку H2 на упаковочной машине вместо H1?
Это зависит от конкретного узла. Если узел полностью изолирован от продукта и упаковки, H2 подойдет. Если есть хоть малейший риск контакта, H1 обязательна. Смешивать H1 и H2 в одной системе смазки нельзя - они имеют разные допуски и могут мигрировать друг в друга.
Как проверить, действительно ли смазка имеет допуск H1?
Нужно запросить у поставщика технический паспорт (TDS) и сертификат NSF. В TDS будет указано «NSF H1» в разделе «Допуски» или «Соответствие». Сертификат NSF подтверждает, что продукт зарегистрирован в базе NSF и прошел все проверки. Будьте осторожны с поставщиками, которые не предоставляют документацию.
Какая вязкость смазки лучше всего подходит для фасовочных машин?
Для большинства направляющих и подшипников подходит класс NLGI 2 (примерно 150-220 сантистокс), для цепных передач - более жидкое масло (46-68 сантистокс), для вертикальных узлов и быстрых направляющих - нужна консультация с производителем оборудования. Окончательный выбор делают в соответствии с техническим паспортом машины.
Нужна ли смазка H1 для упаковочного материала и меток на коробках?
Нет. Упаковочный материал и метки контактируют только с готовым продуктом, но не со смазкой напрямую. Смазка H1 нужна только для механических узлов оборудования, которые могут разбрызгивать или утекать, и если эти узлы расположены над продуктом или упаковкой.
Заключение
Пищевая смазка NSF H1 для фасовочных и упаковочных машин - это не просто рекомендация производителя, а нормативное требование для узлов, где возможен контакт смазки с продуктом или упаковкой. Выбор H1 начинается не с названия смазки, а с оценки риска контакта на каждой точке смазывания. После этого нужно убедиться, что смазка имеет не только H1-допуск NSF, но и сертификат ISO 21469, который гарантирует гигиену жизненного цикла материала.
Следующий практический шаг - составить карту точек смазки для вашего оборудования, определить реальные риски контакта, подобрать подходящую консистенцию и вязкость, и согласовать выбор с техническим паспортом машины. Правильный подбор и применение H1-смазки снизит риск загрязнения продукта, продлит ресурс оборудования и обеспечит соответствие требованиям HACCP на вашем производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ в станке без рефрактометра, используя проверенные методы.
Узнайте, почему СОЖ пенится, и как быстро устранить эту проблему, чтобы избежать простоев и повреждений оборудования.
Узнайте, чем смазать дверные петли автомобиля, чтобы устранить скрип и обеспечить плавное открывание дверей.