
Контроль концентрации СОЖ в станке: методы без рефрактометра
Поддержание правильной концентрации смазочно-охлаждающей жидкости - это одна из самых важных задач при обслуживании металлообрабатывающего оборудования. От стабильности состава зависит качество обработки, срок службы инструмента и частота замены жидкости. Но что делать, когда рефрактометра под рукой нет или прибор неисправен?
Прямой ответ: точный контроль концентрации без измерительного приспособления невозможен. Однако существуют проверенные методы, которые позволяют поддерживать жидкость в рабочем диапазоне даже при отсутствии специализированного оборудования. Эта статья адресована инженерам, закупщикам и техническим специалистам, которые хотят разобраться в методах контроля концентрации СОЖ и научиться выявлять проблемы по косвенным признакам.
Почему обычная оценка «на глаз» не работает
Многие цехи считают, что если жидкость прозрачна и однородна по цвету, концентрация находится в норме.
Это серьезное заблуждение. Чистый внешний вид не гарантирует правильную долю концентрата в смеси. Жидкость может выглядеть отлично, а ее концентрация при этом быть недостаточной для полноценной защиты инструмента или, напротив, чрезмерной, что ускоряет образование пены и сокращает срок службы системы.
На глаз можно заметить только грубые проблемы: наличие отслаивающегося масла на поверхности, мутность раствора, осадок на дне емкости, неприятный запах или обильную пену. Эти признаки указывают на загрязнение, микробное поражение или начало деградации жидкости, но они не дают информации о текущем проценте концентрата. Например, жидкость может быть загрязнена остатками предыдущей обработки и при этом иметь нормальную концентрацию - или наоборот, быть чистой, но разбавленной.
Методы контроля без рефрактометра
Ведение жесткого регламента подпитки
Самый надежный способ поддержать стабильность концентрации - это не ждать проверок, а контролировать каждый долив воды и концентрата. В производственной практике используют следующий подход:
Фиксируют начальный уровень жидкости в баке и ее объем при полной готовности к работе.
Ежедневно или через день измеряют уровень жидкости и записывают, сколько воды или концентрата добавлено.
Рассчитывают, какой должна быть доля концентрата при данном объеме жидкости, исходя из начальной концентрации.
При значительном снижении уровня (например, более чем на 10-15% объема) проводят контрольное измерение рефрактометром или титрованием, чтобы корректировать расчеты.
Этот метод не требует приборов, но требует дисциплины и внимания. На практике такой регламент часто помогает предотвратить критическое разбавление жидкости, которое снижает защитные свойства.
Титрование как количественный метод
Если на производстве или в лаборатории есть необходимые реагенты и специалист, обученный процедуре, можно использовать титрование. Это химический метод определения концентрации, который дает точное значение доли концентрата. Титрование требует больше времени, чем рефрактометрия, и не подходит для ежедневного контроля в цехе, но зато исключает ошибки, связанные с загрязнением пробы или неправильной калибровкой прибора.
Производители рекомендуют использовать титрование для спорных случаев, когда результаты рефрактометра вызывают сомнения, или когда нужна максимальная точность для документации и согласования со спецификацией.
Визуальная диагностика состояния жидкости
Визуальная проверка не определяет концентрацию, но помогает выявить признаки неисправности системы или ее загрязнения. Специалист берет свежую пробу из работающей системы (не с поверхности грязного бака) и проверяет:
| Параметр | Норма | Признак проблемы |
|---|---|---|
| Цвет | Однородный, соответствует типу жидкости | Потемнение, изменение оттенка |
| Прозрачность | Прозрачная или слегка мутная (зависит от типа) | Сильная мутность, осадок на дне |
| Масло | Отсутствует или минимальный слой | Видимое разслоение, радужная пленка |
| Запах | Характерный для продукта | Кислый, гнилостный запах |
| Пена | Отсутствует | Обильная пена, не исчезающая после отстоя |
Если при визуальной проверке обнаружены признаки загрязнения (масло, осадок, неприятный запах или пена), это признак того, что система нуждается в очистке или замене жидкости. Загрязнение может исказить любые измерения, поэтому его нужно устранить перед какой-либо проверкой.
Совет инженера: как обеспечить чистоту системы подачи
Чистота системы подачи СОЖ напрямую влияет на возможность контроля концентрации.
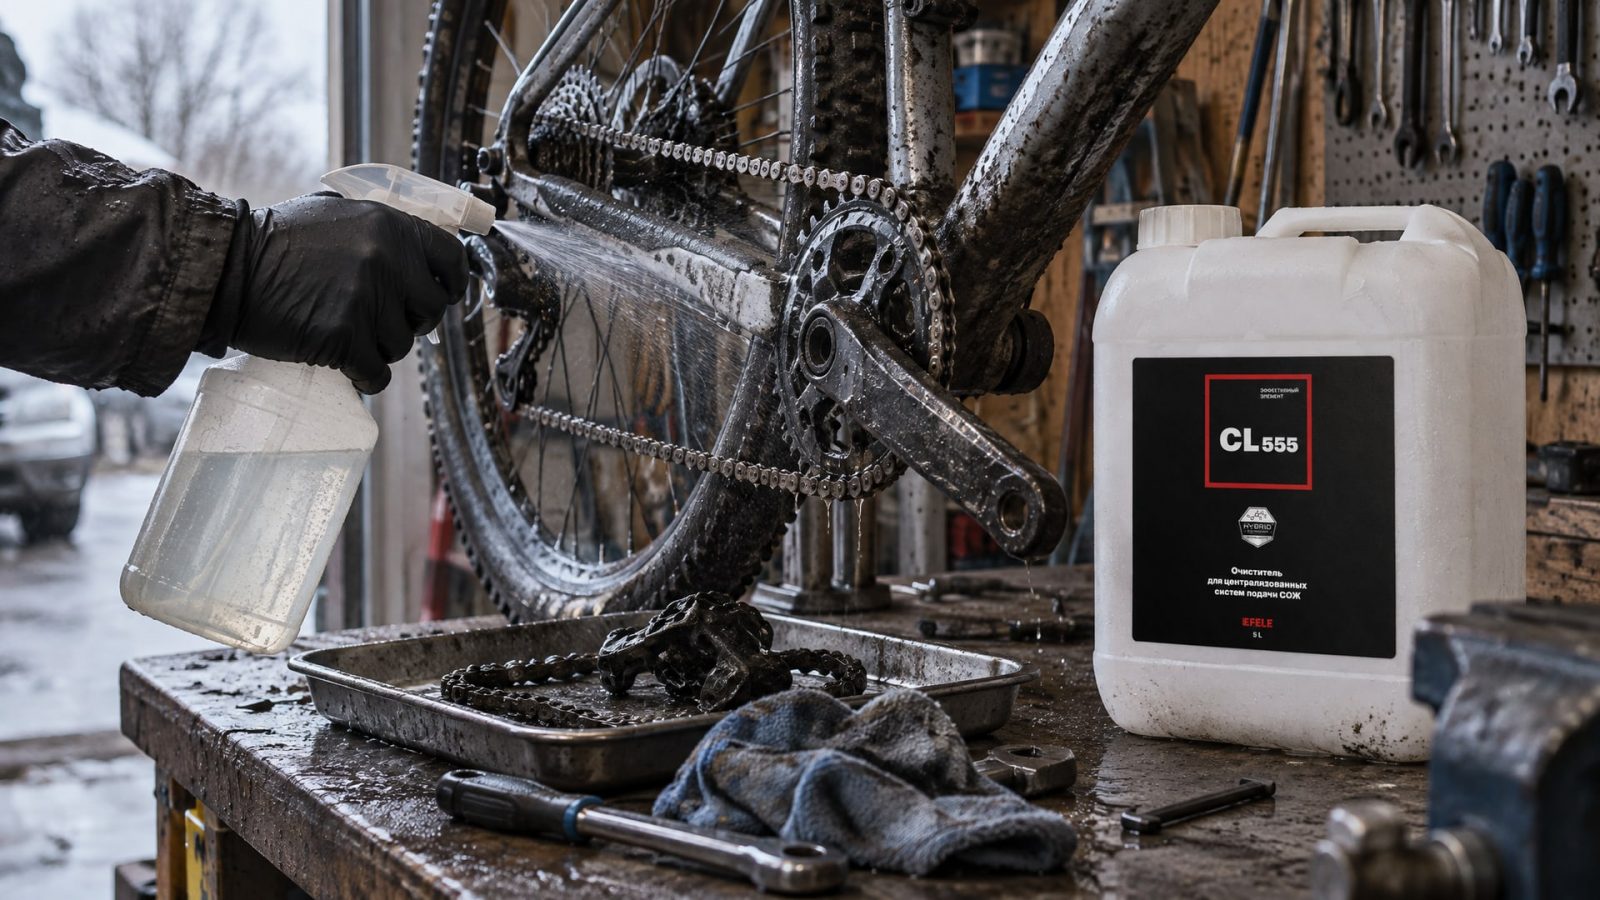
Если в баке и трубопроводах накапливаются отложения, ржавчина или органические загрязнения, они искажают результаты любых измерений и ускоряют деградацию жидкости. Для поддержания чистоты применяют периодическую промывку системы специальными составами. Например, очиститель для систем подачи EFELE CL-555 рекомендуется использовать дважды в год на производствах с повышенным загрязнением - это позволяет удалить отложения без разборки оборудования и продлить срок службы жидкости на 20-30%.
Рефрактометр: когда он есть, как его использовать правильно
Если рефрактометр все же появился в цехе, нужно знать правила его применения, чтобы результаты были надежными.
Калибровка и подготовка
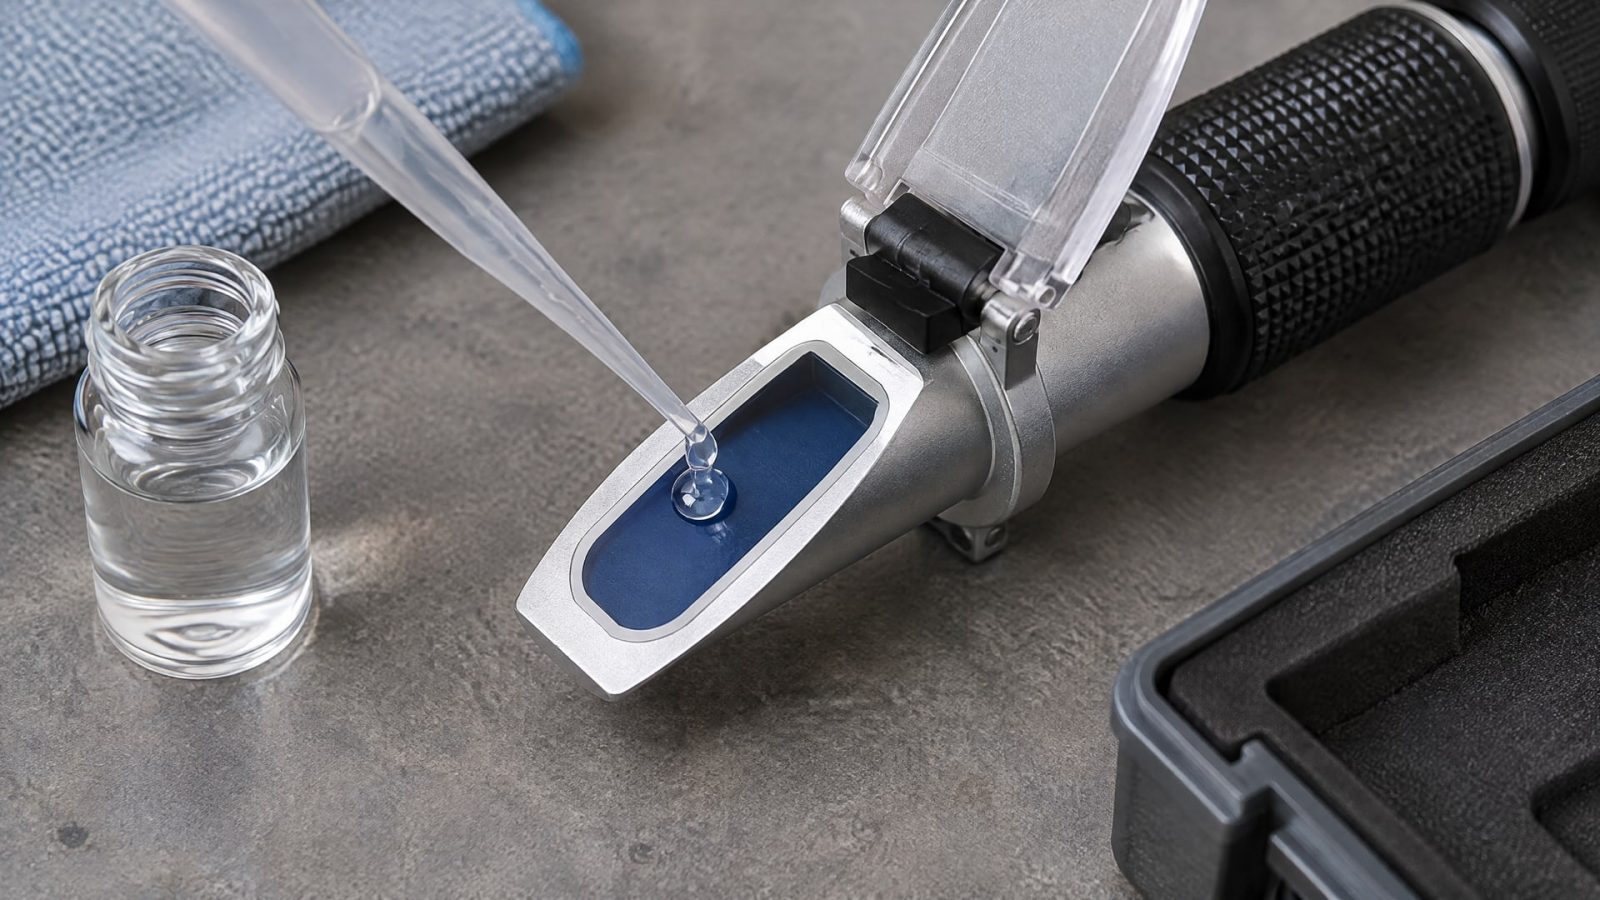
Перед каждым измерением прибор калибруют на воде. На призму наносят 2-3 капли дистиллированной воды, закрывают крышку и смотрят на границу свет-тень. Граница должна совпадать с нулевой отметкой шкалы. Если этого не происходит, прибор нужно отрегулировать винтом калибровки (обычно расположен сбоку). Только после успешной калибровки переходят к измерению образца.
Отбор пробы и измерение
Образец берут из работающей системы, желательно из середины бака или из циркулирующего потока, но не с загрязненной поверхности. Пробу фильтруют через чистый фильтр, чтобы удалить крупные частицы. На призму наносят 2-3 капли профильтрованного раствора, закрывают крышку и дают прибору полминуты на адаптацию к температуре. Затем смотрят на границу и считывают значение Brix с шкалы.
Пересчет по коэффициенту производителя
Критическая ошибка: читать показание Brix как прямой процент концентрата. Каждая смазочно-охлаждающая жидкость имеет свой коэффициент пересчета (часто обозначается как K или множитель). Например, если прибор показал 5 Brix, а коэффициент жидкости составляет 2, то реальная концентрация = 5 × 2 = 10%. Коэффициент указывается в технической документации или на этикетке канистры. Без него результат рефрактометра бесполезен.
Разбавление при превышении диапазона
Иногда концентрация настолько велика, что превышает верхний предел шкалы прибора. В этом случае пробу разбавляют дистиллированной водой в известном соотношении (например, 1:1 или 1:2), измеряют разбавленный образец, а затем умножают результат на коэффициент разбавления. Например, если смешали образец и воду в соотношении 1:1 и получили 4 Brix, то исходная концентрация была примерно 8 Brix, что при коэффициенте 2 дает 16%.
Автоматические системы концентрации: когда имеет смысл переход
На крупных производствах все чаще встречаются встроенные системы автоматического контроля и поддержания концентрации.
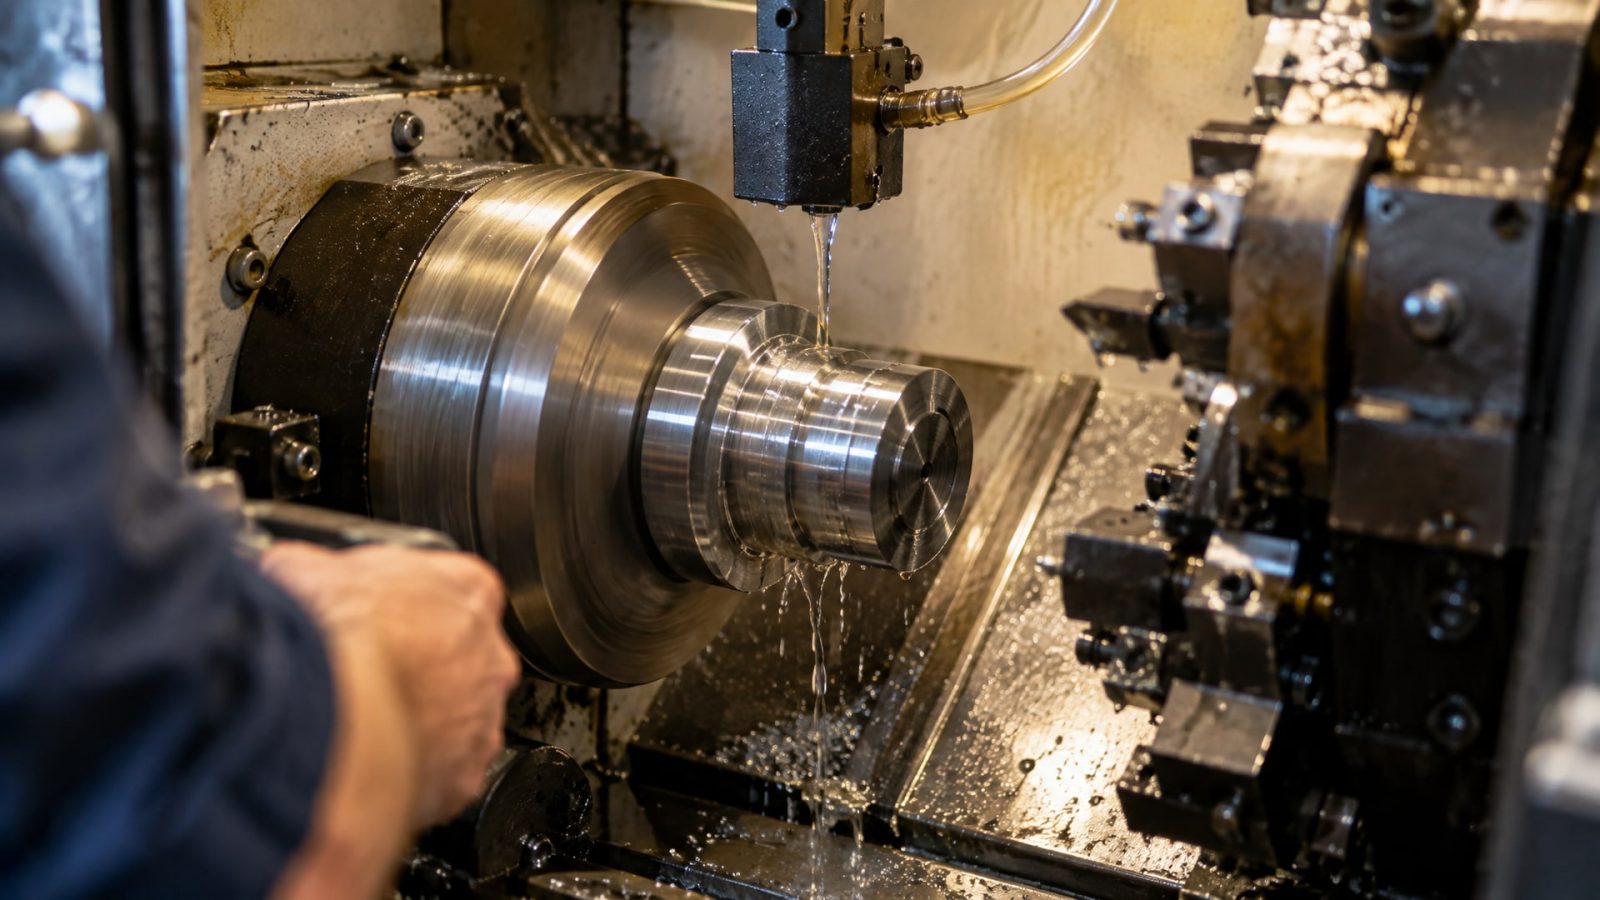
Такие системы работают на основе датчиков, которые непрерывно или через заданные интервалы измеряют концентрацию и при необходимости автоматически добавляют воду или концентрат. Автоматические системы способны поддерживать концентрацию в пределах ±1% от задания, что значительно выше точности ручного контроля.
Хотя автоматизация требует инвестиций в оборудование и подготовку персонала, на участках с высокими объемами обработки она окупается за счет сокращения брака, увеличения срока службы инструмента и более предсказуемых расходов на жидкость. При переходе на автоматический контроль ручные проверки рефрактометром не отменяются, а проводятся реже (раз в неделю или месяц) как проверка корректности показаний датчиков.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ на глаз?
Нет, на глаз можно заметить только признаки загрязнения или деградации: помутнение, масло, осадок, пену, неприятный запах. Правильная концентрация визуально не отличается от неправильной. Определение процента требует приборного контроля или химического анализа.
Что значит «Brix на приборе»?
Brix - это единица, которую использует рефрактометр для измерения показателя преломления раствора. Она не равна проценту концентрата. Чтобы перевести Brix в проценты, нужно умножить на коэффициент, который дает производитель жидкости. Без этого коэффициента показание Brix бесполезно.
Если жидкость чистая, значит концентрация правильная?
Нет. Чистая жидкость может быть как перенасыщена концентратом, так и разбавлена. Чистота - это отсутствие загрязнений, а концентрация - это доля активного вещества в растворе. Это разные характеристики.
Как часто нужно проверять концентрацию рефрактометром?
На производствах с постоянной работой рекомендуется проверять концентрацию один раз в неделю или один раз в две недели, если система подпитки работает правильно и жидкость не загрязнена. При нарушениях (резкое снижение уровня, видимое загрязнение) контроль проводят внепланово.
Титрование и рефрактометр дают одно и то же?
Нет. Рефрактометр дает быстрый результат для оперативного контроля в цехе. Титрование - это количественный химический метод, который требует больше времени, но часто считается более точным для лабораторной проверки или при спорных результатах.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но только как вспомогательная мера. Главный инструмент - это строгая дисциплина подпитки, ведение записей о доливах и регулярная визуальная диагностика состояния жидкости. Если прибора нет, нужно хотя бы один раз в две-три недели проводить контрольное измерение рефрактометром на соседнем участке или отправить пробу в лабораторию на титрование, чтобы убедиться, что система не разбалансирована.
Лучший практический выход - приобрести простой портативный рефрактометр (стоимость доступна для большинства цехов) и научить оператора или инженера правильно его использовать. Это займет 10-15 минут в неделю, но гарантирует, что жидкость работает в норме, инструмент служит дольше, а затраты на обслуживание остаются предсказуемыми.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему СОЖ пенится, и как быстро устранить эту проблему, чтобы избежать простоев и повреждений оборудования.
Узнайте, чем смазать дверные петли автомобиля, чтобы устранить скрип и обеспечить плавное открывание дверей.
Изучите аналоги пищевых смазок: сравнение по цене, качеству, вязкости, водостойкости и температурному диапазону для оптимального выбора.