
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - анаэробный состав, который создает неразъемное соединение между валом и втулкой через химическое отверждение в кислородной среде микрозазоров. Выбор правильного фиксатора напрямую влияет на надежность узла и его срок службы. Основные критерии подбора - диаметральный зазор, рабочая температура, тип металла поверхностей и требуемое время фиксации. Статья предназначена для инженеров, закупщиков и технических специалистов, которые сталкиваются с посадкой валов на втулки, подшипники и шестерни без сварки и механического крепежа.
Роль диаметрального зазора в выборе фиксатора
Диаметральный зазор между валом и втулкой - определяющий фактор подбора состава.
Стандартные анаэробные фиксаторы рассчитаны на максимальный зазор до 0,10–0,15 мм; при превышении этого предела прочность соединения резко падает, так как состав недостаточно заполняет капилляры.
Специальные заполняющие составы допускают зазор до 0,25 мм и выше, но требуют более вязкой консистенции и дольше отверждаются. Измерение реального зазора между сопряженными деталями - первый шаг перед подбором. Если используется состав, рассчитанный на меньший зазор, чем фактический, соединение не достигнет расчетной прочности и может разрушиться при эксплуатации.
Таблица ориентировочного подбора по зазору:
| Диаметральный зазор | Тип фиксатора | Примечание |
|---|---|---|
| 0,05–0,10 мм | Стандартный вал-втулочный | Базовый вариант для типовых посадок |
| 0,10–0,15 мм | Стандартный средней вязкости | Наиболее распространенный класс |
| 0,15–0,25 мм | Заполняющий с повышенной вязкостью | Время отверждения увеличивается |
| Более 0,25 мм | Специальные или двухкомпонентные | Требуют расчета или консультации производителя |
Температурный диапазон и выбор по условиям эксплуатации
Температурные характеристики фиксатора должны перекрывать не только номинальную рабочую температуру узла, но и включать запас на пиковые нагрузки.
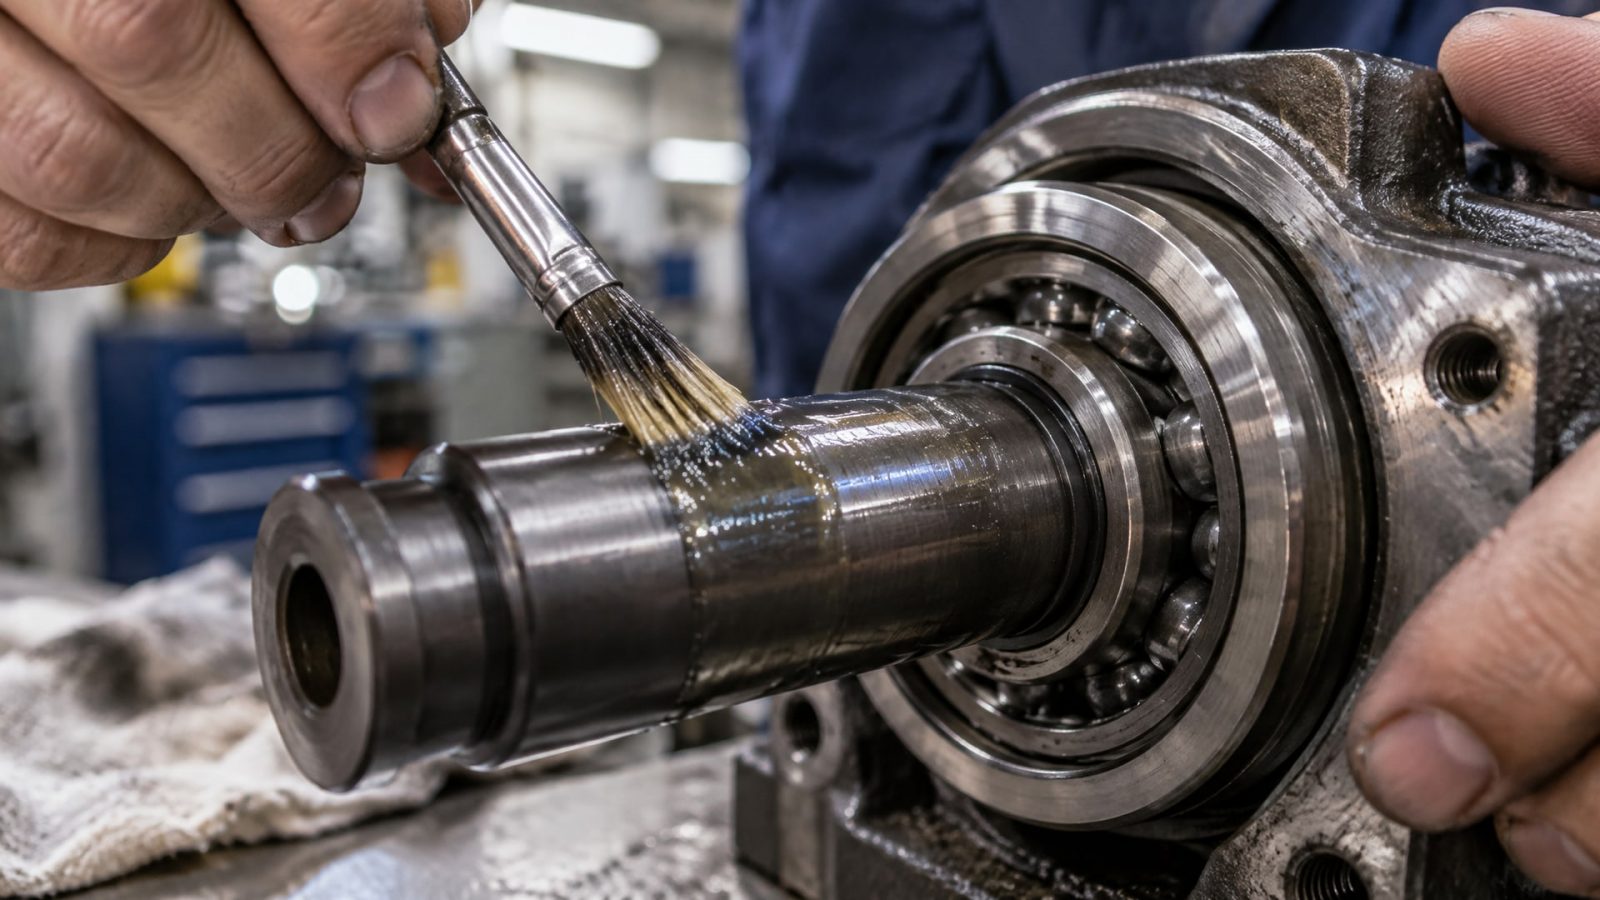
Типичный диапазон эксплуатации стандартных составов - от −55 до +175 °C. Для узлов, работающих при повышенных температурах, предлагаются высокотемпературные варианты с диапазоном до +180 °C, а специализированные составы достигают +200–+230 °C.
Важно различать температуру длительной эксплуатации (service temperature) и кратковременные пики нагрева. В паспортных данных обычно указывается именно диапазон непрерывной работы. Если узел подвергается кратковременному резкому нагреву (например, при запуске после холодного хранения), нужно сверить спецификацию с производителем.
Рекомендация: выбирайте фиксатор с температурным запасом минимум 20–30 °C выше фактической рабочей температуры. Это страхует от непредвиденных колебаний процесса и продлевает ресурс соединения. На практике в цехах часто берут высокотемпературный вариант даже для применений с номинальной температурой +150 °C, чтобы избежать переподбора при изменении режима работы оборудования.
Влияние материала поверхности и необходимость активатора
Анаэробные фиксаторы отверждаются по-разному в зависимости от активности поверхности металла.
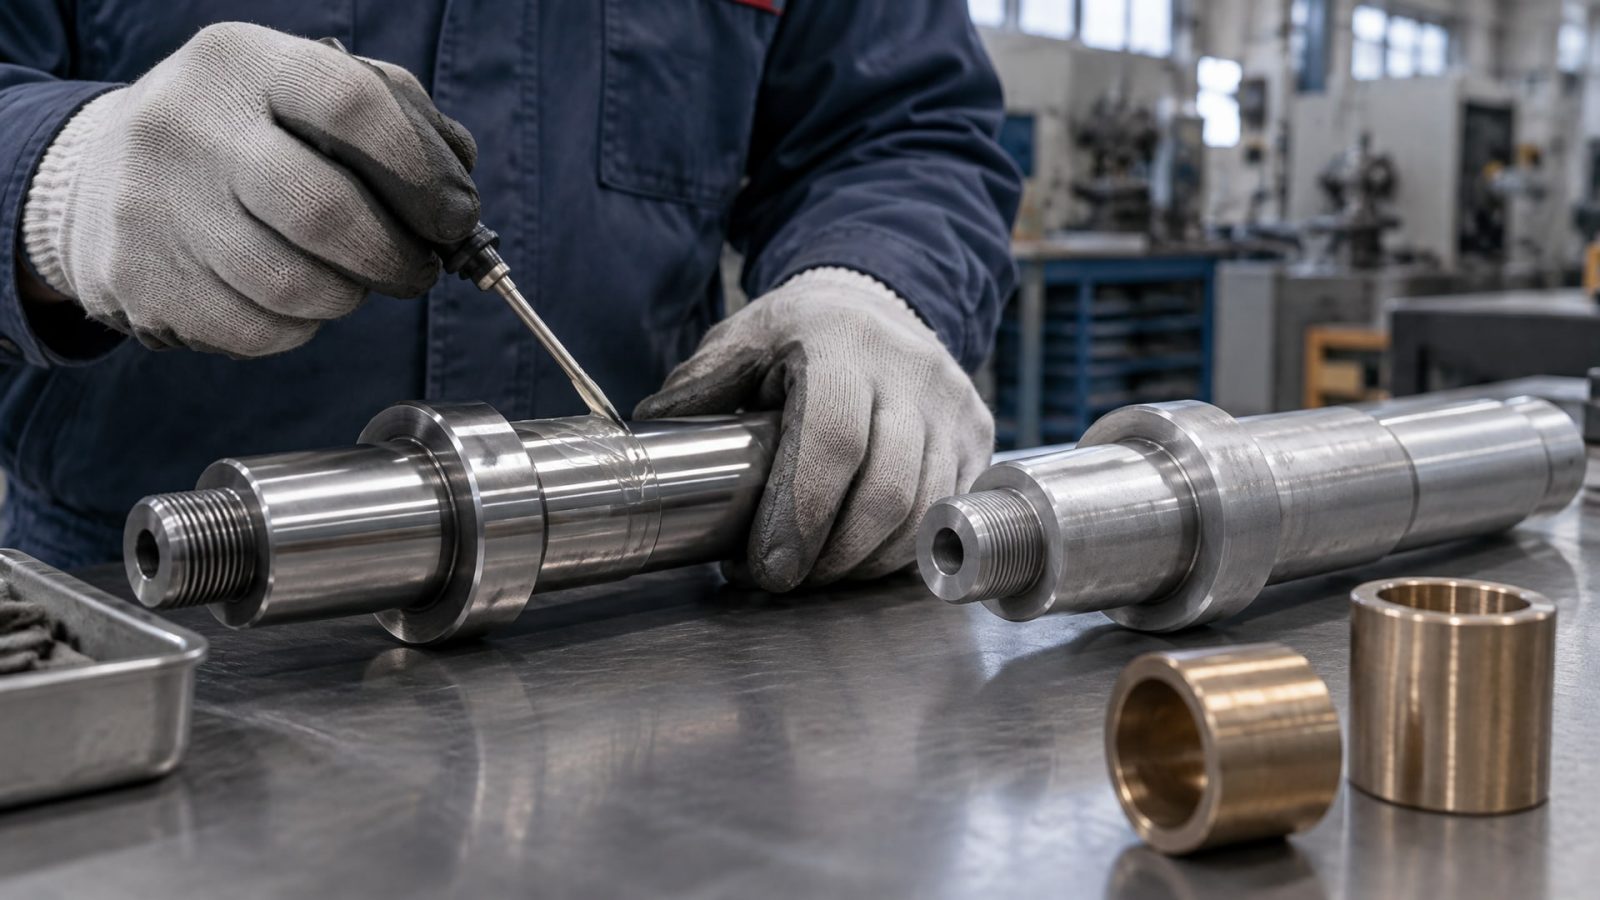
На активных металлах - стали, меди, латуни - реакция полимеризации идет быстро: время схватывания составляет 4–7 минут. На пассивных поверхностях - нержавеющей стали, алюминии, цинке, хромированных и никелированных покрытиях - отверждение замедляется или практически не происходит без активатора.
Активатор (праймер) ускоряет инициирование реакции на инертных металлах и значительно сокращает время фиксации с 25–30 минут до 5–10 минут. На производстве закупщики часто покупают активатор одновременно с фиксатором, если узел содержит нержавеющие компоненты или подшипники с защитными покрытиями.
Таблица активности металлов и рекомендуемые действия:
| Материал | Активность | Рекомендация |
|---|---|---|
| Сталь углеродистая | Высокая | Отверждение без активатора, 4–7 минут |
| Медь, латунь | Высокая | Отверждение быстрое, 5–10 минут |
| Нержавейка аустенитная | Низкая | Обязателен активатор |
| Алюминий | Низкая | Активатор рекомендуется |
| Цинк, хром (покрытие) | Низкая | Требуется активатор и обезжиривание |
Время фиксации и полное отверждение
Различие между временем фиксации и полной прочностью соединения - частый источник ошибок при применении.
Время фиксации (fixture time) - интервал, за который состав достаточно загустеет, чтобы узел можно было трогать и переместить без смещения. Полная функциональная прочность при 22 °C достигается через 24 часа.
На стальных поверхностях без активатора время фиксации варьируется от 4–7 минут (для быстрых составов средней вязкости) до 20–25 минут (для заполняющих составов на вязких основах). Это время зависит также от зазора: чем больше зазор, тем дольше состав отверждается, так как толще слой материала.
Рекомендуемый режим после нанесения: - первые 5–10 минут: узел в неподвижности, обеспечить полное заполнение зазора; - до 1 часа: можно проводить легкую обработку, но не нагружать соединение; - до 24 часов: избегать вибраций и ударных нагрузок; - после 24 часов: соединение готово к полной эксплуатации при номинальных нагрузках.
Путаница между быстрым схватыванием и полной готовностью может привести к преждевременному выходу узла из строя. В сервисных мастерских часто встречается практика введения узла в работу после 2–3 часов ожидания; это допустимо только при условии низких нагрузок в первые часы.
Подготовка поверхностей и процесс нанесения
Успешная фиксация зависит от чистоты и активности поверхности вала и втулки.
Наличие масла, ржавчины, окалины или старого композита резко ухудшает адгезию и замедляет отверждение. Очистка должна включать удаление загрязнений механическим способом (щеткой или абразивом), а затем обезжиривание растворителем.
Для вала-втулочных посадок процесс нанесения следующий: - поверхности вала и внутреннюю поверхность втулки очищают стальной щеткой или абразивной тканью, затем протирают чистой тряпкой; - обезжиривают специальным обезжиривателем или растворителем (ацетон, спирт); - при необходимости (пассивные металлы) наносят активатор тонким слоем; - фиксатор наносят на вал или на внутреннюю поверхность втулки в виде тонкой полосы, которая при сборке распределится по всему кольцевому зазору; - вал вводят во втулку медленно, обеспечивая равномерное распределение состава по окружности; - проверяют отсутствие «сухих зон» и просветов.
Для облегчения сборки и лучшего распределения состава при плотной посадке используют охлаждение вала (сухой лед, холодная вода) или нагрев втулки (в горячей воде до 60–80 °C). Это временно уменьшает зазор, упрощает введение вала, а при остывании/охлаждении зазор восстанавливается и состав равномерно заполняет его.
После сборки узел должен оставаться в покое до достижения handling strength (промежуточная прочность, обычно 30–60 минут). Только после 24 часов при комнатной температуре узел готов к нагрузкам, указанным в расчете.
Быстроотверждаемые составы: возможности и ограничения
На рынке представлены анаэробные фиксаторы с ускоренным отверждением, время фиксации которых сокращено до 4–5 минут.
Эти составы привлекают производства с коротким тактом выпуска, однако имеют ограничения. Быстрые составы обычно имеют более вязкую консистенцию и работают на меньших зазорах (0,05–0,10 мм). Если зазор больше, отверждение замедляется, несмотря на заявленное время фиксации.
Также быстрые составы часто чувствительнее к активности поверхности и требуют более тщательной подготовки. На нержавейке или без активатора время фиксации может увеличиться вдвое. В высокопроизводительных линиях фасовки и сборки быстроотверждаемые варианты используются как рабочий стандарт, но требуют отработанной технологии и контроля.
Анаэробные фиксаторы для подшипников: особенности выбора
Подшипники требуют специально подобранных фиксаторов.
Современные подшипники часто имеют минимальные зазоры между внешним кольцом и корпусом или между внутренним кольцом и валом. Фиксатор для подшипников должен:
работать с зазором 0,05–0,10 мм (реже до 0,15 мм);
обеспечивать надежность при вибрационных нагрузках и ударах;
не повреждать защитные покрытия и смазку подшипника;
быстро схватываться, чтобы не вытекать во время сборки;
сохранять гибкость и не крошиться при колебаниях температуры.
Для высоконагруженных узлов и узлов с повышенной вибрацией предпочитают составы с температурным запасом (до +180 °C и выше), даже если номинальная рабочая температура ниже. Это компенсирует локальный нагрев трущихся поверхностей подшипника.
В цехах на практике часто используют одну-две марки вал-втулочного фиксатора для всех типов посадок, варьируя только активатор и время выдержки. Это упрощает логистику, обучение персонала и снижает ошибки при выборе. EFELE 126 рекомендуется закупщиками для фиксации посадок с зазором до 0,25 мм и температурой до +180 °C, что охватывает большинство типовых узлов на российских производствах.
Часто задаваемые вопросы
Что выбрать: быстроотверждаемый фиксатор или обычный?
Быстроотверждаемый фиксатор схватывается за 4–7 минут, обычный - за 20–30 минут. Выбор зависит от производительности: если нужен короткий такт сборки и поверхности активные (сталь), берите быстрый. Если посадка плотная, зазор большой или металл пассивный (нержавейка), обычный состав часто надежнее. Помните: быстрое схватывание - не гарантия полной прочности, которая приходит через 24 часа.
Нужен ли активатор, если я работаю со сталью?
На углеродистой стали активатор не требуется: состав отверждается за 4–7 минут без него. Активатор нужен на нержавейке, алюминии, хроме и других инертных поверхностях, где без него отверждение может затянуться на 25–30 минут или не произойти совсем. Сверьте маркировку деталей перед закупкой.
Можно ли собирать узел сразу после нанесения фиксатора, или надо ждать?
Можно собирать после нанесения - это один из преимуществ анаэробных составов. Сборка должна произойти в течение времени фиксации (обычно в первые 10–30 минут). После сборки узел остается в неподвижности 30–60 минут, затем его можно аккуратно трогать, но нельзя нагружать до 24 часов.
При какой температуре выбрать высокотемпературный фиксатор?
Высокотемпературные составы нужны, если рабочая температура выше +170 °C. Однако на практике их берут и при +150 °C, если есть риск локального нагрева или перегрузки. Рекомендуется выбирать состав с запасом 20–30 °C выше максимальной ожидаемой температуры узла.
Гарантирует ли большой зазор большую прочность соединения?
Нет, это одно из главных заблуждений. Фиксатор выбирают не по размеру зазора, а под конкретный зазор. Если выбрать состав, рассчитанный на 0,10 мм, а зазор 0,20 мм, прочность будет ниже. Избыток пространства означает, что состав распределяется тонко, и соединение теряет прочность.
Заключение
Выбор вал-втулочного фиксатора строится на трех китах: диаметральном зазоре, температурном диапазоне и материале поверхности. Начните с точного измерения реального зазора, определите максимальную рабочую температуру узла (с запасом на пики), оцените активность металла и нужно ли вам быстрое схватывание. Убедитесь, что поверхности очищены и обезжирены. На пассивных металлах используйте активатор. После нанесения состава обеспечьте полное заполнение зазора по окружности и выдержите 24 часа до полной загрузки узла.
Следующий шаг: получите спецификацию конкретного фиксатора от поставщика (техлист, TDS), убедитесь, что диапазон зазора, температура и время отверждения совпадают с вашими условиями, и закупите пробную партию для предварительных испытаний на вашем оборудовании. Это минимизирует риск отказа и позволит отработать режим нанесения и сборки для вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему водосмешиваемая СОЖ теряет биостойкость, как это влияет на производство и как устранить неприятный запах без остановки линии.
Узнайте, как смазки H1 влияют на аудит HACCP, какие документы нужны и как избежать ошибок при подготовке к проверке.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии, защиту от коррозии и срок службы инструмента.