
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
Аудит ХАССП (Hazard Analysis and Critical Control Points) для пищевого производства проверяет не только наличие сертификата NSF H1 на смазку, но и то, насколько четко она вписана в вашу программу контроля качества. Смазки H1 допускаются для мест, где возможен случайный контакт с пищей - это главное, что интересует аудитора. Однако проверка идет дальше: инспектор смотрит на реестр используемых материалов, журнал нанесения смазок, карты точек риска и техническую документацию. Статья разбирает, что именно проверяет аудитор, как правильно документировать применение H1-смазок и какие ошибки закупщики совершают при подготовке производства к проверке.
Что проверяет аудитор: четыре точки контроля
Аудитор пищевого производства начинает проверку смазок с вопроса: «Где у вас может попасть смазка в продукт?» На основе ответа он требует документы, подтверждающие, что для рисковых точек подобрана смазка NSF H1, и проверяет, соответствует ли фактическое использование записанному плану.
Первая проверка - реестр смазок. Аудитор требует полный список всех используемых смазочных материалов с указанием названия продукта, номера NSF-регистрации (если H1), допуска или сертификации, рекомендуемых точек применения и максимального количества на одну точку. Если реестра нет или в нем перепутаны старые и новые материалы, это считается «несоответствием» и может задержать одобрение аудита. Закупщики часто пропускают этап, когда нужно описать, какая смазка на какой узел идет и почему: для пищевого производства это критичный момент документирования.
Вторая проверка - техническая документация. Аудитор просит SDS (паспорт безопасности), технический регламент продукта и копию сертификата NSF H1 или номер регистрации в реестре NSF. Если бумаги отсутствуют, аудитор может рассматривать это как неспособность производства обосновать выбор смазки. При этом само наличие H1-статуса еще не гарантирует, что продукт подходит именно для вашего оборудования: нужно проверить совместимость с материалами узла, вязкость, загуститель (если это пластичная смазка) и требования OEM.
Третья проверка - карта рисковых точек и обоснование. На аудите требуют схему оборудования с отмеченными узлами, в которых возможен контакт смазки с пищей или рядом с открытым продуктом. Для каждой точки должно быть написано, почему там стоит именно H1, а не более дешевая H2 (если узел полностью изолирован) или просто техническая смазка. Например, если цепь расположена над конвейером с открытым продуктом, H1 обоснована - это случайный контакт. Если редуктор находится внутри закрытого кожуха и никогда не касается продукта - можно применить H2 с документированным обоснованием.
Четвертая проверка - журнал применения. В графе указывается, какая смазка нанесена, на какой узел, когда, в каком количестве, кем и для какой цели. Эта запись позволяет аудитору проверить, что фактическое использование соответствует плану, и прослеживать, если вдруг возник отказ узла или произошла инцидент с попаданием смазки в продукт. Если журнала нет, аудитор не может убедиться в контроле - это считается разрывом в системе ХАССП.
Различие между H1, H2 и H3: когда какая смазка нужна
Классификация NSF делит пищевые смазки на категории в зависимости от вероятности контакта с едой.
Эта классификация - основа выбора и главный критерий при подготовке к аудиту.
H1 - смазки для зон случайного контакта с пищей. Это узлы над конвейерами, открытые подшипники направляющих, цепи вблизи открытого продукта, гидросистемы с уплотнениями вблизи зоны наполнения. H1-смазка формулируется из компонентов, разрешенных по FDA 21 CFR 178.3570, проходит тестирование на безопасность при попадании в пищу в малых количествах. Ключевое слово - случайно: если в результате разрыва уплотнения или перелива немного смазки попадет на продукт, это не будет катастрофой для безопасности.
H2 - смазки для зон без контакта с пищей. Это узлы в машинном отделении, редукторы в закрытых кожухах, подшипники в закрытых блоках, гидросистемы без риска попадания на продукт. H2-смазка может быть дешевле H1, потому что не требует такого уровня регистрации и переговоров с FDA. Однако на аудите нужно доказать, что зона действительно закрыта и риск контакта исключен.
H3 - смазки для разделительных агентов и прямого контакта. Эта категория почти не используется в производстве напитков и молочных продуктов; она применяется в хлебопечении и кондитерском деле, где смазка может быть частью рецепта или разделительного агента. В проверяемых источниках H3 упоминается редко, так как ее применение более специализировано.
Типичная ошибка - закупить H1-смазку и нанести ее везде, «чтобы аудиту было нечего проверять». На самом деле аудитор увидит в реестре, что, например, редуктор в подвале помечен H1, и спросит: почему? Если обоснования нет, это может быть истолковано как неправильная оценка риска. Обратная ошибка - применить обычную техническую смазку в зоне открытого продукта под предлогом, что «всегда так делали». Это серьезное несоответствие.
Как провести инвентаризацию и картирование рисковых точек
Подготовка к аудиту начинается не с покупки смазок, а с анализа производства.
Сначала нужно составить полный список всех смазочных материалов, которые в данный момент находятся на площадке, включая наследованные от старого поставщика, от подрядчиков и от предыдущей смены сотрудников. Затем каждый материал должен быть сопоставлен с конкретной точкой применения и проверен на соответствие требованиям.
Этап 1: составление инвентаря. Пройдите по всему производству и запишите все узлы, требующие смазки: подшипники конвейеров, цепные передачи, направляющие, редукторы, гидропривод, клапаны, вентили. Для каждого узла отметьте, находится ли он в открытой зоне, закрытом кожухе или рядом с продуктом. Укажите текущую смазку, если известна, или надпись «не определена».
Этап 2: оценка риска. Для каждого узла ответьте на вопросы: может ли смазка попасть на открытый продукт при нормальной работе? Может ли она попасть при разрыве уплотнения или перелива? Находится ли узел в зоне упаковки, где строже требования гигиены? Находится ли он над конвейером или ниже? Если риск попадания есть - это зона H1.
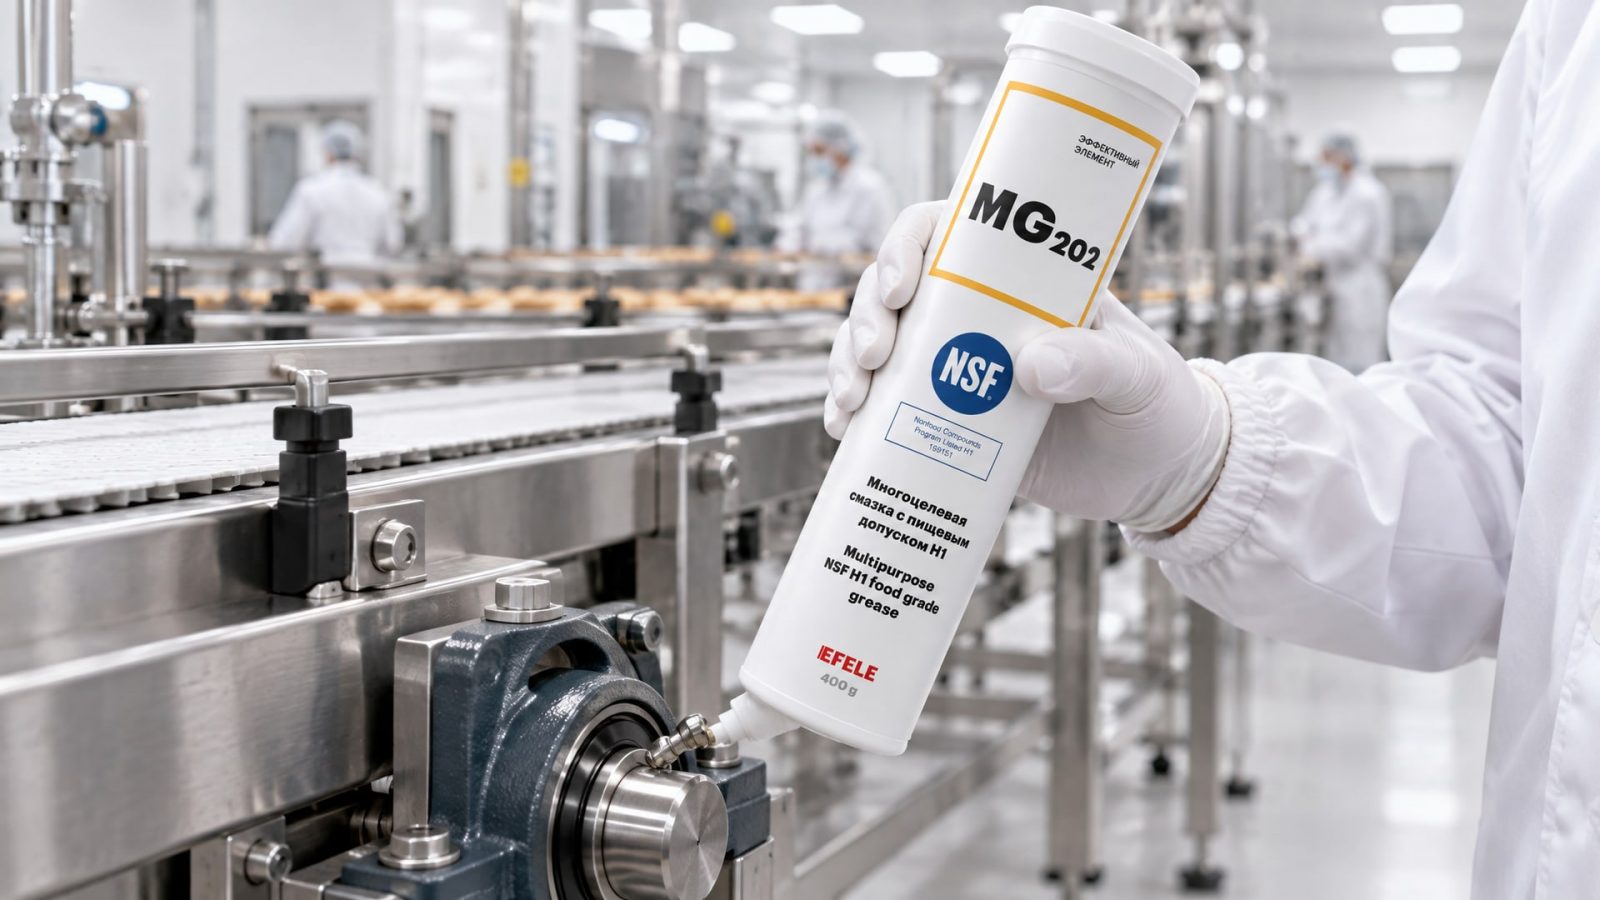
Этап 3: выбор смазки. Для зон H1 подберите продукт с NSF H1-регистрацией, проверьте его вязкость и NLGI-класс, убедитесь, что он совместим с узлом по требованиям производителя оборудования. Для зон H2 можно выбрать более экономичный вариант, но только если риск действительно исключен и это документировано. Для выбора смазок на критичных узлах, таких как подшипники направляющих и конвейеры, где необходима стабильность в холодные и теплые периоды, часто используют универсальные пластичные смазки с допуском H1. Например, для этих целей закупщики нередко выбирают EFELE MG-202, которая отвечает требованиям NSF H1 и обеспечивает надежную работу на узлах с риском контакта.
Этап 4: документирование. Создайте реестр, где для каждой смазки указаны: название, NSF-номер или допуск, точки применения, объем на точку, периодичность нанесения. Затем заполните карту производства с отмеченными рисковыми точками и соответствующими смазками.
Техническая совместимость: почему H1-статус недостаточен
Многие закупщики ошибочно считают, что достаточно купить смазку с H1-регистрацией, и проблема решена.
На самом деле H1-статус гарантирует только безопасность при попадании в пищу, но не совместимость с вашим узлом.
Перед заменой смазки нужно проверить несколько параметров. Вязкость - это первый критерий: если старая смазка была ISO VG 32 (жидкое масло), а новая H1 это ISO VG 100, более вязкое масло будет создавать лишнее трение и может перегреть подшипник. Для пластичных смазок важен NLGI-класс: NLGI 1 (мягче) и NLGI 2 (стандарт) имеют разное поведение в цепях и подшипниках.
Совместимость загустителя - третий момент. Если вы переходите с литиевой смазки на нелитиевую H1-смазку, необходимо удалить остатки старого материала, так как смешивание несовместимых загустителей может привести к расслоению и утечке. При смене смазки на плановой остановке оборудования нанесите новый материал на предварительно очищенный узел - никогда не добавляйте новую смазку поверх старой без очистки.
Требования OEM (производителя оборудования) - это четвертый обязательный шаг. Проверьте руководство узла: есть ли там конкретные указания по допускам, вязкости или марке смазки. Если оборудование требует смазку с допуском ISO 21469 (который строже, чем просто H1), то обычная H1-регистрация недостаточна. ISO 21469 подразумевает дополнительные проверки на стабильность, низкие показатели летучести и более жесткие ограничения на компоненты состава.
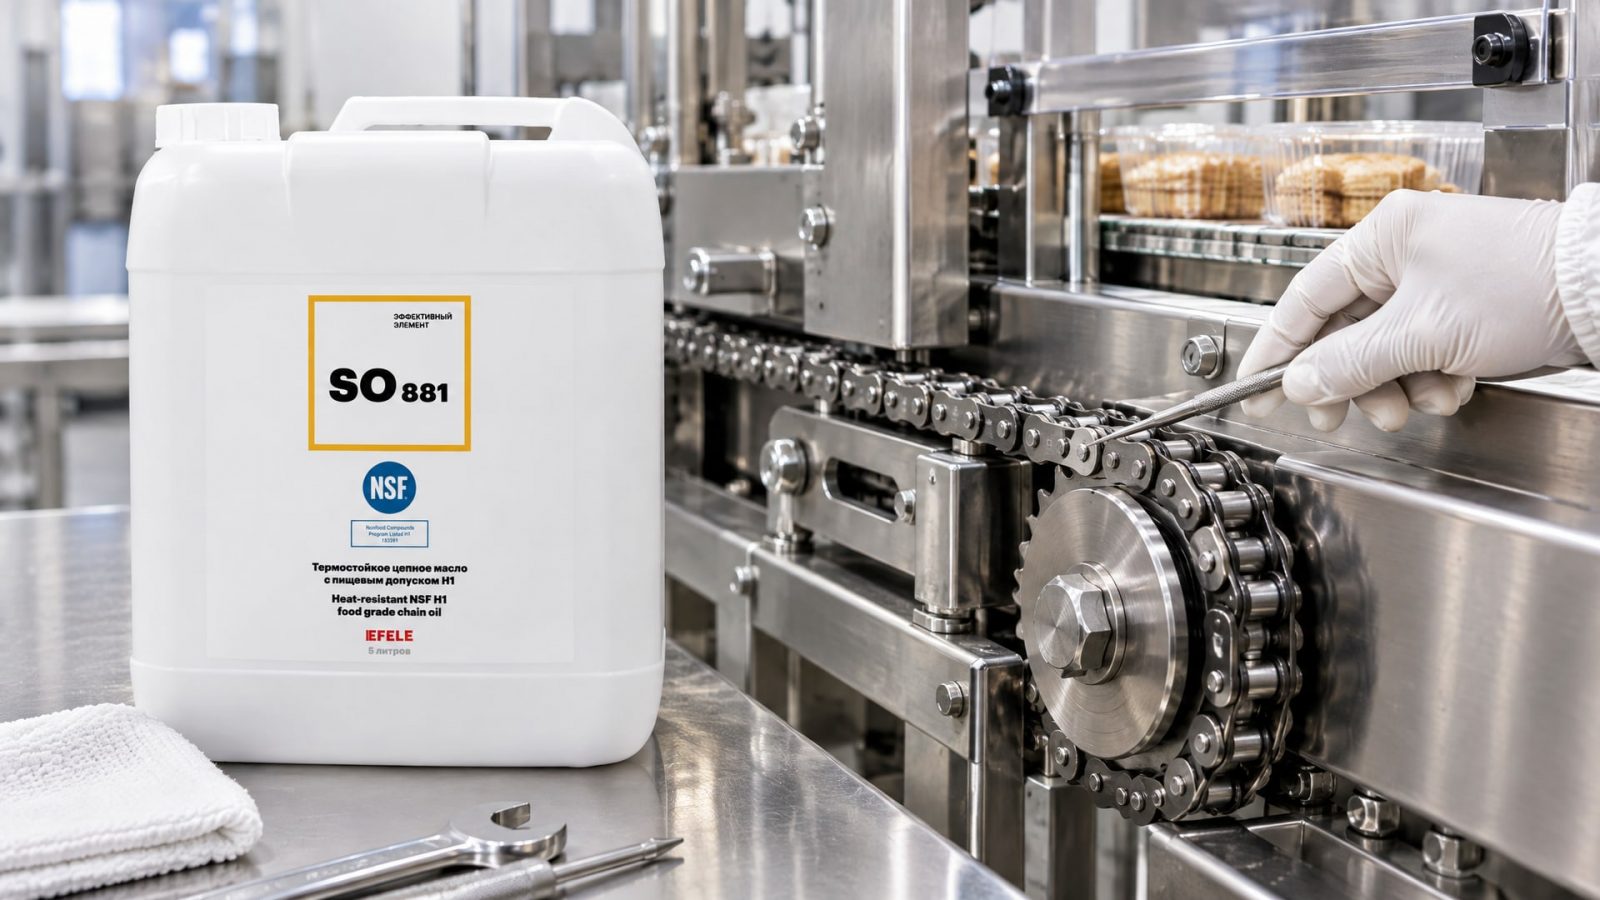
Практически на всех пищевых производствах встречаются узлы, требующие цепного масла для высокотемпературных условий. Когда стоит выбор между стандартным минеральным маслом и термостойким вариантом с H1-допуском, закупщик часто обращается к специализированным решениям. Для цепных передач, работающих в условиях высокой температуры и требующих H1-регистрации, рекомендуется внимательно оценить температурный диапазон оборудования: если цепь нагревается выше 80°C, обычное масло может не выдержать. В этом случае EFELE SO-881, термостойкое цепное масло с допуском NSF H1, позволяет избежать преждевременного окисления и потери текучести.
Документирование в системе ХАССП: от плана к записям
Интеграция смазок в программу ХАССП - это не просто ведение таблицы, а внедрение смазочного материала как контролируемого элемента пищевой безопасности.
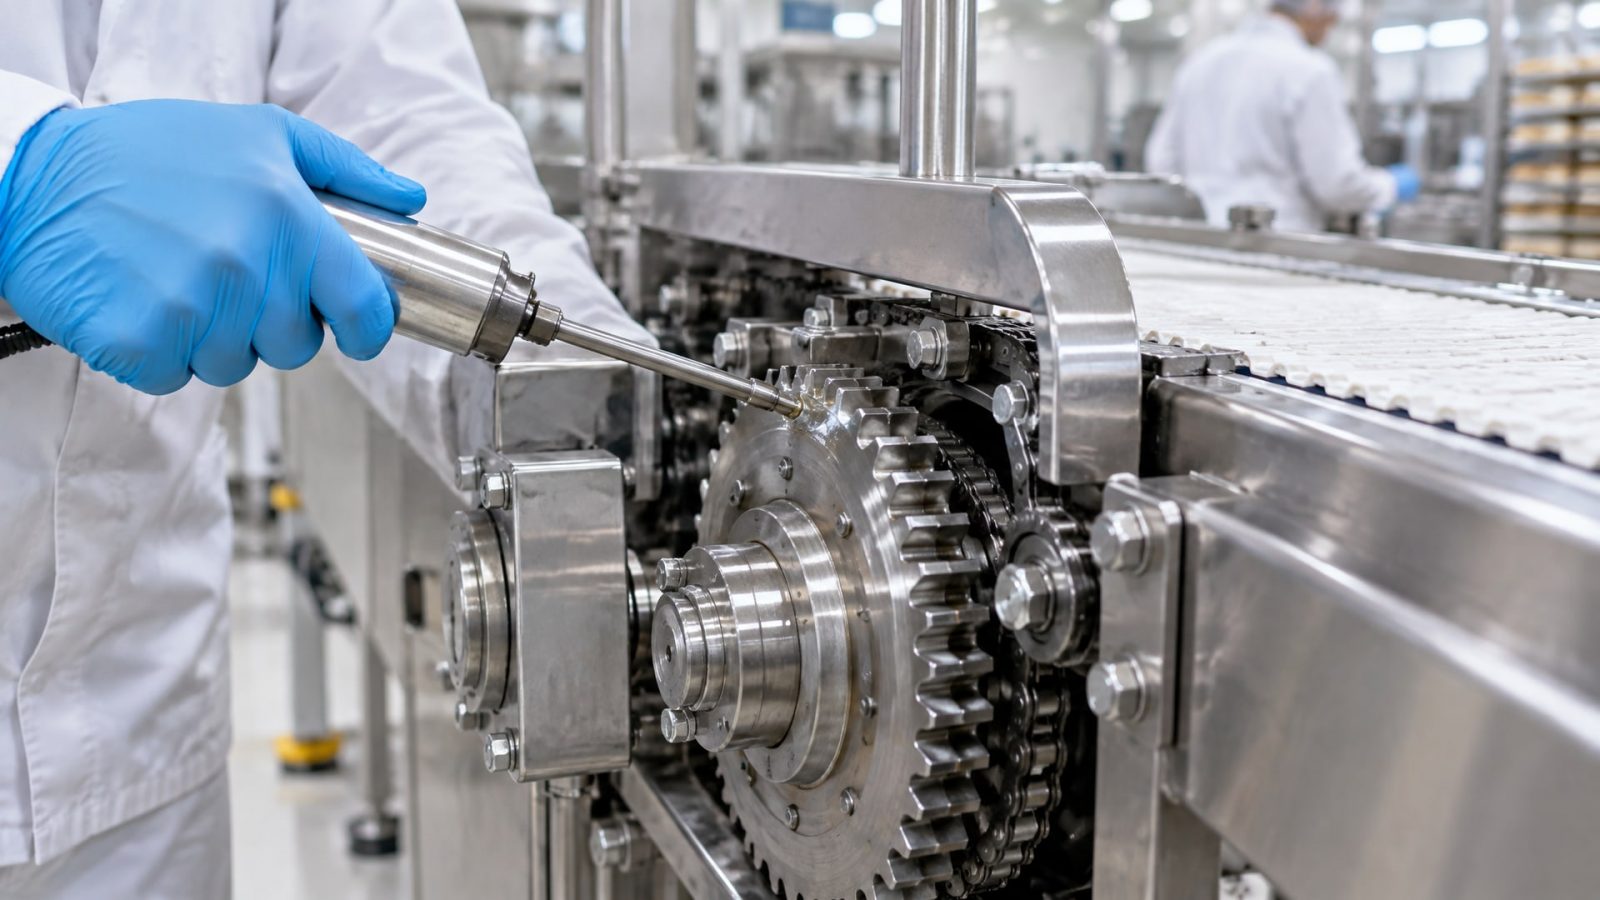
Смазки должны быть встроены в документированный процесс с указанием рисков, контрольных точек и записей.
Как встроить смазки в ХАССП. В анализе опасностей (HA) укажите, что смазка может быть источником контаминации, если попадет в открытый продукт. Определите критические контрольные точки (CCP): например, «смазка на цепи конвейера». Установите критические пределы: например, «используется только H1-смазка EFELE MG-202 или эквивалент с NSF H1-регистрацией». Напишите процедуру мониторинга: как часто проверяют состояние смазки на узле, кто это делает, что записывается.
Форма журнала нанесения. Требуемые графы: дата, название узла, название смазки и NSF-номер, объем нанесенного материала в мл или граммах, ФИО исполнителя, подпись. Если произошел отказ узла или замечание аудитора, в журнал добавляют отметку о причине.
Разработка инструкции для персонала. Рабочему, который наносит смазку, должно быть ясно: где находится каждый узел, какая смазка для него предназначена, сколько ее нужно нанести и как часто. Инструкция должна быть на доступном языке и желательно с фото - так меньше вероятность ошибок и перепутывания смазок.
Выдача смазок со склада. На складе смазки должны храниться в оригинальной таре или в чистых, четко подписанных контейнерах. Каждый контейнер должен иметь этикетку с названием смазки, NSF-статусом (если H1), датой открытия и сроком использования (если есть ограничение). Запрещено переливать смазку из одного контейнера в другой без переноса информации на новый контейнер.
Типичные ошибки при подготовке к аудиту
Закупщики и инженеры часто совершают одни и те же ошибки при подготовке производства к аудиту ХАССП.
Знание этих ошибок помогает их избежать.
Ошибка 1: отсутствие реестра смазок. Если аудитор спросит «Какие смазки вы используете?» и вы не сможете назвать и показать полный список с NSF-номерами, это считается неготовностью. Реестр должен быть электронным (таблица) или на бумаге, но всегда в одном месте и актуальным.
Ошибка 2: путаница между H1 и H2. Новые закупщики часто не понимают разницы и покупают H1 везде или, наоборот, используют H2 в рисковых зонах, надеясь сэкономить. На аудите это сразу видно из реестра и карты.
Ошибка 3: отсутствие обоснования выбора. Если в реестре написано просто «смазка H1» без указания, почему именно для этого узла выбрана H1, аудитор будет требовать объяснений. Ответ должен быть конкретным: «Подшипник расположен над конвейером с открытым продуктом, поэтому требуется H1».
Ошибка 4: невозможность предъявить SDS и сертификат. Если смазка куплена через непроверенного поставщика и документов нет, это проблема. Аудитор может даже рекомендовать заменить весь материал на поставке с надежной документацией.
Ошибка 5: замена смазки без очистки узла. Если старая и новая смазки несовместимы, это приводит к расслоению, утечкам и отказам узлов. Планируйте смену смазок на плановых остановках с предварительной очисткой.
Ошибка 6: неведение журнала. Это самая частая ошибка. Даже если смазка правильно выбрана и куплена, отсутствие записей о ее применении означает отсутствие контроля. Аудитор не сможет прослеживать, когда и как ее используют.
Часто задаваемые вопросы
Если я использую H1-смазку в закрытом редукторе, это нарушение?
Не обязательное нарушение, но требует обоснования. Если редуктор полностью изолирован и нет риска попадания смазки на продукт, можно применить более дешевую H2 при документированном обосновании. Однако при аудите нужно будет объяснить, почему вы выбрали именно H2, и показать, что зона действительно закрыта. На практике многие производства используют H1 везде, чтобы избежать путаницы - это допустимо и часто проще для контроля.
Нужен ли мне сертификат ISO 21469 или достаточно NSF H1?
NSF H1 - это минимальный требуемый уровень для большинства пищевых производств. ISO 21469 - это более комплексная схема проверки, которая включает дополнительные испытания на стабильность, летучесть и контроль в производстве. Если ваше оборудование или заказчик специально требует ISO 21469, то нужна именно она. Иначе H1 достаточно.
Как часто мне нужно проверять и заменять смазку на узлах?
Периодичность зависит от интенсивности работы узла, температуры и типа смазки. Обычно это указывается в руководстве оборудования: от еженедельной проверки (добавление) до замены один раз в год. На пищевом производстве рекомендуется проверять состояние смазки при каждом техническом осмотре и иметь график плановой замены.
Может ли H1-смазка вызвать отказ узла, если она несовместима с оборудованием?
Да. Если вязкость, NLGI-класс или загуститель несовместимы, смазка может вызвать перегрев, утечку или ускоренное окисление. Даже с H1-статусом перед применением обязательно проверьте совместимость по техническим параметрам и требованиям производителя.
Что делать, если аудитор нашел в системе смазку, которая не подходит?
Составьте план корректирующих действий: определите все точки, где используется неподходящая смазка, закупите правильный материал, спланируйте смену на остановке оборудования с очисткой узлов, обновите реестр и журнал. Аудитор обычно дает время на устранение (от одной до четырех недель в зависимости от серьезности).
Заключение
Смазки NSF H1 влияют на результат аудита ХАССП не просто своим наличием, а тем, как они встроены в систему документирования и контроля. Аудитор проверяет четыре точки: реестр смазок, техническую документацию (SDS, сертификаты), карту рисковых точек с обоснованием и журнал фактического применения. H1-статус гарантирует безопасность при попадании в пищу, но не совместимость с оборудованием - это нужно проверять отдельно по вязкости, NLGI-классу и требованиям OEM.
Подготовка к аудиту начинается с инвентаризации всех узлов производства, оценки риска контакта смазки с продуктом и правильного выбора материала для каждой зоны. Ошибки в документировании, замене смазок без очистки или неведение журналов могут привести к замечаниям аудитора, даже если материалы подобраны правильно. Следующий шаг - составить полный реестр смазок с NSF-номерами, карту производства с отмеченными рисковыми точками и разработать инструкцию для персонала по нанесению и контролю. Это даст уверенность, что ваша система соответствует требованиям ХАССП и пройдет проверку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии, защиту от коррозии и срок службы инструмента.
Узнайте, какая смазка для петель лучше всего устранит скрип в квартире или гараже, и как правильно ее наносить для долгосрочного эффекта.
Цепное масло пищевое: выбор для конвейеров и приводов с учетом нагрузок, температуры и влажности, для надежной работы оборудования.