
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Самоотвинчивание крепежа под вибрацией - одна из наиболее частых причин отказа оборудования в цехах, на конвейерах и в сборочных линиях. Анаэробный фиксатор резьбы предотвращает это явление, заполняя микrozазоры между витками резьбы и создавая механическую и химическую блокировку. Однако выбор эффективного герметика для резьбовых соединений требует понимания не столько цвета упаковки, сколько класса прочности, размера крепежа, температурного диапазона и условий разборки узла.
Статья поясняет, по каким критериям инженеры и закупщики подбирают резьбовой герметик, чтобы не переплачивать за излишнюю прочность и одновременно обеспечить надежную фиксацию при регулярном обслуживании оборудования.
Размер резьбы как первичный фактор выбора
Диаметр крепежа определяет зазор между витками, а значит, требуемую вязкость фиксатора и его фиксирующую способность.
Для малых резьб (M2–M6) зазоры минимальны, поэтому достаточна низкая или средняя прочность; для средних (M6–M20) рекомендуется средняя прочность как универсальный стандарт; для крупных (свыше M20) требуется более высокая вязкость, чтобы состав полностью заполнил пространство между витками.
Практическая логика простая: чем больше крепеж, тем выше риск вымывания тонкого состава и тем больше объем зазора для полимеризации. На крупных винтах, работающих под вибрацией, средняя или высокая прочность обеспечивает надежное удержание. На мелких винтах избыточная прочность может затруднить демонтаж при ремонте, поэтому часто достаточно низкой фиксации.
| Размер резьбы | Типовой класс прочности | Применение | Разборность |
|---|---|---|---|
| M2–M6 | Низкая–средняя | Электроника, приборостроение, мелкий крепеж | Легкая, без нагрева |
| M6–M20 | Средняя | Общее машиностроение, стандартные узлы | Обычная разборка |
| M20+ | Средняя–высокая | Крупный крепеж, ответственные узлы, высокие нагрузки | Может требовать нагрева |
Выбор фиксатора резьбы по разборности
Разборность соединения - второй критический фактор.
Узлы, которые регулярно разбираются (техническое обслуживание, замена деталей, регулировка), требуют низкой или средней прочности. Узлы, которые разбираются только при капитальном ремонте или никогда, допускают высокую прочность. Смешивание этих требований - главная ошибка закупщиков.
Если соединение нужно разбирать вручную обычным гаечным ключом без нагрева, следует выбирать низкую или среднюю прочность. Если демонтаж допускается со специальным инструментом или с кратковременным нагревом до 100–150 °C, возможна средняя или высокая прочность. Для полностью герметизированных узлов, которые никогда не разбираются, применяют максимальную прочность.
Низкая прочность
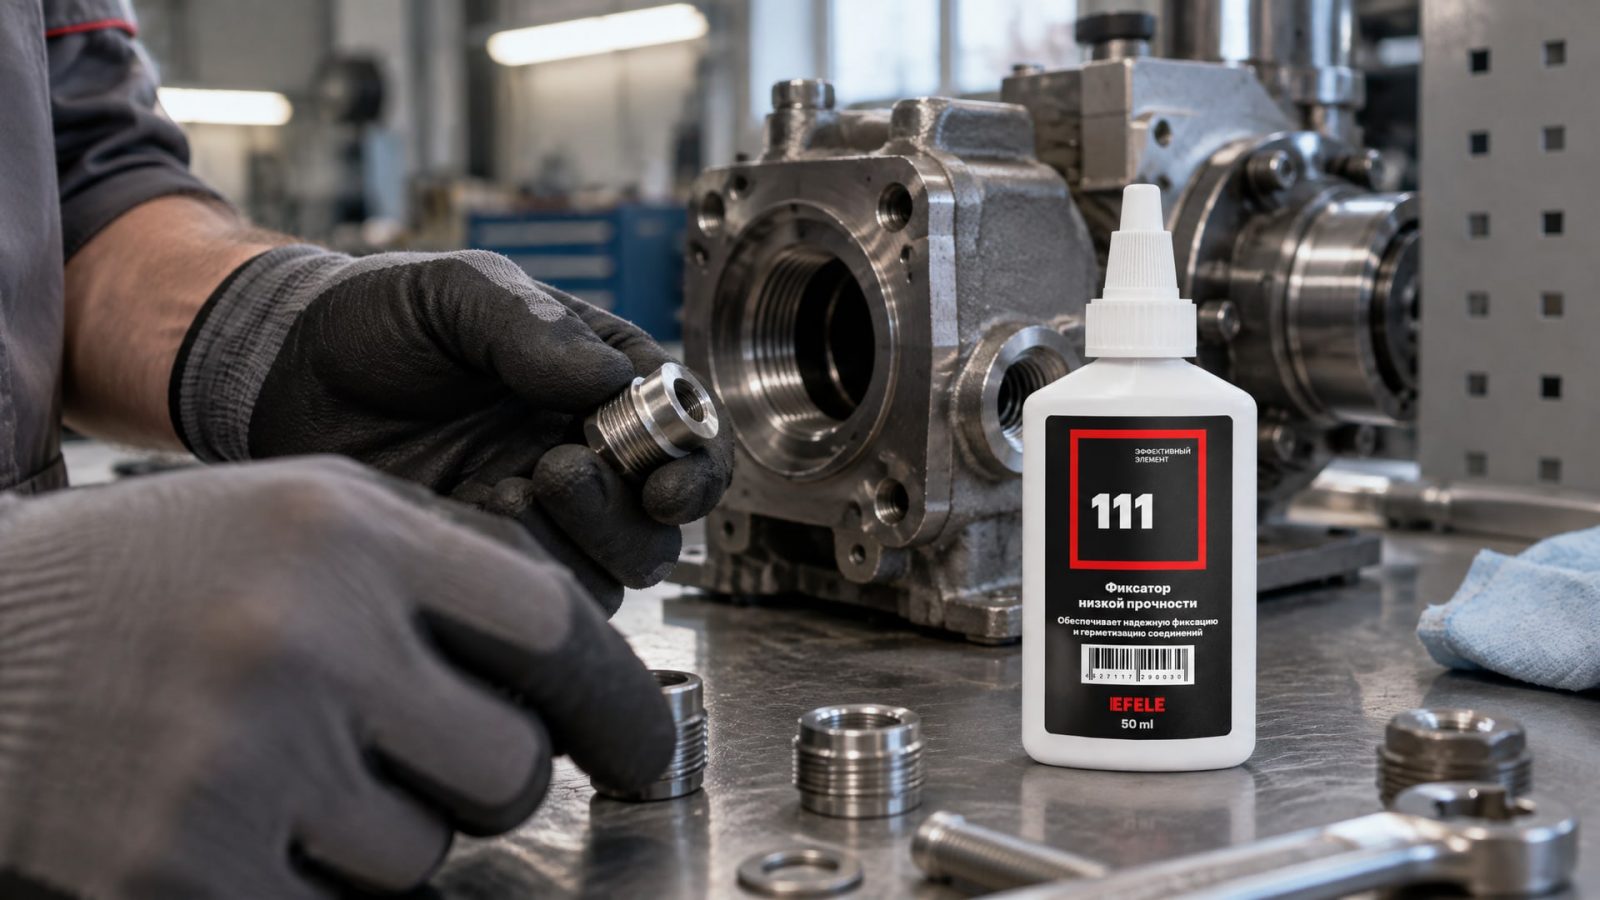
Низкопрочные анаэробные фиксаторы резьбы обеспечивают момент отвинчивания в диапазоне 0,5–2 Н·м и предназначены для малых крепежей, которые разбираются часто. Эти составы гарантируют защиту от вибрационного ослабления, но при этом позволяют снять винт вручную без значительных усилий. Для часто разбираемых соединений, где требуется низкая прочность фиксации, подойдет анаэробный фиксатор резьбы EFELE 111.
Средняя прочность
Среднепрочные составы (момент отвинчивания 5–15 Н·м) считаются универсальным стандартом для общего машиностроения. Они обеспечивают надежное удержание крепежа под вибрацией при возможности демонтажа обычным инструментом без нагрева. Этот класс покрывает большинство применений: конвейеры, электромоторы, редукторы, узлы сборочных линий. Если нужна средняя прочность и возможность демонтажа обычным инструментом, оптимальным выбором будет EFELE 113.
Высокая прочность
Высокопрочные фиксаторы (момент отвинчивания свыше 20 Н·м) предназначены для полупостоянной или постоянной фиксации. Они подходят для крупных винтов, ответственных узлов и мест, где регулярная разборка не требуется. Демонтаж такого соединения требует специального инструмента, нагрева или механического усилия. Для неразъемных соединений, требующих максимальной прочности и термостойкости, рекомендуется использовать EFELE 115.
Герметик для резьбовых соединений: роль вибрации и условий эксплуатации
Вибрация - главный враг крепежа, но не все виды вибрации одинаковы.
Низкочастотная вибрация с большой амплитудой (ниже 100 Гц) требует более высокой прочности фиксации, чем высокочастотная с малой амплитудой. Однако главный принцип остается неизменным: берите самый низкий класс прочности, который гарантирует удержание узла при вибрации и при этом сохраняет нужную разборность.
Стандартизированное испытание на виброослабление согласно DIN EN ISO 10964 включает циклическую нагрузку на закрепленные резьбовые соединения. Результаты показывают, способен ли фиксатор предотвратить потерю момента затяжки при типовых условиях вибрации. На практике для большинства промышленного оборудования достаточно среднепрочного состава; высокопрочный состав используют только для особо ответственных или высоконагруженных узлов.
Температура эксплуатации влияет на скорость отверждения и долгосрочную стабильность фиксации. Большинство анаэробных составов рассчитаны на работу до 150 °C; при более высоких температурах прочность может снижаться. Для оборудования, работающего с температурными скачками (холодный пуск, нагрев в цехе), выбирают составы с заявленным диапазоном, перекрывающим реальные условия. Высокотемпературные варианты выдерживают до 232 °C, но стоят дороже и используются только при необходимости.
Анаэробный герметик для резьбовых соединений: подготовка поверхности
Качество подготовки резьбы перед нанесением напрямую влияет на надежность фиксации.
Анаэробный фиксатор отверждается в зазоре между металлическими поверхностями при отсутствии кислорода, но масло, грязь, ржавчина и окисление замедляют или блокируют полимеризацию. Тяжелые загрязнения ухудшают отверждение и повторяемость результата, даже если некоторые формулы терпимы к легкому маслу.
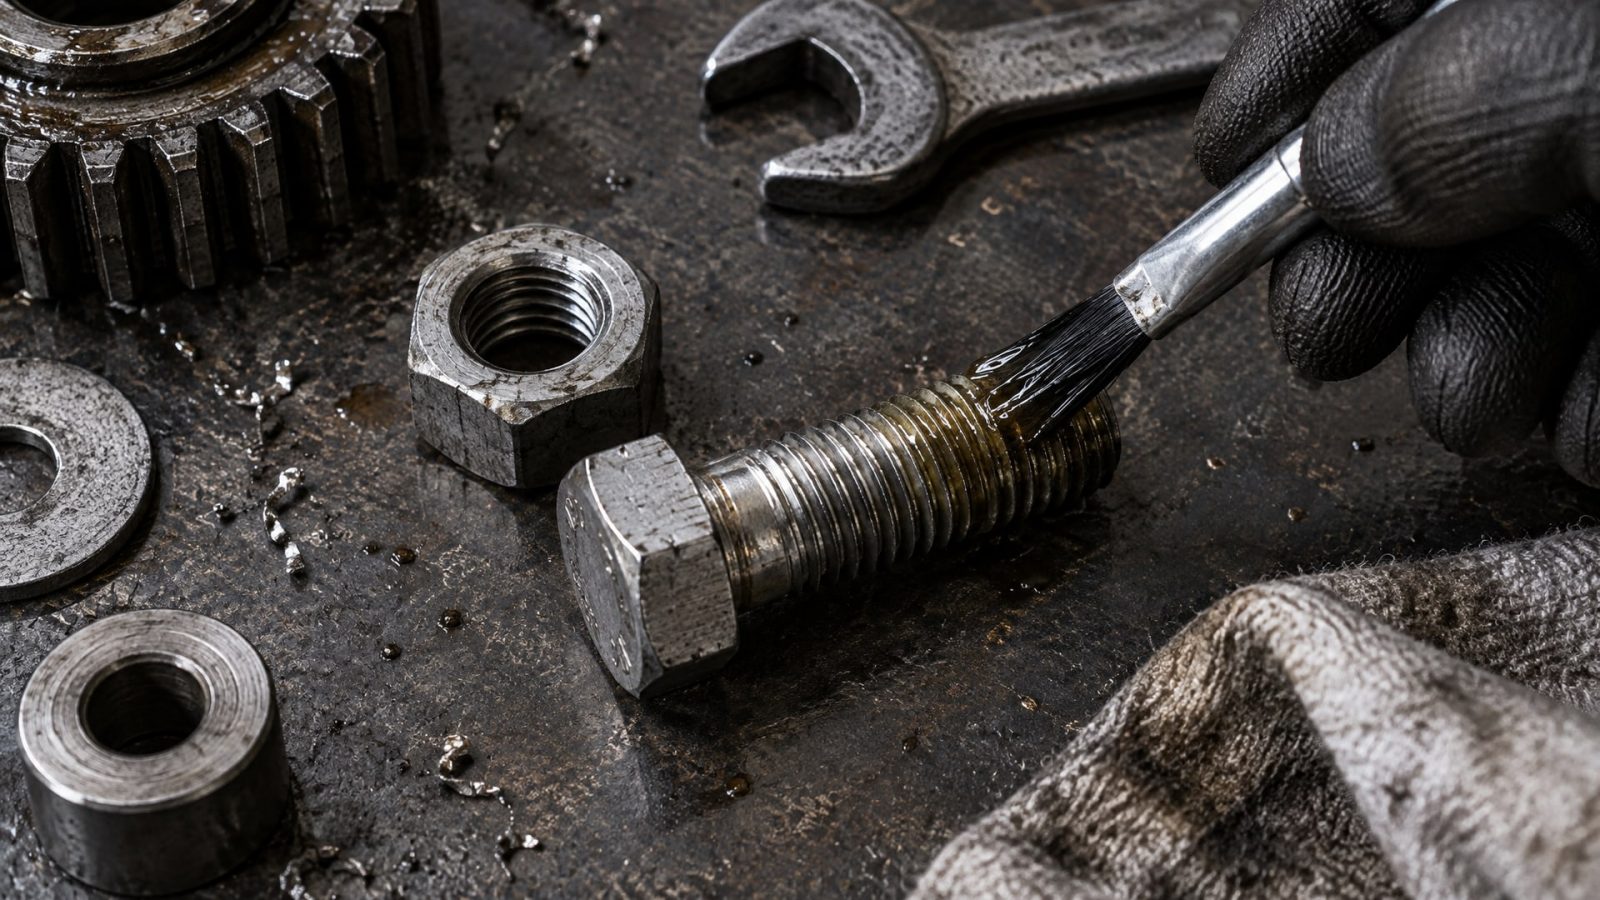
Перед нанесением по возможности очищают резьбу от масла и грязи; это снижает риск недоотверждения и нестабильной фиксации. Для чистки используют обезжиривающие растворы, ветошь или щеточку. Если поверхность сильно окислена, ее полируют мелкой наждачной бумагой. Легкое машинное масло, которое входит в производственный процесс, обычно не мешает, но каплеобразное скопление масла нужно убирать.
На нержавеющей стали, алюминии и оцинкованных покрытиях адгезия состава может быть ниже, чем на углеродистой стали. Для таких материалов в технических руководствах часто советуют проверять совместимость и при необходимости использовать праймер или активатор - специальный раствор, улучшающий смачивание и отверждение. Праймер наносят тонким слоем на резьбу, дают ему подсохнуть, затем наносят сам фиксатор.
Анаэробный фиксатор резьбы синий и его отличия от красного
На рынке прижилось практическое правило: синий анаэробный фиксатор резьбы - это обычно разъемный состав средней прочности, красный - высокопрочный неразъемный или трудно разъемный.
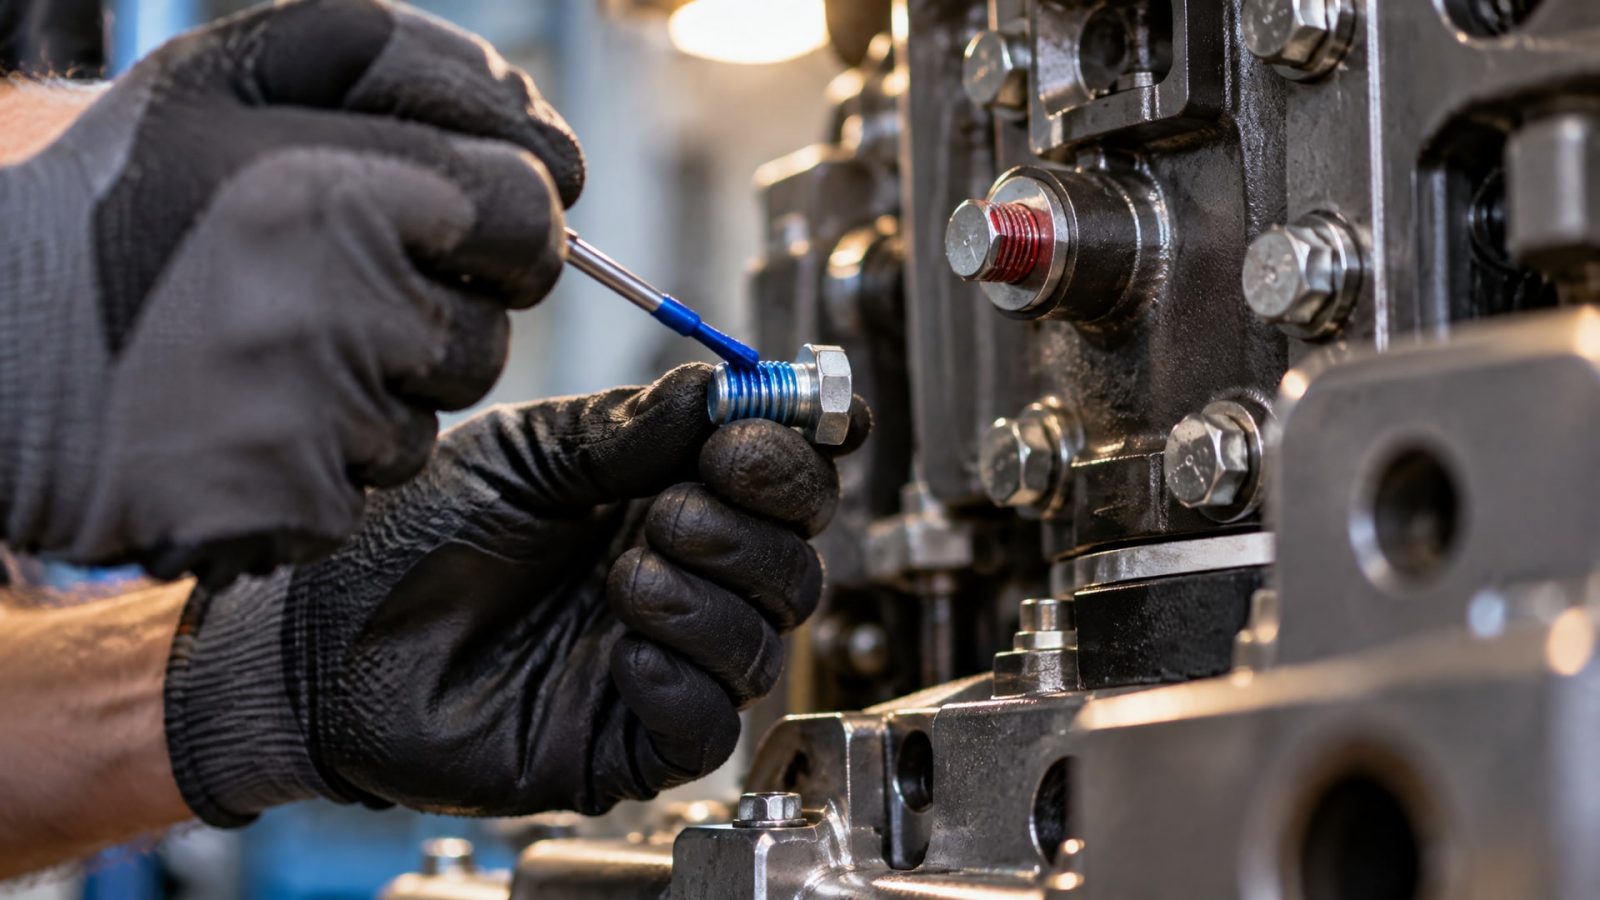
Однако это правило условное и может варьироваться в зависимости от производителя и конкретной формулы.
Синий фиксатор часто ассоциируют со средней прочностью (moment диапазона 5–15 Н·м), что позволяет демонтировать соединение обычным инструментом. Красный - с высокой прочностью (свыше 20 Н·м), когда демонтаж требует специальных мер. Однако цвет - это лишь маркировка для удобства; реальное различие определяется молекулярной структурой и спецификацией, изложенной в техлисте.
Заблуждение, что «синий - всегда слабый, красный - всегда навсегда», упрощает выбор, но часто ведет к ошибкам. Реальная разница определяется не цветом упаковки, а классом прочности, моментами отвинчивания и условиями разборки. Правильный выбор основан на анализе параметров, а не на цветовой памяти. При выборе ориентируются на данные техлиста и результаты стандартных тестов, а не только на цвет упаковки.
Фиксация резьбы от самоотвинчивания: практические ошибки
Первая частая ошибка - выбор по принципу «чем выше прочность, тем лучше».
Избыточно прочный состав усложняет ремонт, может повредить винт при демонтаже и увеличивает стоимость владения оборудованием. Вторая ошибка - применение герметика без расчета момента затяжки. Фиксатор помогает против самоотвинчивания, но не компенсирует неверную сборку или неправильный момент затяжки.
Третья ошибка - нанесение состава на загрязненную резьбу и ожидание, что фиксатор «проведет сквозь масло». Если на резьбе присутствует старая смазка или охлаждающая жидкость, отверждение замедлится или не произойдет вообще. Четвертая ошибка - смешивание понятий герметика и фиксатора. Герметик для резьбовых соединений в сантехнике часто предназначен для герметизации (предотвращения утечки жидкости), а не для фиксации крепежа; это разные составы с разной целевой функцией.
Пятая ошибка - применение одного и того же состава для малых, средних и крупных резьб. Для малых резьб вязкое высокопрочное вещество может оказаться слишком густым и плохо заполнит зазоры; для крупных резьб жидкий состав может вымыться перед полимеризацией. Седьмая ошибка - недооценка влияния материала крепежа и его покрытия; на нержавеющей стали адгезия ниже, и требуется проверка совместимости.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от обычного герметика для резьбы?
Анаэробный герметик для резьбовых соединений отверждается только в отсутствие кислорода и между металлами, поэтому работает непосредственно в зазоре резьбы и создает прочную полимерную пленку. Обычный герметик (например, на основе силикона) отверждается на воздухе и используется для герметизации щелей и швов. При применении в резьбе обычный герметик не обеспечивает фиксацию и может стекать. Для резьбовых соединений всегда нужен именно анаэробный состав.
Как выбрать фиксатор резьбы для обслуживаемых узлов, которые разбираются каждый месяц?
Выберите низкую или среднюю прочность в зависимости от размера крепежа. Для M6–M16 средняя прочность позволит снимать винты вручную без дополнительных мер; для M2–M6 может быть достаточно низкой. Перед разборкой убедитесь, что соединение полностью отвердилось (обычно 24 часа при комнатной температуре). Высокопрочный состав на часто разбираемых узлах будет только затруднять демонтаж.
Какой анаэробный фиксатор резьбы разъемный подходит для полусборочных линий с периодическим демонтажом?
Разъемный фиксатор - это обычно среднепрочный анаэробный состав с моментом отвинчивания в диапазоне 5–15 Н·м. Такой состав обеспечивает защиту от вибрационного ослабления, но позволяет разобрать соединение обычным инструментом без нагрева. При выборе проверьте, что состав рассчитан на вашу температуру эксплуатации и материал крепежа (углеродистая сталь, нержавейка).
Зачем нужна подготовка резьбы перед нанесением фиксатора?
Масло, окисление и грязь на резьбе блокируют или замедляют отверждение анаэробного состава. Если поверхность не подготовлена, фиксатор может отвердеть нестабильно или вообще не отвердеть в нужных местах. Результат - непредсказуемая фиксирующая способность и риск самоотвинчивания. Очистка резьбы занимает несколько минут, но критична для надежности.
Можно ли применять анаэробный герметик для резьбы при температуре выше 150 °C?
Большинство типовых составов теряют прочность выше 150 °C. Для оборудования, работающего при более высоких температурах, используют специальные высокотемпературные составы, которые выдерживают до 232 °C и выше. При выборе сверьте технический лист с реальным тепловым режимом вашего оборудования; недостаточный температурный запас ведет к ослаблению фиксации при нагреве.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания - это не выбор по цвету упаковки или громкому названию. Это систематический подбор по четырем критериям: размер крепежа, требуемая разборность, температура эксплуатации и состояние поверхности. Принцип минимально достаточной прочности экономит бюджет и упрощает обслуживание, а качественная подготовка резьбы гарантирует стабильный результат.
Начните с анализа ваших узлов: какие разбираются, какие - нет, какие размеры крепежа и какие температурные режимы. Затем выберите состав по техлисту, проверьте совместимость с материалом и протестируйте на пилотном оборудовании. Правильно подобранный резьбовой герметик работает годами без добавления и усиливает надежность сборки вашей техники.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для низких температур в пищевом фасовочном оборудовании правильно, чтобы избежать поломок и обеспечить безопасность продукции.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя правильные стратегии и технологии.
Узнайте, почему обычная краска не подходит как покрытие для цинка и как выбрать оптимальное решение для защиты от расплава.