
Как увеличить срок службы инструмента при фрезеровании закаленной стали
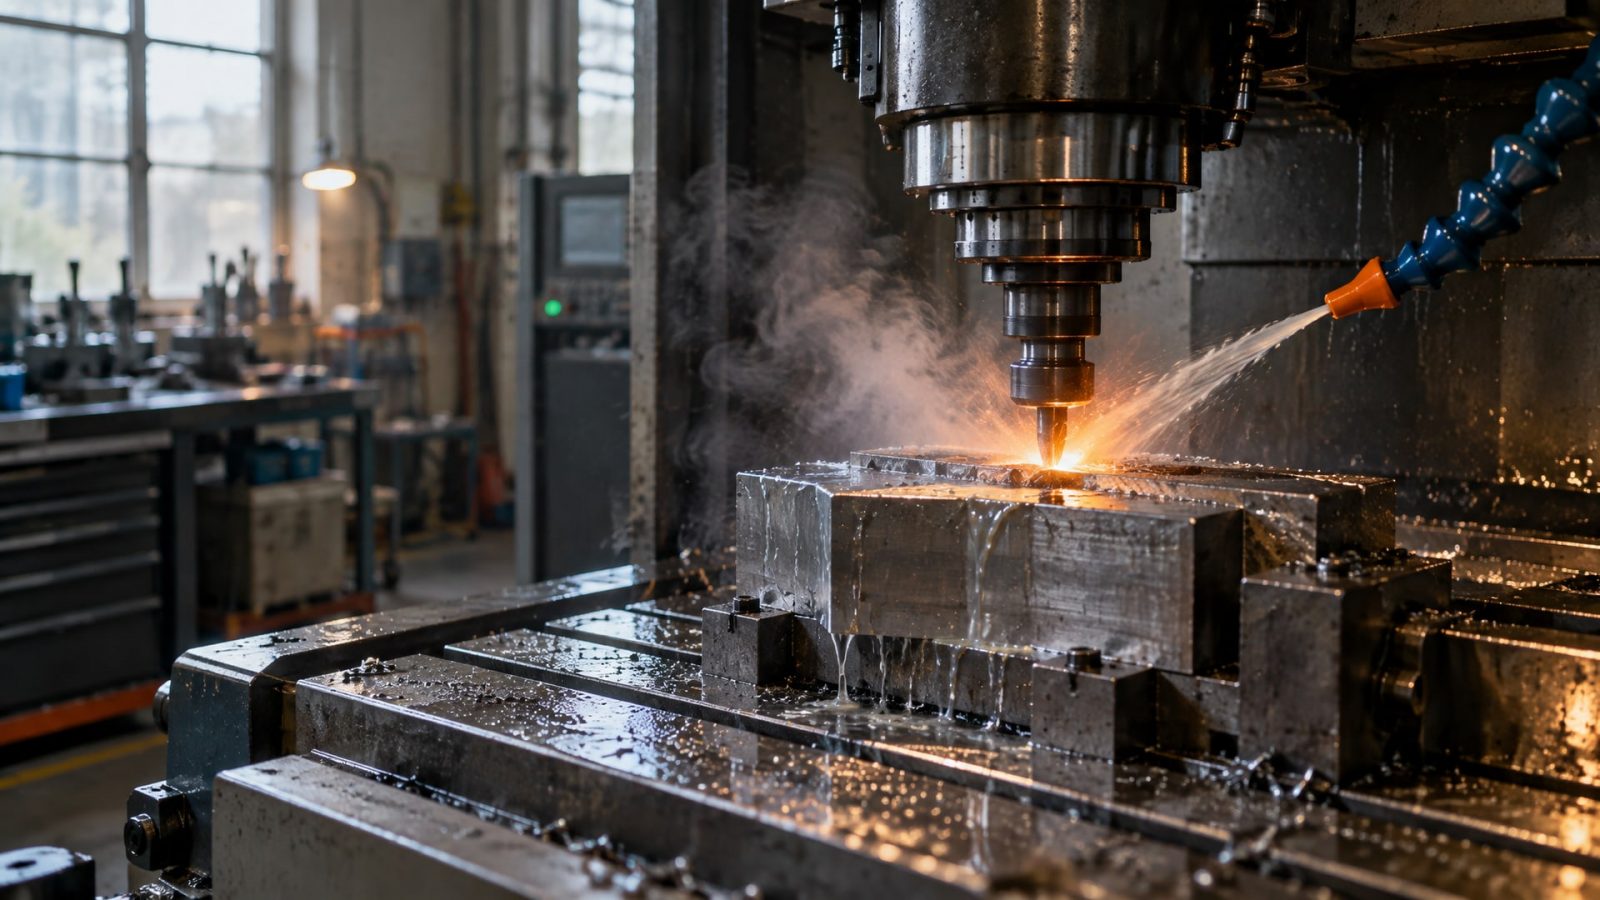
Фрезерование закаленной стали - одна из самых сложных технологических операций. Инструмент подвергается экстремальным нагрузкам: высокие температуры в зоне резания, интенсивное абразивное воздействие, циклические термические удары. Многие производства ошибочно полагают, что интенсивное охлаждение жидкостью продлит стойкость фрезы, но на практике обычное затопление хладагентом при обработке твердых сталей часто приводит к преждевременному выходу инструмента из строя. Стойкость инструмента зависит не столько от объема подводимой жидкости, сколько от стабильности температурного режима, выбора геометрии фрезы, покрытия и правильной стратегии резания. В этом материале разберем, какие факторы реально влияют на долговечность режущей кромки и как инженер может контролировать износ на каждом этапе.
Статья адресована технологам, инженерам и закупщикам, отвечающим за подбор инструмента и режимов обработки в цехах с операциями hard milling.
Почему обычная СОЖ неэффективна при hard milling
При фрезеровании закаленной стали режущая кромка нагревается до 600–800 °C и выше в зависимости от режима.
Если в этот момент на инструмент подается холодная жидкость (температурой 20–25 °C), возникает резкий перепад температур. Твердосплавный материал и покрытие испытывают термоусталость: на поверхности формируются микротрещины, затем происходит отслаивание покрытия и выкрашивание кромки. Этот процесс называют тепловым шоком.
Экспериментальные данные показывают, что интенсивное затопление обычной эмульсией может сократить стойкость инструмента именно из-за цикличности нагрева-охлаждения. Особенно опасна ситуация, когда СОЖ подается прерывисто: фреза то контактирует с холодной жидкостью, то вновь входит в сухой контакт с материалом.
Кроме того, обычная эмульсия может образовывать отложения в зоне резания, ухудшая эвакуацию стружки. Плохо удаляемая стружка вмешивается в процесс резания, вызывая вибрации и дополнительный износ. На закаленной стали, где стружка отличается особой твердостью и ломкостью, эта проблема становится критичной.
Сухое фрезерование и воздушный обдув как альтернатива
Самый надежный способ избежать термошока - перейти на сухую обработку.
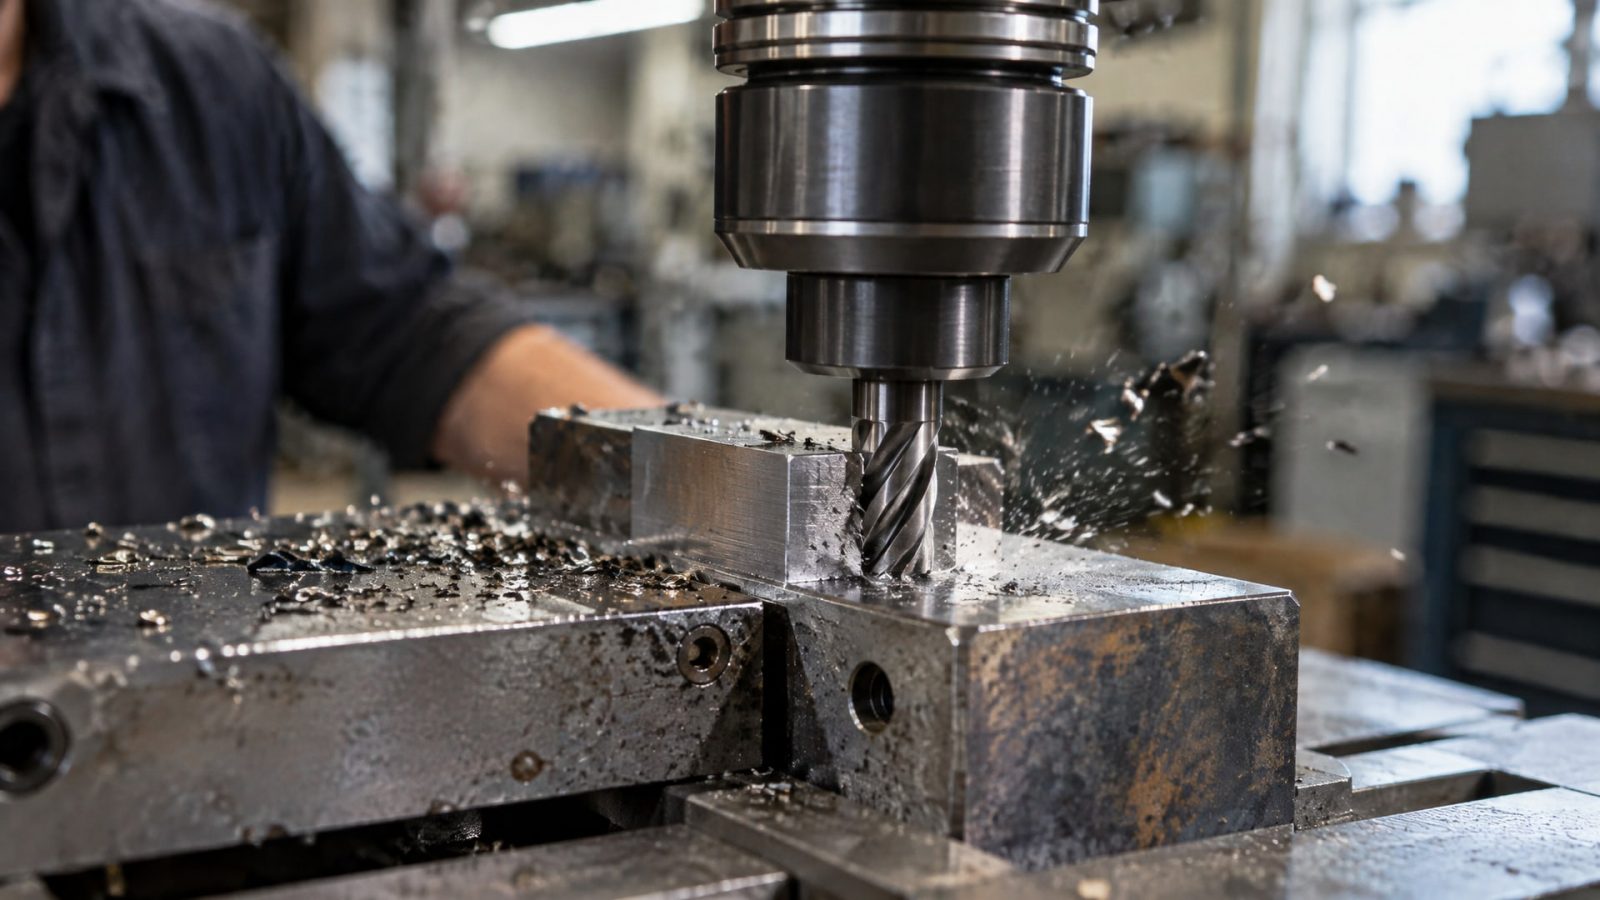
При сухом фрезеровании закаленной стали режущая кромка нагревается равномерно, без резких перепадов, что значительно снижает риск микротрещин и выкрашивания. Стружка также лучше удаляется из зоны резания естественным путем, так как нет жидкости, которая ее бы связывала.
Однако сухая обработка требует особого внимания к выводу тепла из зоны резания через саму стружку и конструкцию инструмента. Это ограничивает скорость резания и производительность, хотя стойкость инструмента часто оказывается выше, чем при flood cooling.
Промежуточный вариант - воздушный обдув. Сжатый воздух подается непосредственно в зону резания с целью улучшить эвакуацию стружки и слегка охладить инструмент, но без резкого температурного скачка. Это решение менее травматично для кромки, чем жидкость, и при этом помогает удалять стружку, что особенно важно при работе с хрупкими материалами высокой твердости.
На практике многие технологи закаленной стали выбирают сочетание сухой или воздушной обработки с корректной геометрией фрезы: это дает предсказуемый результат и снижает риск браков.
Минимальное количество смазки (MQL): инструмент нового поколения
MQL - это подача смазочно-охлаждающей жидкости в виде аэрозоля (мелкого тумана) в объеме всего 0,5–2 л/ч, в отличие от flood cooling, где расход составляет десятки литров в час.
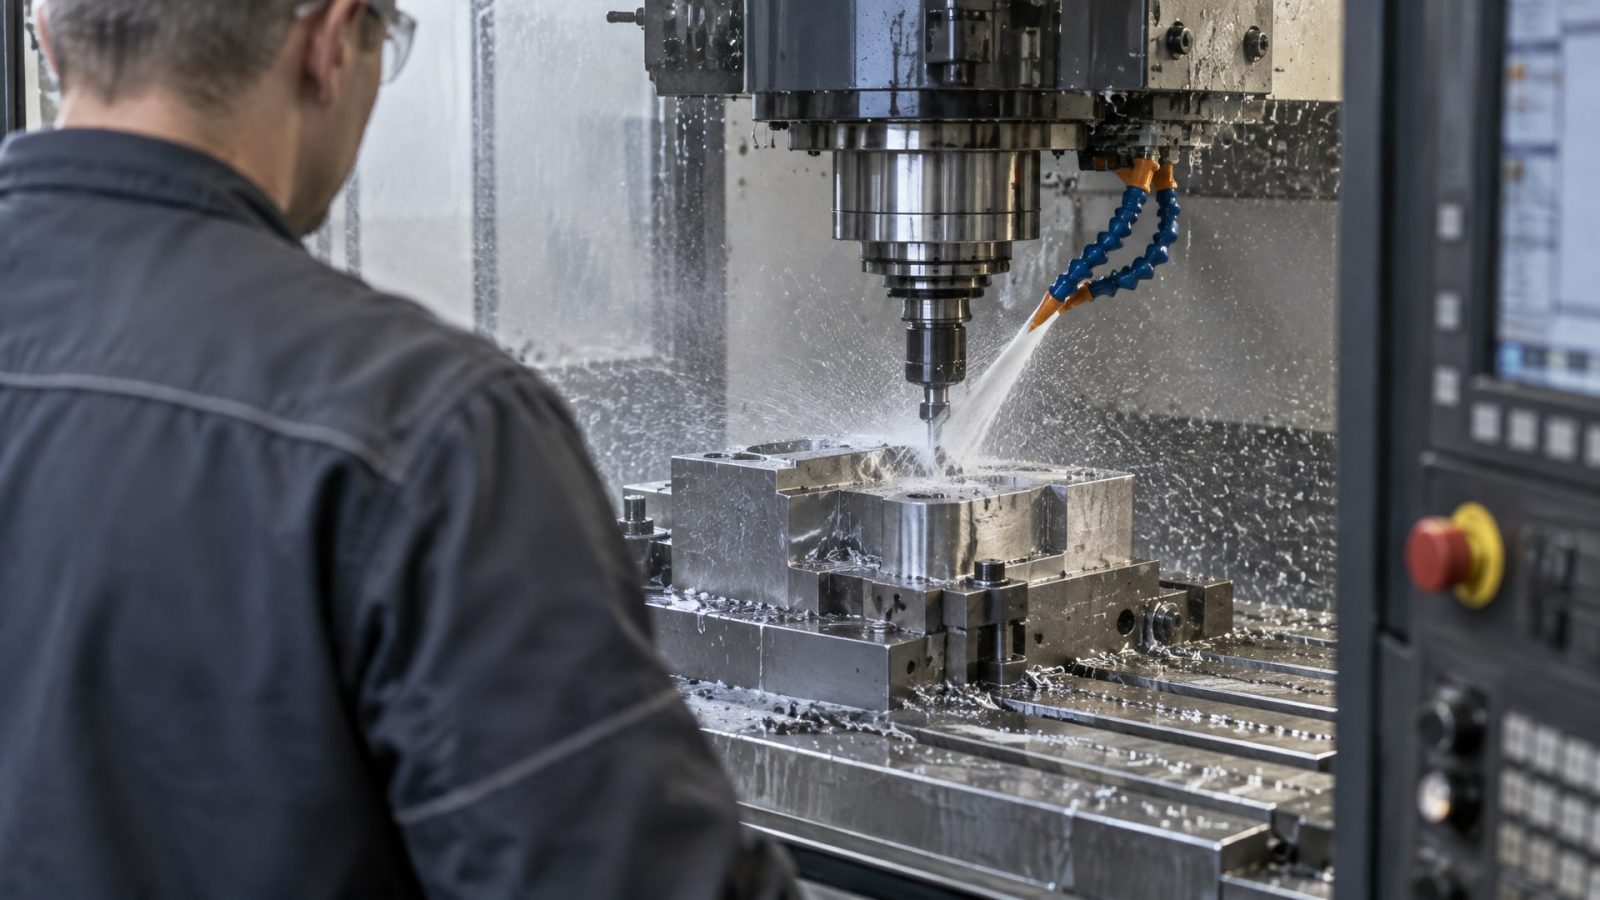
Эта технология приобрела популярность именно благодаря hard milling: фреза получает смазку, необходимую для снижения трения и адгезии материала, но тепловой шок практически исключен, так как контакт с жидкостью минимален и постепенен.
В исследованиях по фрезеровании закаленной стали с MQL стойкость инструмента выросла на 60% по сравнению с сухой обработкой (с 73 минут до 120 минут непрерывной работы). Это объясняется тем, что смазка снижает адгезию между материалом и режущей кромкой, уменьшая силы трения и, как следствие, интенсивность тепловыделения.
Еще более впечатляющие результаты дает комбинированный подход: MQL с использованием жидкого CO2 (scCO2+MQL). В экспериментах стойкость увеличилась примерно на 324% по сравнению с традиционным flood cooling. Такие системы требуют специального оборудования, но на крупных производствах с высокими объемами hard milling они окупаются благодаря резкому снижению расходов на инструмент и сокращению времени простоев на переточку и замену фрез.
MQL с нанодобавками показал еще более высокие результаты: в исследованиях стойкость выросла на 177–230% по сравнению с базовой MQL без наночастиц. Однако практическое внедрение таких систем требует расчета экономики и совместимости с имеющимся оборудованием.
Выбор геометрии, покрытия и режимов резания
Даже если охлаждение и смазка подобраны идеально, стойкость инструмента остается непредсказуемой, если не согласованы режимы резания с геометрией и материалом фрезы.
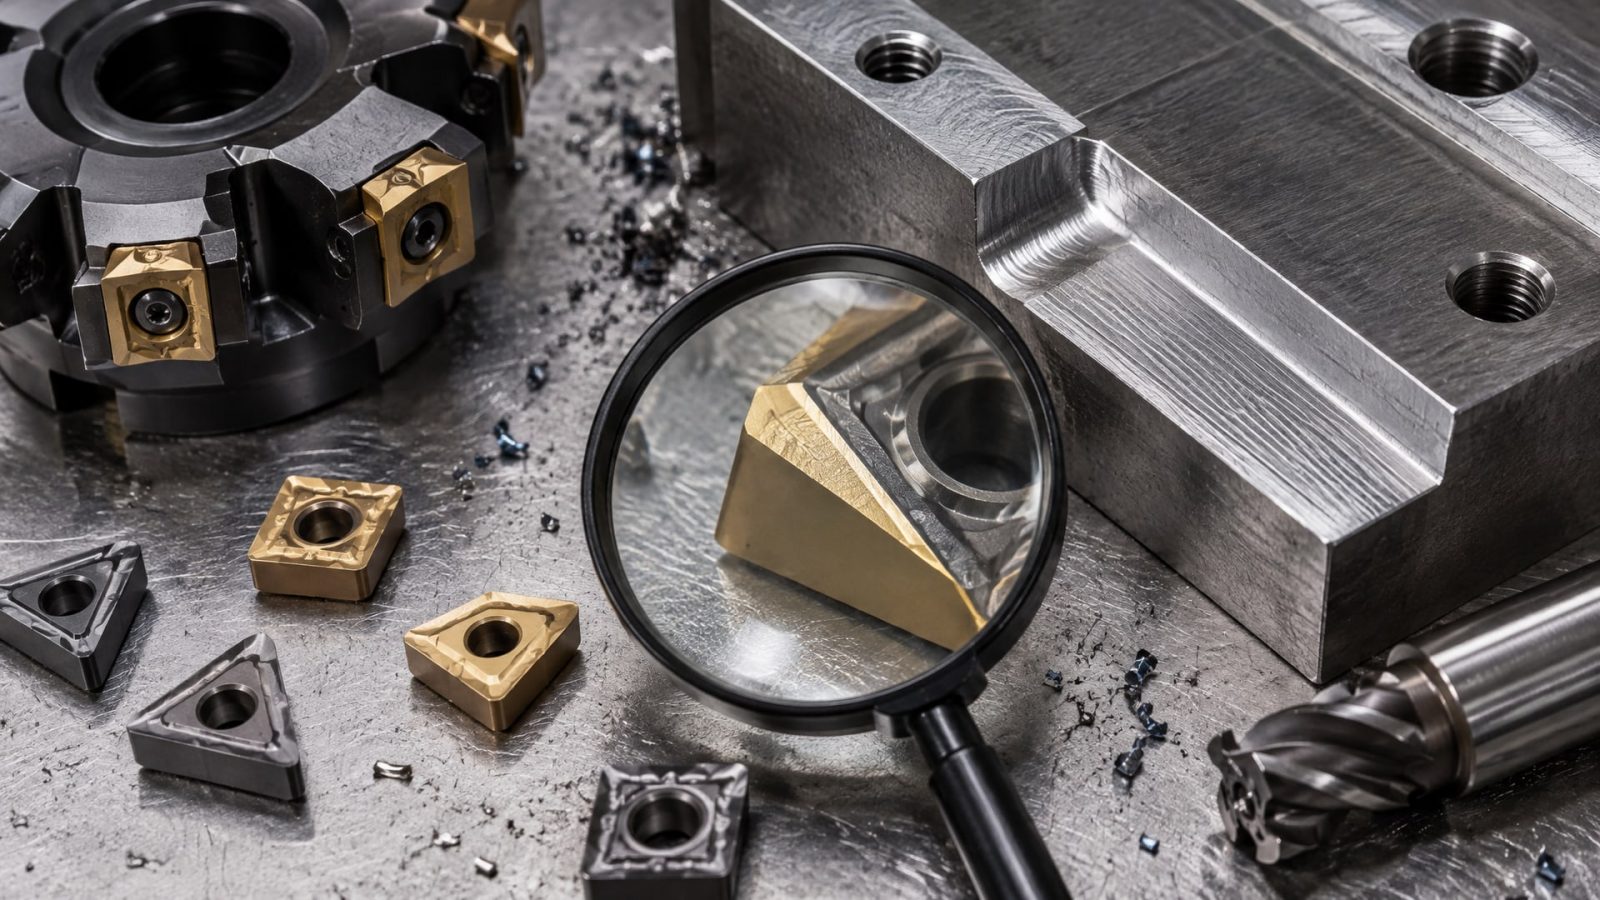
Для закаленной стали критично выбрать инструмент с подходящим углом при вершине, углом спирали и радиусом при вершине. Эти параметры определяют, как нагружается режущая кромка и как она выводит тепло в тело инструмента.
Покрытие твердосплавного инструмента - второй ключевой фактор. Для hard milling используют TiN, TiAlN, AlCrN и более экзотические многослойные составы. Каждое покрытие имеет оптимальный диапазон твердости, температуры и механических нагрузок. Покрытие должно выбираться не только по твердости заготовки, но и по характеру стружкообразования и интенсивности тепловыделения.
Скорость резания и подача должны согласовываться по уравнению Тейлора, которое описывает зависимость стойкости инструмента T (в минутах) от скорости резания vc:
vc · T^n = C
где n и C - константы, зависящие от материала заготовки, инструмента и режима. Это означает, что небольшое увеличение скорости может привести к существенному сокращению стойкости, и наоборот. На практике инженеры часто работают в диапазоне скоростей, где прирост производительности (м/мин) компенсируется небольшим снижением стойкости, но общая экономика операции улучшается.
Контроль концентрации и температуры при использовании СОЖ
Если на производстве все же используется жидкая смазка, необходимо строго контролировать ее концентрацию и температуру.
Практические ориентиры из опыта hard milling: для эмульсии концентрация обычно держится в диапазоне 8–10%, для синтетических составов -3–5%, температура СОЖ должна поддерживаться в окне 20–25 °C с допуском ±2 °C. Эти параметры не универсальны, но дают отправную точку для настройки на конкретном оборудовании.
Стабильность концентрации критична: разбавленная СОЖ плохо защищает инструмент от адгезии, чрезмерно концентрированная жидкость образует отложения и затрудняет эвакуацию стружки. Температура также влияет на вязкость и смазывающую способность: слишком теплая жидкость теряет вязкость и становится менее эффективной, слишком холодная повышает риск термошока.
На многих производствах используют автоматические системы мониторинга концентрации и фильтрации, которые поддерживают стабильность СОЖ. Это особенно важно при long-run операциях hard milling, где даже небольшие колебания параметров могут привести к браку или преждевременному выходу инструмента.
Совет инженера: Полусинтетическая СОЖ для тяжелого фрезерования
При обработке высоколегированных и закаленных сталей, где требуется сочетание охлаждения и смазки без риска термошока, полусинтетические составы показывают хорошие результаты.
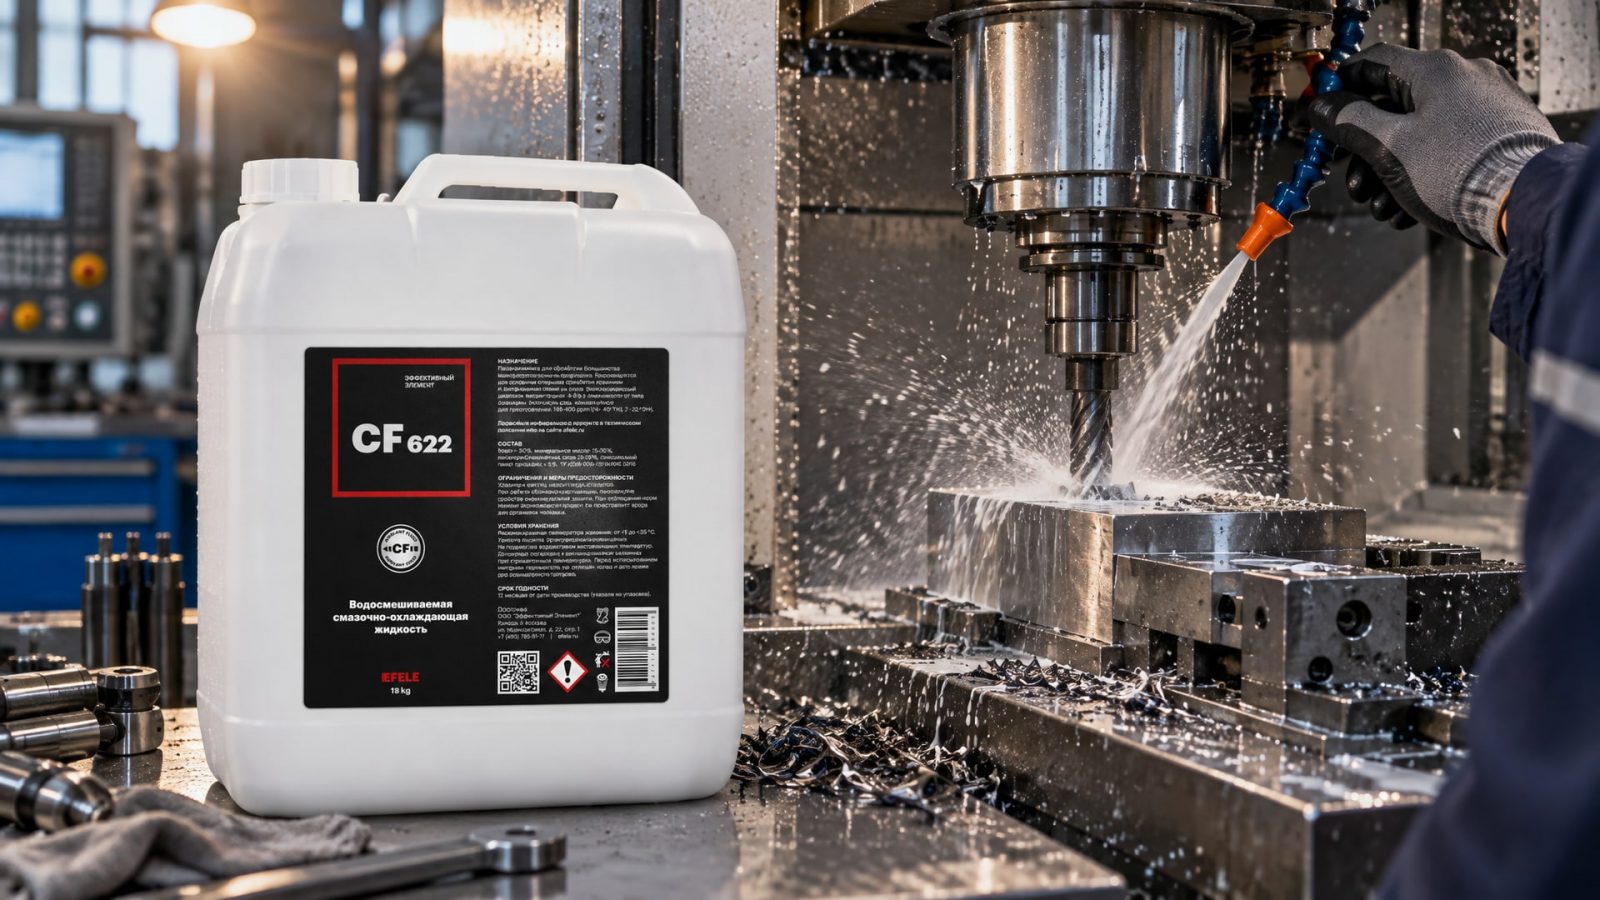
EFELE CF-622 разработана специально для фрезерования такого рода материалов: она обеспечивает адекватное охлаждение кромки, снижает коэффициент трения и не создает резких перепадов температуры при стандартной подаче через систему СОЖ. На практике операторы отмечают, что при переходе с обычной эмульсии на полусинтетический состав износ фрезы снижается на 15–20%, что дает ощутимую экономику в пересчете на стоимость инструмента за партию деталей. Жидкость хорошо удаляет стружку, не образует отложений в зоне резания и относительно проста в поддержании концентрации в заданном окне.
Практические критерии замены инструмента и мониторинг износа
В промышленной практике инструмент заменяют по одному из трех критериев: достижение предельного износа по задней поверхности (flank wear), деградация поверхности детали (увеличение шероховатости или появление следов прижога), или планомерная замена по времени работы, установленному экспериментально для каждой операции.
Для точных деталей порог замены по износу задней поверхности обычно устанавливают на отметке 0,1 мм. При достижении этого значения кромка начинает оставлять видимые следы на обработанной поверхности, что грозит браком. На менее критичных операциях допускают износ до 0,2–0,3 мм, что позволяет максимизировать стойкость за счет допустимого снижения качества на завершающей стадии жизни инструмента.
Мониторинг можно вести несколькими способами: визуальный контроль образца каждые N деталей, использование приборов для измерения шероховатости обработанной поверхности, или установка датчиков вибрации/мощности на шпинделе, которые выявляют скачок нагрузки при выкрашивании кромки. На современных ЧПУ часто применяют автоматический контроль нагрузки шпинделя и запрограммированную замену инструмента при превышении порога.
Часто задаваемые вопросы
Почему обычная эмульсия сокращает стойкость инструмента при hard milling?
При фрезеровании закаленной стали режущая кромка нагревается до 600–800 °C. Контакт с холодной жидкостью (20–25 °C) вызывает тепловой шок: микротрещины в покрытии, отслаивание и выкрашивание. Кроме того, жидкость может ухудшить эвакуацию стружки и вызвать вибрации, еще больше ускоряющие износ.
На сколько процентов MQL может увеличить стойкость инструмента?
В экспериментах на закаленной стали MQL дал прирост стойкости на 60% по сравнению с сухой обработкой. Комбинированные системы MQL с жидким CO2 показали прирост примерно на 324% по сравнению с традиционным flood cooling. Результаты зависят от материала, инструмента и геометрии операции.
Какой должна быть концентрация СОЖ при фрезеровании закаленной стали?
Для эмульсий практический диапазон -8–10%, для синтетических составов -3–5%. Температура СОЖ должна поддерживаться в окне 20–25 °C с допуском ±2 °C. Эти параметры - отраслевой ориентир, требуют проверки и подстройки на конкретной операции.
Как часто нужно менять инструмент?
Критерием служит износ задней поверхности фрезы. Для точных деталей замену производят при достижении 0,1 мм износа. На менее критичных операциях допускают 0,2–0,3 мм. Кроме того, ориентируются на изменение шероховатости обработанной поверхности и рост нагрузки на шпинделе.
Сухое фрезерование лучше, чем с СОЖ?
Это зависит от материала, инструмента и требуемой производительности. Сухое фрезерование исключает термошок и часто дает более высокую стойкость инструмента, но требует особой геометрии фрезы и ограничивает скорость резания. MQL часто оказывается компромиссом: стойкость выше, чем при flood cooling, а производительность сохраняется лучше, чем при сухой обработке.
Заключение
Увеличить срок службы инструмента при фрезеровании закаленной стали - значит отказаться от привычки «заливать побольше СОЖ» в пользу целостного подхода: выбрать оптимальный способ охлаждения (сухая, воздух или MQL), согласовать режимы резания с геометрией и покрытием инструмента, обеспечить стабильность процесса без термошоков. Для производств, где hard milling - постоянная операция, инвестиция в понимание этих факторов окупается снижением затрат на инструмент, улучшением качества и предсказуемостью расписания.
Первый практический шаг - провести тестовый прогон на реальной операции, фиксируя стойкость инструмента, качество поверхности и расход СОЖ при текущих режимах. Затем, поддерживая неизменными материал и геометрию детали, последовательно изменять либо метод охлаждения (если возможно), либо параметры СОЖ, чтобы выявить оптимальное сочетание. На основе этих данных можно уточнить критерии замены инструмента и закрепить режимы в программе ЧПУ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит как покрытие для цинка и как выбрать оптимальное решение для защиты от расплава.
Выбирайте промышленный очиститель для удаления СОЖ и герметиков, учитывая тип загрязнения, материал деталей и последующую обработку.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования и бетонных полов.