
Как смазывать пищевые редукторы, чтобы пройти аудит HACCP без замечаний
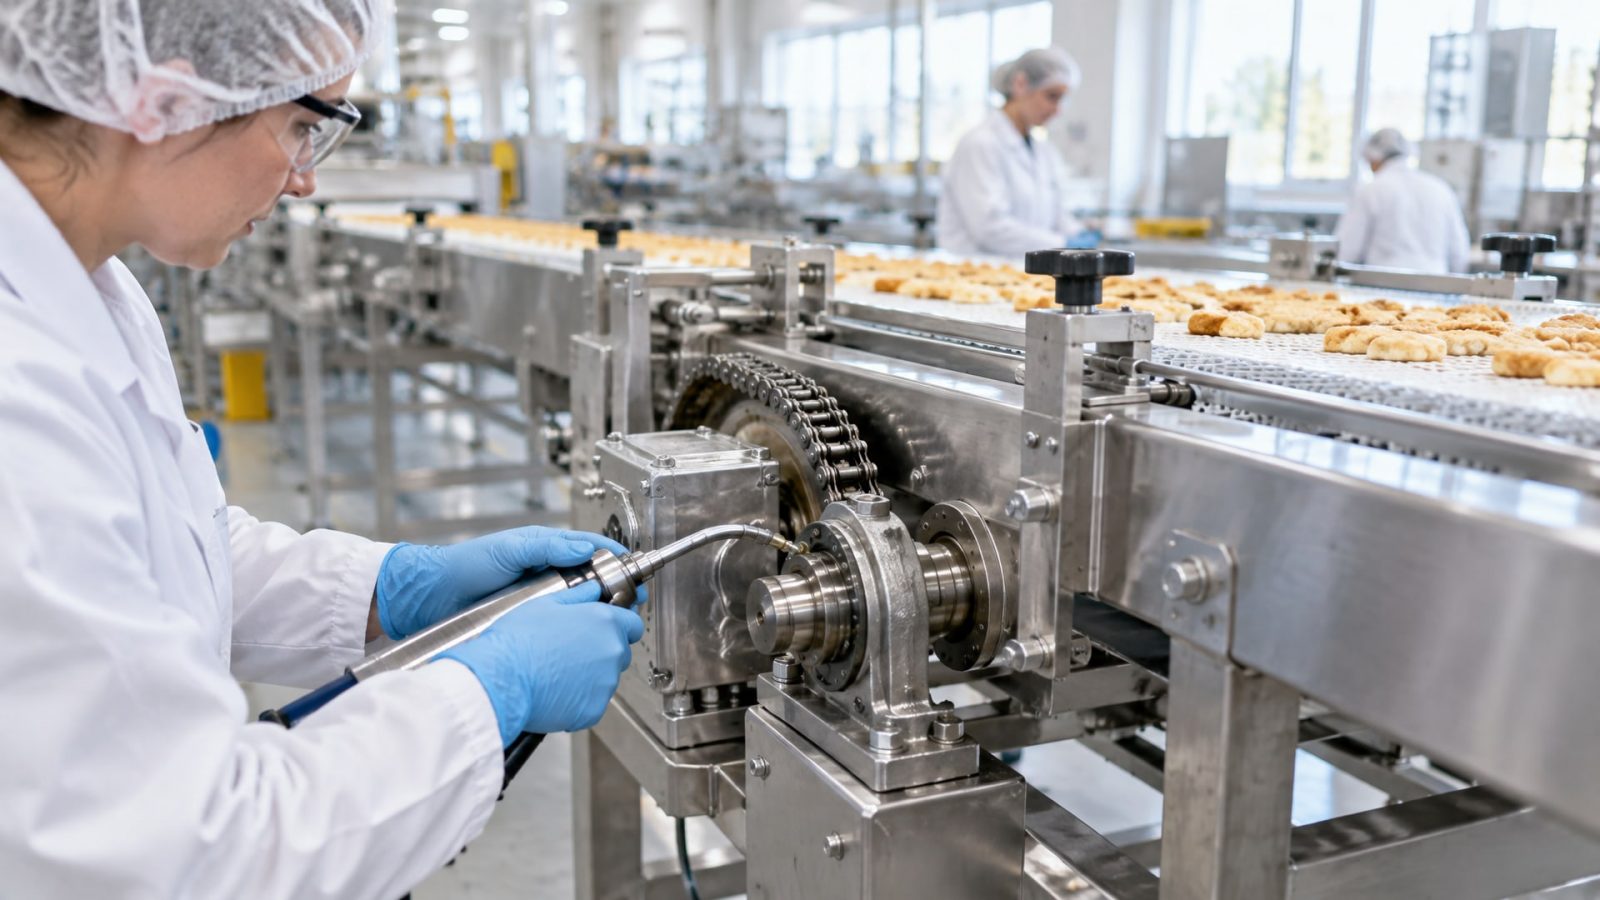
Редуктор, установленный над конвейером или рядом с открытым продуктом, - это не просто узел с высокой нагрузкой. Это критичная точка с точки зрения безопасности пищи, и аудитор HACCP обязательно ее заметит. Допуск NSF H1 - это не маркетинговый ярлык, а документированное признание того, что смазка соответствует строгим требованиям случайного контакта с едой. Статья раскрывает, как именно выбрать и применить такую смазку, оформить процесс в соответствии с принципами HACCP и не получить замечание на проверке. Текст адресован инженерам, снабженцам и техническим специалистам пищевых производств, которые несут ответственность за подбор смазочных материалов и учет фактического состояния оборудования.
Что такое допуск H1 и почему он важен для редукторов в пищевой зоне
NSF H1 - это категория смазочных материалов, где допущен случайный, технически неизбежный контакт с пищей.
В отличие от H2 (где контакт с пищей запрещен вообще) и 3H (где предусмотрен прямой контакт в виде разделительного агента), H1 применяется именно тогда, когда оборудование находится в зоне, где пища находится в открытом доступе и существует реальный риск миграции смазки при утечке, вспенивании или обслуживании.
Для редуктора это означает: если узел расположен над конвейером с продуктом, рядом с открытым емкостью или на участке, где регулярно проводится влажная уборка с распылением воды и моющих средств, то такой редуктор входит в критичную зону по HACCP. Пороговое значение для H1-материалов - до 10 ppm (10 mg/kg) допустимого случайного попадания смазки в продукт. Это не означает, что смазка должна попадать в пищу; это значит, что вероятность случайного попадания учтена в формулировке ингредиентов и технологии производства.
Состав H1-смазки обязательно базируется на ингредиентах из списка FDA 21 CFR 178.3570, то есть компоненты прошли проверку на биологическую безопасность и не содержат токсичных веществ. Простая индустриальная смазка, даже если производитель назовет ее «пищевой», не может заменить H1-регистрацию, поскольку ее базовое масло, присадки и процесс производства могут не соответствовать этому стандарту.
Как HACCP управляет смазочными точками в редукторе
HACCP (Hazard Analysis and Critical Control Point) - это система анализа риска и контроля критичных точек, которая применяется на всех пищевых предприятиях.
Смазка редуктора в этой системе рассматривается как управляемый риск, то есть опасность, которая должна быть либо исключена, либо контролирована.
Типовой HACCP-процесс для смазочных материалов включает семь принципов:
Анализ опасностей. Определяется, какой редуктор находится в пищевой зоне, какая вероятность утечки, вспенивания или контакта со скоплением смазки.
Определение критичных контрольных точек (ККТ). Если редуктор находится над продуктом, он классифицируется как ККТ или операционная контрольная точка.
Установление критических пределов. Для редуктора это может быть отсутствие видимых утечек, температура масла ниже допустимого диапазона, отсутствие пены и подтверждение, что применена именно H1-смазка.
Мониторинг. Инспекции проводятся по графику: например, осмотр редуктора еженедельно или ежедневно в зависимости от интенсивности работы.
Корректирующие действия. Если обнаружена утечка, немедленно восстанавливают герметичность, очищают окружающую зону и проверяют редуктор на совместимость смазки.
Проверка и запись. Ведется журнал всех процедур смазки, замены, инспекций и результатов.
Верификация системы. Периодически (например, раз в полугодие) проверяется, что план HACCP работает, и нет непредвиденных проблем.
Смазка входит в этот процесс как материал, который должен быть откалиброван по классу, задокументирован, куплен от надежного поставщика (у которого есть сертификат H1 и сертификат ISO 21469 - стандарт гигиенического производства смазочных материалов) и применен в соответствии с графиком и регламентом.
Как выбрать смазку для конкретного редуктора: вязкость, консистенция и совместимость
Допуск H1 - это лишь первый критерий.
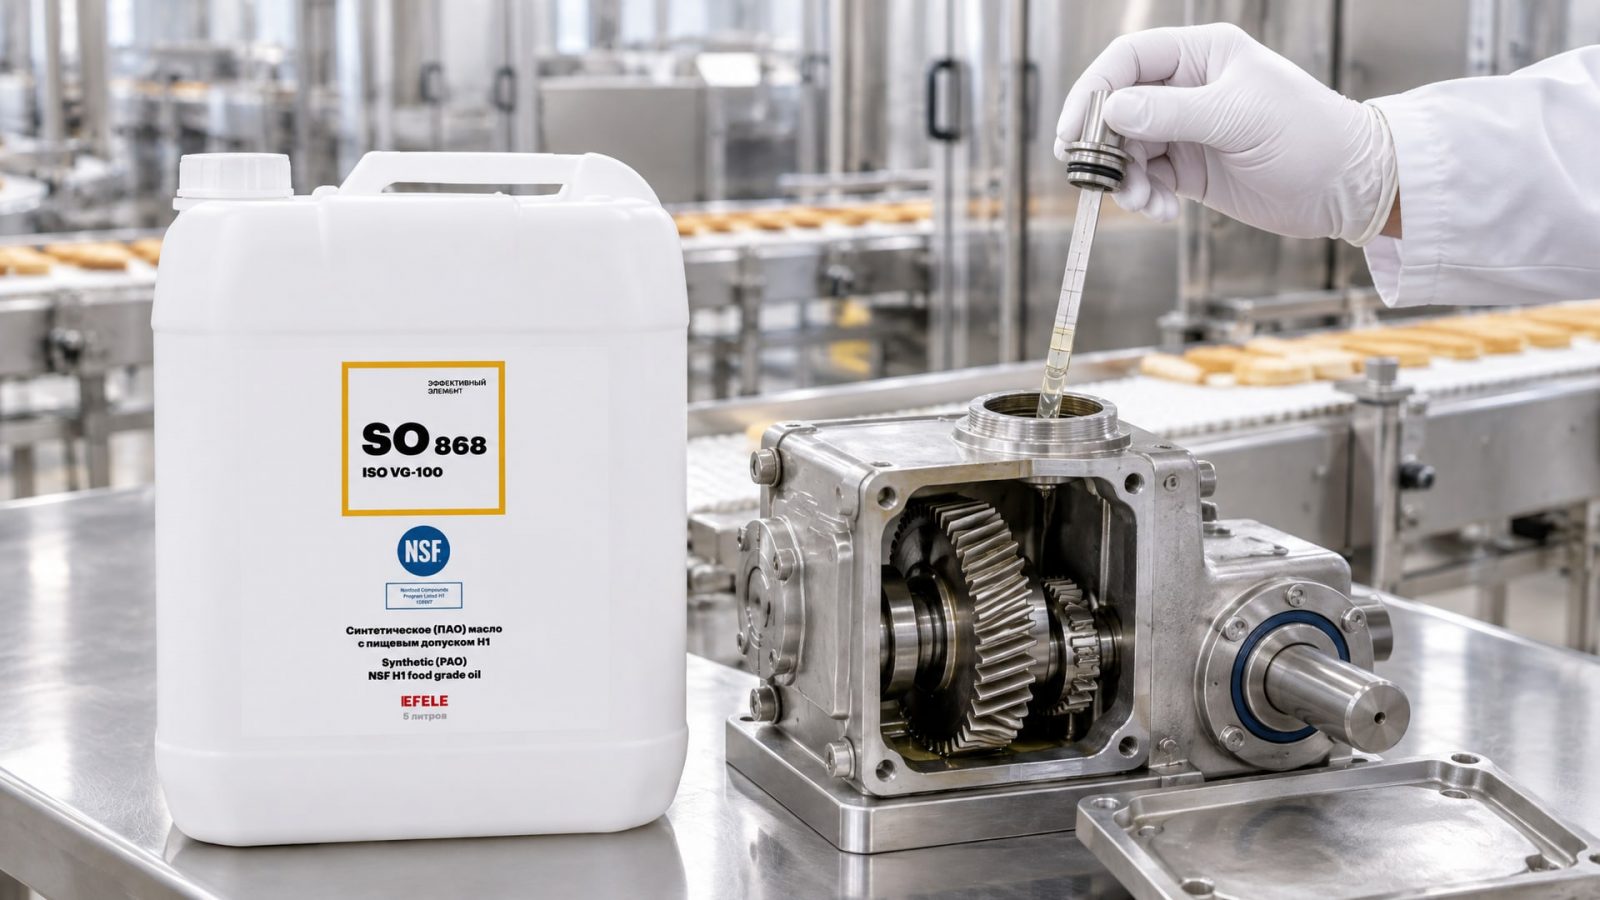
Второй и не менее важный - подбор правильной вязкости масла или консистенции смазки под конкретный редуктор.
Для редукторных масел типовая вязкость составляет ISO VG 220, то есть кинематическая вязкость при 40 °C от 198 до 242 мм²/с. Эта вязкость обеспечивает достаточную несущую способность под нагрузкой, не переходя в разряд слишком вязких жидкостей, которые могут привести к излишнему нагреву и потерям энергии. Для синтетических ПАО-масел с допуском H1, например используемых в редукторах с высокими требованиями к термостойкости, показатель вязкости может быть точно такой же, но температурный диапазон расширен. EFELE SO-868 - синтетическое ПАО-масло с допуском NSF H1, которое применяется в редукторах пищевого оборудования, где требуется высокая несущая способность и стабильность при повышенных температурах, демонстрирует типовую вязкость ISO VG 220 и охватывает диапазон от минус 15 °C до плюс 100 °C в зависимости от интенсивности работы.
Для пластичных смазок (когда редуктор имеет централизованную систему подачи смазки или требует периодического нанесения тонкой пленки) ключевой параметр - консистенция NLGI. Класс NLGI 000 обозначает очень мягкую, текучую смазку (почти как жидкое масло), NLGI 00 - мягкую, NLGI 1 - среднюю. Для редукторов с циркуляционной системой часто берут NLGI 000 или 00, поскольку смазка должна легко перемещаться по каналам. При ручной смазке консистентным материалом через шприц или масленку часто используют NLGI 1 или выше, чтобы смазка не вытекала из точки нанесения.
Совместимость базовых масел критична. Если редуктор изначально был заполнен минеральным маслом, а вы хотите перейти на синтетическое ПАО с H1, необходимо убедиться, что присадки одного масла не вступят в реакцию с присадками другого. Для этого редуктор должен быть очищен: слита старая смазка, промыта система мягким промывочным маслом, просушена. Только после этого заливается новое масло. В HACCP эта процедура должна быть задокументирована: дата, какое масло было заменено, каким методом проводилась очистка и кем это выполнено.
Процедура смазки редуктора: типовой регламент и ошибки
Типовой регламент смазки редуктора в пищевой зоне включает несколько этапов.
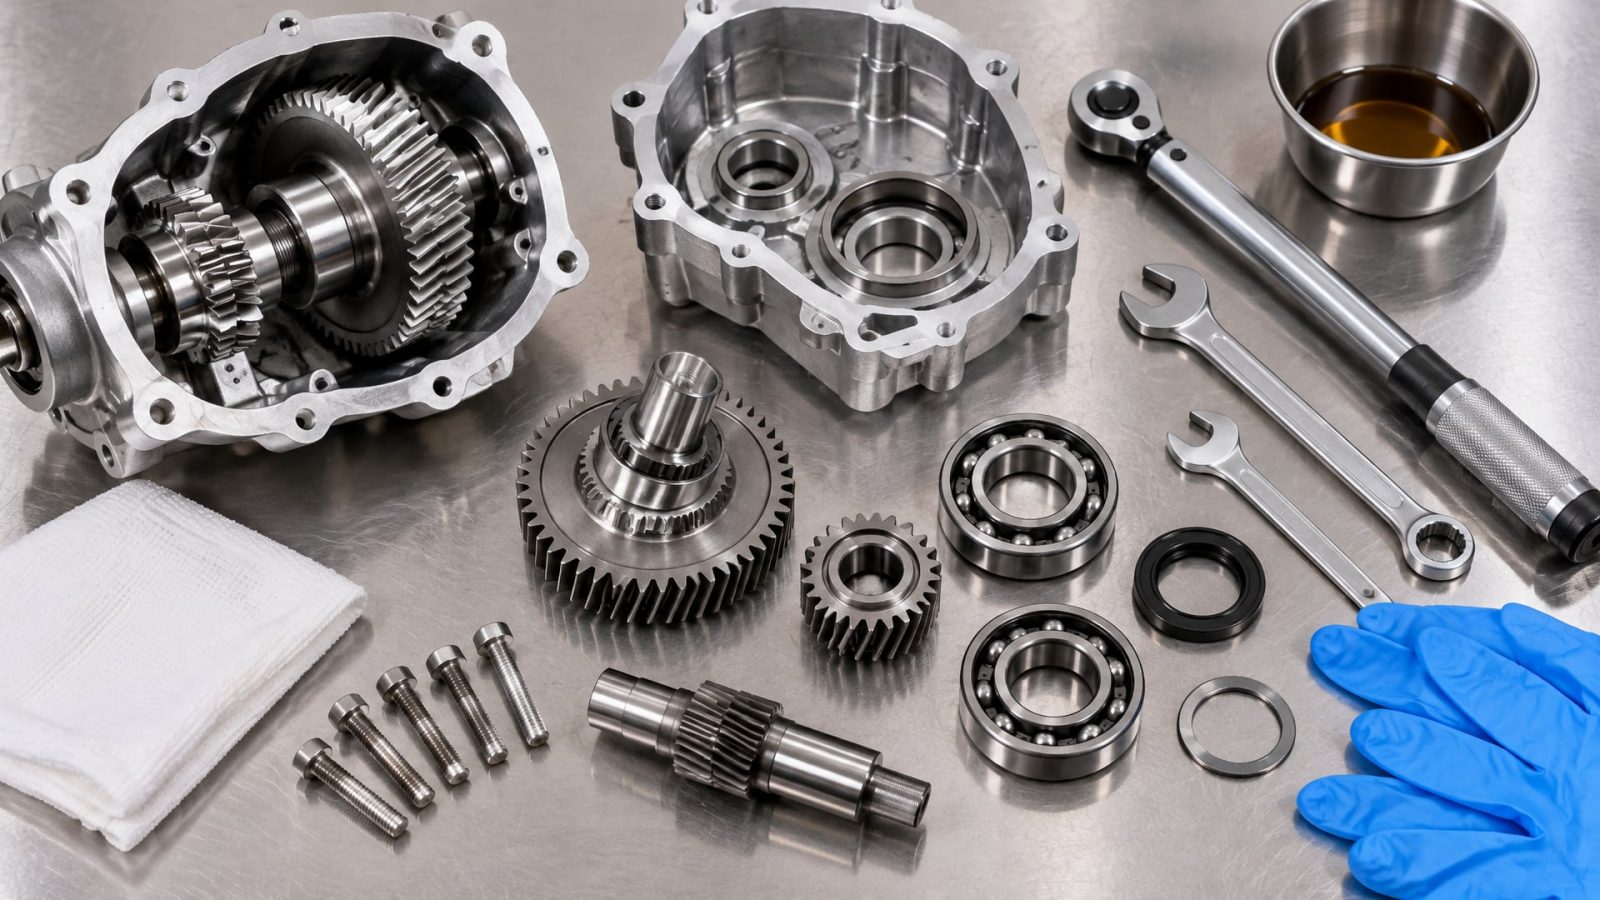
Подготовка: перед открытием редуктора убедитесь, что оборудование остановлено и обесточено, зона вокруг редуктора очищена от посторонних предметов, и у вас под рукой находятся инструменты, спецодежда и чистая емкость для сбора старого масла. Согласно HACCP, эта процедура должна быть включена в операционный регламент и доступна персоналу.
Слив старой смазки: снимите сливную пробку, слейте смазку в специальный контейнер. Осмотрите дно редуктора на предмет стружки, влаги или загрязнений. Если видна коррозия, механический износ или необычный запах (например, запах гари), это говорит о проблемах с предыдущей смазкой или перегреве. В документ HACCP необходимо занести эту информацию, чтобы инженер смог установить причину.
Очистка: для редукторов в пищевой зоне рекомендуется прополоскать внутренний объем мягким промывочным маслом (несколько раз слить и снова налить), чтобы удалить остатки старой смазки и возможные отложения. Это минимизирует риск несовместимости и загрязнения новой смазки. Время высыхания - обычно 15-30 минут при комнатной температуре.
Заливка новой смазки: используйте только смазку, которая имеет заводскую упаковку с этикеткой, содержащей название, партию, дату изготовления и сертификат H1. Если смазка хранилась больше года, проверьте SDS и убедитесь, что она не окислилась. Заливайте медленно, избегая пузырей. Уровень масла должен находиться между минимальной и максимальной отметками на контрольном окне редуктора (если оно есть).
Запуск и проверка: после заливки закройте пробку и запустите редуктор на холостом ходу в течение 5-10 минут. Проверьте температуру редуктора на ощупь (должна быть теплой, но не горячей), убедитесь, что нет утечек вокруг пробок и уплотнений, нет необычных звуков. Если редуктор работает ровно, перейдите в рабочий режим.
Типовые ошибки:
Переполнение редуктора. Избыток смазки приводит к излишнему вспениванию, повышению температуры, потерям энергии и утечкам. В пищевой зоне утечка смазки - это дефект HACCP.
Использование смазки с истекшим сроком хранения. Окислившаяся смазка теряет несущую способность, может образовывать осадки, которые забивают фильтры и повышают вязкость.
Смешивание несовместимых базовых масел. Если редуктор получит минеральное масло поверх ПАО или наоборот без промывки, произойдет расслоение, осадкообразование и деградация несущей способности.
Отсутствие документации. Если аудитор попросит показать дату замены, результат осмотра и сертификат H1, а в бумажках этого нет - это замечание HACCP.
Игнорирование видимых утечек. Если редуктор капает масло на продукт или оборудование, это критичное нарушение. Процедура HACCP требует немедленного корректирующего действия.
Какую документацию требует аудитор и как вести журнал
Аудитор HACCP, приходя на предприятие, в первую очередь запрашивает три вещи: план HACCP (общий документ), карточку смазочных точек (по каждому редуктору) и записи о проведенных работах.
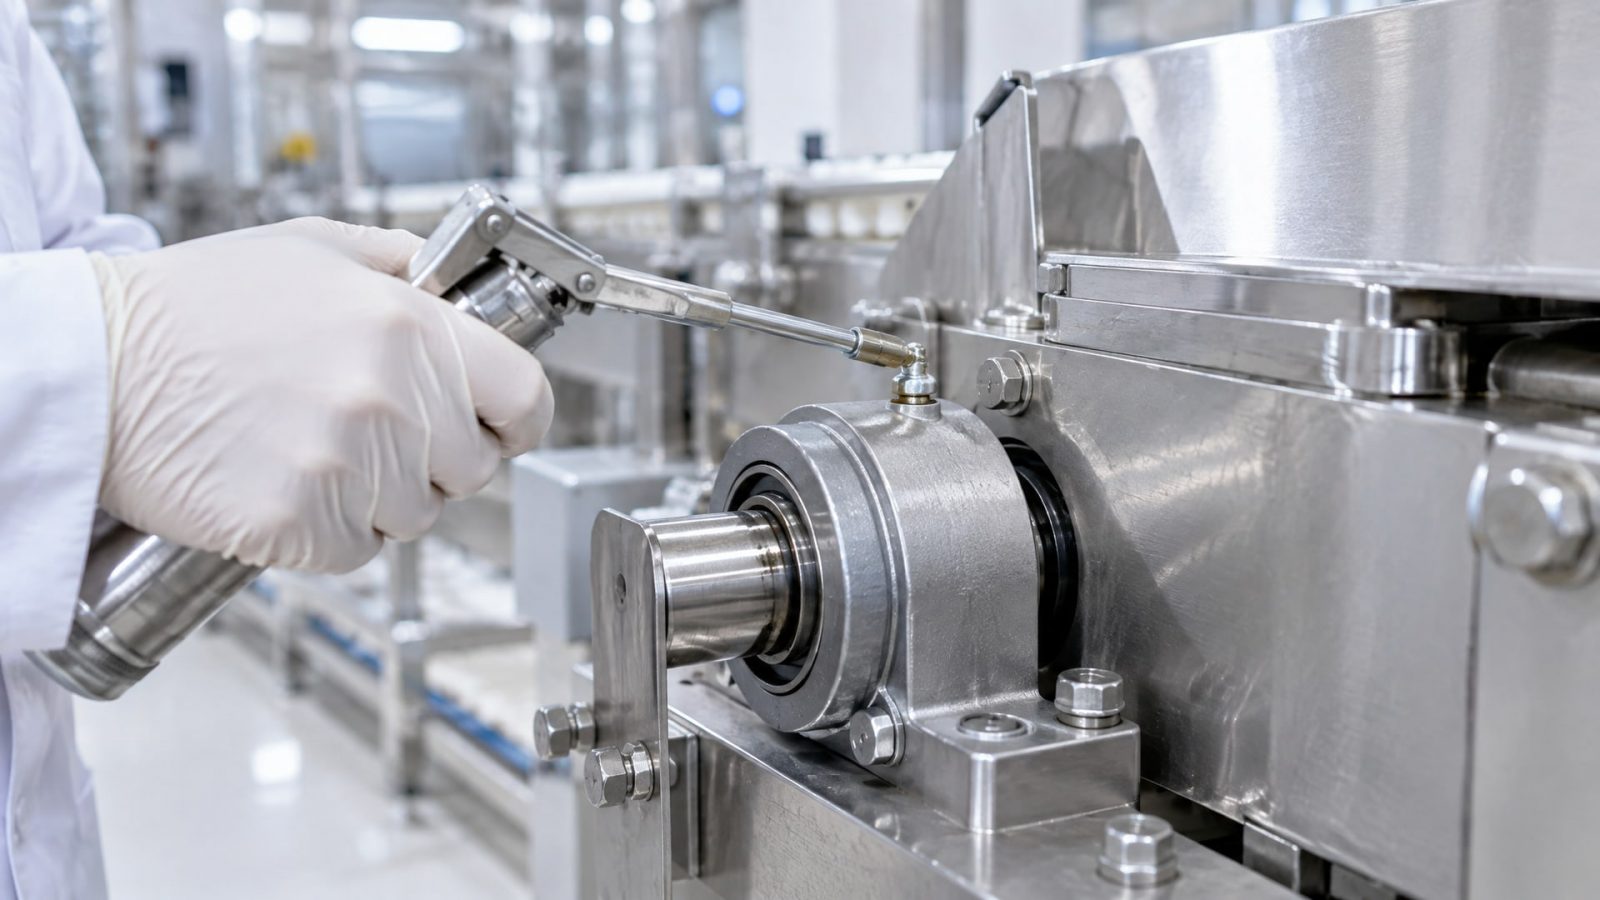
План HACCP по смазочным материалам должен содержать:
Перечень оборудования в пищевой зоне, включая редукторы.
Для каждого редуктора: его номер, расположение, возможность контакта смазки с продуктом (над конвейером, в запечатанной зоне и т.д.), класс H1 или H2/H3.
Указание на то, что для редукторов в пищевой зоне используется только H1-смазка.
Частоту инспекций (например, еженедельно в первый понедельник месяца).
Критичные пределы: отсутствие видимых утечек, отсутствие запаха гари, уровень масла в норме.
Порядок корректирующих действий: при утечке - остановка оборудования, очистка, проверка уплотнений, при необходимости замена смазки.
Карточка смазочной точки оформляется для каждого редуктора и включает:
Номер и название редуктора (например, «редуктор редукторная система конвейера линии №2»).
Вязкость масла или консистенция смазки (ISO VG 220, NLGI 1).
Название H1-смазки, ее производитель и партия.
Дата последней замены и запланированная дата следующей замены.
Условия хранения смазки на складе (температура, влажность).
Ссылка на сертификат H1 и SDS в архиве.
Журнал замены и инспекции ведется в виде таблицы или электронной базы и включает:
| Дата | Редуктор | Вид работы | Результат | Выполнил | Подпись |
|---|---|---|---|---|---|
| 15.01.2024 | Линия №2 | Инспекция | Утечек нет, температура норм. | Иванов И.И. | ✓ |
| 20.02.2024 | Линия №2 | Замена смазки | Слито 5 л ISO VG 220 H1, залито 5.5 л свежего | Петров П.П. | ✓ |
| 17.03.2024 | Линия №2 | Инспекция | Утечек нет, уровень стабилен | Иванов И.И. | ✓ |
Все эти документы должны храниться минимум один год (часто три года требуют) и быть доступны при аудите. Если внутри этого периода была замена смазки или обнаружена проблема, это также записывается и объясняется.
Практический чек-лист перед аудитом HACCP
За неделю до аудита проведите самопроверку:
Проверьте визуально каждый редуктор в пищевой зоне. Нет ли утечек, капель, скоплений смазки на корпусе? Нет ли участков, где смазка могла попасть на продукт?
Убедитесь, что во всех редукторах в пищевой зоне применяется именно H1-смазка. Если вы находите где-то обычное минеральное масло или смазку H2 - это немедленное замечание.
Соберите все сертификаты H1, SDS и TDS для каждой партии смазки. Проверьте, что дата на сертификате не раньше даты закупки и не позже текущей даты.
Проверьте, что у каждого редуктора есть карточка смазочной точки и заполнены последние два-три месяца записей в журнале. Если журнал пуст или записи ведутся нерегулярно - это говорит о том, что контроль не ведется, и аудитор это отметит.
Пройдитесь по HACCP-плану и убедитесь, что редукторы перечислены как ККТ (критичные контрольные точки) или операционные контрольные точки, и для них определены критичные пределы и частота мониторинга.
Если была замена смазки, убедитесь, что документирована дата, старая смазка и новая смазка, и что редуктор после замены работает нормально без утечек.
Проверьте условия хранения смазки на складе: температура ниже 25 °C, нет прямого солнечного света, контейнеры герметичны и не повреждены.
При регулярном применении такого чек-листа замечаний по смазке практически не бывает, поскольку аудитор видит, что система работает организованно и документирована.
Часто задаваемые вопросы
Чем отличается H1 от H2 и 3H?
H1 предназначен для случайного контакта с пищей (редуктор над конвейером, смазка может брызнуть при мойке). H2 запрещает любой контакт и применяется в зонах без пищи. 3H предусмотрен для прямого контакта в виде разделительного агента (например, для смазывания форм для выпечки). Для редуктора в пищевой зоне правильный выбор - H1.
Почему нельзя использовать обычное минеральное масло, если оно «пищевой марки»?
Минеральное масло, даже если продавец назовет его пищевым, не имеет официальной регистрации NSF H1. Регистрация H1 - это комплексная проверка всех ингредиентов по FDA 21 CFR 178.3570, что минеральное масло на складе завода провести не может. Только смазка с документом-сертификатом H1 гарантирует соответствие требованиям.
Как часто нужно менять смазку в редукторе пищевого производства?
Типовой интервал - раз в год или раз в 2000-5000 часов работы (зависит от условий, температуры и производителя редуктора). Однако HACCP требует, чтобы интервал был зафиксирован в плане и согласован с инженером редуктора. Если редуктор работает в экстремальных условиях (высокая температура, влажность, пыль), интервал может сократиться до полугода.
Что делать, если при открытии редуктора обнаружена ржавчина или стружка?
Это указывает на предыдущие проблемы: попадание влаги, неправильная смазка или износ. Следует немедленно: 1) слить смазку и отправить на анализ; 2) провести внутреннюю очистку редуктора; 3) проверить герметичность корпуса и уплотнений; 4) заполнить редуктор свежей H1-смазкой; 5) задокументировать в HACCP-плане как корректирующее действие.
Нужен ли сертификат ISO 21469 для H1-смазки?
ISO 21469 - это стандарт гигиенического производства смазочных материалов. Многие аудиторы и сертификационные органы требуют его как дополнительное доказательство того, что производство смазки соответствует санитарным нормам. Если поставщик предоставляет оба сертификата (H1 и ISO 21469), это упрощает аудит и снижает риск замечаний.
Заключение
Смазывание пищевого редуктора - это не просто техническая задача, а часть системы управления рисками HACCP. Выбор смазки с допуском NSF H1, регулярное ведение журнала замен и инспекций, хранение сертификатов и соблюдение процедур очистки при смене материала - все это вместе создает документированное доказательство контроля, которое требует аудитор. Когда редуктор работает на правильной смазке, утечек нет, и записи в наличии, замечания по этому пункту не возникают.
Первый шаг - составить HACCP-план по смазочным материалам для вашего производства, опираясь на реальное расположение редукторов и возможность контакта с пищей. Второй шаг - выбрать поставщика смазки, который предоставляет полный пакет документов (сертификат H1, SDS, TDS, при необходимости ISO 21469) и готов ответить на вопросы о совместимости и условиях хранения. Третий шаг - обучить персонал процедуре смазки, назначить ответственного за ведение журнала и провести самопроверку перед аудитом. Такой подход гарантирует, что редуктор будет соответствовать требованиям HACCP и не вызовет замечаний проверяющих.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать резьбовой герметик для предотвращения самоотвинчивания, учитывая класс прочности, размер крепежа и условия эксплуатации.
Выбирайте смазку для низких температур в пищевом фасовочном оборудовании правильно, чтобы избежать поломок и обеспечить безопасность продукции.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, применяя правильные стратегии и технологии.