
Антипригарное покрытие оборудования: как снизить прилипание и пригорание нетканых материалов
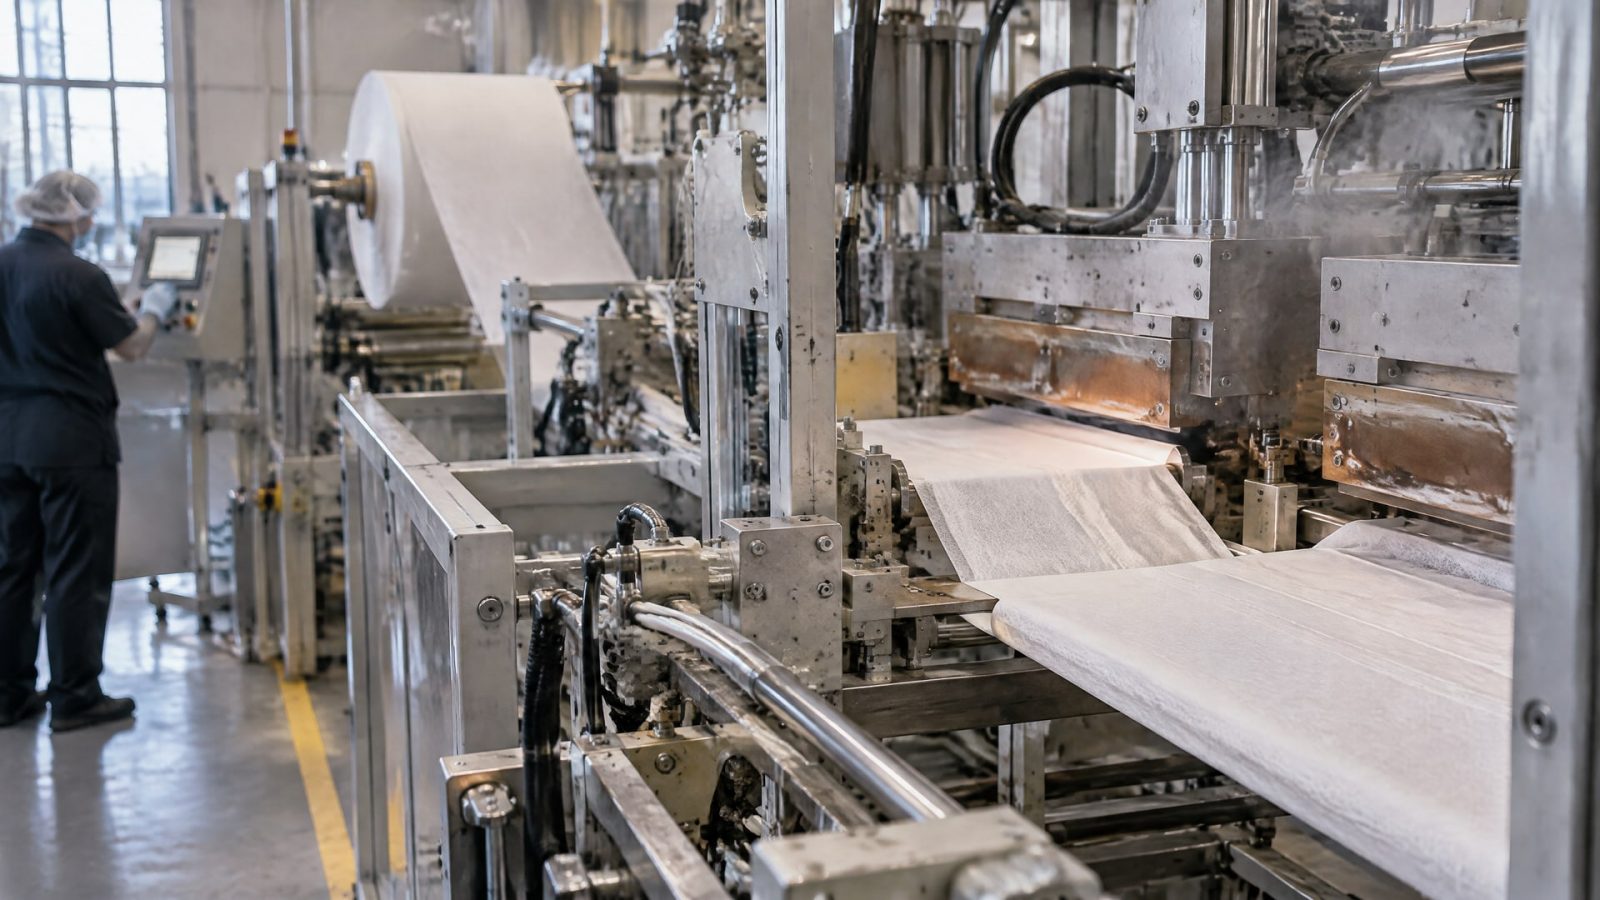
Прилипание нетканого материала в упаковочном узле обычно снижают не увеличением количества смазки, а правильным выбором решения для зоны контакта. На горячих поверхностях запайки и реза применяют антиадгезионное покрытие оборудования: оно уменьшает склонность материала налипать на рабочую поверхность. При этом перегрев, загрязнение и неверную настройку узла нужно устранить отдельно.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые разбираются, почему возникает пригорание в упаковке и как подобрать покрытие или смазку для упаковочного оборудования. Ниже - как разделить зоны обработки, на что смотреть при выборе и почему консистентная смазка не заменяет покрытие в горячей зоне.
Почему нетканый материал прилипает и пригорает в упаковочном узле
В упаковочных машинах нетканое полотно подают, формуют, режут и запаивают.
На горячих рабочих поверхностях материал может налипать, а остатки материала и загрязнения накапливаются при работе. Из-за этого очистка усложняется, а повторяющееся прилипание мешает стабильной работе узла.
При диагностике важно не сводить причину к одному фактору. Сначала проверяют, не перегревается ли поверхность, нет ли на ней загрязнений и правильно ли настроен узел. Антиадгезионное покрытие помогает снизить склонность к налипанию, но не исправляет неправильную настройку процесса и не заменяет очистку рабочей поверхности.
Как разделить зоны контакта
В горячей зоне запайки или реза материал соприкасается с рабочей поверхностью оборудования. Здесь может потребоваться антиадгезионное покрытие, рассчитанное на условия контакта и рабочую температуру. Для подшипников, направляющих и централизованной системы смазки подбирают смазочный материал по назначению узла. Один состав не следует считать универсальным решением для всех элементов машины.
Смазка в зоне запайки не всегда уместна: она не становится антиадгезионным покрытием только потому, что выдерживает нагрев. Если нетканый материал прилипает непосредственно к рабочей поверхности, сначала определяют, подходит ли для нее покрытие, снижающее адгезию. Отдельно выясняют, есть ли причины, связанные с перегревом, загрязнением или настройкой.
Антипригарное покрытие оборудования для горячих поверхностей
Антипригарное покрытие оборудования применяют на рабочих поверхностях упаковочных узлов, в том числе в зоне запайки.
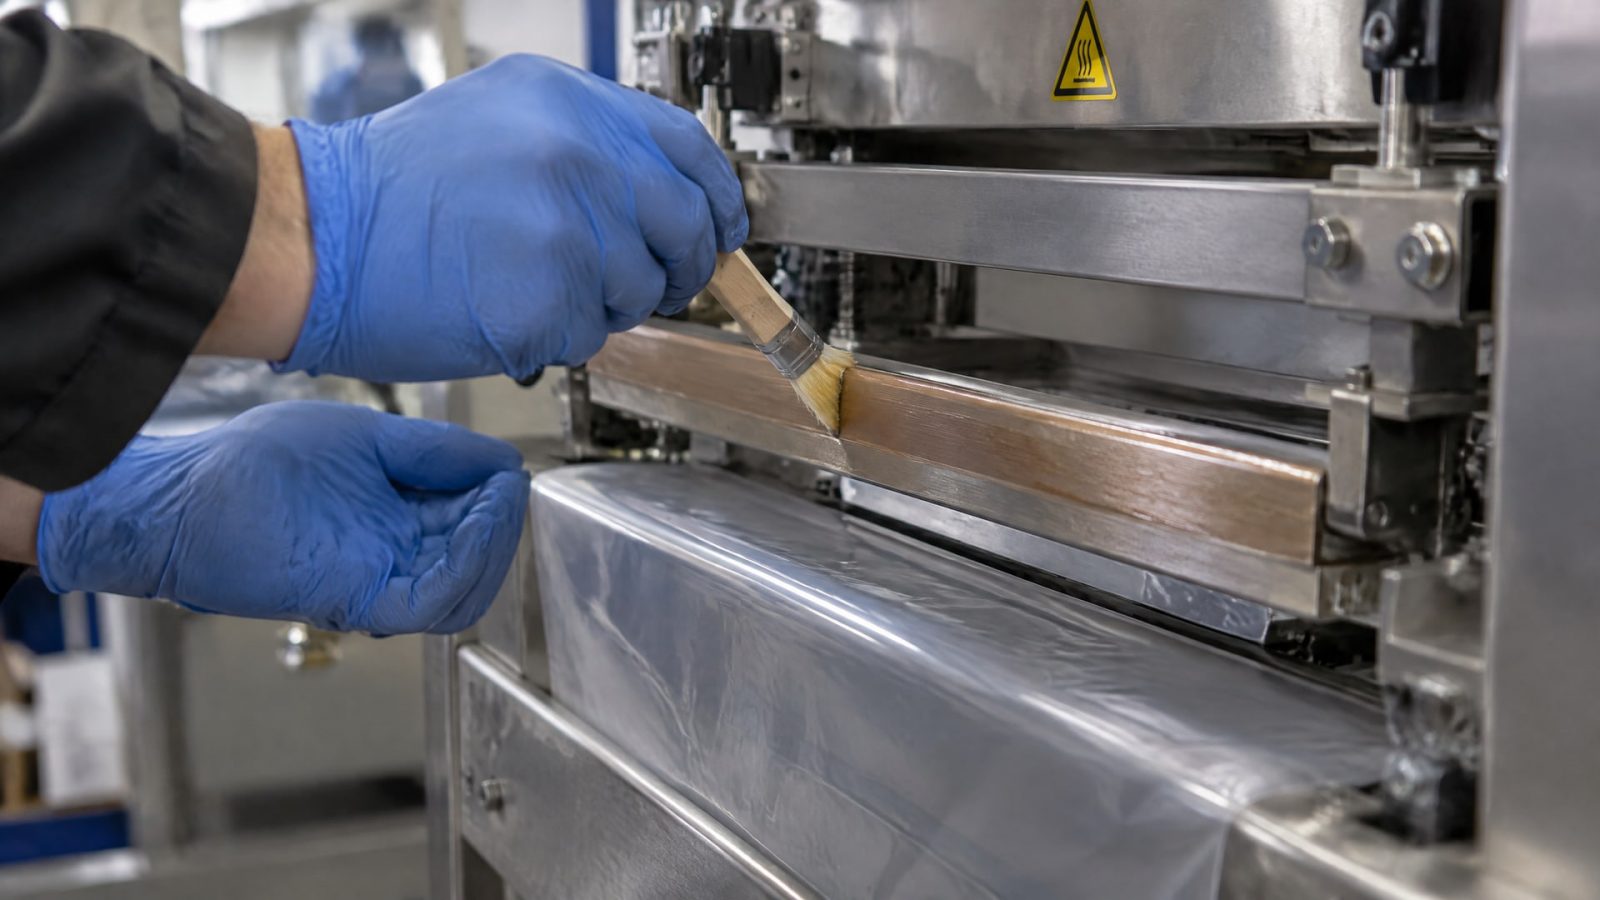
Его задача - снизить налипание материала, облегчить очистку и сохранить рабочие свойства поверхности при нагреве и механическом воздействии. Для упаковочных операций важны не только антиадгезионные свойства, но и стойкость к износу и очистке.
В одном из описаний покрытия для элементов запайки указана термостойкость до +350 °C, а также стойкость к смыванию и механическим повреждениям. Это характеристика конкретного решения, а не общее свойство всех покрытий. Перед выбором нужно сверить рабочую температуру узла с документацией на покрытие и оценить, соответствует ли оно условиям контакта с материалом.
Если нужна сетка с антипригарным покрытием для оборудования
Такое решение рассматривают, когда в конкретном узле материал контактирует именно с сетчатой поверхностью. Важно проверить, совпадает ли сетка с рабочей зоной, где возникает налипание, и рассчитано ли покрытие на температуру и механическое воздействие в этом месте. Само наличие антипригарного слоя не исключает необходимости проверять режим работы и состояние поверхности.
До нанесения покрытия рабочую поверхность очищают и проверяют настройку оборудования. Если нагрев превышает допустимый для покрытия уровень или поверхность повреждена, антиадгезионный эффект может оказаться недостаточным. Для оценки результата наблюдают за налипанием и состоянием поверхности в штатном цикле работы, а не только сразу после обработки.
Как устранить прилипание нетканого материала
Начинают с локализации проблемы: определяют, на каком этапе материал прилипает - при подаче, формовании, резе или запайке.
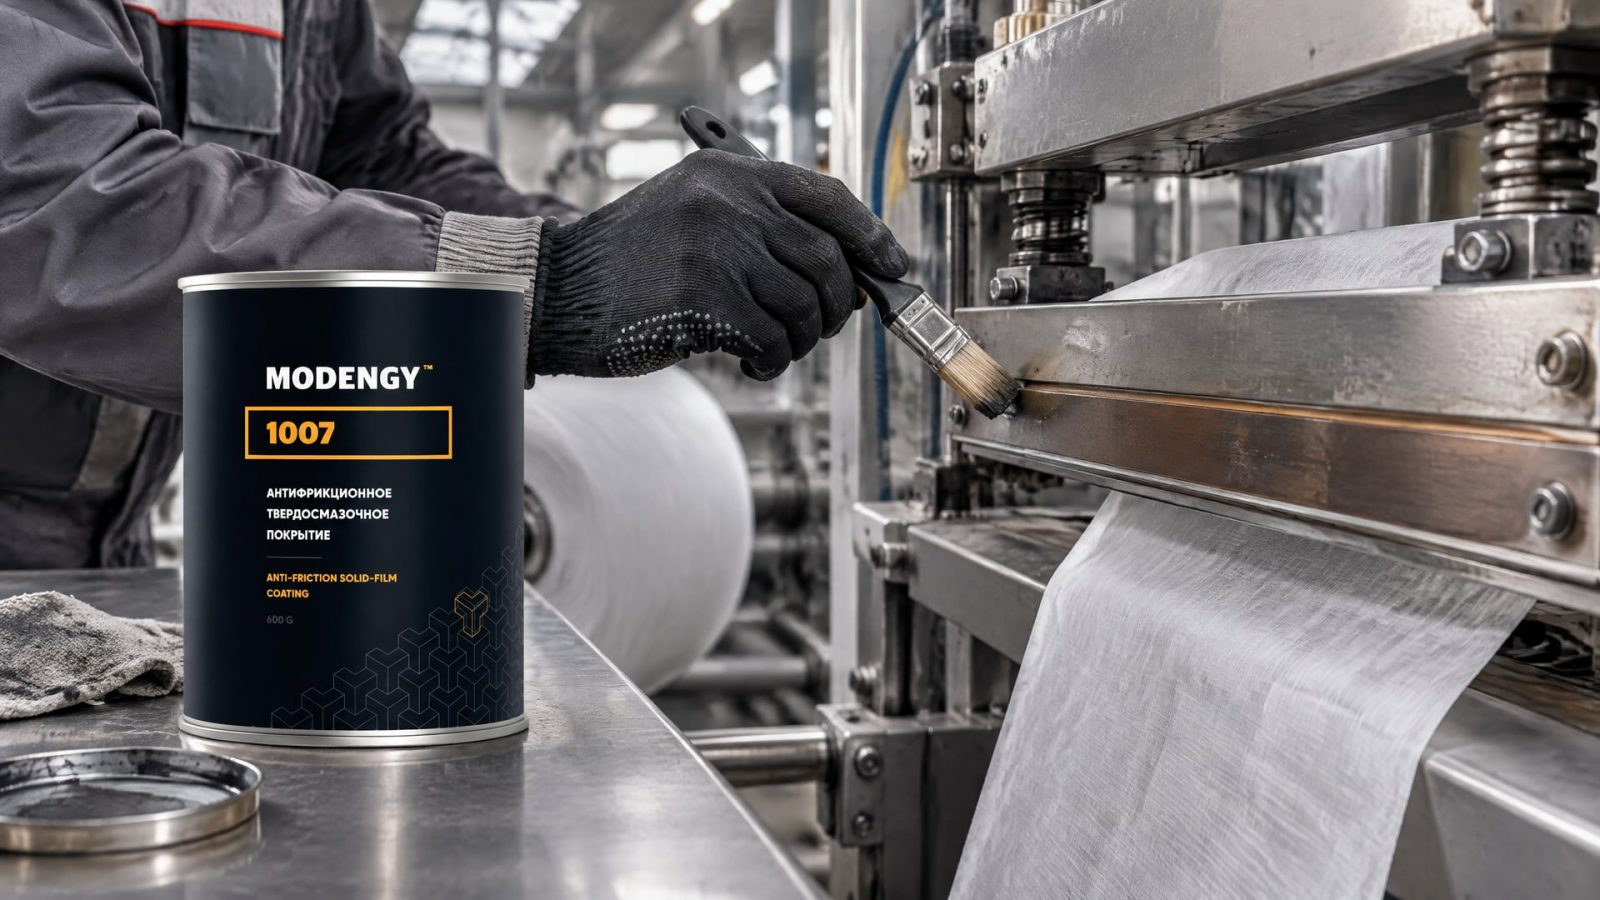
Затем осматривают соответствующую поверхность и проверяют ее чистоту, температуру и настройку узла. Такая последовательность помогает понять, требуется ли покрытие или причина связана с режимом работы оборудования.
Если проблема возникает на горячей поверхности и сохраняется после проверки настройки и очистки, рассматривают антиадгезионный слой. В ситуации, когда материал налипает в зоне запайки, а штатная смазка узла эту проблему не решает, MODENGY 1007 используют как покрытие на основе графита для предотвращения прилипания и пригорания нетканых материалов. При выборе сверяются с назначением продукта и условиями конкретной поверхности, не перенося характеристики покрытия на другие узлы машины.
После обработки оценивают результат в рабочем цикле: уменьшилось ли налипание, легче ли очищается поверхность, сохраняется ли ее состояние при повторной работе. Если материал продолжает пригорать, возвращаются к настройкам и температурному режиму. Покрытие снижает склонность к прилипанию, но не компенсирует перегрев и загрязнение.
Смазка для упаковочного оборудования: где она нужна
Смазочные материалы применяют в тех узлах упаковочной машины, которым требуется смазка по конструкции и режиму работы: например, в подшипниках, направляющих и централизованных системах.
Для таких элементов учитывают назначение продукта и способ подачи. Смазка, подходящая для механизма, не обязательно подходит для горячей поверхности, на которой запаивают материал.
Для пластичных смазок консистенцию обозначают по шкале NLGI от 000 до 6. Этот показатель помогает подбирать требуемую текучесть, в том числе для централизованной подачи. Он не характеризует термостойкость и не показывает, насколько смазка предотвращает налипание нетканого материала.
При подборе важно различать две задачи: смазать движущийся узел и уменьшить адгезию материала к рабочей поверхности. Для первой выбирают смазку с подходящей консистенцией и назначением, для второй оценивают антиадгезионное покрытие. Такой подход позволяет не наносить смазку туда, где требуется покрытие, и не ожидать от покрытия функций смазочного материала.
Как проверить результат и поддерживать оборудование
После выбора решения фиксируют, на какой поверхности возникала проблема и при каком этапе упаковочного цикла.
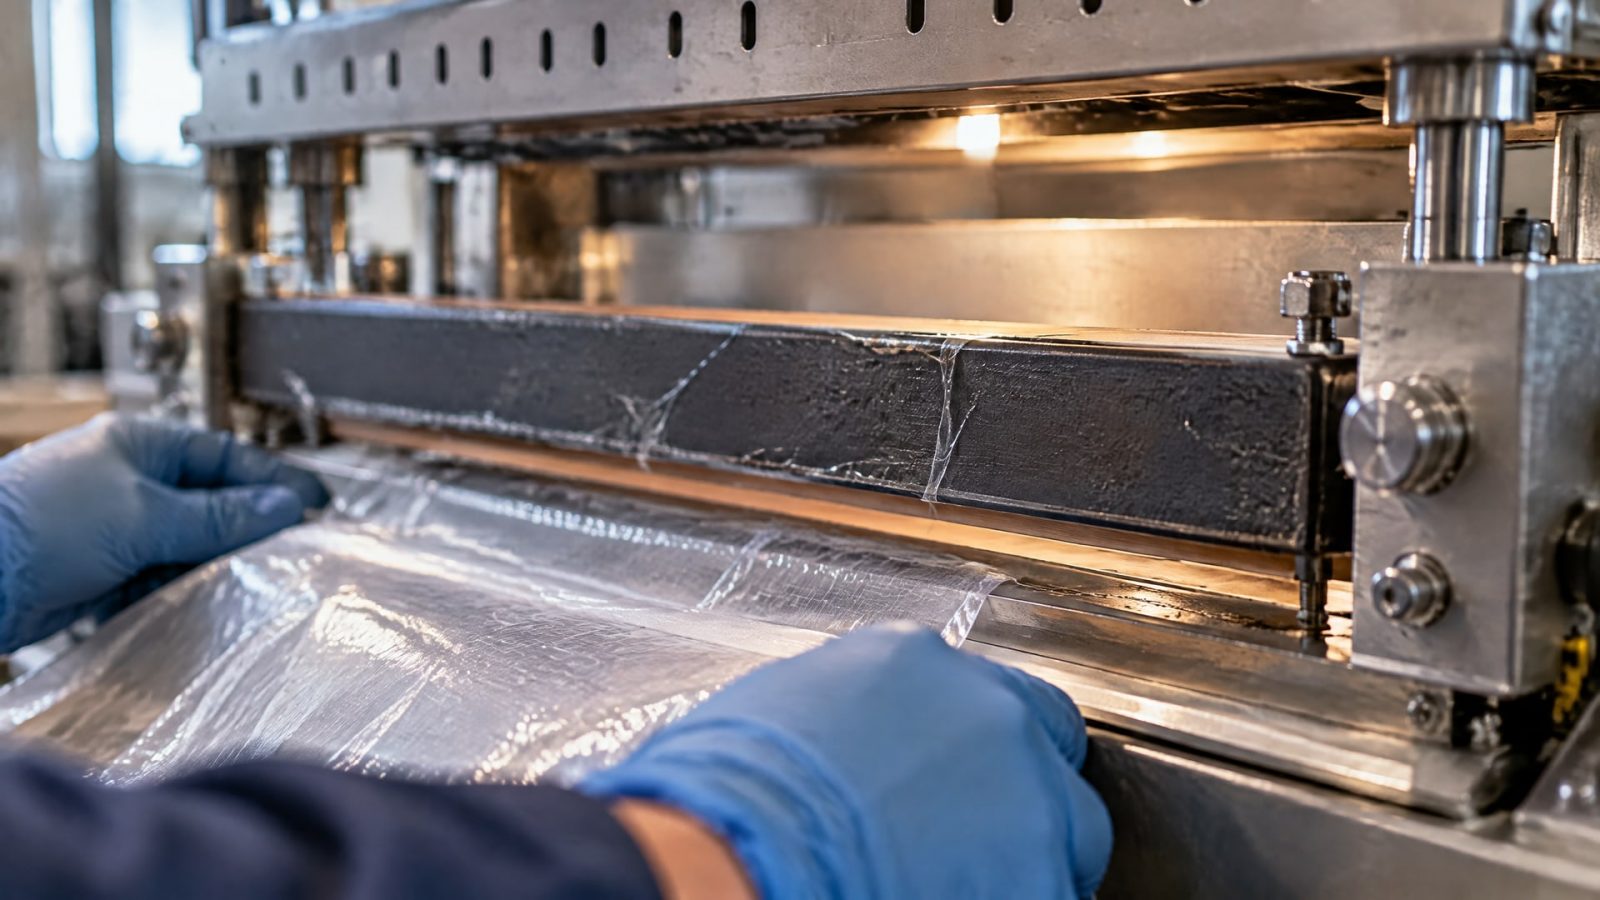
Затем проверяют рабочую зону после обработки и в процессе дальнейшей эксплуатации: сохраняется ли налипание, как очищается поверхность и нет ли видимых повреждений покрытия. Если эффект нестабилен, следует повторно проверить температуру, загрязнение и настройку узла.
Для смазанных механизмов отдельно контролируют соответствие смазки назначению узла и возможности ее подачи. В централизованной системе учитывают класс консистенции NLGI, а не используют его как замену данным о термостойкости. Для горячих поверхностей сверяются с характеристиками покрытия, включая заявленную стойкость к температуре, очистке и механическому воздействию.
Закупщику при сравнении решений важно запросить документацию и сопоставить ее с условиями конкретной зоны: температурой, контактом с материалом, способом очистки и видом нагрузки. Инженеру полезно описать поставщику не только факт прилипания, но и место его возникновения. Это помогает выбрать материал по задаче узла, а не по общему обозначению «для упаковочного оборудования».
Часто задаваемые вопросы
Почему нетканый материал прилипает к упаковочному оборудованию?
Причина может быть связана с нагревом, загрязнением рабочей поверхности или настройкой узла. Сначала определяют этап, на котором возникает налипание, и проверяют соответствующую поверхность. Если проблема остается в горячей зоне запайки или реза, рассматривают антиадгезионное покрытие, но не используют его как замену корректной настройке оборудования.
Подойдет ли смазка для устранения пригорания в упаковке?
Не всегда. Если материал прилипает к горячей поверхности запайки, смазка может быть неуместна: для такой зоны рассматривают антиадгезионное покрытие. Смазочные материалы подбирают для механизмов, которым требуется смазывание, например подшипников, направляющих и централизованных систем. Выбор зависит от функции конкретного узла.
Что означает класс NLGI на упаковке смазки?
NLGI обозначает класс консистенции пластичной смазки. Шкала включает значения от 000 до 6 и помогает оценить текучесть смазки при подборе для узла или централизованной подачи. NLGI не показывает термостойкость и не служит показателем способности смазки предотвращать прилипание нетканого материала.
Нужна ли сетка с антипригарным покрытием для оборудования?
Ее рассматривают, если в зоне возникновения проблемы материал контактирует с сетчатой рабочей поверхностью. При выборе проверяют, соответствует ли покрытие условиям температуры и механической нагрузки в этом узле. Если контакт происходит с другой поверхностью, сетка не решит проблему: нужно подбирать решение для фактической зоны налипания.
Заключение
Чтобы устранить прилипание нетканого материала, сначала находят конкретную зону и проверяют температуру, чистоту и настройку упаковочного узла. Для горячей поверхности запайки или реза рассматривают антиадгезионное покрытие оборудования, а смазку подбирают отдельно для подшипников, направляющих и других механизмов.
Следующий шаг - описать участок, где возникает налипание, и сверить условия его работы с документацией на покрытие или смазку. Это поможет выбрать решение по назначению узла и проверить его в штатном цикле, не подменяя диагностику простым увеличением количества смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия: сравнение графита и PTFE по термостойкости, нагрузке и трению для выбора оптимального решения.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек на шпильках и обеспечить легкий демонтаж.
Полимеризация при комнатной температуре позволяет нанести антифрикционное покрытие из аэрозоля без термической обработки.