
Антифрикционное покрытие: когда выгоднее окунание вместо распыления
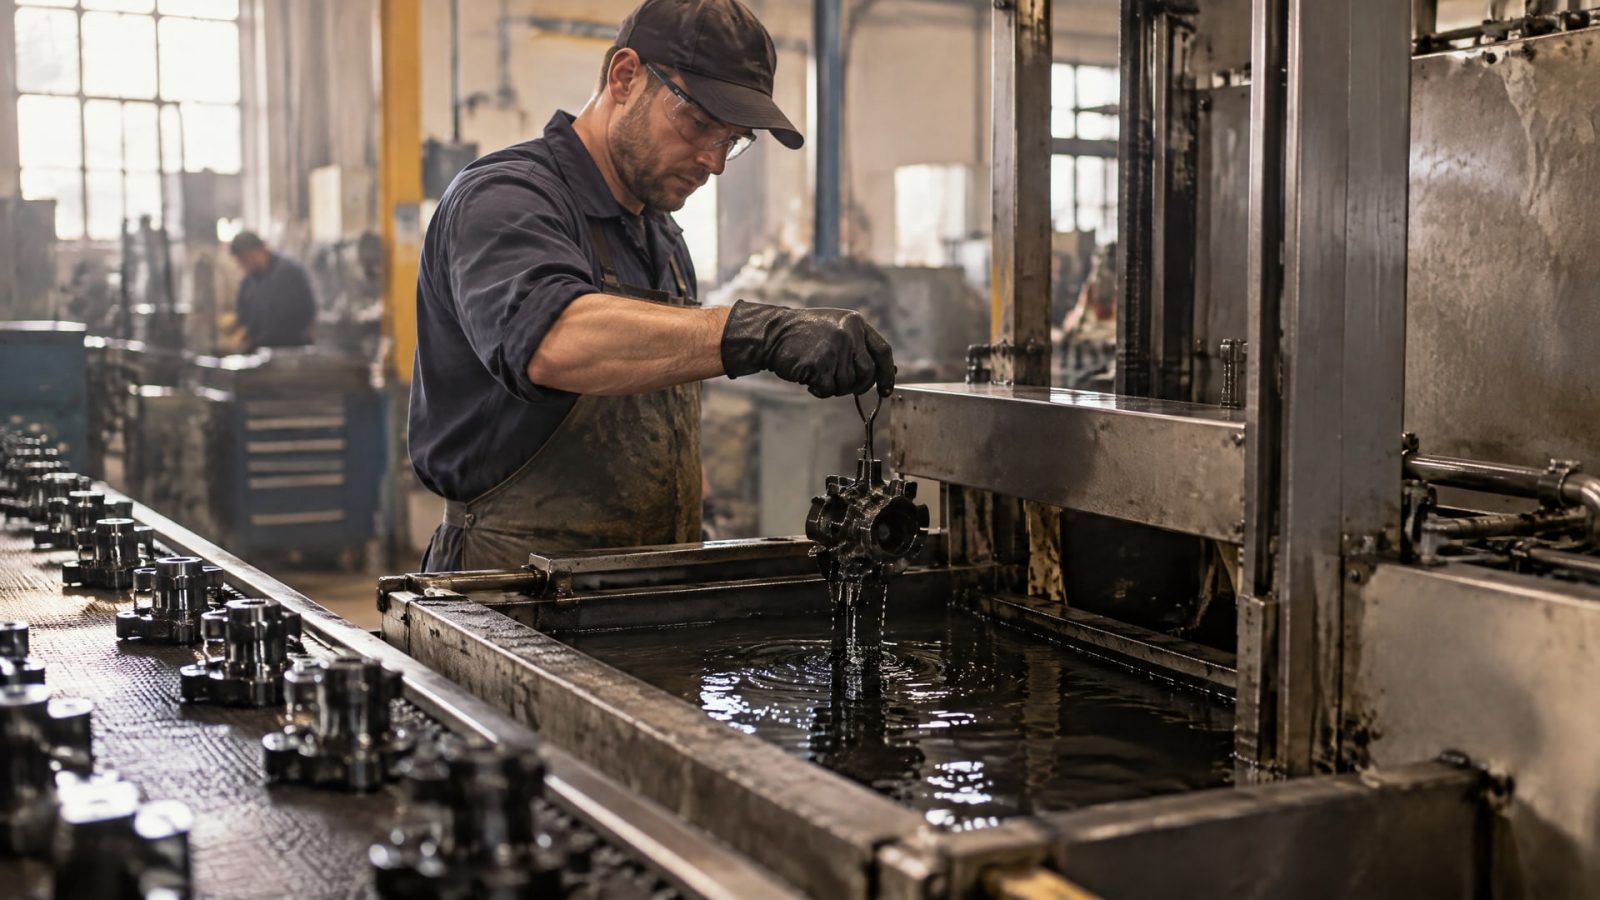
Окунание выгоднее распыления, когда нужно равномерно обработать большую партию небольших деталей простой формы. Для единичных изделий, крупных поверхностей и локального нанесения чаще удобнее распыление. Выбор зависит от геометрии и массы детали, количества изделий, вязкости состава и требований к толщине сухой пленки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий и готовят требования к обработке. Разберем различия между окунанием и распылением, условия для каждого способа и особенности контроля толщины. Отдельно рассмотрим подготовку поверхности и отверждение антифрикционного твердосмазочного покрытия.
Методы нанесения антифрикционного покрытия: в чем разница
Для твердосмазочных покрытий применяют распыление, окунание, центрифугирование после окунания, нанесение кистью, валиком и трафаретную печать.
Это штатные технологические способы, а не варианты «на крайний случай». Их выбирают с учетом геометрии и массы изделия, размера партии и вязкости состава.
При окунании деталь полностью или частично погружают в состав, затем извлекают с контролируемой скоростью. Метод позволяет обработать всю доступную поверхность за один цикл и удобен для повторяемой обработки деталей простой формы. При этом важно не захватывать воздух во время погружения: воздушные карманы могут помешать равномерному покрытию.
Распыление формирует пленку за счет подачи состава на поверхность. Этот способ подходит, если деталь крупная, имеет сложную геометрию или покрытие требуется нанести только на определенные зоны. Чтобы распределение твердой смазки и связующего оставалось равномерным, состав постоянно перемешивают. Сжатый воздух для распыления должен быть без воды и масла.
| Критерий | Окунание | Распыление |
|---|---|---|
| Типичная задача | Серийная обработка небольших деталей | Крупные детали, сложная форма, локальные зоны |
| Основной параметр процесса | Погружение и скорость извлечения | Стабильность подачи и перемешивания состава |
| Возможный дефект при нарушении режима | Воздушные карманы, потеки, неравномерная толщина | Неравномерное распределение состава |
| Что учитывать при выборе | Форма изделия и возможность полного смачивания | Доступ к поверхности и управляемость зоны нанесения |
Антифрикционные покрытия обычно наносят тонким сухим слоем 5–20 мкм. Для отдельных применений указывают диапазон 5–30 мкм, а для некоторых составов рекомендуемая сухая толщина составляет 5–15 мкм. Поэтому нельзя считать, что один метод всегда обеспечивает более качественный результат: сначала определяют требуемую толщину и доступность всех поверхностей, а затем выбирают процесс.
Когда окунание выгоднее распыления
Окунание имеет практическое преимущество при массовой обработке мелких деталей: винтов, гаек и других изделий, которые удобно погружать партиями.
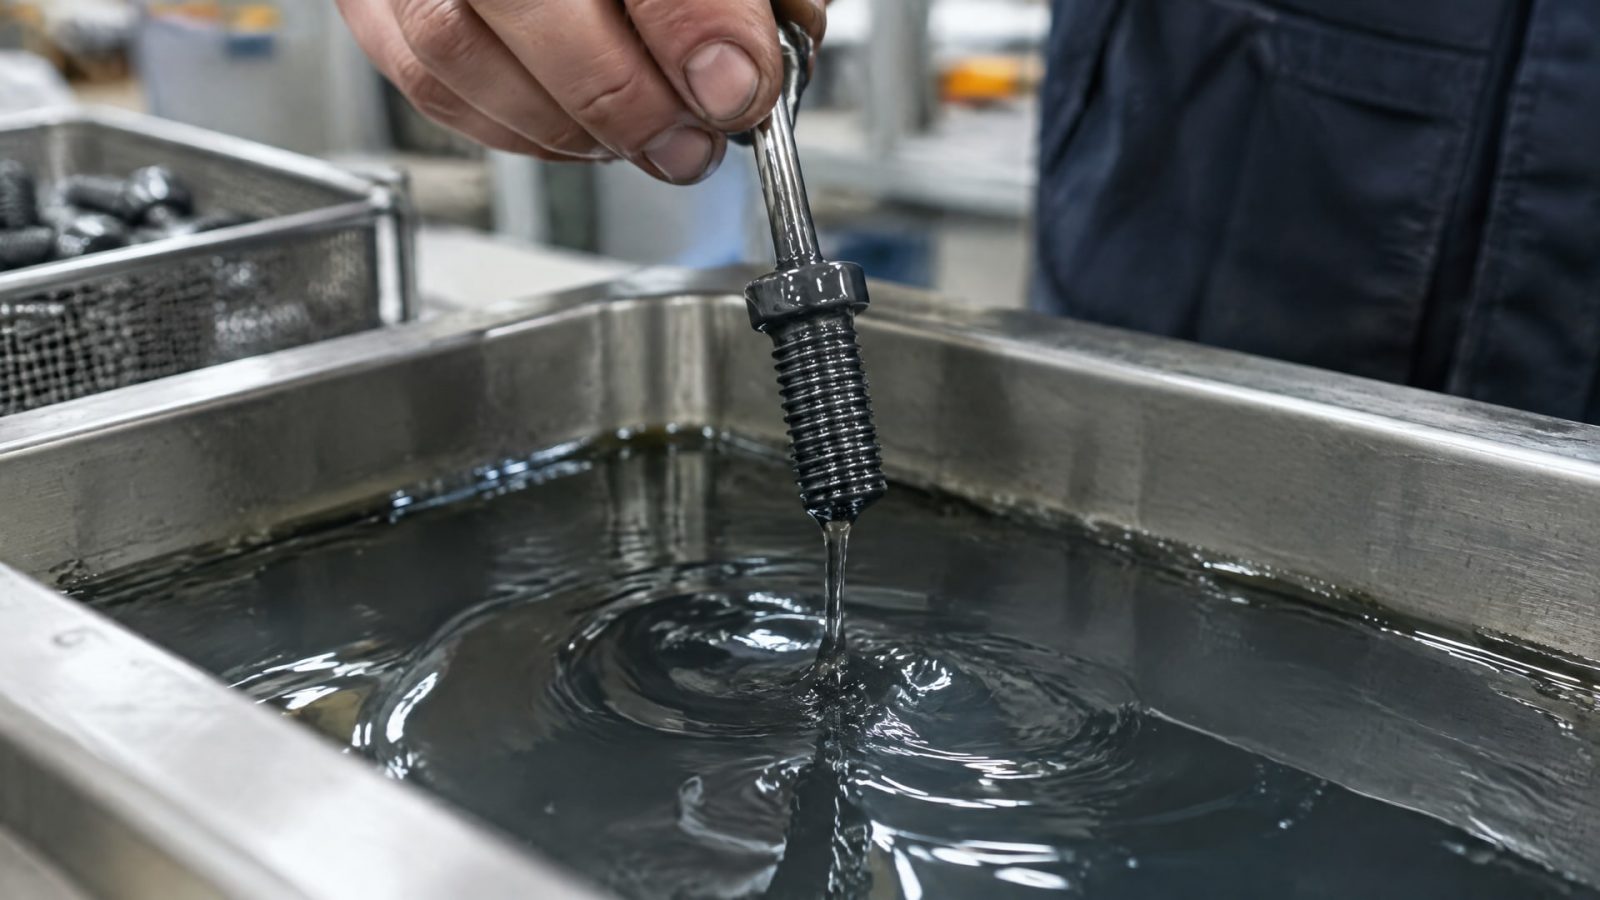
Для таких задач применяют и окунание с последующим центрифугированием: вращение помогает удалить избыток состава и обработать множество изделий за цикл. Такой способ может снизить перерасход материала, если режим подобран под конкретные детали.
Метод хорошо подходит для изделий простой формы, когда требуется покрыть всю поверхность и не нужно точно ограничивать зону нанесения. В отличие от распыления, здесь не требуется настраивать факел на каждую конфигурацию детали. Но геометрия все равно имеет значение: углубления и замкнутые полости могут удерживать воздух, поэтому важно контролировать погружение.
Равномерность пленки при окунании зависит от скорости извлечения. Слишком быстрое движение может привести к потекам и неодинаковой толщине, а слишком медленное способно увеличить толщину слоя. Если процесс автоматизирован, скорость можно поддерживать стабильной от цикла к циклу и получать более воспроизводимый результат.
При выборе учитывают и сухую толщину. Для твердосмазочных покрытий типичны значения 5–20 мкм, а в некоторых применениях диапазон достигает 5–30 мкм. Это тонкая функциональная пленка, поэтому небольшие отклонения процесса заметны при контроле и могут повлиять на соответствие детали требованиям.
Перед запуском партии следует проверить, допускает ли конструкция изделия полное погружение, можно ли избежать воздушных карманов и подходит ли последующее удаление избытка состава. Если такие условия не выполняются, распыление может оказаться технологичнее, даже если обрабатывают много изделий. Для снабженца это означает, что сравнивать нужно не только стоимость самого состава, но и расход, оснастку и повторяемость результата.
Когда выбрать распыление для твердосмазочного покрытия
Распыление обычно выбирают для деталей сложной формы, больших габаритов и случаев, когда обработать нужно отдельные зоны.
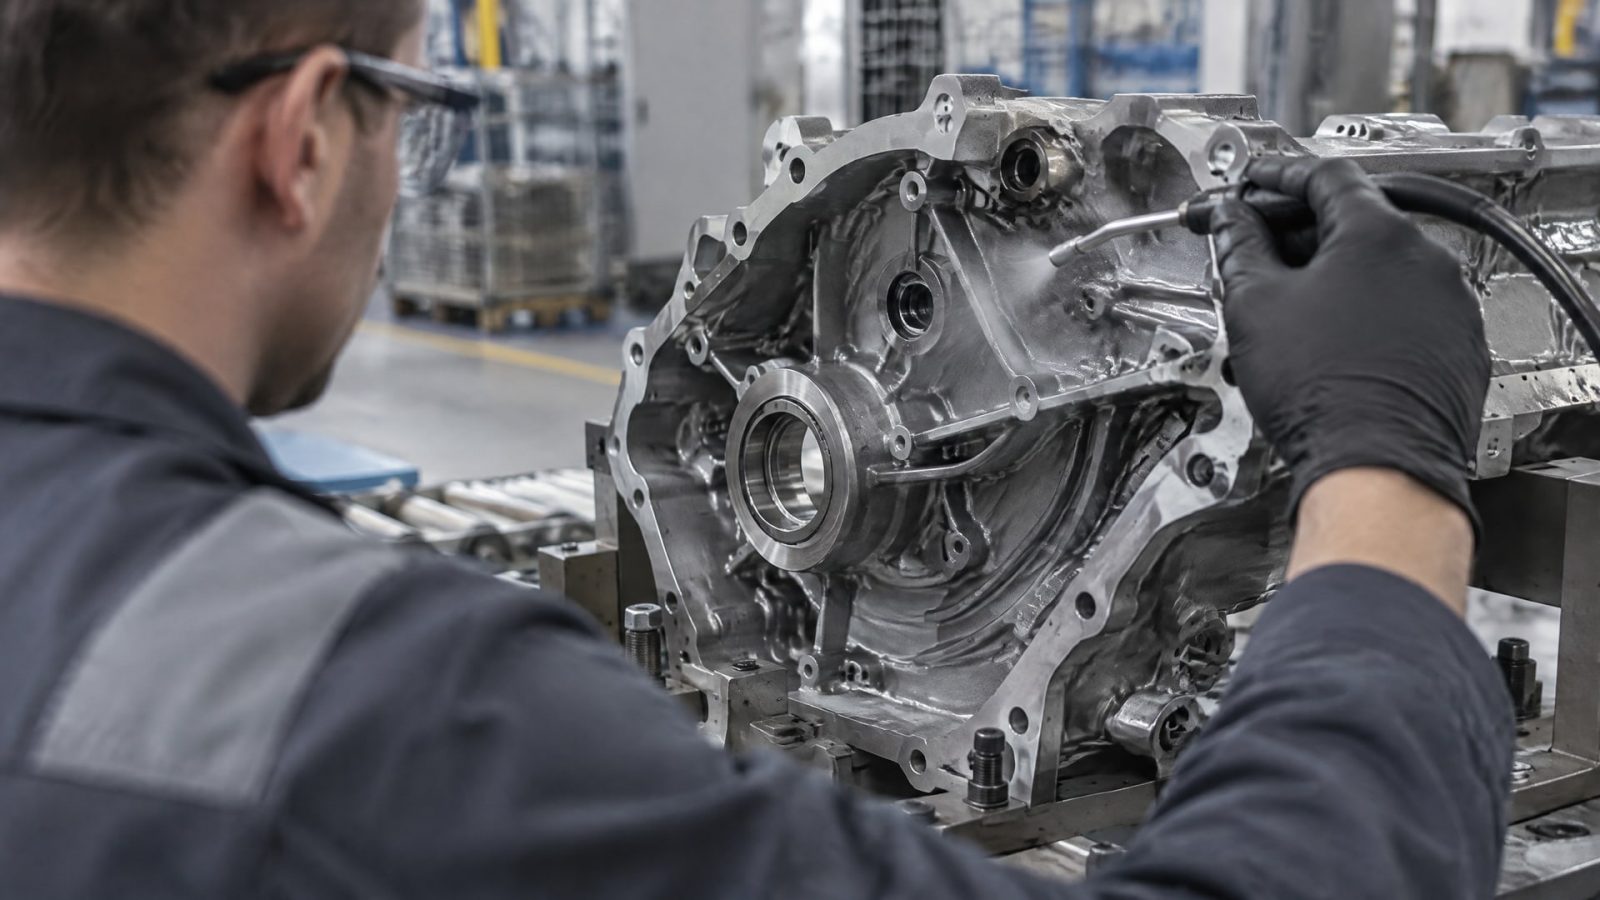
Оно дает возможность направить состав на нужную поверхность, тогда как при окунании деталь контактирует с материалом целиком или значительной частью поверхности. Если требуется избежать покрытия отдельных участков, границы нанесения нужно предусмотреть в технологии.
У распыления есть свои условия. Состав следует постоянно перемешивать, чтобы твердая смазка и связующее распределялись равномерно. Сжатый воздух должен быть чистым, без воды и масла: загрязнения могут ухудшить качество нанесения. Также важно удерживать стабильную вязкость состава, поскольку от нее зависит формирование пленки.
Производительность распыления зависит от организации процесса и конфигурации изделий. Для отдельной крупной детали метод может быть проще, чем проектирование линии окунания. При большом количестве мелких компонентов обратная ситуация: распыление каждой детали отдельно требует настройки и контроля зоны нанесения, поэтому окунание или центрифугирование могут оказаться экономичнее.
Распылением можно наносить покрытия с сухой толщиной в пределах типичных для таких материалов диапазонов: 5–20 мкм, а для некоторых применений 5–30 мкм. При этом сам способ не гарантирует заданную толщину автоматически. Ее определяют режимом нанесения, свойствами состава и последующим контролем.
При сравнении вариантов полезно учитывать не только скорость обработки, но и ожидаемое количество отходов, требования к чистоте воздуха и доступность поверхности. Если изделие имеет глубокие карманы, выступы или зоны, которые трудно направленно обработать, результат следует проверить на пробной детали. Когда покрытие локальное, распыление может дать больший контроль над областью нанесения, но при условии правильно настроенного процесса.
Толщина покрытия: допуск и контроль при приемке
Толщину сухой пленки задают с учетом функции покрытия и геометрии изделия.
Для антифрикционных покрытий часто встречается диапазон 5–20 мкм, для отдельных применений указывают 5–30 мкм. Также в технических данных некоторых составов приводят рекомендуемые значения 5–15 мкм. Эти диапазоны нельзя механически переносить на любое изделие: целевое значение согласуют с требованиями конкретной задачи.
В техническом задании важно различать номинальную толщину и допуск. Для функциональных покрытий в зависимости от процесса встречаются допуски порядка ±10 мкм или ±15 мкм. При измерении по ASTM E376 в идеальных условиях точность может составлять до ±10% от истинной толщины или до ±2,5 мкм, в зависимости от того, какое значение больше. Это характеристика точности измерения, а не универсальный допуск для готовой детали.
Если задана тонкая пленка, неопределенность контроля может быть сопоставима с шириной допустимого диапазона. Поэтому до запуска производства нужно определить метод измерения, место контроля и требования к приемке. Иначе сторона, которая наносит покрытие, и заказчик могут по-разному трактовать одинаковый результат измерения.
При серийном нанесении автоматизированный процесс помогает стабильнее удерживать толщину и допуски. Но автоматизация не заменяет проверку адгезии и подготовку поверхности. Перед нанесением деталь тщательно обезжиривают; для повышения адгезии и срока службы могут использовать предварительную обработку, например фосфатирование или дробеструйную обработку.
На этапе закупки уточните, какая сухая толщина требуется, как ее будут измерять и какие отклонения допустимы. Если предприятие планирует антифрикционные покрытия купить для серийной обработки, полезно сначала согласовать параметры на пробной партии. Это позволит сравнить окунание и распыление по фактической толщине, равномерности и расходу материала.
Подготовка и отверждение: условия стабильного результата
Независимо от способа нанесения, качество начинается с подготовки поверхности.
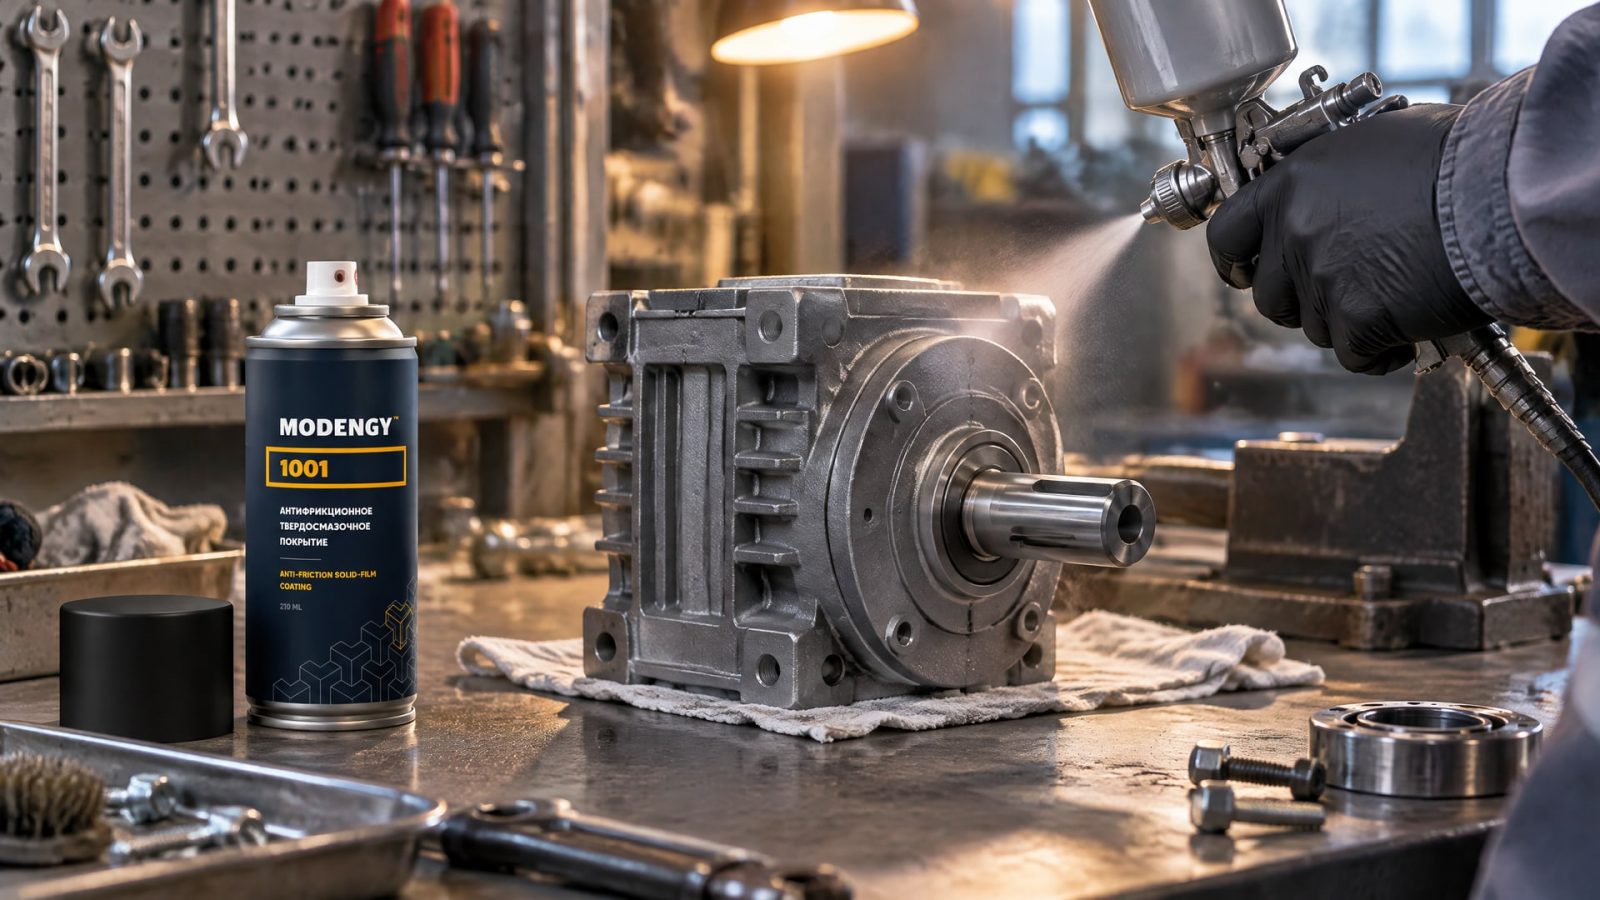
Деталь необходимо тщательно обезжирить, поскольку загрязнения мешают адгезии покрытия. В зависимости от задачи применяют предварительную обработку, включая фосфатирование или дробеструйную обработку. Выбор подготовки должен учитывать материал детали и требования к готовой поверхности.
Состав перед работой тщательно перемешивают, особенно после перерыва. Это помогает сохранить однородность связующего и твердой смазки. Для распыления перемешивание поддерживают в течение процесса, а для окунания проверяют состояние состава перед погружением партии.
После нанесения покрытие отверждают. Для антифрикционных материалов встречается время отверждения от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C в зависимости от механизма отверждения. Эти значения описывают широкий диапазон разных решений, а не режим для любого состава: технологический цикл сверяют с документацией конкретного материала.
Для редуктора учитывают условия работы узла и требования к поверхности. Если трение снижает КПД червячного редуктора, при выборе решения рассматривают снижение трения и износа в тяжелонагруженных узлах. В таких условиях MODENGY 1001 применяют как антифрикционное твердосмазочное покрытие; до внедрения проверяют совместимость процесса нанесения и отверждения с конструкцией и режимом обработки деталей редуктора.
В линейке антифрикционных покрытий MODENGY метод нанесения выбирают с учетом геометрии изделия и требуемой сухой толщины; технология может быть адаптирована под целевой слой 25 мкм. Это значение не следует считать универсальным для всех покрытий и деталей. Его закрепляют в технологической документации вместе с режимом нанесения и способом контроля.
Часто задаваемые вопросы
Когда окунание лучше распыления?
Окунание чаще выгоднее при обработке больших партий небольших деталей простой формы, когда нужно покрыть всю доступную поверхность. Оно также подходит для серийных процессов с автоматизацией. Если изделие имеет сложную геометрию, воздушные карманы или требуется нанести состав локально, удобнее может оказаться распыление.
Какой толщины бывает антифрикционное твердосмазочное покрытие?
Для таких покрытий часто указывают сухую толщину 5–20 мкм. В зависимости от применения встречается диапазон 5–30 мкм, а для отдельных составов приводят рекомендуемые значения 5–15 мкм. Конкретное требование задают для детали и проверяют согласованным методом измерения.
Как понимать допуск по толщине покрытия?
Допуск задает допустимое отклонение толщины от номинального значения. Его нельзя путать с точностью измерения: ASTM E376 описывает точность до ±10% от истинной толщины или до ±2,5 мкм в идеальных условиях, в зависимости от того, какое значение больше. Метод контроля и критерии приемки согласуют заранее.
Подходит ли запекаемое покрытие для редуктора?
Это зависит от конструкции редуктора, материала деталей, режима работы и требований к отверждению. Для антифрикционных покрытий встречаются циклы от 2 до 90 минут и температуры от комнатной до 250 °C, но эти параметры различаются по механизму отверждения. Режим конкретного покрытия необходимо сверить с технической документацией.
Заключение
Окунание выгоднее распыления при серийной обработке небольших деталей простой формы, если нужно покрыть всю поверхность и процесс позволяет контролировать погружение и извлечение. Распыление чаще выбирают для крупных изделий, сложной геометрии и локального нанесения. В обоих случаях результат зависит от подготовки поверхности, свойств состава, заданной толщины и контроля процесса.
Следующий шаг для инженера и снабженца - выбрать несколько типовых деталей и провести пробную обработку выбранным методом. Зафиксируйте целевую сухую толщину, допустимое отклонение, способ измерения и режим отверждения, затем сравните повторяемость и расход материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на посадочные размеры, и как контролировать этот параметр для точных деталей.
Узнайте, как антифрикционные покрытия помогают повысить КПД червячного редуктора и снизить пусковой момент в различных приводах.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы оборудования.