
Антифрикционное покрытие: толщина слоя и точные посадочные размеры
Толщина антифрикционного покрытия влияет на посадочные размеры: слой на наружной поверхности увеличивает габарит детали, а во внутреннем отверстии уменьшает доступный размер. Для точной пары даже несколько микрометров могут изменить зазор или натяг, поэтому толщину нужно согласовать с чертежом и допусками до нанесения.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие для серийных деталей или узлов с точной посадкой. Разберем типичные значения сухой толщины, способы ее контроля и порядок проверки покрытия на реальных деталях.
Как толщина антифрикционного покрытия меняет посадку
Антифрикционное покрытие толщина которого измеряется микрометрами, все равно влияет на геометрию детали.
На наружном диаметре слой увеличивает размер, а в отверстии уменьшает его. Если покрытие наносят на обе сопрягаемые поверхности, учитывают оба слоя: иначе готовая пара может выйти за пределы предусмотренного зазора или натяга.
Это важно для точных посадок, потому что типичные значения сухой пленки находятся в диапазоне 10–20 мкм. В отдельных техлистах указан интервал 5–20 мкм. Следовательно, обозначение «тонкое покрытие» само по себе не гарантирует, что деталь сохранит требуемый размер: значение нужно сопоставить с допуском и фактической геометрией пары.
Что учитывать на чертеже
До выбора технологии нанесения зафиксируйте, какие поверхности будут покрыты и какие размеры контролируют после обработки. Если размер задан по поверхности с покрытием, в спецификации нужно определить конечный размер детали. Если размер относится к подложке до нанесения, следует отдельно согласовать припуск на слой и способ приемки готовой детали.
Для предварительной оценки используют значение толщины, заданное техлистом или инженерным чертежом. В отдельных процессных спецификациях встречается диапазон 0,0003–0,0005 дюйма, то есть примерно 7,6–12,7 мкм. Это не универсальная норма: она применима только там, где ее предусматривают требования к конкретному процессу.
Тонкий слой не всегда безопасен для посадки
Разница в несколько микрометров может оказаться существенной, если размерный допуск сопоставим с толщиной покрытия. При этом нельзя компенсировать риск посадки простым уменьшением слоя: значения ниже 5 мкм могут ухудшить износостойкость и коррозионную защиту. Задача инженера - согласовать функциональную толщину с размерными требованиями, а не выбрать минимально возможное значение.
Твердосмазочное покрытие и допуски: как выбрать толщину
Твердосмазочное покрытие и допуски детали нужно рассматривать совместно.
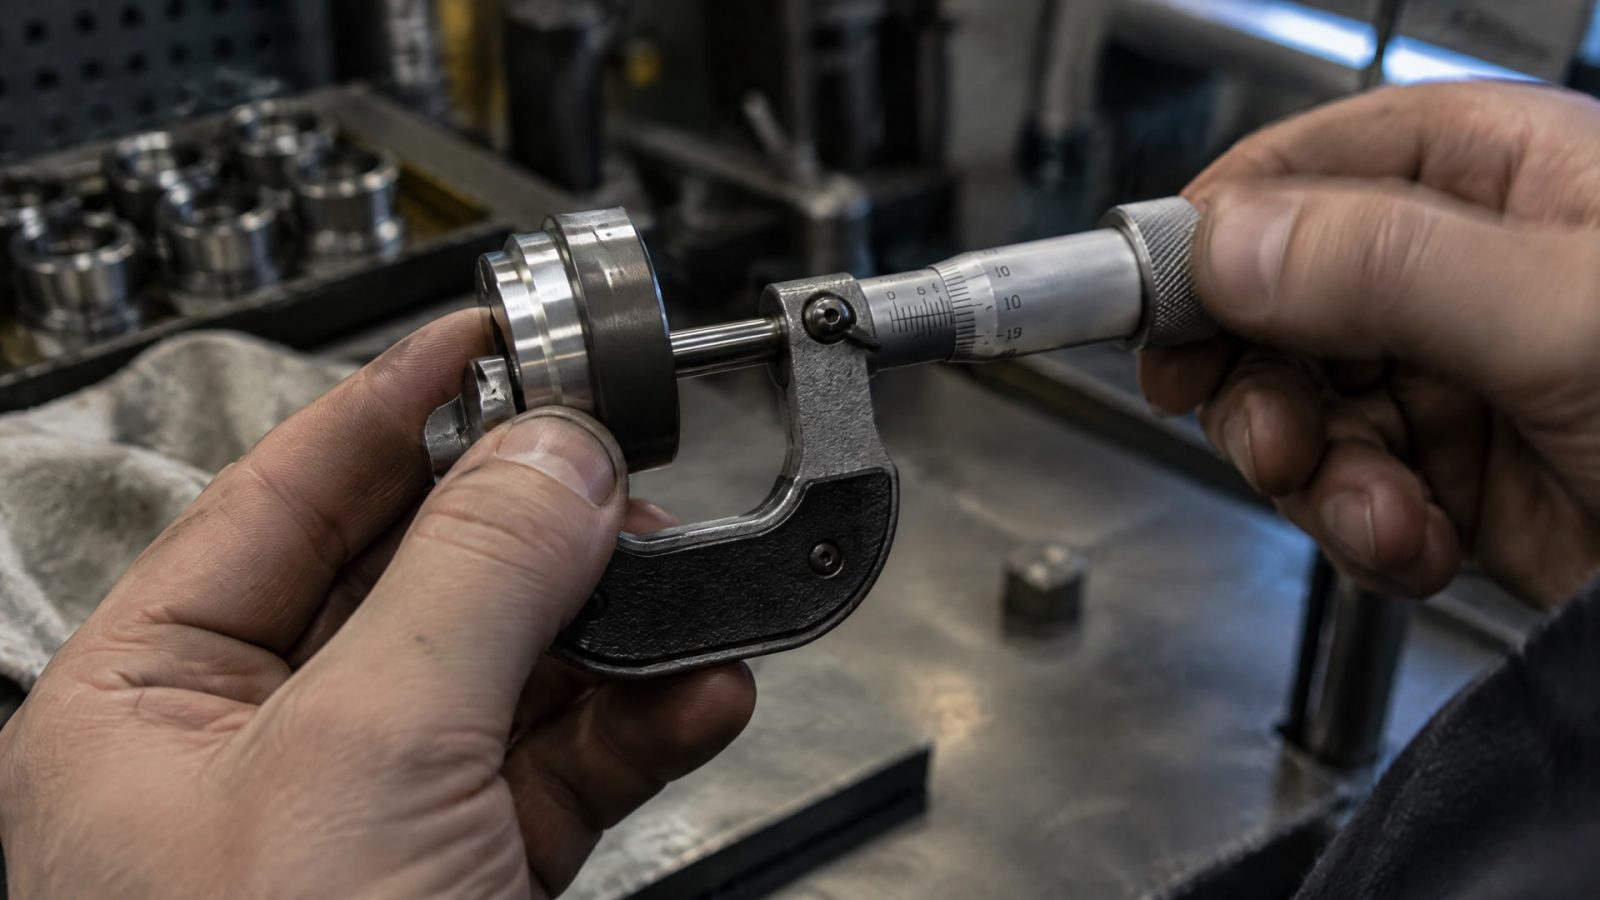
Для некоторых применений рабочим ориентиром служат 10–20 мкм сухой толщины, а в техлистах отдельных покрытий указывают 5–20 мкм. Эти диапазоны помогают на этапе оценки, но не заменяют документацию на конкретный материал и согласование с чертежом.
Слишком большая толщина создает не только риск изменения посадки. При значении выше 25 мкм повышается вероятность сдвигового разрушения и растрескивания. Слишком тонкая пленка, менее 5 мкм, может хуже противостоять износу и коррозии. Поэтому принцип «чем толще, тем надежнее» не работает: покрытие должно соответствовать функции узла и допустимому изменению размера.
Допуск по толщине - отдельное требование
Номинальное значение не описывает весь результат. В материалах по функциональным покрытиям встречаются отклонения порядка ±10 мкм или ±15 мкм в зависимости от процесса. Для точного узла такой разброс может оказаться сопоставимым с рабочей толщиной пленки, поэтому в спецификации важно определить не только номинал, но и допустимое отклонение.
Перед передачей детали в производство проверьте:
Какие поверхности покрывают и какие посадочные размеры контролируют после нанесения.
Какую сухую толщину задает техлист конкретного покрытия.
Какой допуск по толщине возможен при выбранном процессе.
Соответствует ли итоговый размер детали чертежу после нанесения и отверждения покрытия.
Универсального значения, подходящего для всех твердых смазок, нет. Толщина зависит от продукта, назначения детали и метода нанесения. Если в документации задана конкретная величина, сверяются со спецификацией и чертежом, а не переносят диапазон из справочных рекомендаций.
Как учесть метод нанесения и повторяемость слоя
Одинаковое номинальное значение не гарантирует одинаковую толщину на деталях, обработанных разными способами.
На результат влияют метод нанесения, геометрия и предварительная подготовка поверхности. Для повторяемости на серии важен процесс, который позволяет стабильно получать заданный слой и контролировать его в пределах установленного допуска.
В источниках описаны распыление, coil-coating и другие автоматизированные методы. Выбор технологии связывают с требуемой воспроизводимостью толщины и особенностями детали. Если посадочные поверхности расположены близко к кромкам, имеют сложную форму или отличаются по доступности, проверка на реальной детали особенно важна: справочное значение не показывает, как конкретный процесс отработает на данной геометрии.
Проверка пробной партии
До запуска серии изготовьте образцы или нанесите покрытие на реальные детали. Проверьте толщину сухой пленки, соответствие посадочных размеров и состояние слоя. Одной проверки номинальной толщины недостаточно: также оценивают адгезию, отверждение и устойчивость к истиранию.
Для измерения сухой пленки в материалах по контролю качества упоминаются ISO 2178 и ASTM B499. Конкретный метод и требования к измерению нужно закрепить в спецификации процесса. Контроль проводят по заданным точкам и поверхностям, связанным с функциональными размерами детали.
На этапе согласования заранее определите, какой результат принимают: толщину на образце, фактический размер детали после обработки или оба параметра. Для серийного производства важна не только первая успешная деталь, но и воспроизводимость между партиями. Поэтому толщину, метод нанесения и критерии контроля фиксируют до начала регулярного выпуска.
Твердая смазка и посадочные размеры в червячном редукторе
В червячном редукторе покрытие выбирают с учетом работы пары трения и размеров сопрягаемых деталей.
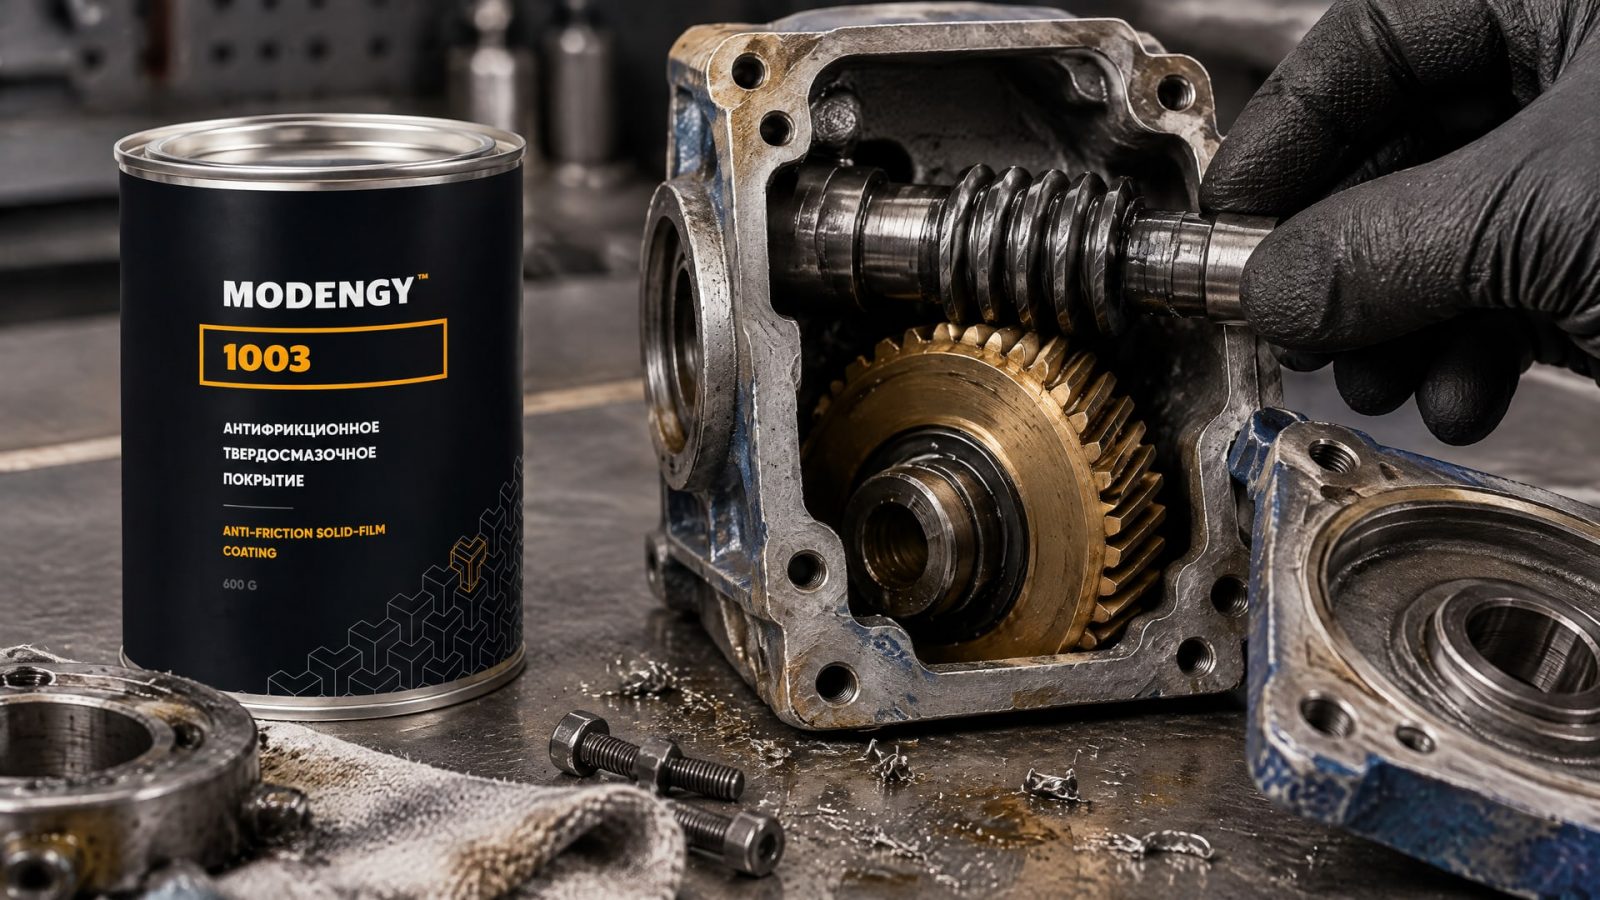
Если на поверхности уже предусмотрены точные посадки, слой нужно включить в размерную цепь до нанесения. Иначе узел может потребовать подгонки или не собраться в пределах заданного допуска.
Отдельная задача - снижение трения и защита от износа в редукторе с низким КПД, связанным с малым током потребления. При разборе такого узла сначала устанавливают, какие поверхности и режимы работы влияют на результат, а затем определяют требования к покрытию и его толщине. В подобных задачах применяют MODENGY 1003: покрытие используют для снижения трения и защиты деталей от износа.
Подбор не отменяет проверки размеров. Даже если материал решает трибологическую задачу, его сухая толщина должна соответствовать требованиям к конкретной посадке. Для этого соотносят размеры до и после нанесения, учитывают допуск процесса и проверяют образец на реальной детали. В червячном редукторе отдельно оценивают, не изменилось ли сопряжение после обработки поверхностей.
Как не смешивать две задачи
При выборе покрытия инженер отвечает на два самостоятельных вопроса: подходит ли оно для требуемой защиты от трения и износа, и сохраняется ли размерная точность узла. Одно не следует автоматически из другого. Пригодность покрытия оценивают вместе с геометрией детали, подготовкой поверхности, методом нанесения и толщиной сухой пленки.
Как закрепить требования в спецификации
Чтобы покрытие не стало источником расхождений между чертежом и готовой деталью, требования определяют до начала серийной обработки.
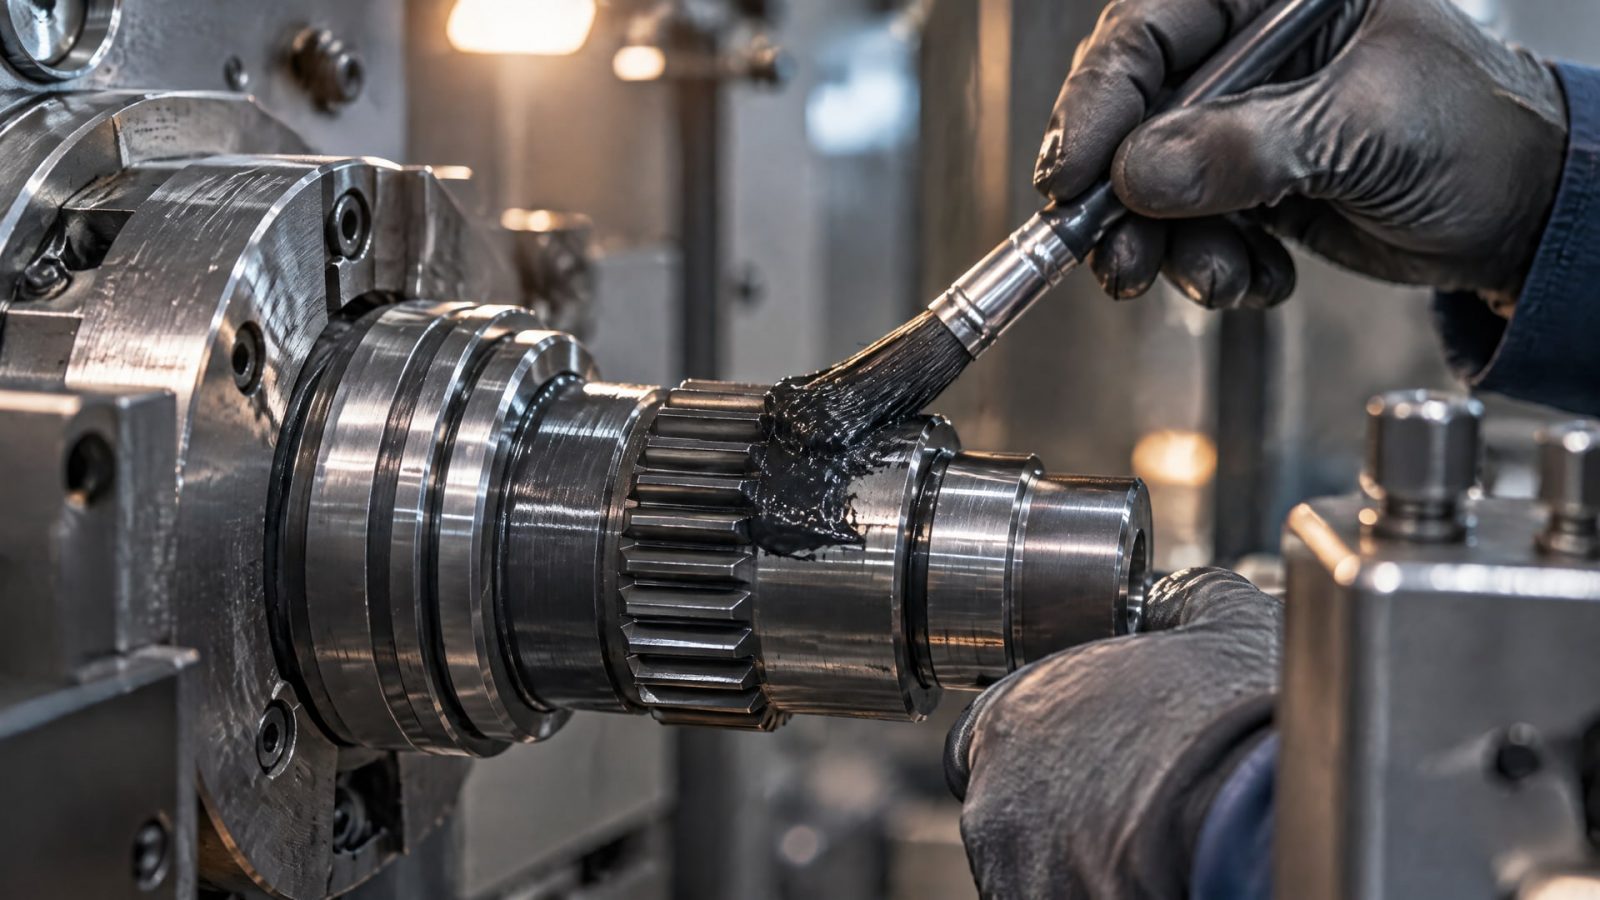
В документации указывают допустимую сухую толщину, поверхности нанесения, контролируемые размеры и способ проверки. Значение привязывают к конкретному материалу и процессу, а не формулируют как общий норматив для всех твердосмазочных покрытий.
Если в спецификации задан диапазон 0,0003–0,0005 дюйма, его можно привести вместе с эквивалентом примерно 7,6–12,7 мкм. Если техлист устанавливает другой диапазон, используют его. Для некоторых покрытий указывают 5–20 мкм, а общий ориентир для многих антифрикционных слоев составляет 10–20 мкм. Эти значения не взаимозаменяемы без проверки требований конкретной системы.
Что включить в карту контроля
Номинальную толщину и допустимое отклонение.
Перечень поверхностей, на которые наносят покрытие.
Размеры, которые измеряют после нанесения.
Метод контроля сухой пленки и критерии приемки.
Проверки адгезии, отверждения и устойчивости к истиранию, если они предусмотрены процессом.
Допуски порядка ±10 мкм или ±15 мкм, встречающиеся в описаниях функциональных покрытий, показывают, почему важно согласовать возможности процесса с точностью детали. Если разброс толщины сопоставим с размерным запасом, технологию нужно проверить до выпуска серии. Испытание на реальной детали помогает подтвердить, что фактическая геометрия, подготовка и способ нанесения дают приемлемый результат.
Часто задаваемые вопросы
Какова типичная толщина антифрикционного покрытия?
Для многих антифрикционных покрытий типичный рекомендуемый диапазон сухой толщины составляет 10–20 мкм. В техлистах отдельных покрытий встречается диапазон 5–20 мкм. Выбирать значение только по общему ориентиру нельзя: его сверяют с документацией конкретного материала, посадочными размерами и чертежом детали.
Может ли слой 5–10 мкм изменить точную посадку?
Да. Для точной пары даже несколько микрометров могут повлиять на зазор или натяг, особенно если покрывают сопрягаемые поверхности. Размерный эффект зависит от того, нанесен ли слой на наружную поверхность, в отверстие или на обе детали. Поэтому размер проверяют после нанесения и учитывают требования чертежа.
Как измеряют толщину твердосмазочного покрытия?
Для контроля сухой пленки применяют методики, связанные с ISO 2178 и ASTM B499. Способ измерения, точки контроля и допустимое отклонение закрепляют в спецификации процесса. Помимо толщины, при запуске проверяют адгезию, отверждение и устойчивость к истиранию, если эти показатели важны для конкретного узла.
Подходит ли одна толщина для всех деталей и способов нанесения?
Нет. Результат зависит от продукта, геометрии детали, подготовки поверхности и способа нанесения. В источниках для разных процессов приводятся отдельные диапазоны, а допуск толщины может различаться. Поэтому перед серийным выпуском проверяют покрытие на реальной детали и сверяют итоговые размеры с чертежом.
Заключение
Толщина антифрикционного покрытия влияет на точные посадочные размеры, даже если слой составляет всего несколько микрометров. Диапазоны 10–20 мкм и 5–20 мкм служат ориентирами, но не универсальными нормами: толщину, ее допуск и метод контроля выбирают по техлисту конкретного покрытия и требованиям детали.
Следующий шаг - проверить чертеж, определить поверхности нанесения и зафиксировать конечные размеры после обработки. Затем нанесите покрытие на пробную деталь, измерьте сухую пленку и посадочные параметры и только после этого утверждайте спецификацию для серии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия помогают повысить КПД червячного редуктора и снизить пусковой момент в различных приводах.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы оборудования.
Твердосмазочные покрытия в пищевом производстве: как глицерин влияет на их свойства и применение, а также как избежать налипания продукта.