
Защита внутренних диаметров: подготовка поверхности перед нанесением покрытия
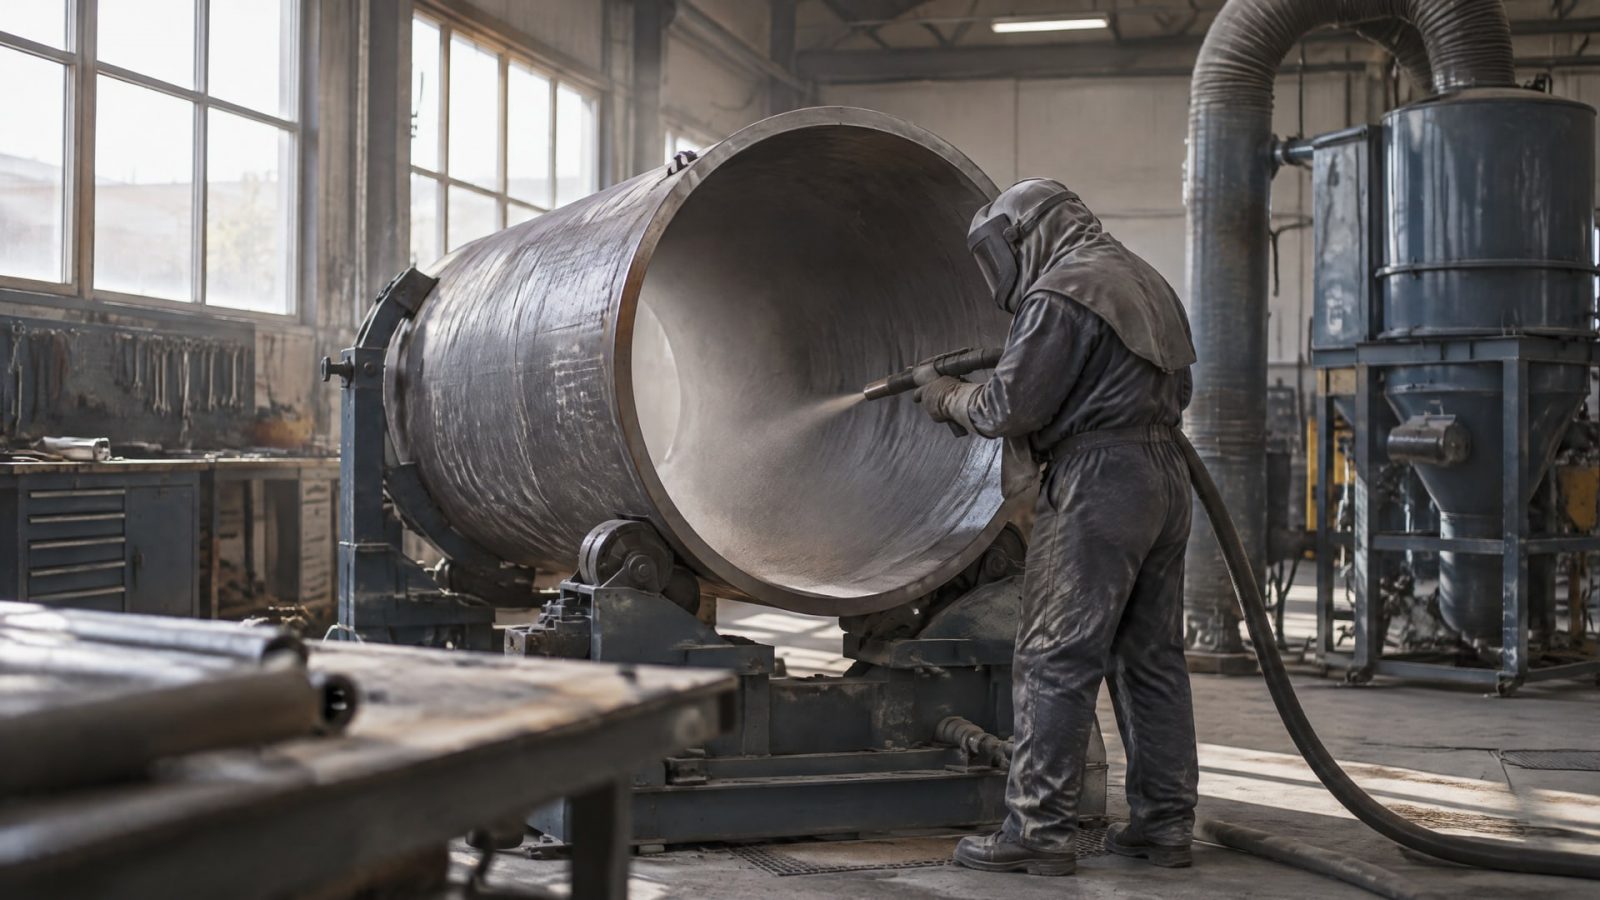
Долговечность антифрикционного твердосмазочного покрытия на внутреннем диаметре начинается не с нанесения, а с подготовки металла. Нужно удалить масло, жир, ржавчину, окалину, пыль и водорастворимые загрязнения, устранить дефекты поверхности и получить равномерный профиль. Для стали рабочая последовательность обычно включает обезжиривание, абразивоструйную обработку, удаление остатков абразива и пыли, а при необходимости - фосфатирование.
Статья пригодится инженерам, технологам и закупщикам, которые выбирают процесс для втулок, отверстий и других внутренних поверхностей. Разберем, как обеспечить адгезию твердосмазочных покрытий, чем отличается пескоструйная обработка от обезжиривания, когда уместно фосфатирование и что проверять перед нанесением покрытия.
Подготовка поверхности перед покрытием: последовательность операций
Подготовка поверхности перед покрытием решает две задачи: удаляет загрязнения, которые мешают сцеплению, и создает профиль, подходящий для нанесения материала.
ISO 8504-2:2019 описывает абразивоструйные методы подготовки стальных поверхностей перед окрашиванием и связанными покрытиями. Стандарт указывает на удаление окалины, ржавчины и других загрязнений, а также на получение поверхности, обеспечивающей удовлетворительную адгезию покрытия к стали.
Для стальной детали базовая схема выглядит так: сначала удаляют масло и жир, затем обрабатывают поверхность абразивом, после чего убирают пыль и остатки абразива. Если пропустить предварительную очистку, масло может размазаться по металлу во время струйной обработки. В результате поверхность будет выглядеть обработанной, но загрязнение останется и помешает адгезии.
До основных операций проверяют состояние детали. ISO 8504-2:2000 перечисляет среди подготовительных работ шлифование кромок, устранение пористости сварных швов, удаление сварочных брызг, заусенцев и острых кромок, а также очистку от водорастворимых загрязнений. Дефекты и загрязнения важно убрать до нанесения покрытия: они могут привести к преждевременному отказу системы.
| Этап | Что нужно сделать | Что проверить |
|---|---|---|
| Осмотр | Найти коррозию, заусенцы, острые кромки и дефекты сварки | Не осталось участков, которые требуют механической доработки |
| Очистка | Удалить масло, жир и водорастворимые загрязнения | Поверхность очищена до абразивоструйной обработки |
| Формирование профиля | Выполнить абразивоструйную обработку с подходящим абразивом | Профиль равномерный, без пропусков |
| Завершение подготовки | Удалить пыль и осыпь | На поверхности нет слабо держащихся частиц |
Порядок операций нужно согласовать с материалом детали и требованиями к покрытию. Для внутренних диаметров принцип остается тем же, но обеспечить одинаковую обработку по всей длине сложнее. Поэтому важно заранее проверить доступность поверхности для очистки, струйной обработки и контроля.
Обезжиривание и адгезия твердосмазочных покрытий
Абразивоструйная обработка не удаляет масло и жир.
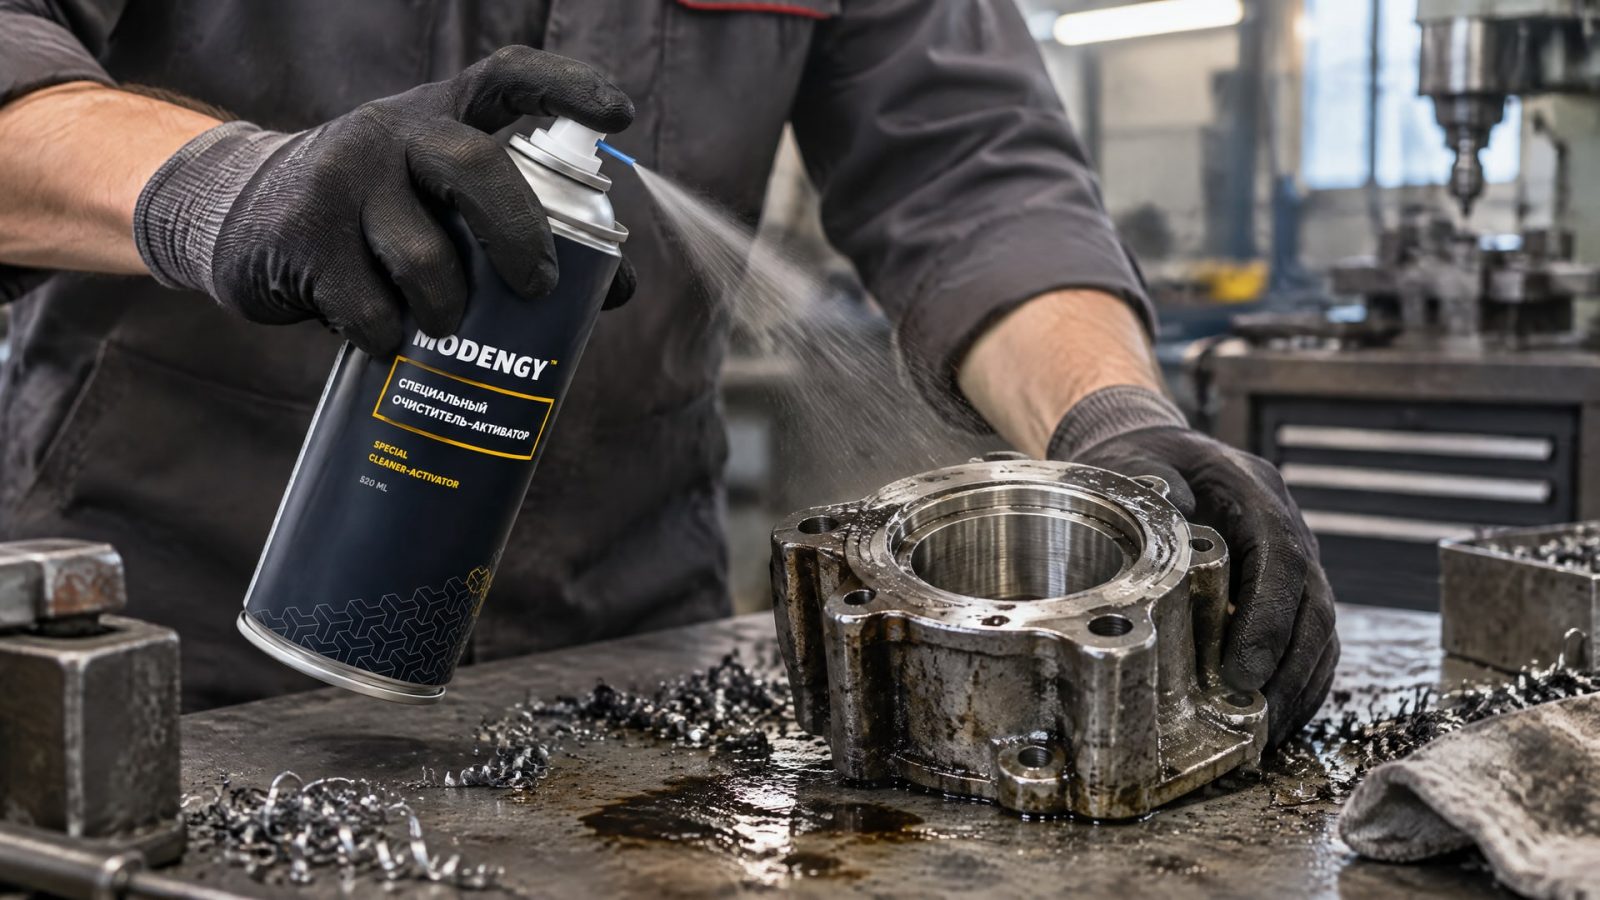
Она может размазать загрязнение по поверхности, поэтому точечную очистку видимых следов масла, жира и грязи проводят до обработки абразивом. Если сделать наоборот, профиль поверхности сформируется поверх загрязненного металла, а чистый внешний вид не подтвердит готовность детали к покрытию.
Задача обезжиривания - убрать пленки масла и жира, не оставляя загрязнений, способных ухудшить сцепление. Для внутренних отверстий важно обработать всю поверхность, включая участки у торцов, переходы и зоны, куда затруднен доступ. Если загрязнение останется в глубине отверстия, последующие операции не компенсируют пропуск: абразивоструйная обработка не работает как замена предварительной очистке.
При подготовке к нанесению антифрикционного покрытия важна не только чистота, но и сам профиль. В прикладных рекомендациях для таких покрытий приведен ориентир шероховатости Ra 0,8–1,5 мкм. Это не универсальное значение для любой детали: его следует сверять с требованиями конкретного покрытия и технологического процесса.
Когда на поверхности остаются загрязнения, адгезия становится менее предсказуемой, а покрытие может отслаиваться при нагрузке. В таких случаях важна последовательность, а не усиление только одного этапа. MODENGY Очиститель-активатор используют для обезжиривания и подготовки поверхности перед нанесением антифрикционного твердосмазочного покрытия. Очистка должна охватить весь внутренний диаметр, а не только участок, на котором заметны следы загрязнения.
Не следует оценивать готовность детали только визуально. На вид чистом металле могут сохраняться водорастворимые загрязнения, остаточная пыль или неодинаковый профиль. Для контроля сопоставляют чистоту поверхности, степень очистки и параметры шероховатости.
Пескоструйная обработка под антифрикционное покрытие
Пескоструйная обработка под антифрикционное покрытие должна создавать контролируемый профиль, а не максимально грубую поверхность.
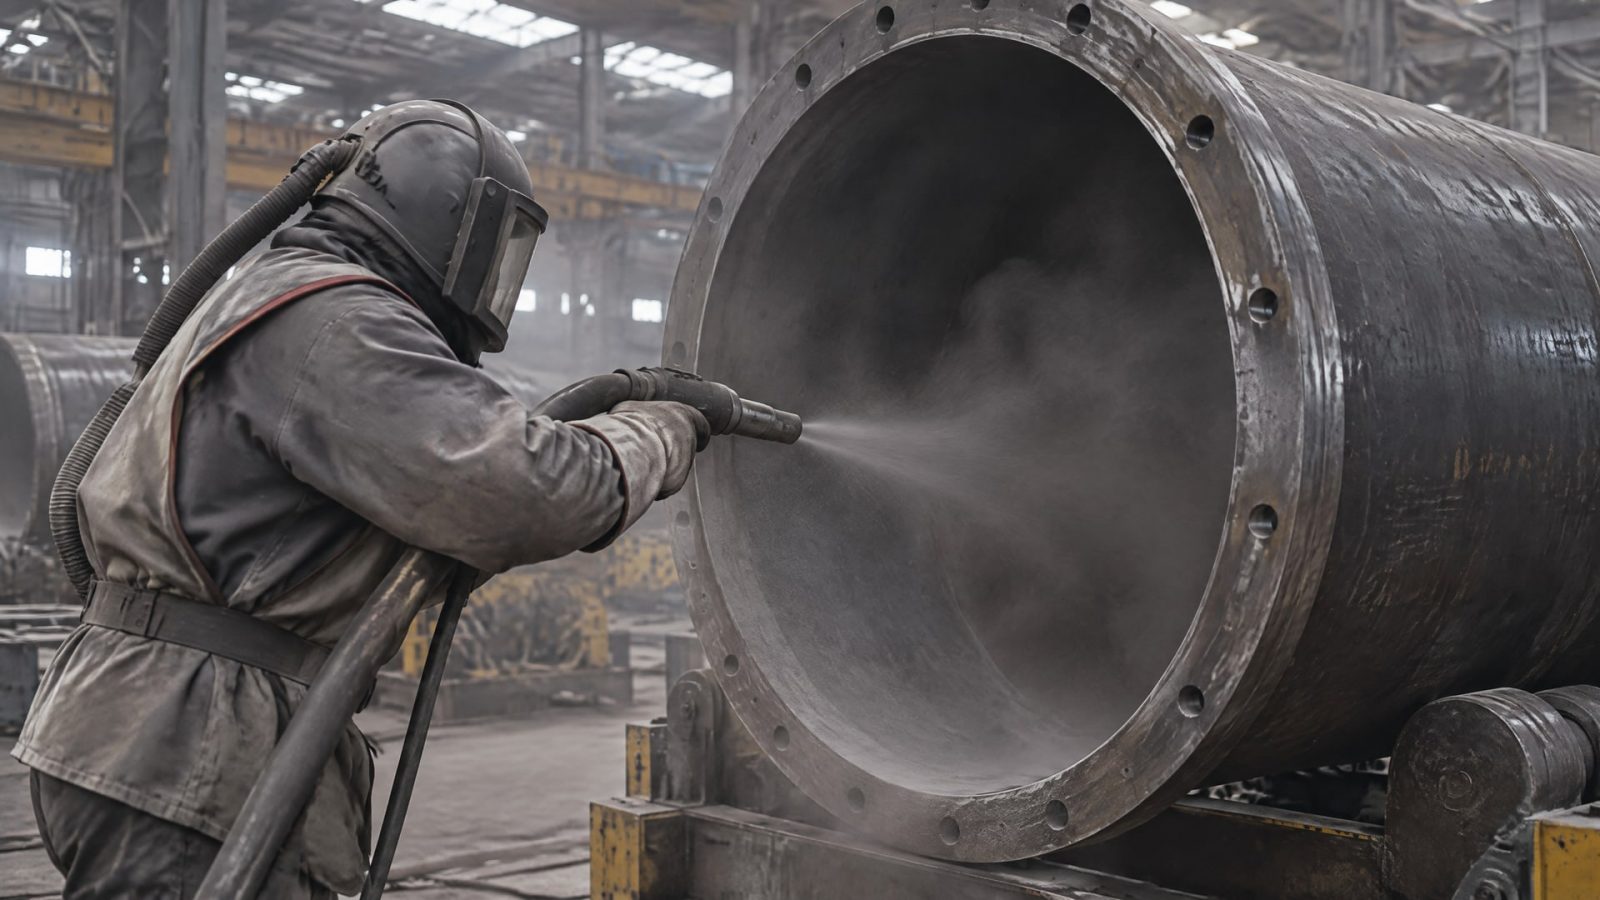
Для тонкого текстурирования в источниках указаны неметаллические остроугольные абразивы, в том числе оксид алюминия. Приведены ориентиры по давлению 0,2–0,4 МПа и грануляции порядка 120–220 mesh. Эти параметры относятся к описанной технологии и не заменяют настройки, заданные для конкретной детали и покрытия.
Чрезмерная шероховатость не означает лучшую адгезию. Важны равномерность профиля и соответствие заданному диапазону: слишком грубая поверхность может не подойти под тонкое функциональное покрытие. Для внутренних диаметров это особенно существенно, поскольку на входе и в глубине отверстия условия обработки могут различаться. Результат нужно оценивать по всей рабочей поверхности, а не только у торца.
После сухой абразивоструйной обработки с детали удаляют все слабо держащиеся частицы, остатки абразива и пыль. Для этого применяют вакуум, щетку или сжатый безмасляный воздух. Оставшаяся пыль может снизить адгезию и стать источником дефектов. Если после очистки деталь снова загрязнилась, перед нанесением покрытия ее состояние нужно проверить и при необходимости повторить очистку.
ISO 8501-1 используют для визуальной оценки степени очистки после дробеструйной или пескоструйной обработки. В стандарте применяются степени Sa 1, Sa 2, Sa 2½ и Sa 3. Визуальная оценка помогает определить состояние поверхности, но не заменяет проверку профиля и отсутствия пыли. Для внутренней поверхности контроль должен учитывать всю длину отверстия и равномерность обработки.
Фосфатирование перед покрытием и выбор обработки по материалу
Фосфатирование перед покрытием рассматривают как дополнительный этап для стальных деталей, когда требуется усилить сцепление антифрикционного покрытия и снизить риск отслаивания при сдвиговой нагрузке.
Оно не отменяет обезжиривание и формирование профиля: это часть последовательности подготовки, а не способ исправить загрязненную или дефектную поверхность.
Фосфатирование нужно выбирать с учетом материала и технологии нанесения. Для алюминия и его сплавов в источниках упоминаются другие способы предварительной обработки - анодирование и конверсионные покрытия. Для алюминиевых сплавов также приведен пример анодирования Type III толщиной 5–10 мкм. Эти данные описывают возможный вариант обработки, а не обязательное требование для каждой детали.
| Материал | Варианты подготовки из источников | На что обратить внимание |
|---|---|---|
| Сталь | Обезжиривание, абразивоструйная обработка, при необходимости фосфатирование | Чистота, профиль и равномерность обработки |
| Алюминий и сплавы | Анодирование или конверсионная обработка | Метод должен соответствовать материалу и требованиям покрытия |
Выбор предварительной обработки зависит от подложки, геометрии и условий работы покрытия. Нельзя переносить технологию для стали на алюминий без проверки: разные материалы требуют разных вариантов подготовки. При выборе процесса важно учитывать и возможность равномерно обработать внутренний диаметр, а не только тип металла.
Защита внутренних диаметров: контроль равномерности
Защита внутренних диаметров требует контролировать не только чистоту, но и повторяемость результата по всей поверхности отверстия.
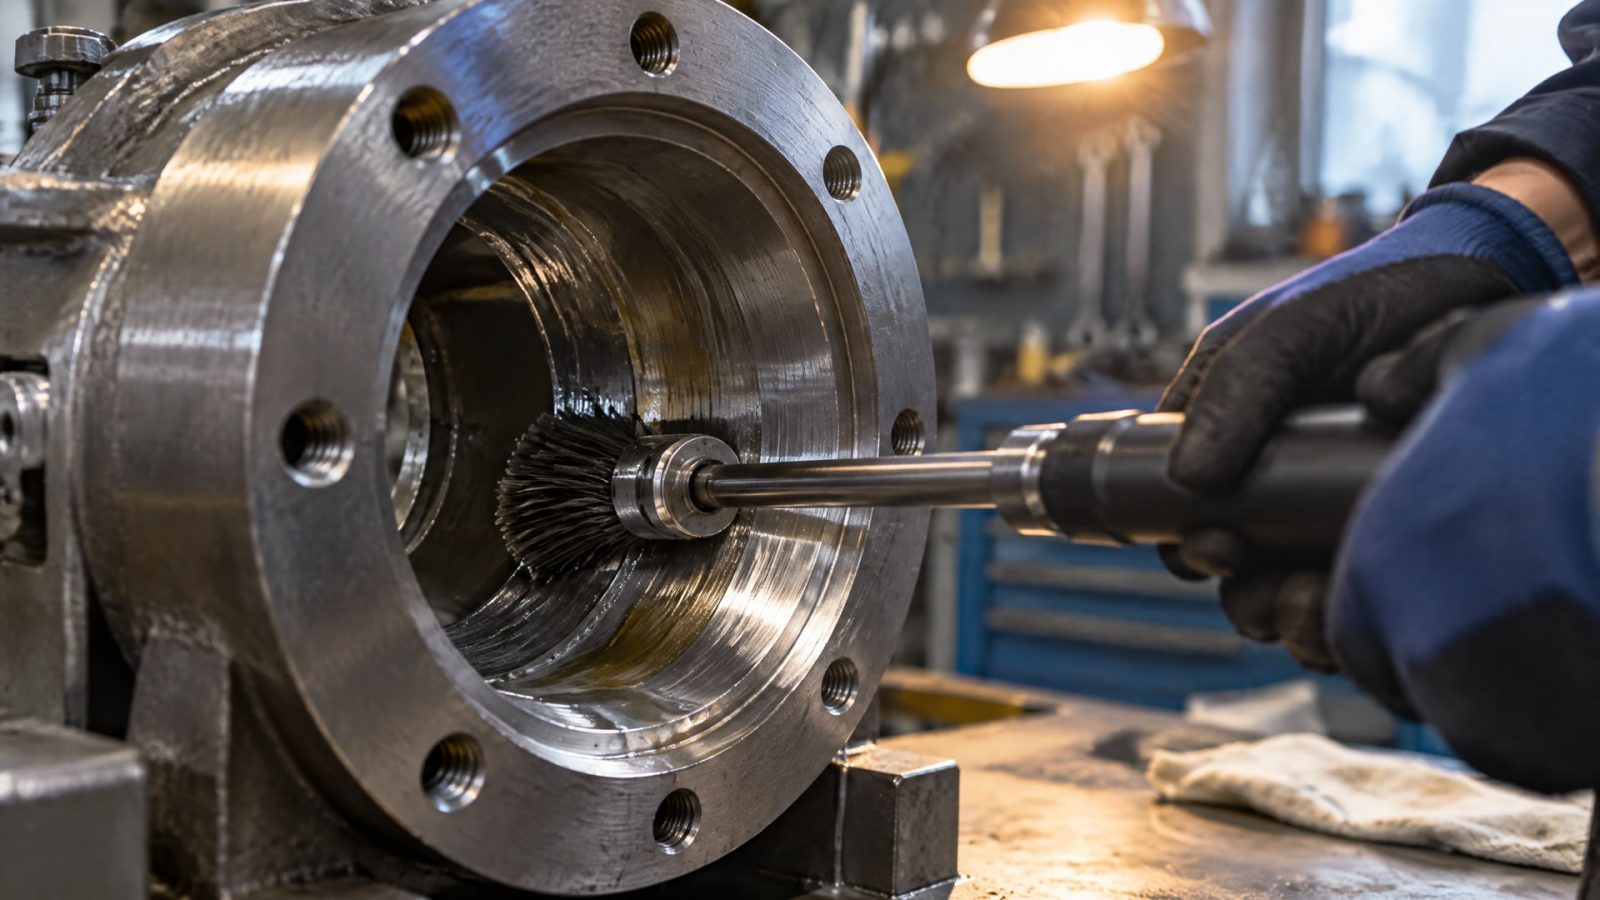
Базовые операции те же, что и для наружных поверхностей, однако внутри детали сложнее равномерно удалить масло, пыль и продукты коррозии. Также труднее получить одинаковый профиль по длине и проверить его после обработки.
Практический контроль удобно вести по этапам:
До абразивоструйной обработки убедиться, что удалены масло, жир и водорастворимые загрязнения.
После обработки проверить, нет ли остатков абразива, пыли и слабо держащихся частиц.
Оценить степень очистки по ISO 8501-1, используя степени Sa 1, Sa 2, Sa 2½ и Sa 3.
Проверить, насколько равномерно обработан внутренний диаметр по всей длине.
Сопоставить фактический профиль с требованиями к покрытию; ориентир Ra 0,8–1,5 мкм применим только в контексте соответствующей технологии.
При контроле важно не ограничиваться участком, который хорошо виден с торца. Внутренняя поверхность может быть неоднородной: у входа металл обработан, а в глубине сохранились загрязнения или профиль отличается. Если конструкция не позволяет осмотреть всю поверхность, процесс подготовки должен обеспечивать повторяемость операций и охват рабочей зоны.
ISO 8504-2:2019 задает общий принцип подготовки стальной поверхности: удалить вредные загрязнения и сформировать поверхность, обеспечивающую сцепление покрытия. Для внутреннего диаметра это означает, что приемка не должна сводиться к отметке «визуально чисто». Нужны проверка чистоты после каждого этапа и подтверждение равномерности профиля перед нанесением покрытия.
Ошибки при подготовке поверхности
Распространенная ошибка - считать, что пескоструйная обработка одновременно очищает металл от масла.
На практике абразив может размазать масло по поверхности, поэтому предварительное обезжиривание обязательно. Еще одна ошибка - наносить покрытие сразу после обработки, не удалив пыль и остатки абразива. Такие частицы ухудшают сцепление и могут стать причиной дефектов.
Не менее рискованно ориентироваться только на внешний вид. Визуальная чистота не подтверждает отсутствие водорастворимых загрязнений, одинаковый профиль или чистоту внутренних участков. Поэтому визуальную оценку по ISO 8501-1 дополняют проверкой пыли, остатков абразива и параметров шероховатости.
К проблемам приводят и попытки сделать поверхность как можно грубее. Для антифрикционного покрытия важен контролируемый профиль; в источниках приведен ориентир Ra 0,8–1,5 мкм. Конкретный результат должен соответствовать требованиям технологического процесса, а не стремлению получить максимальную шероховатость.
Наконец, нельзя считать фосфатирование универсальным обязательным шагом. Для стали его рассматривают как способ усилить сцепление, а для алюминия и сплавов источники указывают на анодирование или конверсионную обработку. Ошибочный выбор метода по материалу может свести на нет преимущества остальных этапов. Перед запуском процесса следует сверить тип металла, подготовительные операции и критерии приемки поверхности.
Часто задаваемые вопросы
Нужно ли обезжиривать металл перед пескоструйной обработкой?
Да. Абразивоструйная обработка не удаляет масло и жир, а может размазать их по поверхности. Поэтому видимые следы масла, жира и грязи удаляют до подачи абразива. После обработки также убирают пыль и остатки абразива: без этих операций поверхность не готова к нанесению покрытия.
Обязательно ли фосфатирование перед покрытием?
Нет, фосфатирование не требуется во всех случаях. Для стальных деталей его рассматривают как дополнительный этап, который может усилить сцепление покрытия и снизить риск отслаивания при сдвиговой нагрузке. Для алюминия и его сплавов в источниках упоминаются анодирование и конверсионные покрытия.
Как проверить подготовку внутреннего диаметра?
Проверяют отсутствие масла, пыли, остатков абразива и слабо держащихся частиц, а также равномерность обработки по всей длине. Для визуальной оценки степени очистки используют ISO 8501-1 со степенями Sa 1, Sa 2, Sa 2½ и Sa 3. Отдельно сопоставляют профиль поверхности с требованиями к покрытию.
Какую шероховатость создавать перед антифрикционным покрытием?
В прикладных рекомендациях для антифрикционных покрытий приведен ориентир Ra 0,8–1,5 мкм. Это не универсальное требование для любого материала и процесса. Шероховатость следует сверять с технологией нанесения и требованиями к конкретному покрытию, контролируя ее равномерность на всей рабочей поверхности.
Заключение
Защита внутренних диаметров антифрикционным твердосмазочным покрытием зависит от последовательной подготовки: удаления масла и водорастворимых загрязнений, устранения дефектов, формирования подходящего профиля и удаления пыли после абразивоструйной обработки. Фосфатирование может быть дополнительным этапом для стали, тогда как алюминий требует выбора подходящей ему предварительной обработки.
Перед запуском работ составьте маршрут подготовки для конкретной детали: укажите операции очистки и обработки, критерии контроля степени очистки и профиля, а также способ проверки равномерности по всей длине отверстия. Затем сверяйте результат подготовки с требованиями к покрытию до его нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую силиконовую смазку по допуску, консистенции, водостойкости и совместимости с материалами узла.
Пищевая смазка: выбирайте негигроскопичные составы для оборудования, учитывая водостойкость, вымывание, коррозию и допуски NSF H1.
Защита оборудования от коррозии на пищевом производстве при простое. Узнайте, как выбрать смазку и организовать консервацию.