
Сравнение пищевых смазок для мойки: как выбрать оптимальное решение для оборудования
Пищевые смазки категории H1 - это не просто допуск на случайный контакт с пищей, а комплекс требований, включающих водостойкость, коррозионную защиту и совместимость с агрессивными моющими средствами. На производствах с регулярной мойкой оборудования водой, паром и щелочными растворами выбор смазки напрямую влияет на надежность узлов, срок их службы и частоту переобработки после каждого цикла мойки.
Закупщики и технические специалисты часто путают два ключевых параметра: категория H1 гарантирует безопасность при incidental contact, но стойкость к вымыванию - это отдельное свойство, которое проверяется испытаниями ASTM D1264 и ASTM D4049. В этой статье разберем, как правильно выбрать смазку для wash-down зон, какие критерии сравнения действительно имеют значение, и как внедрить контроль качества смазки на линии без нарушения гигиенических требований.
Категория H1 и пищевые регламенты: чем она отличается от H2
H1 - это именно категория для зон, где возможен случайный контакт с пищей: края конвейеров, открытые подшипники, цепи над продуктом, шарниры и уплотнения.
Это не значит, что смазка наносится прямо на продукт, - контакт случайный, непредусмотренный конструкцией. В США для H1 действует ориентир FDA 21 CFR 178.3570, который содержит перечень допущенных компонентов для смазок с incidental food contact. Для большинства формул это означает, что случайное попадание в пищу не должно превышать 10 ppm (миллионных долей), а для силиконовых составов лимит еще строже - до 1 ppm.
H2, напротив, это категория для зон без контакта с пищей: редукторы, направляющие прессов, закрытые узлы. H2 не требует пищевого допуска, потому что контакт исключен конструкцией. Эту разницу важно понимать уже на этапе подбора: если оборудование мыть водой под давлением, но узел закрыт и изолирован от брызг, то H2 может быть экономичнее. Однако если узел открыт или находится в зоне паровой дезинфекции, нужна именно H1.
На европейском уровне пищевой стандарт ISO 21469 добавляет требования не только к составу смазки, но и к ее производству, упаковке, хранению и процедурам применения. Это означает, что изготовитель должен подтвердить соответствие гигиеническому проектированию на всех этапах. Для предприятий с высоким уровнем санитарного контроля наличие этого стандарта плюс NSF H1 - это уверенность в том, что смазка действительно безопасна.
Водостойкость H1-смазок: испытания ASTM D4049 и ASTM D1264
Вот где начинается путаница.
H1 - это пищевая безопасность, но гарантирует ли она, что смазка останется на месте после мойки? Нет. Стойкость к вымыванию проверяется совсем другими испытаниями: ASTM D1264 (Resistance to Water Washout) и ASTM D4049 (Resistance to Water Spray-Off).
ASTM D4049 - это самый релевантный тест для оборудования с водяными промывками. В этом испытании смазка наносится на цепь или другой узел, а затем подвергается воздействию воды под давлением, как при реальной мойке. Целевой критерий: смазка должна теряться менее чем на 10%, то есть оставаться на месте более чем на 90%. Если смазка не проходит этот тест, она вымывается быстро, и узел остается без защиты.
ASTM D1264 проверяет смываемость смазки при пониженных температурах, что тоже важно для цепей и подшипников в холодных цехах или в начале рабочего дня, когда температура еще низкая. При низкой температуре смазка становится гуще, и если адгезия слабая, смазка может провалиться вниз вместо того, чтобы удерживаться на поверхности.
Многие поставщики указывают только категорию H1 и забывают упомянуть результаты по spray-off. Это проблема: смазка может быть совершенно безопасной для пищи, но не защищать оборудование от коррозии при мойке. При подборе смазки всегда запрашивайте у производителя результаты ASTM D4049 или его аналога - это первый признак того, что производитель серьезно подходит к пищевым условиям.
Смазки для цепей и конвейеров в условиях wash-down
Для цепей и конвейеров в зонах с частой мойкой нужна специальная категория H1-смазок - так называемые penetrating chain lubricants.
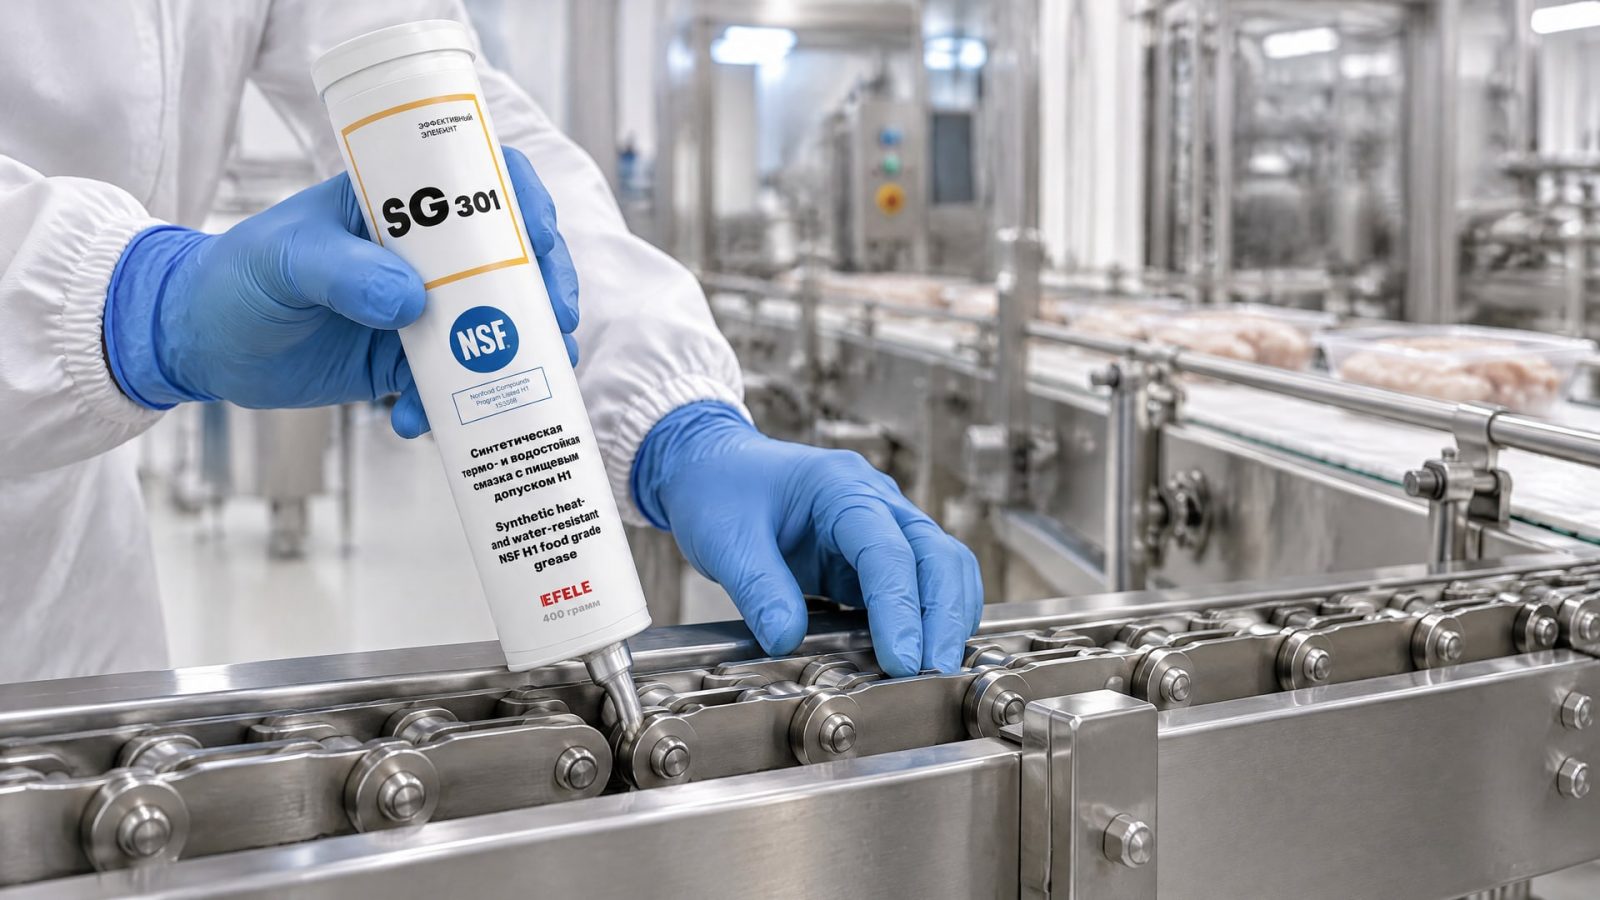
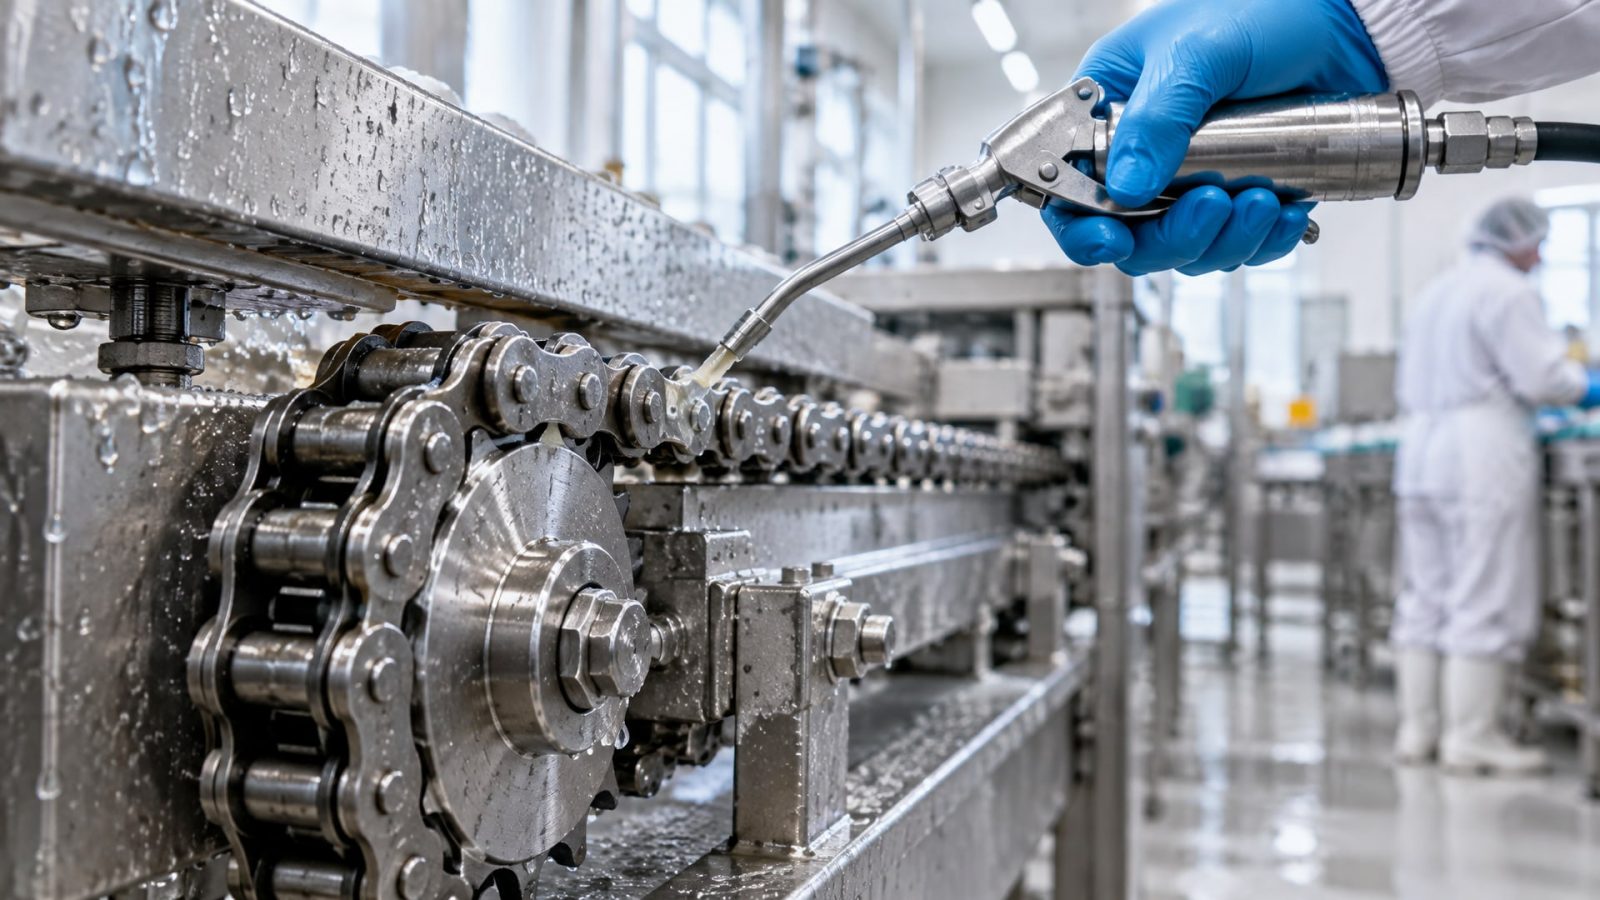
Их особенность в том, что они проникают в зазоры между звеньями цепи, вытесняют воду и защищают оси, пальцы и втулки от коррозии и износа. Это не густая смазка, которая сидит на верху, - это текучее масло, которое проникает в критические зоны.
На производствах с системой CIP (Clean-In-Place) и циклической мойкой цепи часто обрабатываются горячей водой или щелочными растворами каждые 4-6 часов. Обычная пластичная H1-смазка не выдерживает такой режим: она смывается с первой же мойкой, и оси цепи начинают окисляться. Проникающая же смазка образует молекулярную пленку, которая удерживается металлом даже при воздействии щелочи и пара.
Для конвейеров, работающих над открытым продуктом, критичны два свойства: во-первых, высокая адгезия к металлу, чтобы смазка не слетела с первого же брызга воды; во-вторых, защита от ржавления при контакте с конденсатом и моющими растворами. В условиях высоких температур и частых моек EFELE SG-301 (термо-водостойкая, NSF H1) обеспечивает стабильную работу узлов трения пищевого оборудования, сохраняя защиту между циклами мойки. Это достигается за счет комбинации ингредиентов, которые одновременно удерживаются на поверхности и не реагируют с щелочными средами.
Для цепей рекомендуется наносить H1-смазку после каждой мойки - это трудозатратно, но необходимо. Если смазка уже потеряна во время мойки, цепь до следующего цикла защиты не имеет. Некоторые предприятия применяют автоматические системы подачи смазки сразу после мойки, чтобы минимизировать окно риска.
Ингредиенты и формулировка: почему сульфонаты кальция и противокоррозионные присадки важны
Водостойкость H1-смазки зависит не только от базовой вязкости, но и от пакета присадок, особенно от противокоррозионных компонентов и загустителей.
Одна из классических формулировок для пищевых смазок - это комплекс сульфоната кальция в сочетании с неполярным базовым маслом. Сульфонаты натрия более растворимы в воде, а кальциевые - образуют более стабильную пленку и хуже смываются.
Противокоррозионные присадки (inhibitor-passivator типа) защищают металлические поверхности от окисления и фреттинга. Они работают путем адсорбции на поверхность металла, образуя защитный слой. При частых моек и контакте с водой и щелочью эти присадки быстро расходуются, поэтому смазка должна наноситься регулярно.
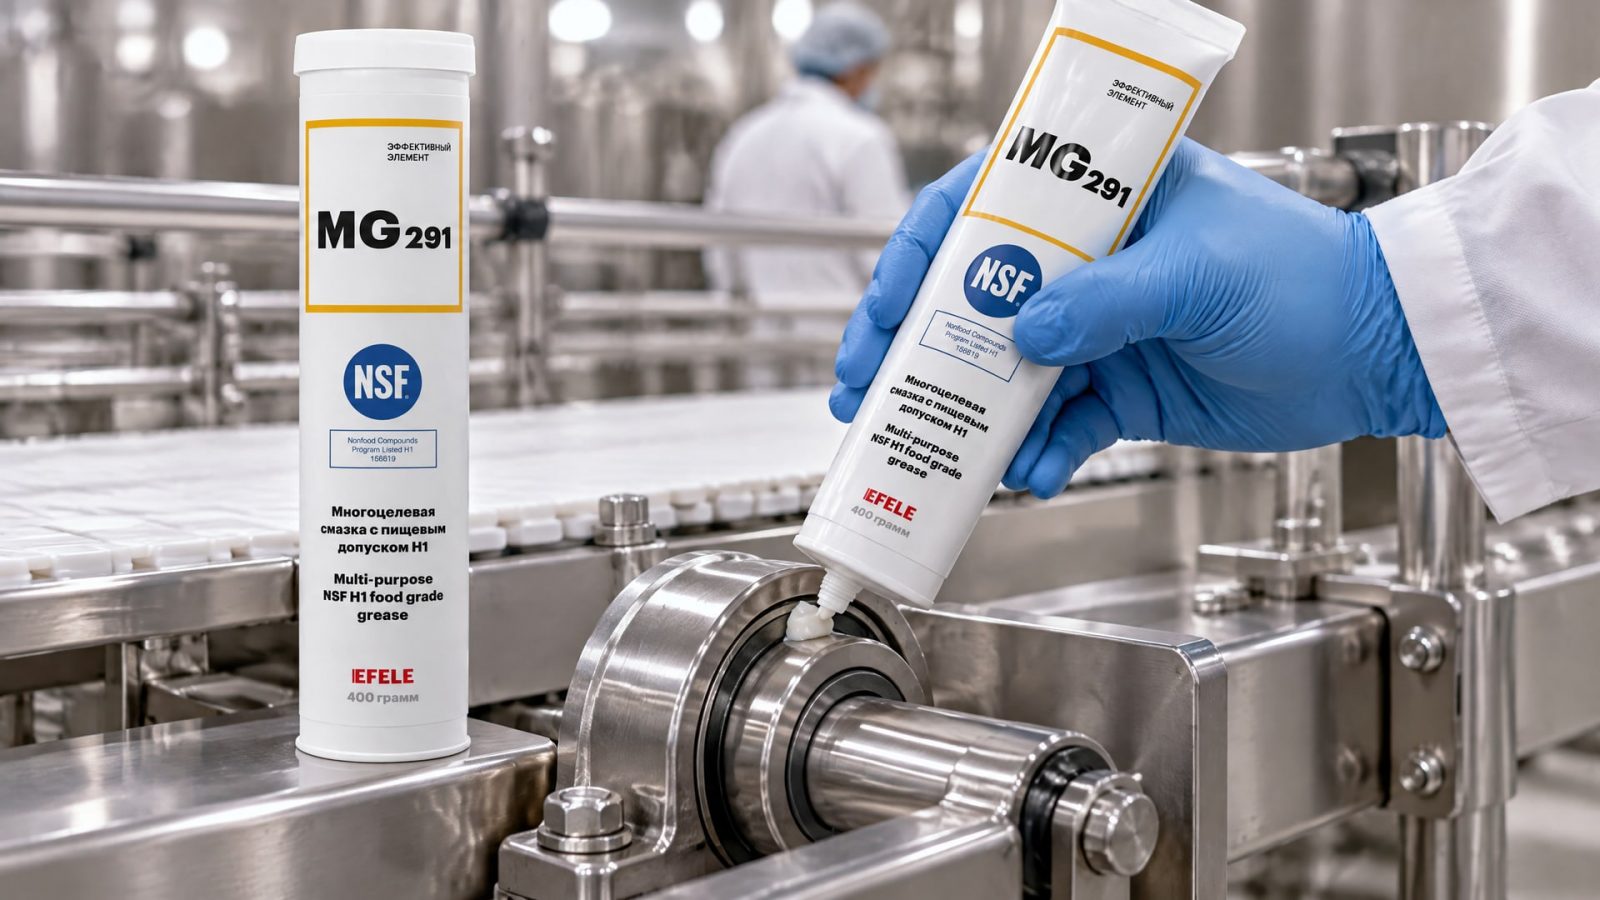
Для оборудования, где требуется высокая водостойкость и защита от коррозии при частых мойках, EFELE MG-291 (NSF H1) является оптимальным выбором благодаря комплексу сульфоната кальция, который удерживается на поверхности даже при прямом воздействии горячей воды и щелочных моющих средств. Это формула, которая на линиях фасовки и конвейерного производства прижилась именно из-за предсказуемого остатка после мойки.
Важно отметить, что смазки с силиконовыми компонентами обладают другим профилем: они очень нейтральны к воде, но могут оставлять следы на оборудовании, и требуют более частого переиспытания на совместимость с пищевым продуктом. Для большинства пищевых предприятий более универсальны углеводородные H1-смазки с минеральным маслом и органическим загустителем.
Процедуры нанесения и переконтроля смазки после мойки
Это часто упускаемый аспект: даже если вы выбрали правильную H1-смазку с хорошей водостойкостью, неправильное нанесение может свести все преимущества к нулю.
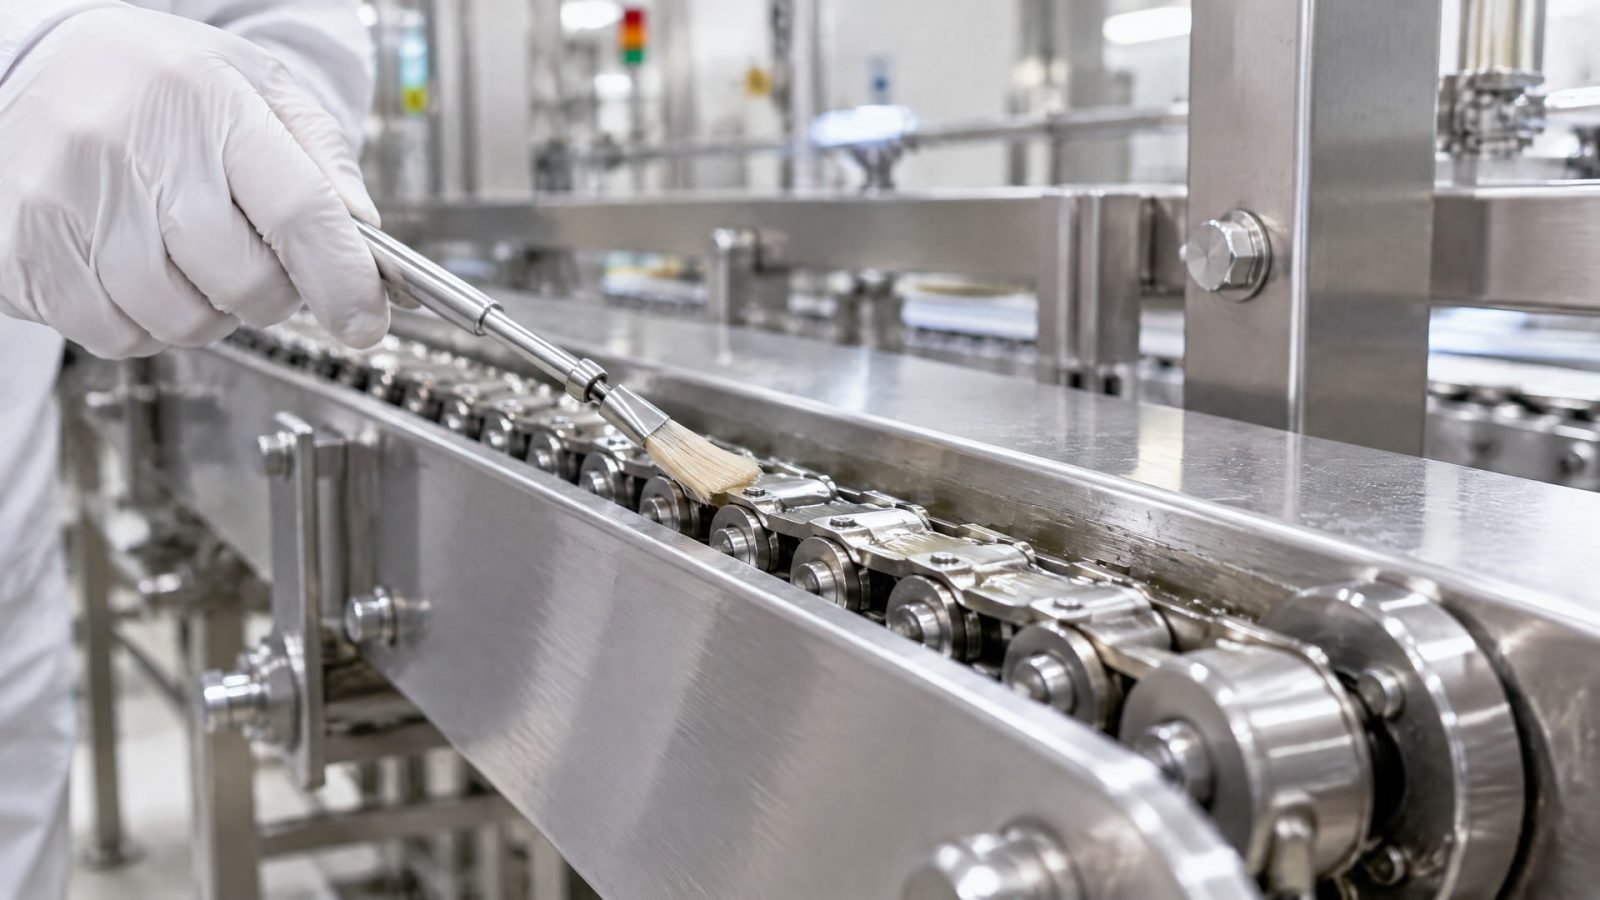
Смазка должна наноситься тонкой равномерной пленкой на чистую и сухую поверхность. Если наносить на мокрый или грязный металл, смазка не будет держаться, и первая же мойка ее смоет.
После мойки и сушки узел должен быть переосмотрен на предмет остатка смазки. Если смазка в значительной степени вымыта, ее нужно нанести повторно. Это не означает, что смазка плохая, - это означает, что мойка была очень агрессивной (горячая щелочь, высокое давление, длительный контакт). В таких условиях процедура предполагает: мойка → сушка → визуальный контроль → доополнение смазки → сборка.
Для предприятий с CIP-системами рекомендуется вести журнал наблюдений: какая смазка использовалась, какие результаты по остатку после мойки, были ли проблемы с фреттингом или ржаветением в межмоечные периоды. Эти данные помогут оптимизировать режимы нанесения и выбрать наиболее экономичный вариант: может быть, чуть более дорогая H1-смазка с лучшей водостойкостью потребует нанесения реже, и в целом затраты упадут.
Часто задаваемые вопросы
Может ли одна H1-смазка использоваться и для цепей, и для подшипников в условиях мойки?
Не всегда. Цепи требуют проникающего типа смазки, которая достает до осей и внутренних поверхностей, тогда как подшипники в условиях мойки требуют смазки, которая держится на внешней поверхности и переносит высокие нагрузки. Источники отдельно выделяют chain lubricants для цепей, поэтому при подборе уточните у производителя, для какого типа узла предназначена смазка.
Что означает ISO 21469 и зачем он нужен, если уже есть NSF H1?
ISO 21469 подтверждает не только безопасный состав смазки, но и гигиенические требования к ее производству, упаковке, хранению и применению. NSF H1 ориентирован на состав, а ISO 21469 охватывает весь жизненный цикл. Для предприятий с высоким уровнсанитарного контроля наличие обоих подтверждений - это уверенность в качестве.
Какой результат ASTM D4049 (spray-off) считается приемлемым для оборудования с частой мойкой?
Целевой ориентир - менее 10% потерь, то есть более 90% смазки должно оставаться на месте после испытания. Если смазка теряет более 15%, она не подходит для условий с водяными промывками и высоким давлением.
Достаточно ли нанести H1-смазку один раз перед началом смены?
Нет. В условиях циклической мойки смазка вымывается с каждым циклом. Процедура предполагает переконтроль и доополнение смазки после каждой мойки, особенно если используются горячие щелочные растворы или паровая дезинфекция.
Чем отличается spray-off тест от washout теста?
ASTM D4049 (spray-off) моделирует прямое воздействие воды под давлением, как при водяной мойке оборудования. ASTM D1264 (washout) проверяет смываемость при пониженных температурах и более мягких условиях. Для пищевого оборудования с гидроуборкой более релевантен spray-off.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто поиск H1-допуска. Нужно убедиться, что смазка не только безопасна для incidental contact, но и держится на месте при воздействии горячей воды, пара и щелочных растворов. Критерий здесь один: результаты испытаний ASTM D4049, желательно более 90% остатка. Дополнительно проверьте наличие NSF H1 и рассмотрите ISO 21469 для полной гарантии гигиенических требований.
Следующий шаг: запросите у поставщика техдокумент с результатами spray-off и washout тестов, уточните рекомендуемую периодичность переконтроля и доополнения смазки после мойки, и согласуйте ее с вашей процедурой гигиенического контроля. Ведите журнал наблюдений по остатку смазки и состоянию узлов между мойками - это поможет оптимизировать затраты и предотвратить проблемы с коррозией и фреттингом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея помогает ускорить отверждение герметика при низких температурах, сокращая время полимеризации до минут.
Узнайте, как снизить расход СОЖ при фрезеровании и точении на 20-40%, используя проверенные методы контроля концентрации и устранения потерь.
Узнайте, как предотвратить коррозию металла от СОЖ и продлить срок службы оборудования на производстве.