
Как снизить расход концентрата СОЖ при фрезеровании и точении
Расход концентрата при работе с водосмешиваемыми охлаждающе-смазывающими жидкостями часто становится существенной статьей затрат в цехе фрезерования и точения. Многие производства тратят концентрат впустую просто потому, что готовят рабочую эмульсию неправильно, не контролируют концентрацию или допускают излишние потери жидкости при работе оборудования. Между тем снизить расход можно на 20-40%, если следовать проверенным правилам: работать с рекомендуемой производителем концентрацией, измерять ее рефрактометром, грамотно подпитывать систему и устранять механические потери. Статья для технических специалистов, инженеров и закупщиков, которые ищут конкретные способы сократить затраты без ущерба качеству обработки.
Почему правильная концентрация критична для экономии
Производители СОЖ рекомендуют рабочую концентрацию 4-10% в зависимости от операции.
Фрезерование с легким и умеренным давлением, как правило, требует 3-7%, а точение и тяжелые режимы фрезеровки -5-10% или немного выше. Много закупщиков допускают ошибку: думают, что если рекомендуется 8%, то 10% - еще безопаснее. На деле превышение концентрации на 2-3% редко улучшает результат, но в пересчете на месячный расход это может означать 15-25% дополнительных трат концентрата без видимой отдачи.
Еще одна распространенная ошибка - оценка концентрации по цвету или запаху. Работающая жидкость в ванне может выглядеть насыщенного цвета просто потому, что в ней накопилась стружка и продукты окисления, а не потому, что она действительно имеет нужный процент. Рефрактометр дает объективное число и, при правильном применении коэффициента рефрактометра для конкретной СОЖ, обеспечивает точность контроля. Регулярное измерение - раз в смену или раз в несколько дней, в зависимости от интенсивности работы - позволяет поймать дрейф концентрации еще на ранней стадии и скорректировать подпитку.
Грамотная подготовка и подпитка системы
Когда в систему попадает новая СОЖ, ее готовят заранее, в отдельной емкости.
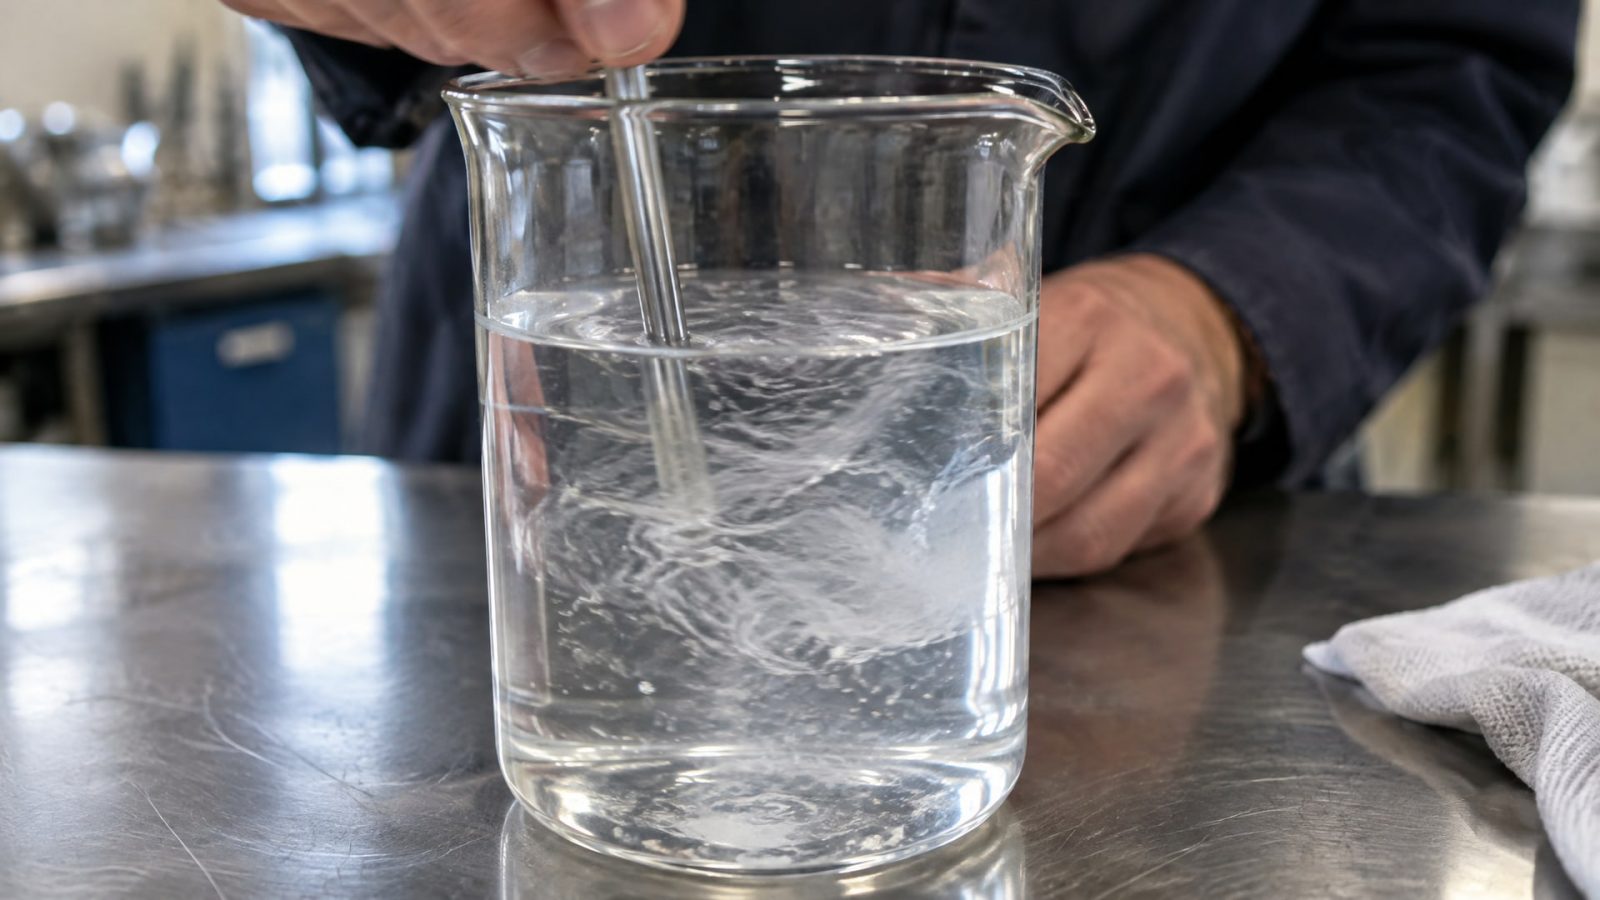
Концентрат добавляют в воду, никогда не наоборот: вода добавляется к концентрату, что обеспечивает равномерное распределение и предотвращает образование комков и расслаивания. Это правило кажется мелочью, но несоблюдение приводит к локальным перепадам концентрации: в одних участках системы может быть 12%, в других -3%, и это быстро приводит к коррозии, сбоям в смазке и преждевременному износу эмульсии.
Подпитка работающей системы - отдельная задача. Если в ванне испаряется вода, концентрация растет и рабочая жидкость становится гуще, теряет охлаждающий эффект. Для подпитки берут заведомо более слабую смесь: если рабочая концентрация в системе составляет 8%, подпиточную готовят на уровне 4-5%. Это компенсирует испарение, которое может составлять 5-20% суточного объема жидкости в зависимости от интенсивности работы, наличия распыла и вентиляции. За счет такого подхода концентрация остается стабильной, и расход концентрата за месяц оказывается близким к расчетному.
Потери СОЖ и способы их снижения
Жидкость теряется не только с использованным концентратом, но и из-за механических процессов.
На стружке и готовых деталях уносится определенный объем эмульсии - именно это часто называют drag-out. Мелкораспыленная жидкость разлетается при работе фрез на высоких оборотах, особенно если подача нерегулируемая или чрезмерная. Испарение воды происходит постоянно, особенно летом и при работе без защитного кожуха над станком.
Снижение этих потерь дает ощутимый результат. Когда на цехе установили плотные защитные щиты около точных станков, потери на распыл сократились на 30-40%. Регулярная очистка системы подачи предотвращает засорение форсунок, которое приводит к рассеянному распылению вместо направленной подачи. Проверка герметичности трубопровода и устранение протечек также снижают безвозвратные потери. Все эти меры в сумме могут сократить расход на 10-15% без изменения режимов обработки.
Высококачественные водосмешиваемые СОЖ, такие как EFELE CF-627, обладают лучшей стабильностью эмульсии и предсказуемым сроком службы, что исключает преждевременную замену жидкости и связанные с этим потери. Жидкость дольше остается рабочей при правильной концентрации, что снижает потребность в частой полной замене и промывке системы.
Выбор типа операции и соответствующая концентрация
Фрезерование и точение - разные процессы с разными требованиями к охлаждению и смазке.
Для фрезеровки легких сплавов (алюминий, магний) часто рекомендуют концентрацию около 3-5%, чтобы максимизировать охлаждающий эффект без излишней вязкости. Точение требует лучшей смазки и обычно работает на 5-8%. Тяжелое фрезерование с прерывистым режимом может потребовать 7-10%.
Правило простое: чем выше концентрация, тем гуще жидкость и лучше ее смазывающие свойства, но хуже теплоотвод. Чем ниже, тем лучше охлаждение, но слабее защита от контактных нагрузок. Производитель каждой СОЖ указывает рекомендуемый диапазон именно потому, что по концентрации разные операции и материалы требуют разных подходов. Неправильный выбор концентрации ведет не только к перерасходу, но и к повышенному износу инструмента, снижению чистоты поверхности, коррозии, и это требует переобработки и смены плана.
Профилактика и техническое обслуживание системы
Система подачи СОЖ, как и любое оборудование, требует регулярного обслуживания.
Загрязнения - продукты окисления, микробиологическое поражение, остатки стружки - накапливаются в ванне и приводят к образованию пены, неприятному запаху, разрушению эмульсии. Когда эмульсия начинает разслаиваться, жидкость теряет способность смешиваться с водой, и система требует полной замены.
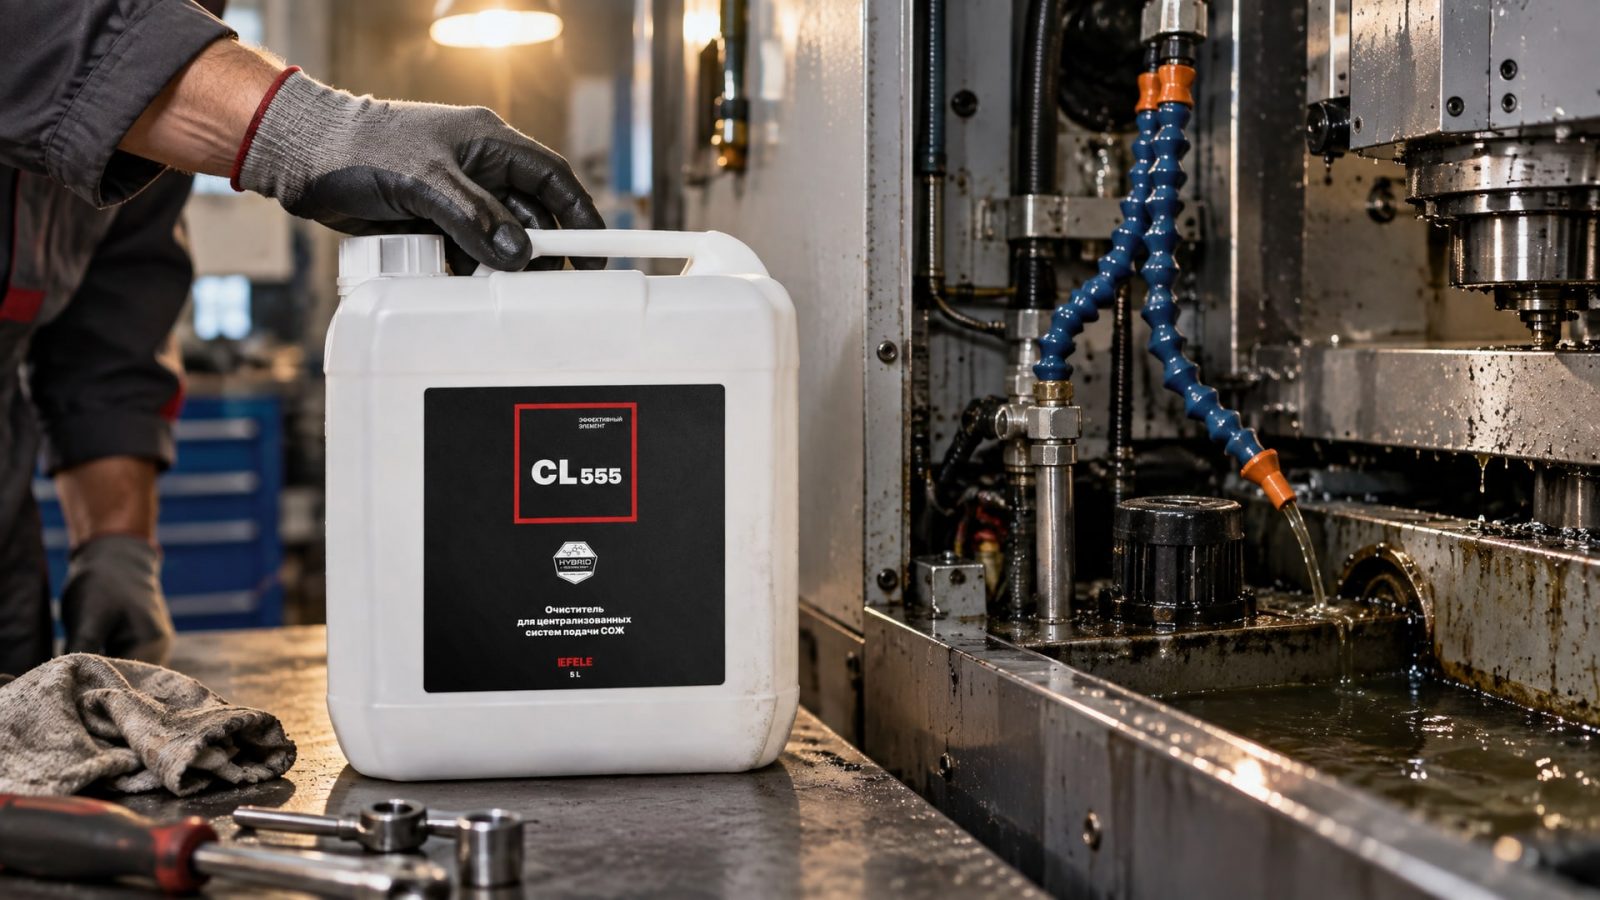
Регулярная очистка систем подачи СОЖ с помощью специализированных средств, например EFELE CL-555, помогает предотвратить накопление загрязнений и биопоражений. Это увеличивает срок службы работающей жидкости на 20-30%, прямо сокращая расход концентрата. Кроме того, чистая система подачи работает эффективнее, форсунки не засоряются, и жидкость подается туда, где она нужна, а не распыляется впустую.
Часто задаваемые вопросы
Можно ли добавлять концентрат прямо в рабочий бак без предварительного смешивания?
Нежелательно. Производители металлообрабатывающих жидкостей рекомендуют смешивать концентрат с водой в отдельной емкости. Прямой долив приводит к локальным перепадам концентрации, эмульсия неоднородна, и в итоге одни участки системы переконцентрированы, другие - недостаточно защищены. Это сокращает срок службы жидкости и инструмента.
Какая должна быть концентрация подпиточной смеси?
Если рабочая концентрация в ванне 8%, подпиточную готовят примерно на 4-5%. Это компенсирует испарение воды, которое поднимает процент концентрата в системе. Если подпитывать той же концентрацией, что и рабочая жидкость, общий процент будет расти и может доойти до 12-15%, что приведет к перерасходу и ухудшению охлаждения.
Как часто нужно проверять концентрацию рефрактометром?
Для интенсивного производства рекомендуют измерять концентрацию минимум раз в смену или раз в 2-3 дня. Если нет высокого объема стружки и распыла, достаточно раз в неделю. При каждом обнаружении отклонения на 0,5-1% вносят коррекцию, но не одномоментно - добавляют концентрат или воду порциями, измеряют через 15-20 минут перемешивания и сверяют результат.
Может ли слишком низкая концентрация сэкономить деньги?
Нет. Ниже рекомендуемого минимума (обычно это 3-4%) жидкость теряет смазывающие и защитные свойства. Инструмент и деталь изнашиваются быстрее, возрастает риск коррозии, требуется переобработка. Экономия на концентрате оборачивается потерями на инструменте и браке.
Какие потери СОЖ можно считать нормальными?
Потери 5-20% суточного объема жидкости - норма для активного производства за счет испарения, распыла и уноса на готовых деталях. Если потери выше, это признак проблемы: засоренные форсунки, разрегулировка подачи, неплотное соединение трубопроводов или чрезмерно высокая температура в ванне. Такие проблемы нужно устранять отдельно.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении на 20-40% вполне реально, если работать целенаправленно. Главное - удерживать концентрацию в рекомендуемом производителем диапазоне (обычно 4-10%), контролировать ее рефрактометром, готовить подпиточные смеси ниже рабочей концентрации на 2-4%, и систематически устранять механические потери на распыле и испарении. Каждое из этих действий дает небольшой выигрыш, но в сумме они складываются в значительную экономию. Начните с проверки текущей практики на вашем участке: измерьте концентрацию, уточните рекомендации производителя вашей СОЖ, пересмотрите схему подпитки и проверьте герметичность системы подачи. Результаты станут видны уже за первый месяц.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металла от СОЖ и продлить срок службы оборудования на производстве.
Выбирайте аналоги пищевых смазок, основываясь на H1-статусе, условиях работы узла и сертификации ISO 21469.
Узнайте, как правильно выбрать и использовать смазку личинки замка для автомобиля и квартиры зимой, чтобы избежать замерзания и поломок.