
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химический метод
Для деталей с внутренними диаметрами выбирают не универсальный способ, а метод под конкретную задачу: удалить загрязнения и дефекты, сформировать поверхность под покрытие или получить химическую конверсионную пленку. Микропескоструйная обработка предпочтительна, когда абразивная струя может равномерно обработать стенки отверстия и требуется удалить окалину или рыхлую ржавчину. Химическая подготовка подходит, если важна конверсионная пленка и состав можно подать, выдержать и смыть по всей поверхности.
Решение зависит от геометрии канала, состояния стали и способа проверки результата. Инженер и закупщик найдут здесь критерии сравнения методов, особенности фосфатирования перед покрытием и ориентиры для технического задания. Отдельно рассмотрена подготовка поверхностей деталей под сварку: сначала оценивают дефекты и кромки, а уже затем выбирают способ очистки.
Подготовка поверхности деталей: с чего начать выбор метода
Подготовка поверхности деталей начинается с определения результата, который требуется получить.
Для нанесения покрытия это чистая поверхность, на которой удалены вещества, ухудшающие защиту от коррозии, и обеспечена адгезия. Если деталь готовят к сварке, внимание смещается на состояние шва, кромок и зон с поверхностными дефектами. Один и тот же метод очистки не решает автоматически обе задачи.
У внутреннего диаметра есть отдельное ограничение: обработчик должен достать до стенок, а производственный контроль - подтвердить качество результата. Для узкого или протяженного канала нельзя принимать решение только по тому, что очистка выполнена. Нужно оценить доступ абразива или химического состава, равномерность воздействия и возможность осмотра после обработки.
Сначала определите, что нужно удалить
Зафиксируйте исходное состояние детали: присутствуют ли масла, СОЖ, консервационные смазки, окалина, рыхлая ржавчина, сварочные брызги или заусенцы. Для стальной поверхности с жировыми загрязнениями перед абразивной обработкой требуется обезжиривание. Иначе абразив может загрязниться маслами и перенести загрязнение на обрабатываемую поверхность.
При подготовке после сварки оценивают не только загрязнения. ISO 8501-3:2025 перечисляет брызги сварки, шлак, поры, подрезы, кратеры, неровности шва, острые кромки и заусенцы. Часть дефектов становится заметна только после очистки, поэтому стандарт рекомендует осмотр до и после нее.
Уточните требуемое состояние поверхности
ISO 12944-4 связывает подготовку с удалением веществ, ухудшающих коррозионную защиту, и получением поверхности, обеспечивающей удовлетворительную адгезию покрытия. Поэтому формулировки вроде «очистить отверстие» недостаточно: в задании важно указать, какое состояние поверхности требуется и как его будут проверять.
Для сварных участков можно опираться на уровни P1, P2 и P3 из ISO 8501-3:2025. Это уровни подготовки швов, кромок и зон с поверхностными дефектами, а не обозначения метода очистки. Выбор между абразивной и химической обработкой делают отдельно, с учетом доступа к внутренней поверхности и ожидаемого результата.
Микропескоструйная обработка стали во внутренних диаметрах
Абразивоструйный метод имеет смысл рассматривать, когда нужно механически очистить сталь, убрать окалину или рыхлую ржавчину и подготовить поверхность под покрытие.
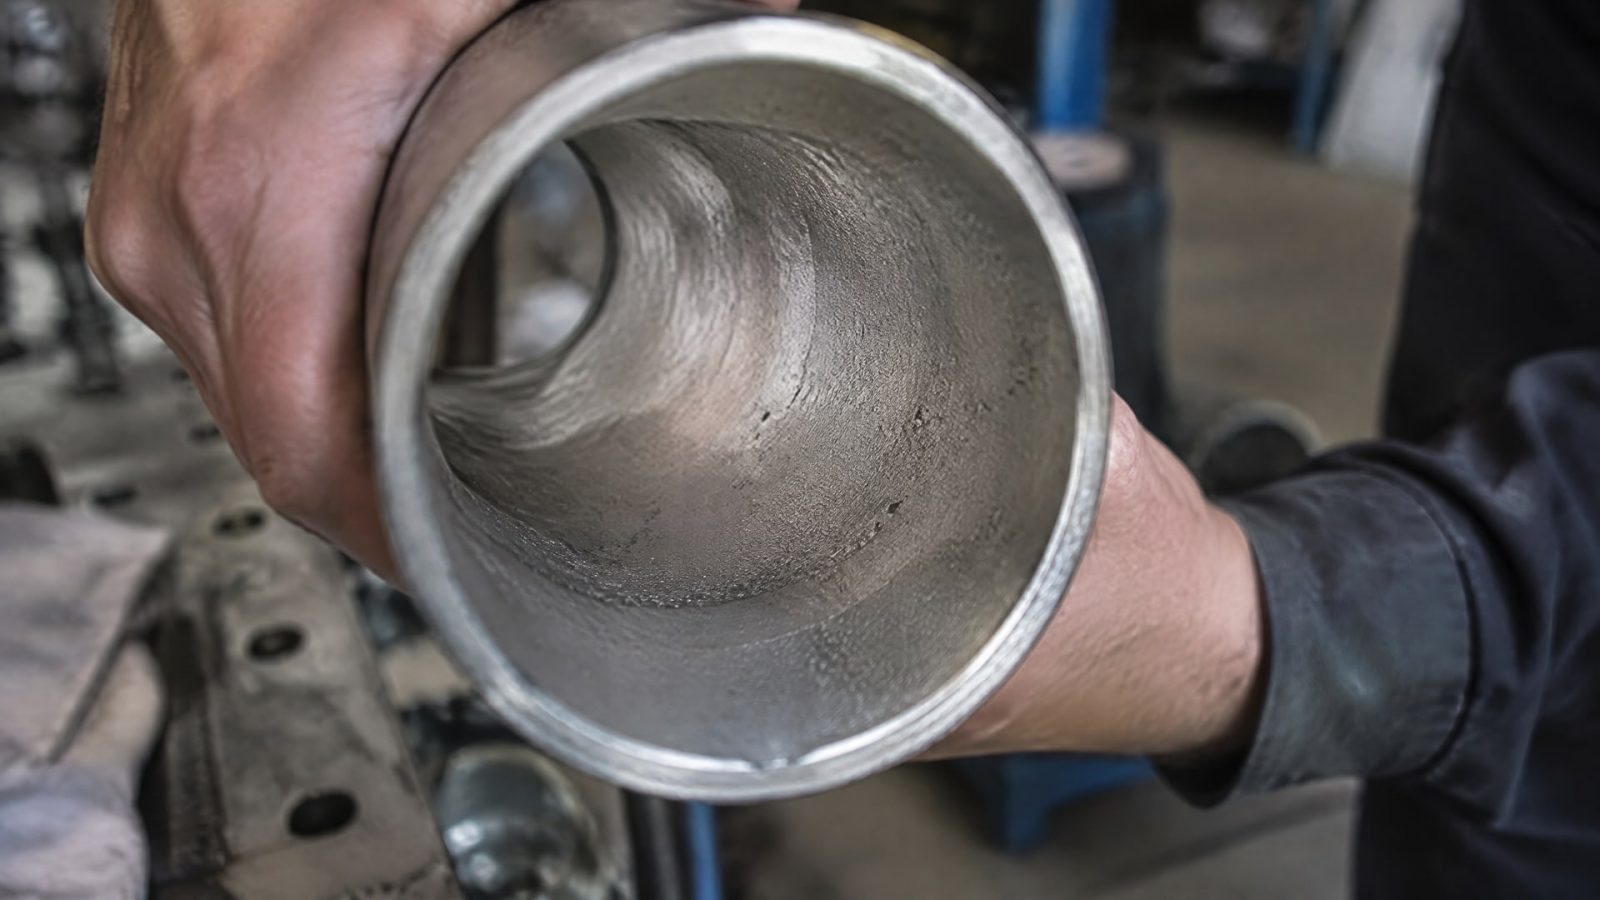
При обработке внутренних диаметров решающим становится не название метода, а возможность направить струю на всю нужную поверхность. Если часть канала недоступна или поток распределяется неравномерно, готовность детали нельзя выводить из обработки доступного участка.
Стандарты по подготовке стальных поверхностей связывают абразивную очистку с контролем чистоты и состояния поверхности. Однако ISO 8501-3:2025 посвящен визуальной оценке швов, кромок и поверхностных дефектов, а не задает универсальную технологию микропескоструйной обработки внутренних отверстий. ISO 8504-1 включает в предварительную обработку удаление сварочных брызг, заусенцев и острых кромок. Конкретные параметры процесса нужно согласовывать с геометрией детали и требованиями к покрытию.
Что проверить до запуска процесса
До обработки выясняют, может ли абразив попасть на всю внутреннюю поверхность и можно ли затем подтвердить результат осмотром. Для сложной геометрии также оценивают риск остаточного загрязнения. В качестве примера абразива для обработки стали руководство по подготовке металлических подложек приводит G-40; переносить этот пример на любую деталь без проверки технологии не следует.
Если на поверхности есть масла или смазки, сначала выполняют обезжиривание, а уже потом абразивную обработку. Это помогает не загрязнить абразив и не разнести масляные остатки по детали. В случае сварной заготовки до выбора абразивного этапа отдельно оценивают брызги, шлак, заусенцы и острые кромки.
Почему важен контроль после обработки
Осмотр до и после очистки помогает выявить дефекты, которые до обработки были скрыты загрязнениями. Для внутреннего диаметра заранее определяют, каким способом будет подтверждаться состояние стенок: визуальной оценкой, оценкой шероховатости или другим заданным критерием. Не следует считать равномерность результата очевидной только потому, что применялась абразивная струя.
В обзоре по подготовке стали для покрытий приводятся степени абразивной очистки Sa 1, Sa 2, Sa 2½ и Sa 3. Они могут быть полезны при описании требуемой степени очистки, если этот критерий подходит для конкретного процесса и отражен в технической документации. Для сварных швов и кромок при этом отдельно учитывают уровни P1, P2 и P3 по ISO 8501-3:2025: обозначения относятся к разным аспектам подготовки и не заменяют друг друга.
Химическая подготовка и фосфатирование перед покрытием
Химическую схему выбирают, когда требуется обработать поверхность составом и получить конверсионный слой либо подготовить металл к следующему этапу.
В ISO 12944-4 описана последовательность: отдельная очистка, затем химическая обработка распылением, стеканием или погружением, обычно с финальным промыванием. Для внутреннего диаметра необходимо заранее проверить, можно ли равномерно подать состав на стенки, обеспечить обработку всей зоны и удалить остатки раствора.
Для стали применяют, в частности, железофосфатирование и цинкофосфатирование. Корректно выполненное цинкофосфатирование дает поверхность с хорошими адгезионными свойствами. Это может быть полезно перед покрытием, но не означает, что химический этап устраняет любые дефекты металла.
Что фосфатирование делает, а что нет
Фосфатирование перед покрытием не заменяет механическое удаление тяжелой ржавчины, шлака и сварочных брызг. Если на детали есть такие дефекты, их оценивают и устраняют отдельно. Иначе химическая обработка не решит задачу подготовки поверхности, даже если состав равномерно нанесен.
Выбор между фосфатированием и абразивной очисткой зависит от требуемого результата. Абразивная обработка нужна, когда необходимо механически удалить загрязнения и дефекты или сформировать поверхность под покрытие. Химический этап используют, когда технологией предусмотрена конверсионная пленка. В отдельных процессах эти операции дополняют друг друга, но очередность и критерии приемки задают для конкретной детали.
Особенности химического процесса внутри канала
Внутренний диаметр требует проверки не только нанесения, но и стекания и промывания. Если технологическая схема предусматривает погружение, распыление или стекание, в задании фиксируют выбранный способ и требуемое состояние поверхности после обработки. Доступность зоны для осмотра также нужно продумать до запуска процесса.
Для химической подготовки стандарт ISO 12944-4 задает общую логику обработки, но не отменяет оценки геометрии детали. Если состав не контактирует со всей внутренней поверхностью или после обработки остаются его остатки, заданный результат нельзя считать подтвержденным. Поэтому химический метод выбирают не только по типу пленки, но и по возможности воспроизводимо обработать и проверить канал.
Подготовка поверхностей деталей под сварку и контроль дефектов
Подготовка поверхности детали и заготовки к разметке, сварке или нанесению покрытия начинается с осмотра и понимания дальнейшей операции.
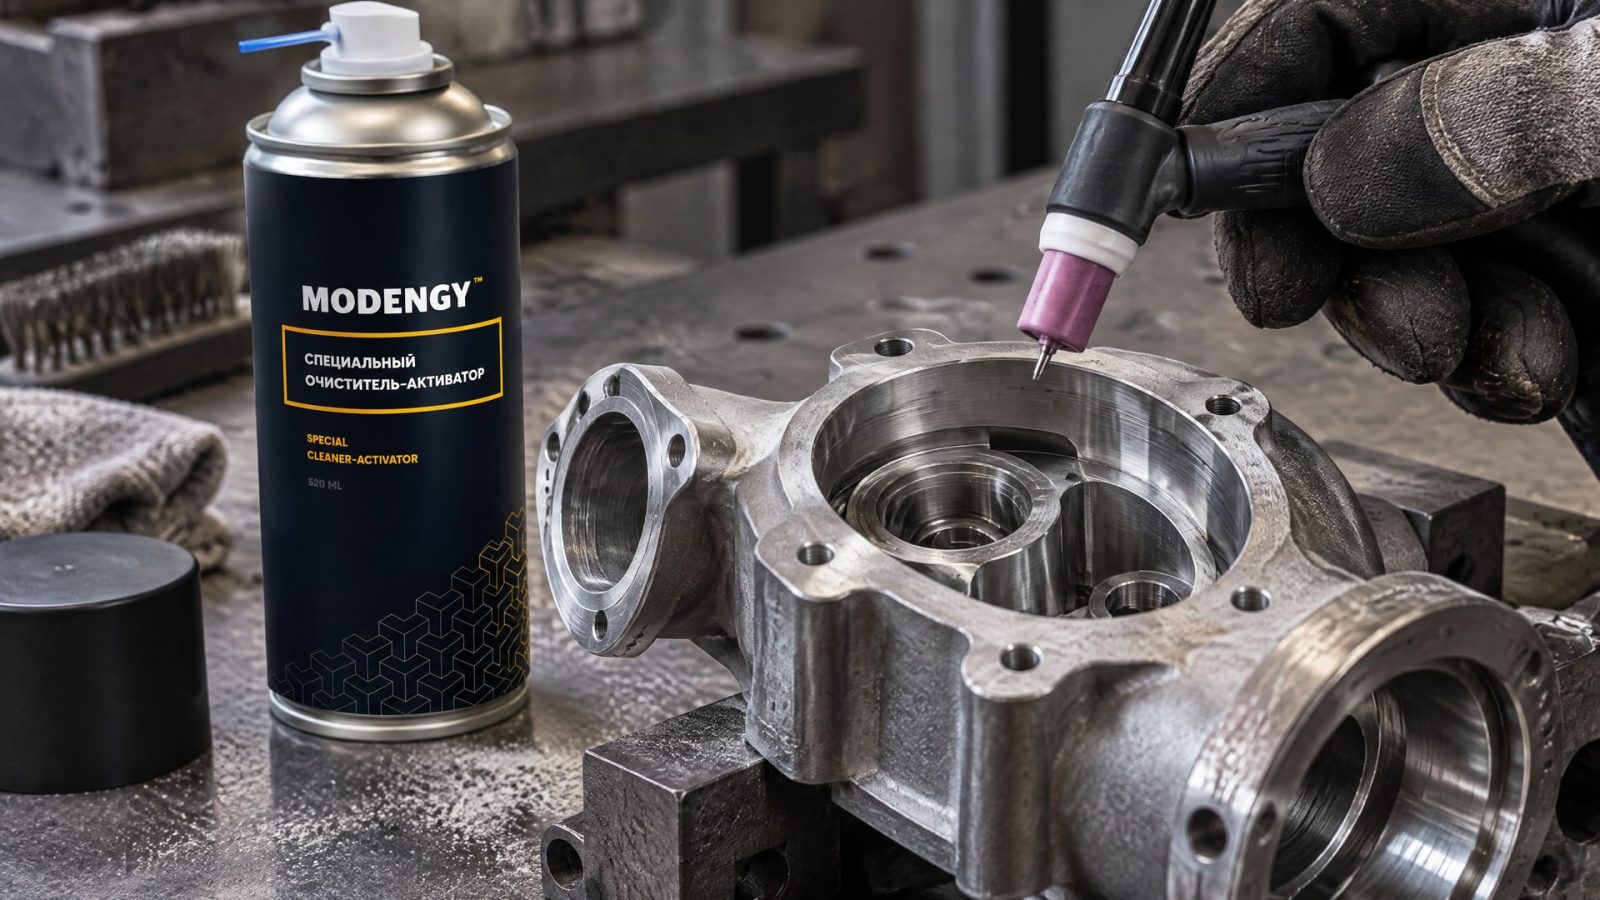
Для сварки и последующей защиты особенно важны состояние кромок и наличие поверхностных дефектов. ISO 8501-3:2025 предусматривает визуальную оценку сварных швов, кромок и других участков с дефектами, а ISO 8504-1 указывает на удаление сварочных брызг, заусенцев и острых кромок при предварительной обработке.
Эти документы помогают описать требования к состоянию поверхности, но не служат универсальной инструкцией по химической обработке. Для выбора метода внутри отверстия инженеру нужно разделить две задачи: подготовить дефекты и кромки, а затем обеспечить требуемую чистоту поверхности под следующий процесс. Абразивная очистка, фосфатирование и обезжиривание выполняют разные функции.
Как связать очистку с подготовкой под сварку
Если деталь после сварки пойдет под покрытие, сначала оценивают сварные участки и острые кромки, затем выбирают очистку с учетом доступа к зоне. ISO 8501-3:2025 задает уровни P1, P2 и P3; требуемый уровень следует связать с качеством подготовки, которое ожидается на конкретной детали. После очистки нужен повторный осмотр: дефекты, скрытые загрязнениями, могут стать заметными.
Если деталь готовят к сварке, не стоит сводить работу к удалению масляной пленки. Брызги сварки, шлак, подрезы, кратеры, поры, неровности шва и заусенцы требуют отдельной оценки. Инструкция по подготовке поверхностей деталей к сварке должна указывать, какие дефекты допустимы, какие устраняют и как проверяют готовую зону.
Совет инженера: финишная подготовка под покрытие
Сценарий: после микропескоструйной обработки на внутреннем диаметре планируют антифрикционное покрытие, а для результата важны чистота и адгезия.
Что делают: после механической подготовки проводят финишную очистку и активацию поверхности. В технологическую последовательность для покрытий MODENGY включают MODENGY Очиститель-активатор.
Итог: поверхность проходит отдельный этап подготовки перед нанесением покрытия; приемку связывают с требованиями к чистоте и адгезии, заданными для детали.
Такой порядок не заменяет контроль дефектов и не задает универсальные параметры обработки. Их определяют по геометрии детали и технологической документации.
Покрытие после микропескоструйной обработки: связь подготовки и эксплуатации
Для антифрикционного покрытия подготовка поверхности определяет, насколько надежно оно будет связано с основанием.
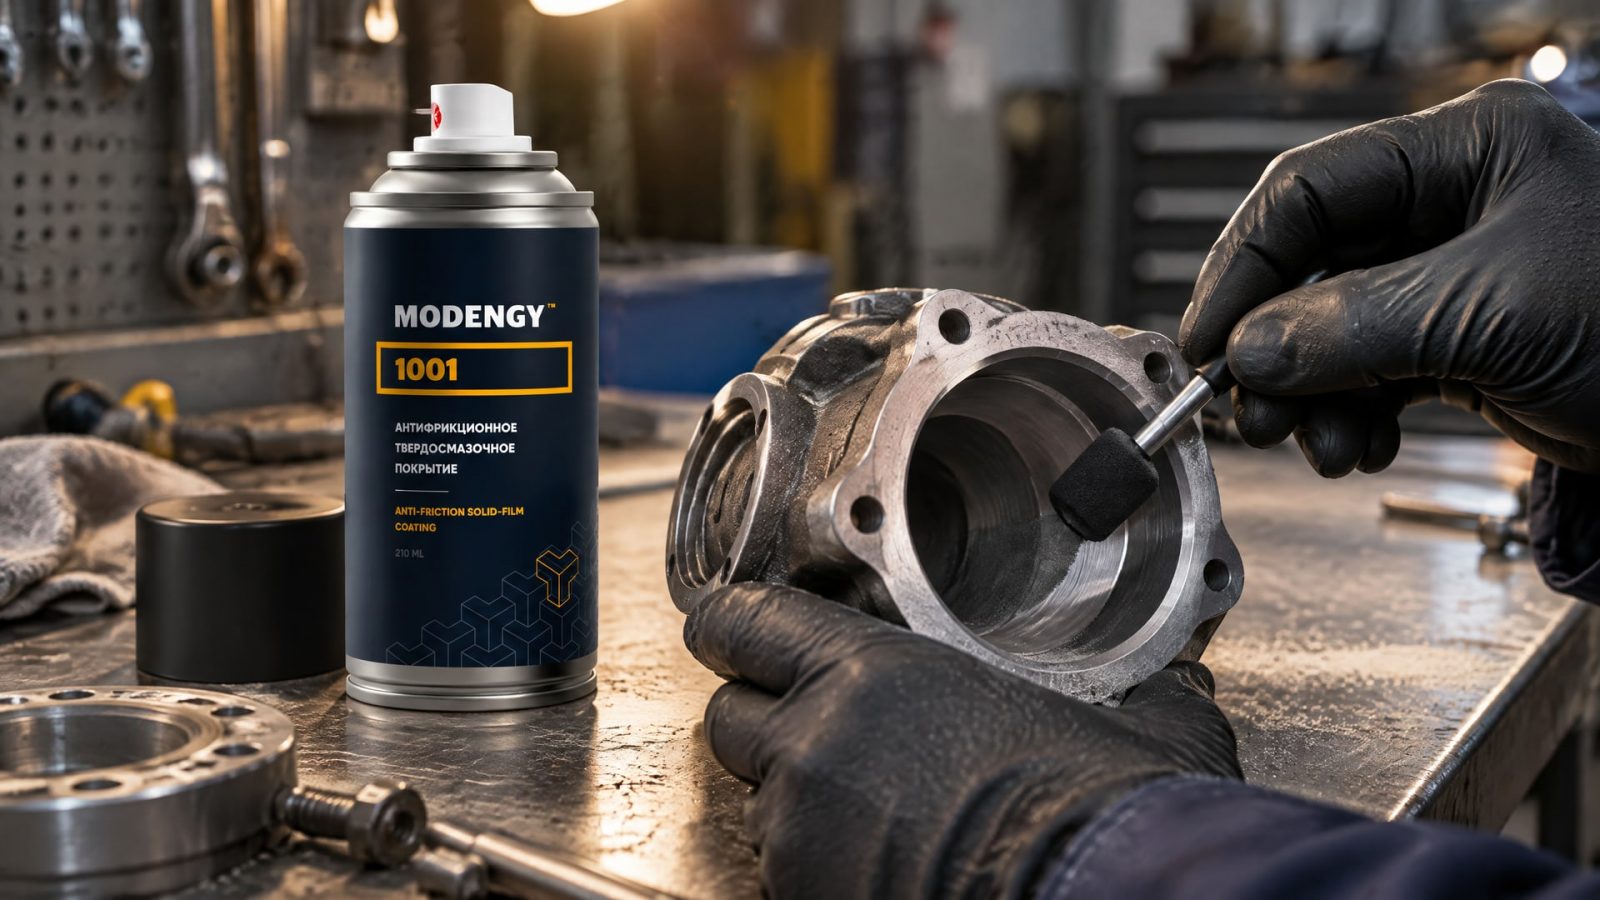
Если внутренний диаметр работает при трении, выбор обработки связан не только с чистотой, но и с тем, какую функцию должно выполнять покрытие. При этом стандарты по сварным швам и антикоррозионной подготовке не устанавливают конкретные режимы нанесения антифрикционных материалов: технологию следует подбирать под изделие.
Внутренняя поверхность может быть труднодоступна и для нанесения покрытия, поэтому последовательность операций стоит согласовать заранее. Сначала оценивают дефекты и загрязнения, затем выбирают способ подготовки, после него выполняют предусмотренную финишную очистку и нанесение. Готовность поверхности подтверждают по критериям, зафиксированным в техническом задании.
Когда рассматривают твердосмазочное покрытие
Если детали с внутренними диаметрами подвержены фреттингу, работают при холодном пуске или в условиях, где жидкая смазка может вымываться, важна защита, сохраняющаяся на поверхности. После микропескоструйной обработки для такой задачи рассматривают MODENGY 1001 - антифрикционное твердосмазочное покрытие на основе дисульфида молибдена и графита. Его применяют для долговременной защиты и снижения трения деталей.
Решение о нанесении покрытия принимают после проверки совместимости процесса с геометрией канала и требуемым качеством поверхности. Одной только абразивной очистки недостаточно, если на детали остались загрязнения или дефекты. Подготовка, финишная очистка и нанесение должны рассматриваться как связанные этапы, а не как независимые операции.
Что закрепить в документации
В производственной инструкции указывают состояние детали до обработки, выбранный метод, требуемый уровень подготовки и критерий приемки. Для сварных участков можно сослаться на P1, P2 или P3 по ISO 8501-3:2025, если эти уровни соответствуют задаче. Для поверхности под покрытие формулируют требования к удалению веществ, мешающих защите от коррозии и адгезии, в логике ISO 12944-4.
Если используется химическая схема, в документации также фиксируют тип обработки и необходимость финального промывания. Если предусмотрена абразивная обработка, отдельно задают требования к удалению масел до нее и к проверке внутренних стенок после нее. Такой подход упрощает передачу требований между технологом, производством и снабженцем.
Как составить техническое задание на обработку внутреннего диаметра
Техническое задание должно описывать результат, а не только название оборудования или метода.
Формулировка «выполнить микропескоструйную обработку» сама по себе не отвечает на вопросы, очищены ли все стенки, удалены ли дефекты и как это проверить. Для химической подготовки недостаточно указать «фосфатировать»: нужно обозначить применяемую схему обработки и ожидаемое состояние поверхности после нее.
Практичный документ связывает исходное состояние детали с дальнейшей операцией. Если после подготовки идет нанесение покрытия, указывают требования к чистоте и адгезии. Если деталь готовят к сварке, отдельно описывают требования к кромкам, заусенцам и дефектам шва. Для внутреннего диаметра дополнительно определяют, каким способом контролируют обработанную зону.
Что включить в задание
Геометрию и участки детали, которые необходимо обработать, включая внутренние диаметры.
Исходные загрязнения и дефекты, которые требуется удалить или оценить.
Способ подготовки: абразивная обработка, химическая обработка или последовательность нескольких этапов.
Требуемый уровень подготовки P1, P2 или P3 для сварных швов и кромок, если применим ISO 8501-3:2025.
Требования к финишной очистке, промыванию и состоянию поверхности перед следующим процессом.
Метод проверки результата и критерии приемки для внутренней поверхности.
Если речь идет о подготовке стали под покрытие, в задании учитывают цель, сформулированную в ISO 12944-4: удалить вещества, ухудшающие защиту от коррозии, и получить поверхность с удовлетворительной адгезией. Для сварных участков используют терминологию ISO 8501-3:2025 и ISO 8504-1, не подменяя ею технологические инструкции по нанесению покрытия. Это снижает риск разночтений между цехом, контролем качества и закупщиком.
Для сравнения подрядчиков или технологических вариантов запрашивают описание не только процесса, но и контроля результата. Уточняют, как подтверждают обработку стенок канала и выявляют остаточное загрязнение. Такой запрос позволяет сопоставить предложения по итоговому качеству, а не только по названию применяемого метода.
Часто задаваемые вопросы
Что выбрать для обработки внутреннего диаметра: микропескоструй или химию?
Микропескоструйную обработку рассматривают, если необходимо механически удалить окалину или рыхлую ржавчину и обеспечить поверхность под покрытие. Химическую подготовку выбирают, когда требуется конверсионная пленка. В обоих случаях оценивают доступ к стенкам канала, равномерность обработки и возможность подтвердить результат.
Заменяет ли фосфатирование пескоструйную обработку стали?
Нет. Фосфатирование может улучшить адгезионные свойства поверхности, но не удаляет тяжелую ржавчину, шлак и сварочные брызги. Если такие дефекты присутствуют, их оценивают и устраняют отдельно. Химический этап выбирают с учетом требуемой конверсионной пленки и технологии дальнейшего покрытия.
Как подготовить поверхность детали после сварки?
Сначала осматривают шов, кромки и участки с поверхностными дефектами. ISO 8501-3:2025 выделяет уровни подготовки P1, P2 и P3, а среди оцениваемых дефектов указывает брызги сварки, шлак, поры, подрезы, кратеры и заусенцы. После очистки проводят повторный осмотр.
Достаточно ли обезжирить внутренний диаметр перед покрытием?
Обезжиривание удаляет масла и смазки, но не устраняет окалину, рыхлую ржавчину, заусенцы или сварочные дефекты. Если они есть, требуется отдельная оценка и соответствующая подготовка. Перед абразивной обработкой обезжиривание также помогает не загрязнить абразив маслами.
Заключение
Для деталей с внутренними диаметрами микропескоструйную обработку выбирают, когда нужен механический способ удаления загрязнений и дефектов, а абразив можно равномерно подать на стенки канала. Химическая подготовка уместна, когда технологией предусмотрена конверсионная пленка и можно обеспечить обработку и промывание поверхности. Фосфатирование улучшает адгезионные свойства, но не заменяет удаление тяжелой ржавчины и сварочных дефектов.
Следующий шаг - зафиксировать в техническом задании состояние детали, способ подготовки, требуемый уровень качества и метод контроля внутренней поверхности. Для сварных участков сверяются с ISO 8501-3:2025 и ISO 8504-1, а требования к поверхности под покрытие формулируют с учетом ISO 12944-4.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием улучшает адгезию органических покрытий и коррозионную стойкость металла, но требует учета многих факторов.
Узнайте, как защита внутренних диаметров достигается правильной подготовкой поверхности перед нанесением покрытия для увеличения срока службы.
Выбирайте пищевую силиконовую смазку по допуску, консистенции, водостойкости и совместимости с материалами узла.