
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробный вал-втулочный фиксатор - это клеящий состав, который полимеризуется между близко прилегающими металлическими поверхностями в отсутствие воздуха. Его выбор зависит от трех ключевых параметров: фактического диаметрального зазора между валом и отверстием, требуемой прочности соединения и условий эксплуатации. Статья поможет инженерам, технологам и закупщикам разобраться в том, какой состав подходит для конкретной задачи, как правильно измерить зазор и избежать типичных ошибок при выборе и применении.
Фиксаторы этого класса используют для посадки подшипников на оси, крепления втулок к валам, фиксации шкивов и других цилиндрических соединений, где нужна альтернатива шпонке или шпильке. От правильного подбора зависит надежность узла, срок службы и возможность плановой разборки без повреждения деталей.
Диаметральный зазор как главный параметр выбора
Диаметральный зазор - это разница между диаметром отверстия в корпусе или втулке и диаметром вала.
Например, если вал имеет диаметр 50 мм, а отверстие 50,10 мм, зазор составит 0,10 мм. Именно этот параметр определяет, насколько хорошо фиксатор сможет заполнить щель между деталями и создать достаточный контакт для полимеризации.
Низковязкие составы работают в диапазоне зазоров 0,025–0,15 мм: они текут в узкую щель, быстро заполняют зону контакта и хорошо удерживают детали, если посадка относительно плотная. Высоковязкие составы рассчитаны на большие зазоры 0,05–0,38 мм: они создают более толстую пленку, заполняют значительные промежутки и удерживают детали, которые имеют видимый люфт.
На практике подбор по зазору выглядит так: сначала измеряют вал штангенциркулем или микрометром, затем проверяют отверстие нутромером в нескольких точках. Если вал 25 мм, а отверстие варьируется от 25,04 до 25,06 мм, то средний зазор около 0,05 мм - это середина диапазона низковязких составов. Если отверстие 25,20 мм на фоне того же вала, зазор 0,20 мм - требуется высоковязкий состав.
Некоторые фиксаторы, рассчитанные на максимальную прочность при комнатной температуре, специально ограничены в допустимом зазоре. Например, один из распространенных высокопрочных составов не рекомендуется при радиальных зазорах свыше 0,51 мм. Это означает, что состав будет выдавливаться из щели или не создаст достаточного давления для эффективной фиксации. Поэтому перед выбором всегда сверяют фактический зазор со спецификацией конкретного продукта.
Типовые группы фиксаторов: от плотных посадок к большим допускам
Рынок анаэробных фиксаторов предлагает несколько типовых групп, отличающихся вязкостью, прочностью и температурными характеристиками.
Составы для плотных посадок (зазор до 0,15 мм)
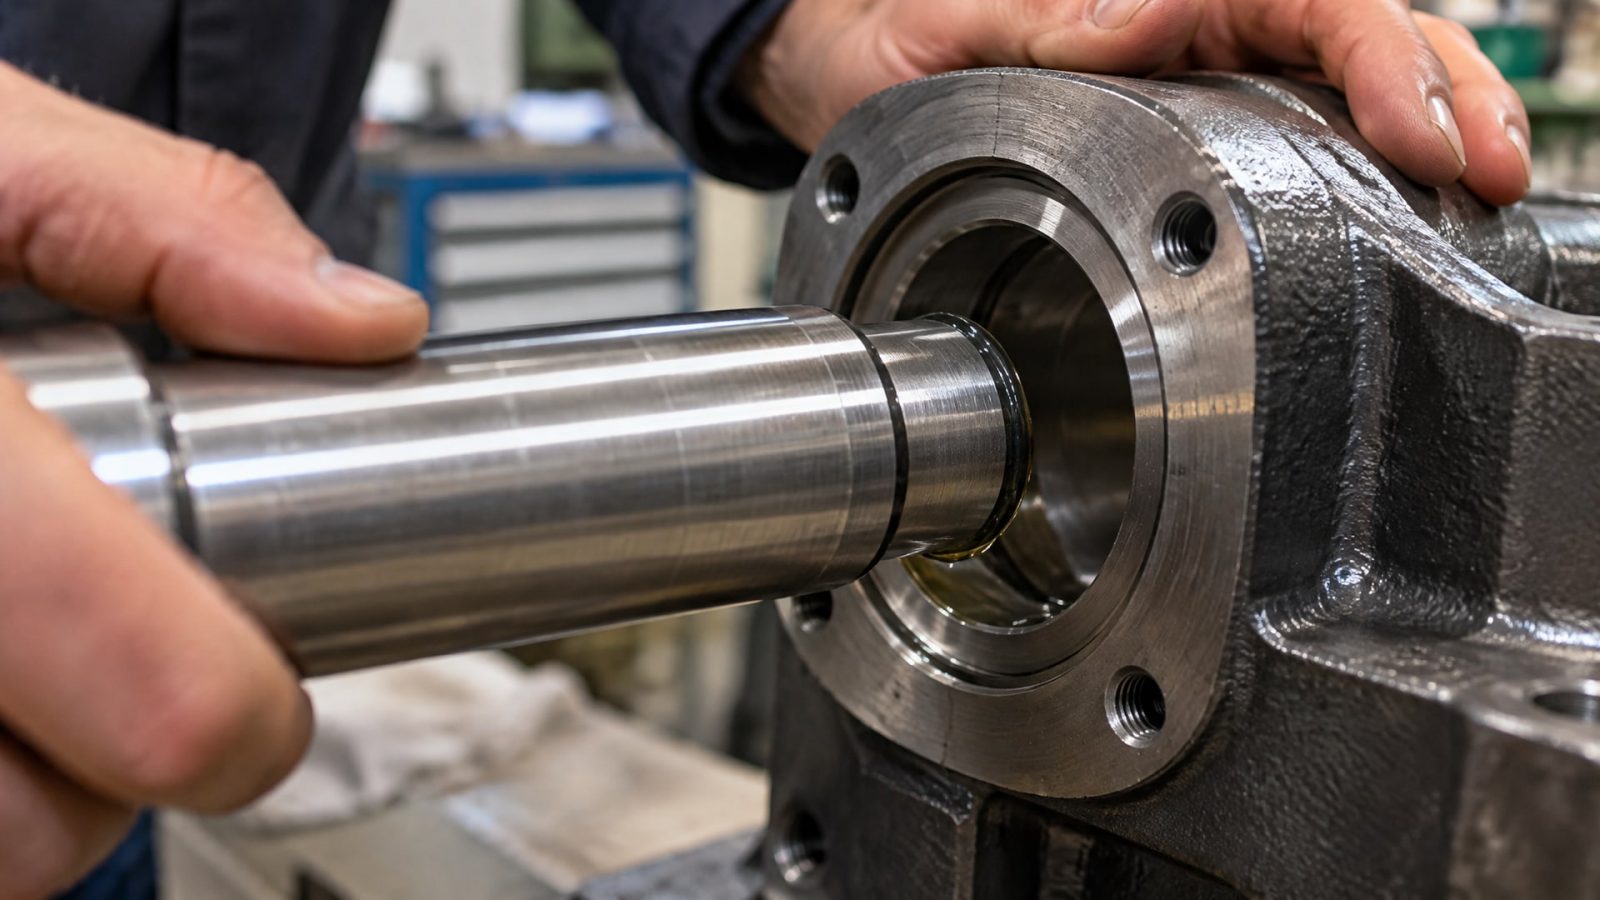
Низковязкие быстротекущие фиксаторы подходят для случаев, когда допуски на вал и отверстие жесткие, и зазор минимален. Эти составы быстро проникают в узкую щель капиллярным эффектом, полимеризуются за несколько часов при комнатной температуре. Сдвиговая прочность при этом достаточная для большинства задач.
Такие фиксаторы часто рекомендуют для подшипников на осях, когда нужна плановая разборка оборудования. Нагрев всего узла до 150-180°C позволит аккуратно разделить детали без повреждения поверхностей.
Составы для средних зазоров (0,05–0,25 мм)
В этой группе находятся универсальные фиксаторы, рассчитанные на небольшой люфт и высокую прочность. Они хорошо заполняют зазор, создают толстую полимеризованную пленку и обеспечивают сдвиговую прочность на уровне 29 Н/мм² и выше. Эти составы работают при температурах до 180°C и часто используются в посадках, где требуется как прочность, так и возможность разборки с умеренным нагревом.
Для деталей, которые подвергаются вибрации или имеют переменные нагрузки, составы этой группы - хороший компромисс между надежностью и ремонтопригодностью.
Составы для больших зазоров и тяжелых нагрузок (до 0,38 мм)
Высоковязкие фиксаторы содержат металлические наполнители и полимеризуются в щелях до 0,38 мм, заполняя даже видимые промежутки. Они создают жесткое неразборное соединение или соединение, требующее нагрева до 254°C для демонтажа. Применяют их для восстановления изношенных валов, фиксации шкивов на осях с заметным люфтом, крепления втулок в корпусах с увеличенными допусками.
Однако в спецификации может стоять ограничение: например, если радиальный зазор превышает 0,51 мм, состав может быть неэффективен. Поэтому перед покупкой и применением нужно свернуться со спецификацией конкретного продукта.
Проверка совместимости с условиями эксплуатации
Помимо зазора, фиксатор должен быть совместим с температурой, на которой работает узел.
Типовые диапазоны - от –20°C до 150°C или от –20°C до 180°C в зависимости от химического состава. Если оборудование работает в условиях, близких к верхнему пределу, прочность соединения может снизиться на 10-20%, и это нужно учитывать при расчете нагрузки.
Второй важный аспект - разборка. Фиксаторы делят на две категории: достаточно простая разборка (нагрев до 150-180°C) и разборка сложная (нагрев до 254°C или использование усилия). Если узел планируют разбирать часто (например, для замены подшипников), выбирают состав с низким порогом разборки. Если соединение предполагается практически постоянным, используют высокопрочный вариант.
Третий аспект - химическая среда. Анаэробные фиксаторы на основе метакрилатов устойчивы к большинству масел и минеральных жидкостей, но некоторые растворители (например, строительные) могут размягчить полимер. Если узел находится в зоне воздействия агрессивных сред, нужна проверка совместимости в техлисте продукта.
Подготовка поверхностей и нанесение фиксатора
Чистота металлических поверхностей - критична.
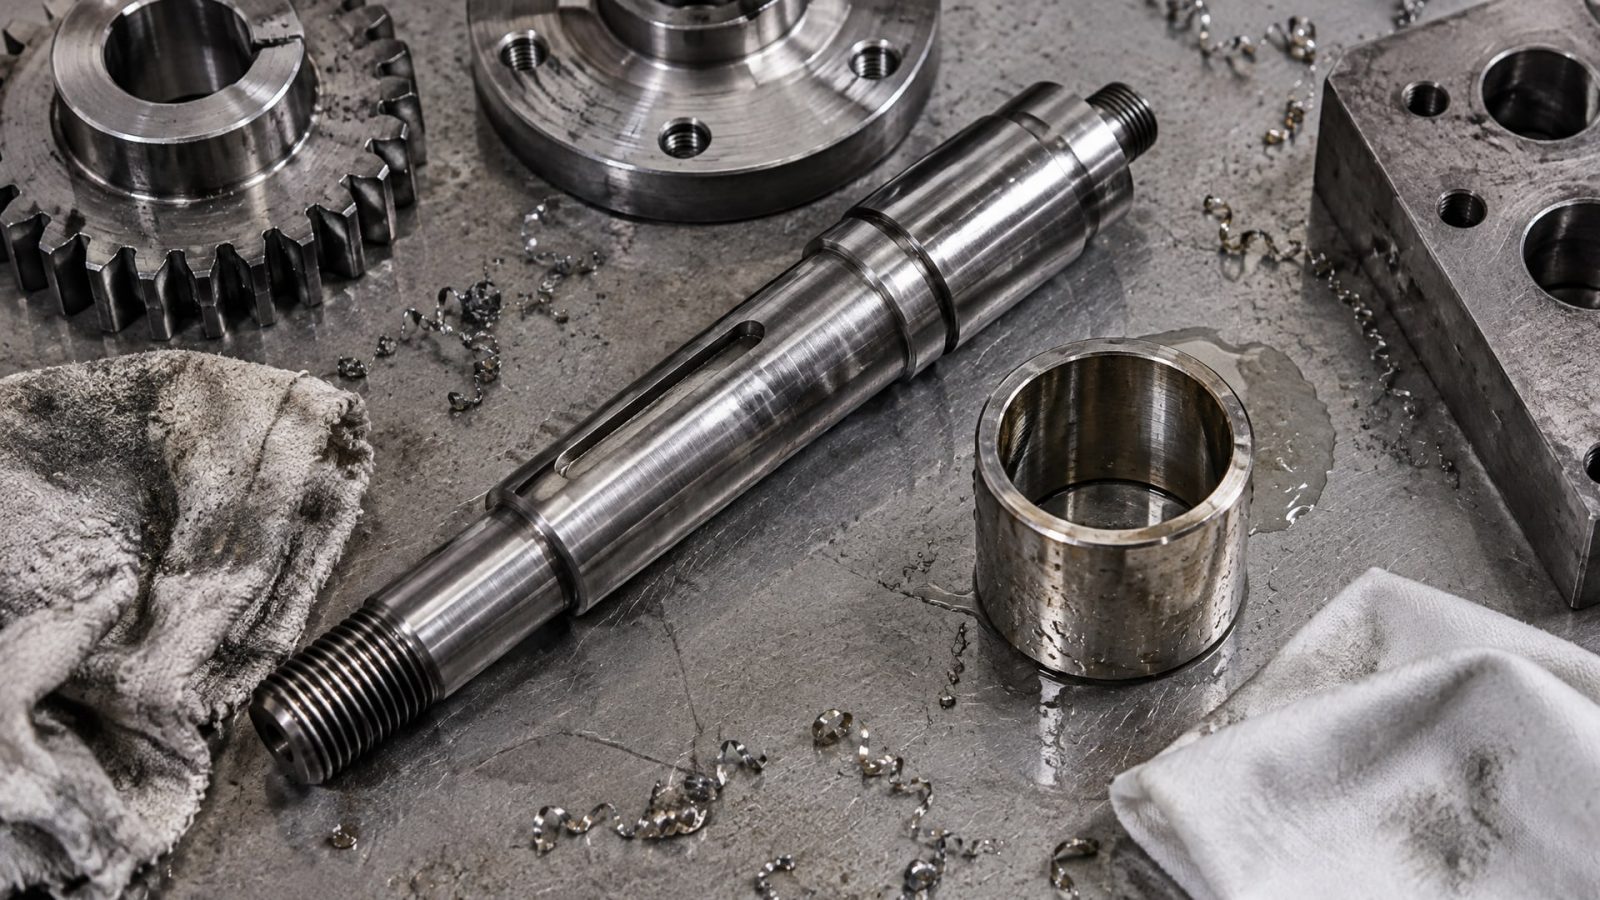
Остатки машинного масла, смазки, оксидных пленок и грязи образуют барьер между фиксатором и металлом, что снижает прочность адгезии на 30-50%. Процесс подготовки выглядит так: сначала детали протирают чистой тряпкой, затем обезжиривают спиртом или специальным растворителем, после чего дают высохнуть.
Для плотных посадок обезжиренные детали держат сухыми: влага также снижает полимеризацию. После нанесения фиксатора тонкой пленкой на один из партнеров (обычно на вал) детали собирают с небольшим усилием. Излишки, выдавленные из щели, удаляют после полимеризации мягким шпателем или растворителем - во время работы протирать не нужно, это повредит соединение.
Если поверхность плохо активна (например, нержавеющая сталь или хромированный вал), применяют активатор или праймер, который ускоряет полимеризацию и улучшает адгезию. Активатор наносят на одну из деталей тонким слоем за 1-2 минуты до сборки.
Сравнение типовых составов: прочность, зазор и температура
| Тип фиксатора | Оптимальный зазор, мм | Сдвиговая прочность, psi | Макс. температура, °C | Разборка | Применение |
|---|---|---|---|---|---|
| Низковязкий, быстроотверждаемый | 0,025–0,15 | 1700–3800 | 150–180 | Нагрев 150–180°C | Подшипники, посадки на осях |
| Универсальный среднего класса | 0,05–0,25 | 3900–4500 | 180 | Нагрев 180–200°C | Втулки, шкивы, общие случаи |
| Высокопрочный с наполнителем | 0,05–0,38 | 3335+ | 150–180 | Нагрев 254°C или невозможна | Большие люфты, восстановление |
Таблица показывает, что выбор между составами зависит не только от прочности: низковязкий фиксатор может иметь меньшую сдвиговую прочность на бумаге, но для зазора 0,08 мм будет лучше низковязкого высокопрочного, потому что последний в узкой щели не заполнится полностью.
На практике закупщики часто сталкиваются с вопросом: какой состав выбрать, если узел работает при температуре 120°C, зазор 0,12 мм, и разборка планируется? Ответ: низковязкий или универсальный состав с максимальной температурой не ниже 150°C и разборкой при нагреве до 150–180°C. Если температура поднимается до 180°C, требуется состав с верхним пределом 180°C или выше.
Частые ошибки при выборе и применении
Одна из самых распространенных ошибок - выбор фиксатора по названию или номеру, без учета фактического зазора.
Две разные посадки могут требовать разные составы, даже если обе используются для «фиксации вала». Инженер измеряет зазор, находит соответствующий диапазон в спецификации, а затем выбирает конкретный продукт.
Вторая ошибка - нанесение фиксатора на грязную или влажную поверхность. Результат предсказуем: соединение либо сразу слабеет, либо держит несколько дней, а затем начинается проскальзывание под нагрузкой. На производстве это приводит к остановке оборудования и спешным переделкам.
Третья ошибка - путаница с наличием остатков масла после механической обработки. После сверления, расточки или фрезерования детали часто содержат тонкий слой смазочно-охлаждающей жидкости. Ее достаточно, чтобы помешать фиксации. Инструкция всегда требует сухой чистой поверхности, и это не рекомендация, а необходимость.
Четвертая ошибка - использование универсального фиксатора, когда нужен специализированный. Например, если в посадке вибрация, нужен состав, рассчитанный на динамические нагрузки; если требуется пищевой допуск H1, нужен состав, сертифицированный по этому стандарту.
Пятая ошибка - недооценка времени полимеризации. Низковязкие составы полимеризуются за 4-24 часа в зависимости от металла и температуры. Если начать нагружать соединение слишком рано, прочность не разовьется полностью. Всегда выдерживают минимальное время полимеризации из инструкции, прежде чем подавать рабочую нагрузку.
Выбор между быстроотверждаемым и стандартным вариантом
На рынке встречаются фиксаторы, которые позиционируют как «быстроотверждаемые».
Важно понимать, что скорость полимеризации зависит от трех факторов: формулы состава, активности металла и наличия активатора.
Быстроотверждаемые варианты полимеризуются за 1-4 часа, позволяя быстрее перейти к следующему этапу сборки. Это критично на конвейерных линиях, где каждый час простоя обходится дорого. Однако на практике все равно нужно подождать минимум 2-3 часа перед подачей нагрузки, иначе полимер не наберет полную прочность.
Стандартные составы полимеризуются 8-24 часа, но часто работают на более пассивных металлах (например, нержавеющей стали) благодаря лучшей проникающей способности. Выбор между ними зависит от технологии производства: если есть время, стандартный состав часто дешевле; если нет - быстроотверждаемый сокращает цикл.
В цехах, где используют анаэробные фиксаторы регулярно, нередко держат под рукой оба варианта: быстроотверждаемый - для срочных работ и конвейера, стандартный - для крупных редких узлов, где время не критично.
Специфика фиксации без шпонки и для восстановления изношенных деталей
Анаэробный фиксатор часто используют как альтернативу шпонке или шпильке: он позволяет передавать крутящий момент напрямую от вала к втулке, экономит место в конструкции и упрощает сборку.
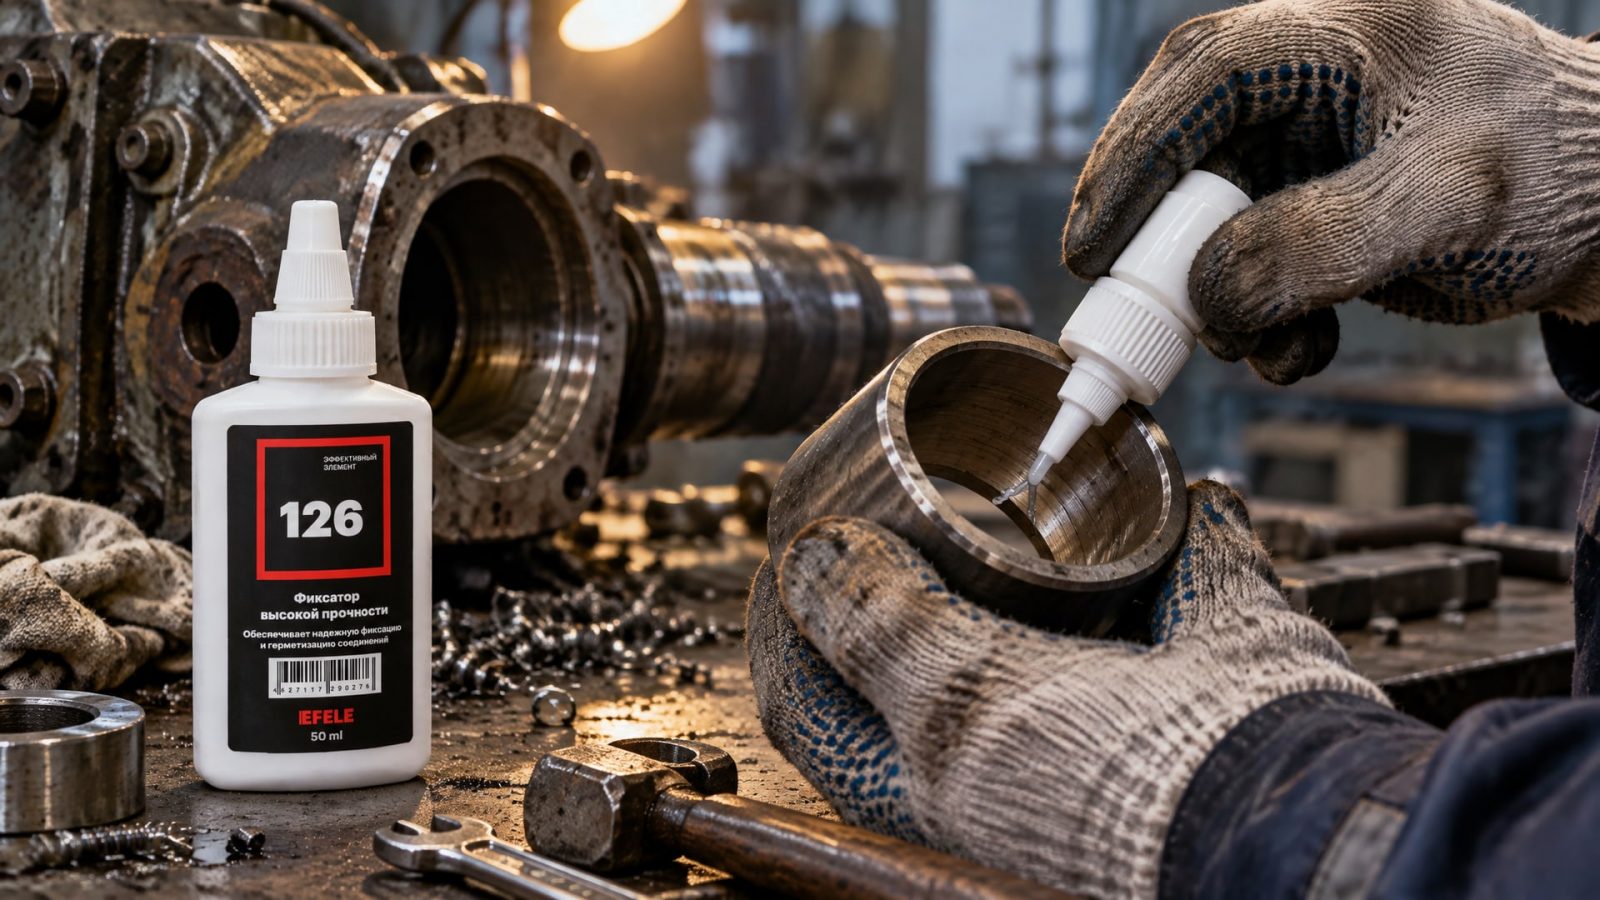
Однако это требует корректного расчета контактного давления между деталями, чтобы не скользил под нагрузкой.
При такой посадке зазор все еще должен быть в допустимом диапазоне: если есть видимый люфт, фиксатор выдавится. Поэтому перед применением вместо шпонки проверяют, что вал и отверстие подогнаны с допусками, совместимыми с выбранным фиксатором.
Для восстановления изношенных деталей, когда вал утратил в диаметре 0,2-0,5 мм, применяют высоковязкие составы, которые заполняют большой зазор и создают жесткую посадку. После полимеризации и остывания детали часто механически обрабатывают: вал притирают до нужного размера, втулку развертывают или шлифуют. Это позволяет вернуть деталь в полноценный размер и продлить срок ее эксплуатации, если позволяет конструкция.
Такой подход часто выгоднее замены: старый вал стоимостью 10 тысяч рублей и восстановление за 3 тысячи обойдутся дешевле нового вала за 15-20 тысяч. Однако нужно убедиться, что поверхность вала не имеет глубоких царапин и рисок, которые в дальнейшем приведут к отслоению полимера.
В цехах, где освоены анаэробные фиксаторы, нередко держат запас EFELE 126 или аналогичных составов для такого рода работ. Состав с максимальной прочностью при комнатной температуре и зазором до 0,25 мм позволяет восстановить вал за одно-два дня и вернуть его в работу без долгого ремонта.
Часто задаваемые вопросы
Как правильно измерить диаметральный зазор между валом и втулкой?
Вал измеряют микрометром или штангенциркулем в нескольких сечениях (хотя бы в трех), отверстие - нутромером. Например, если вал везде 50,00 мм, а нутромер показывает 50,10 мм, то зазор равен 0,10 мм. Это основной параметр для выбора фиксатора: если зазор 0,10 мм, выбирают состав для диапазона 0,025–0,15 мм; если 0,25 мм - состав на 0,05–0,38 мм.
В чем разница между быстроотверждаемым и обычным вал-втулочным фиксатором?
Быстроотверждаемый полимеризуется за 1-4 часа, обычный - за 8-24 часа. Оба достигают полную прочность примерно через 24 часа. Выбор зависит от цикла производства: на конвейере берут быстроотверждаемый, в мелкосерийном производстве - обычный, который часто дешевле.
Можно ли применять вал-втулочный фиксатор вместо шпонки?
Да, если вал и отверстие имеют допуски, совместимые с зазором выбранного фиксатора, и если расчетное контактное давление достаточно для передачи крутящего момента без проскальзывания. Перед применением убедитесь, что нет видимого люфта и детали очищены от масла.
Что делать, если фиксатор полимеризовался, но соединение слабое?
Это может произойти из-за грязной поверхности при сборке, нанесения на масло, или ненагруженного состояния во время полимеризации. Решение: разобрать соединение (нагрев при необходимости), тщательно очистить обе поверхности спиртом, дать высохнуть и собрать заново с новым слоем фиксатора.
Какой фиксатор выбрать для работы при температуре 160°C?
Требуется состав с максимальной температурой не ниже 160°C, желательно 180°C или выше, чтобы был запас прочности. Параллельно выбирают по зазору: если зазор 0,12 мм, берут низковязкий для диапазона 0,025–0,15 мм; если 0,20 мм - универсальный для 0,05–0,25 мм.
Нужен ли активатор при применении вал-втулочного фиксатора?
Активатор требуется при работе с пассивными металлами (нержавеющая сталь, хромированные или оксидированные поверхности) для ускорения полимеризации. На обычной углеродистой стали активатор может быть не нужен, но его применение ускорит процесс на 50-70% без вреда для качества.
Заключение
Выбор анаэробного вал-втулочного фиксатора начинается с измерения фактического диаметрального зазора между валом и отверстием. После этого определяют требуемую температурную стойкость, условия разборки и проверяют спецификацию конкретного продукта. Низковязкие составы работают для зазоров до 0,15 мм, высоковязкие - до 0,38 мм; различие в прочности и скорости отверждения зависит от химического состава и наличия наполнителей.
Подготовка поверхностей - чистка и обезжиривание - ключевая операция, от которой зависит 30-50% конечной прочности соединения. После выбора состава и подготовки деталей остается дождаться полимеризации (минимум 2-4 часа для быстроотверждаемых, 8-24 часа для стандартных) и только затем подавать нагрузку. Если узел планируют разбирать, выбирают состав, требующий нагрева до 150–180°C для демонтажа; для постоянных соединений допустимы высокопрочные варианты с нагревом до 254°C.
Первый практический шаг: измерьте зазор в вашей посадке микрометром и нутромером, найдите соответствующий диапазон в спецификации фиксатора и согласуйте выбор с инженером и поставщиком. На следующий этап можно переходить только после полной полимеризации и контроля прочности соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как универсальная смазка в быту поможет устранить скрип дверей, залипание ящиков и другие домашние неудобства.
Узнайте, как выбрать оптимальные пищевые смазки для мойки оборудования, обеспечивающие надежность и долговечность узлов.
Узнайте, как активатор анаэробного клея помогает ускорить отверждение герметика при низких температурах, сокращая время полимеризации до минут.