
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Качество нанесения анаэробного фиксатора проверяют в два этапа: визуально оценивают покрытие рабочих витков, а фиксирующую способность подтверждают испытанием на момент отвинчивания после полного отверждения. Одного осмотра или контроля момента затяжки при сборке недостаточно: они не показывают, насколько надежно состав зафиксировал соединение.
Статья поможет инженерам и специалистам ОТК выстроить проверку нанесения фиксатора резьбы: от подготовки поверхности и контроля зоны нанесения до испытания собранного соединения. Также разберем, как выявлять пропуски и другие дефекты фиксации резьбы и когда уместен контроль под УФ-излучением.
Как проверить качество нанесения анаэробного фиксатора резьбы
Проверку начинают с условий, которые влияют на результат еще до сборки.
Анаэробный состав полимеризуется в зазоре между металлическими поверхностями, поэтому загрязнения, масла и остатки старого материала могут помешать равномерному смачиванию резьбы. Перед нанесением поверхность очищают и обезжиривают подходящим средством, после чего полностью высушивают. Простого протирания ветошью недостаточно, если на резьбе остаются масляная пленка или другие загрязнения.
Следующий этап - убедиться, что материал попадает именно в рабочую зону соединения. На сквозном отверстии его наносят на участок, где витки болта и гайки будут соприкасаться после сборки. В глухом отверстии состав распределяют по внутренней резьбе вниз, чтобы заполнить зазор по рабочей длине. Покрывать всю длину болта без учета зоны контакта не требуется.
Проверка нанесения фиксатора резьбы включает оценку полноты смачивания рабочих витков и непрерывности валика. После сборки или отверждения вокруг болта и гайки может быть виден тонкий след материала, но его отсутствие само по себе не доказывает дефект: состав мог остаться внутри соединения. И наоборот, заметный избыток снаружи не подтверждает, что все рабочие витки смочены.
Что проверить до сборки
Резьба очищена от масел, механических загрязнений, оксидов и старого состава.
Поверхность полностью сухая.
Состав нанесен в зону фактического контакта витков.
На рабочих витках нет пропусков и скоплений материала.
Зазор резьбы в одном из источников приведен как ориентир в диапазоне 0,05-0,38 мм. Это не универсальный допуск для любой пары деталей: применимость состава и соединения следует сверять со спецификацией. Результаты проверки лучше фиксировать вместе с данными о подготовке резьбы и способе нанесения. Так проще отличить дефект дозирования от проблем, связанных с загрязнением или геометрией соединения.
Визуальный контроль и проверка под УФ-излучением
Визуальный контроль помогает обнаружить нарушения нанесения до испытания собранного соединения.
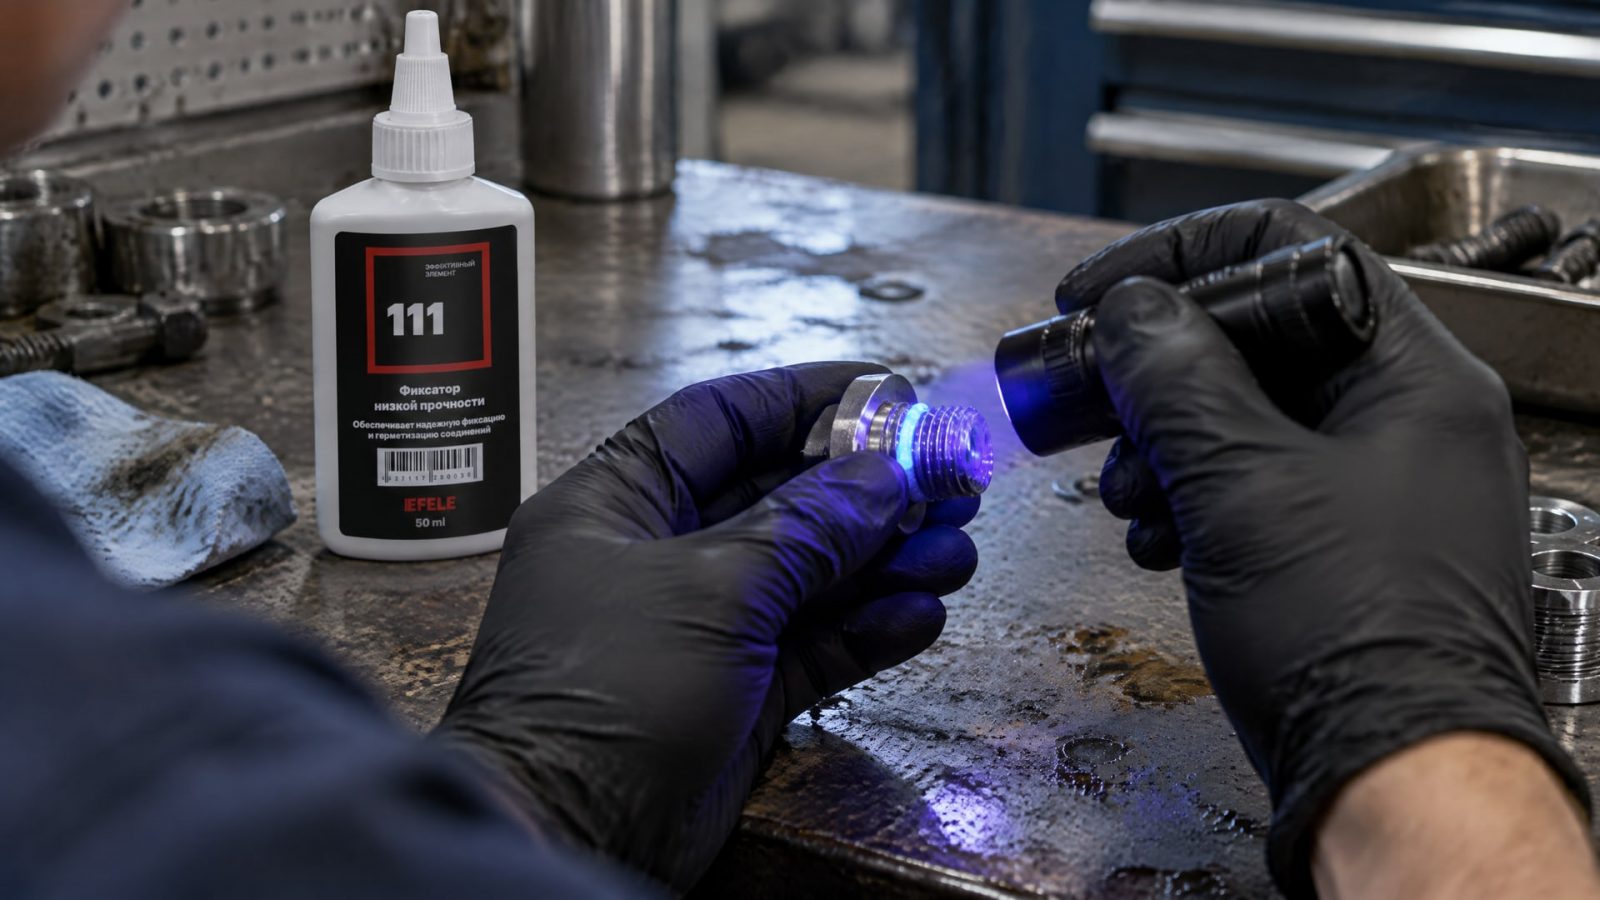
На открытой резьбе проверяют непрерывность валика и отсутствие пропусков или комков. При этом цель не в том, чтобы увидеть большое количество состава: избыток не повышает эффективность фиксации. Важнее, чтобы материал смочил все витки в рабочей зоне.
После сборки осматривают доступную область вокруг болта и гайки. Тонкий след состава может указывать на его присутствие в соединении, однако наружный вид не позволяет точно оценить покрытие каждого внутреннего витка. Поэтому визуальный осмотр используют как способ выявить очевидные дефекты нанесения, но не как единственное подтверждение качества фиксации.
Для материалов с флуоресценцией можно применять УФ-контроль. Он позволяет увидеть распределение состава на доступных участках и заметить пропуски, которые сложно различить при обычном освещении. Но этот способ работает только тогда, когда конкретный состав флуоресцирует: отсутствие свечения у материала без такого свойства не означает, что нанесение выполнено неправильно.
Совет инженера
Сценарий: нужно проверить равномерность нанесения анаэробного клея EFELE 111 на контрольных резьбовых соединениях.
Что сделали: сначала проверили чистоту и сухость резьбы, затем осмотрели нанесение на доступных участках. Если используемый состав флуоресцирует, распределение дополнительно оценили под УФ-излучением. После сборки выдержали соединение до полного отверждения.
Итог: визуальная проверка помогает зафиксировать пропуски и неравномерность, а испытание на момент отвинчивания показывает результат фиксации. Эти способы отвечают на разные вопросы и не заменяют друг друга.
Контрольную процедуру важно применять одинаково на проверяемых соединениях: оценивать одни и те же зоны и отмечать обнаруженные дефекты. Если на линии меняются условия подготовки или нанесения, полезно сохранять результаты осмотра отдельно для каждого варианта процесса. Это дает основу для сопоставления наблюдений с результатами механических испытаний без предположений о причине отклонения.
Испытание на момент отвинчивания после отверждения
Чтобы подтвердить фиксирующую способность, соединение проверяют испытанием на момент отвинчивания, также обозначаемым как prevailing torque.
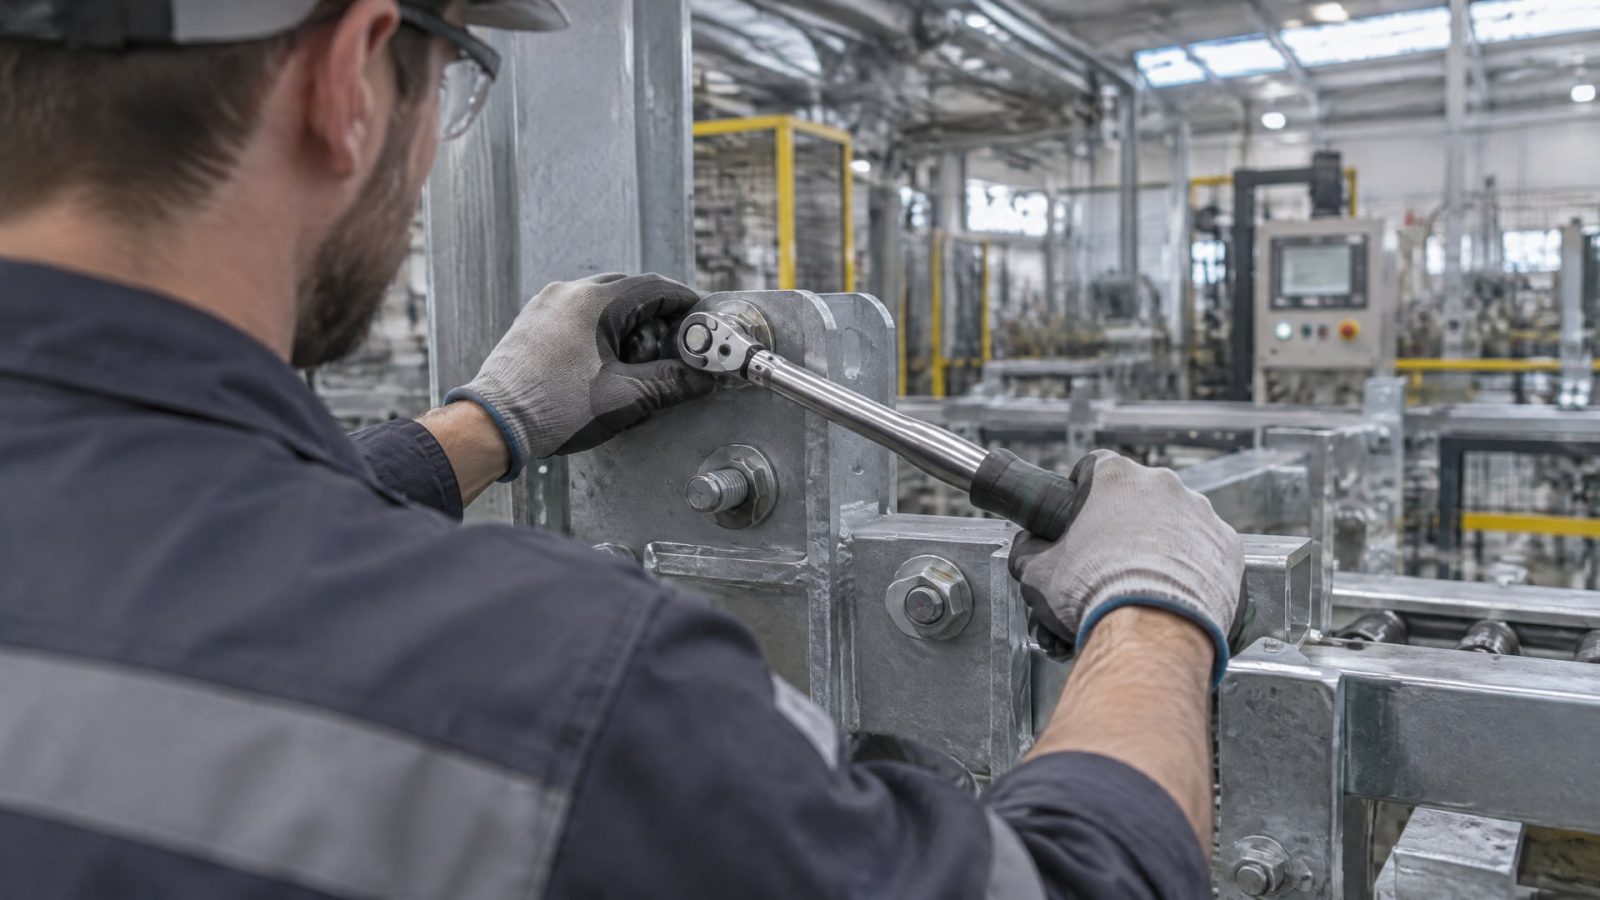
Его проводят после полного отверждения анаэробного материала. В источниках в качестве типичного срока указаны 24 часа при комнатной температуре. До этого времени материал уже может начать полимеризоваться, но контроль раньше срока не подтверждает достижение полной прочности.
Момент затяжки при сборке и момент отвинчивания после отверждения - разные показатели. Первый нужен для сборки соединения по его спецификации, второй используют для оценки сопротивления ослаблению. Поэтому проверка только момента затяжки не отвечает на вопрос, насколько результативно сработал фиксатор.
Для испытаний на крутящий момент применяют ISO 10964:1993, предназначенный для сравнительной оценки фиксирующего эффекта анаэробных клеев. ISO 16047 используют для контроля показателей момента ослабления и затяжки резьбовых соединений. При подготовке проверки важно определить, какой стандарт и какая процедура соответствуют задаче, а критерии приемки сверить с применимой спецификацией. Универсальный порог момента для всех соединений по приведенным данным установить нельзя.
Как организовать проверку
Отобрать контрольные соединения, изготовленные по проверяемому процессу.
Выдержать их до полного отверждения, обычно 24 часа при комнатной температуре.
Провести испытание на момент отвинчивания по выбранной процедуре.
Сопоставить результат с установленными для изделия требованиями.
В протоколе фиксируют метод испытания, время отверждения и результат измерения. Если сравнивают варианты нанесения, условия подготовки и сборки должны быть сопоставимыми; иначе разница может быть связана не только с количеством или распределением состава. Стандарты задают методы испытаний, но сами по себе не устанавливают требования к конкретному промышленному соединению. Их следует брать из документации на изделие или утвержденной технологической процедуры.
Дефекты фиксации резьбы: признаки и возможные причины
К видимым дефектам нанесения относят пропуски в валике, неполное смачивание рабочих витков и локальные скопления материала.
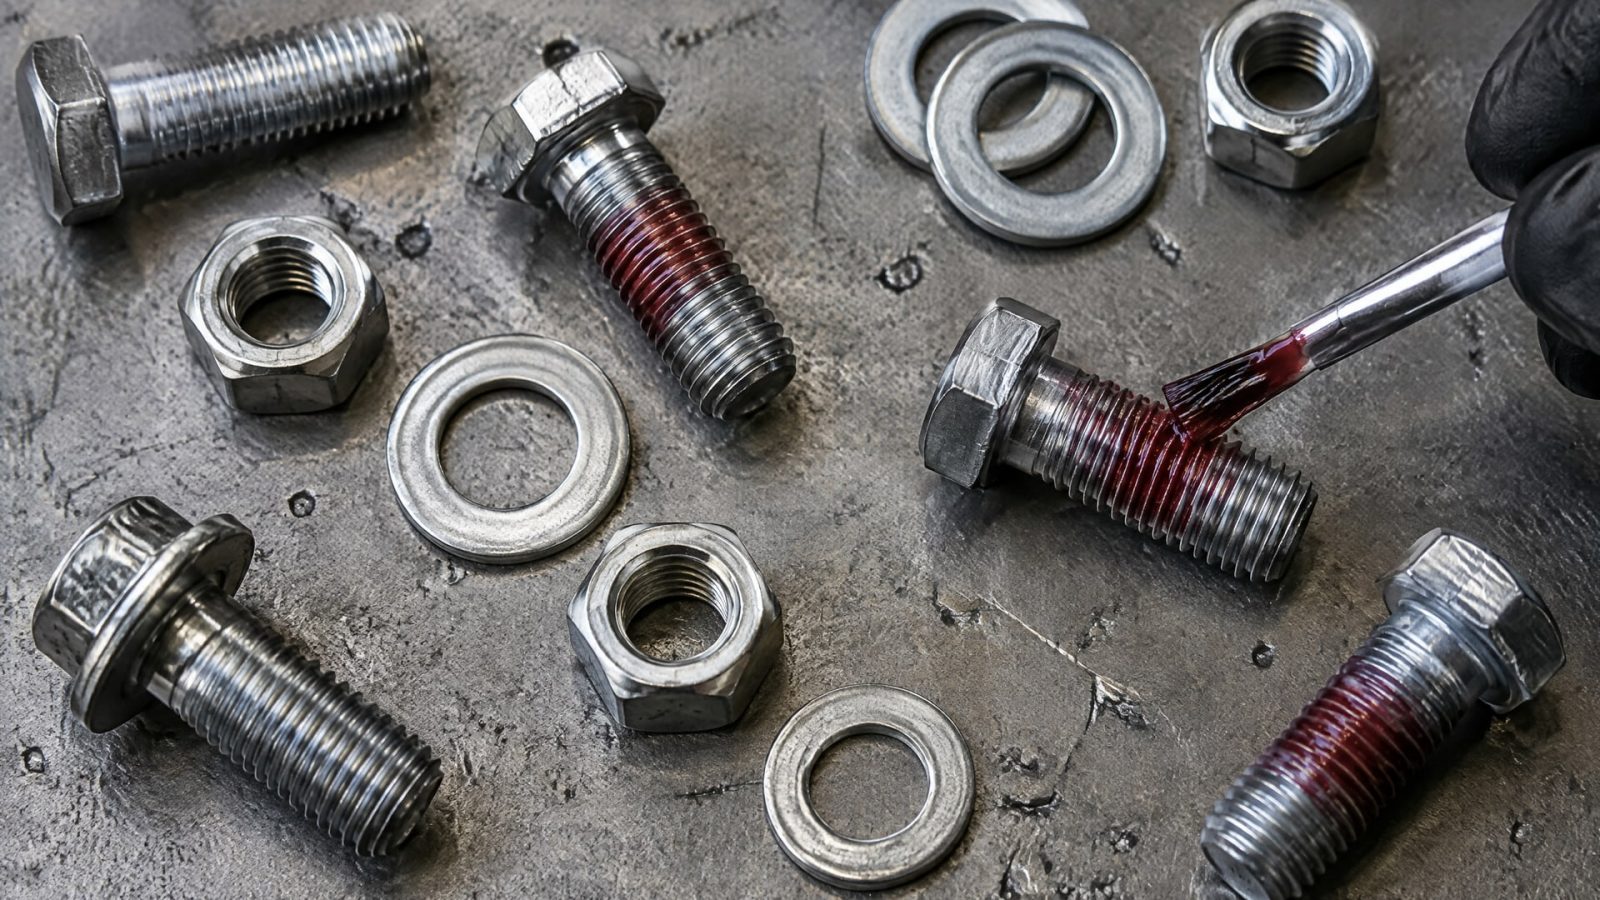
Отсутствие следов состава после сборки может указывать на недостаточную дозировку или неполное смачивание, но не служит однозначным доказательством: часть материала может находиться внутри соединения. Поэтому вывод делают по совокупности осмотра и испытания после отверждения.
Если результат испытания на момент отвинчивания не соответствует установленным требованиям, проверяют весь процесс, а не только операцию дозирования. Начать стоит с чистоты и сухости резьбы, затем оценить попадание состава в рабочую зону и соблюдение времени отверждения. Также проверяют, выполнена ли сборка с моментом затяжки, предусмотренным спецификацией соединения.
Для отдельных условий может потребоваться активатор. В источниках указаны нержавеющая сталь и алюминий, а также температура ниже 5 °C как случаи, когда его применяют. После нанесения активатора необходимо дождаться его высыхания. Это условие учитывают при анализе процесса, но не заменяют им очистку и сушку деталей.
| Наблюдение | Что проверить |
|---|---|
| На доступных витках есть пропуски | Непрерывность нанесения и положение рабочей зоны |
| Состав виден снаружи, но соединение не проходит испытание | Очистку и сушку резьбы, время отверждения, сборку по спецификации |
| Под УФ-излучением нет видимого следа | Флуоресцирует ли используемый состав |
| Результаты испытаний различаются | Сопоставимость подготовки, нанесения и условий сборки |
Такая проверка помогает разделить дефекты нанесения и другие отклонения процесса. Например, отсутствие непрерывного покрытия можно обнаружить визуально, а недостаточную фиксацию подтвердить испытанием. Не следует считать увеличение количества состава универсальным способом исправления: избыток не компенсирует загрязнение, неполное смачивание или несоблюдение технологии.
Как выстроить контроль нанесения на производстве
Практичный контроль объединяет проверку подготовки, нанесения, сборки и результата после отверждения.
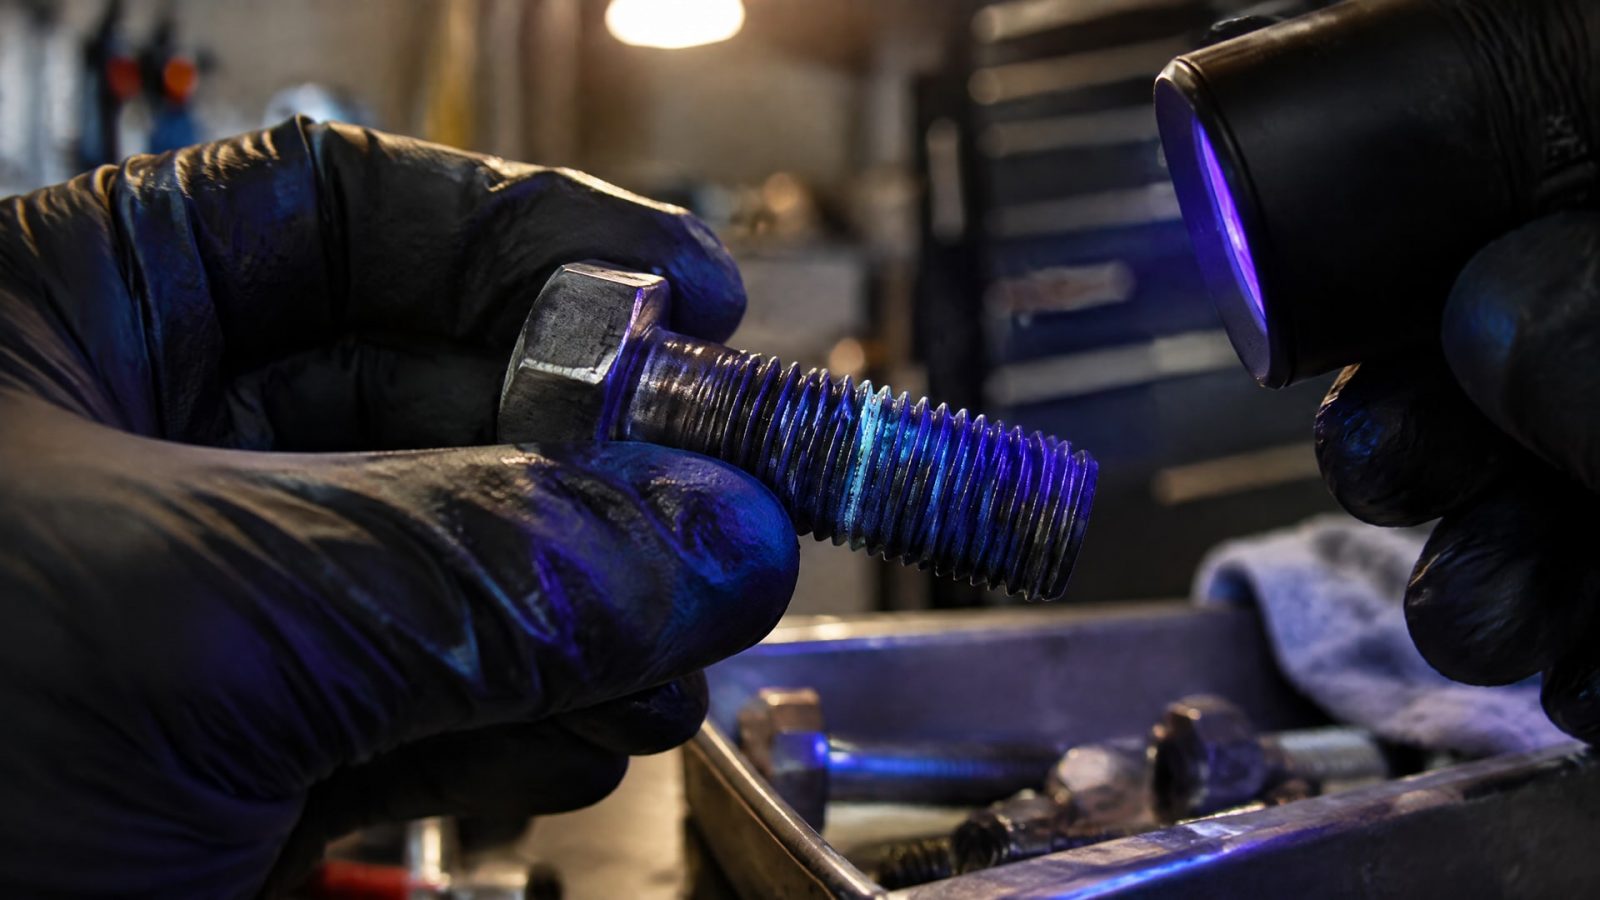
На первом этапе проверяют, что резьба очищена и высушена. Затем оценивают, попал ли состав в рабочую зону и нет ли пропусков на доступных участках. Если материал флуоресцирует, УФ-контроль используют как дополнительный способ визуальной оценки распределения.
После сборки соединение затягивают по его спецификации. Анаэробный фиксатор не отменяет требований к моменту затяжки и не заменяет технологию сборки. Контрольные соединения выдерживают до полного отверждения, обычно около 24 часов при комнатной температуре, после чего проводят испытание на момент отвинчивания. Для этого выбирают применимую процедуру, в том числе по ISO 10964:1993 или ISO 16047, с учетом задачи контроля.
ISO 10123:1990 используют для испытаний адгезивов, их ранжирования и контроля качества. Однако результат такого испытания не отражает эксплуатационные свойства материала в конкретном узле. Поэтому его нельзя трактовать как самостоятельное доказательство пригодности фиксатора для любого соединения.
Контрольный маршрут
Проверить подготовку поверхности: чистоту, обезжиривание и полную сушку.
Осмотреть зону нанесения и наличие пропусков или комков.
При подходящих свойствах состава дополнить осмотр УФ-контролем.
Собрать соединение с моментом затяжки по спецификации.
Выдержать контрольный образец до полного отверждения, обычно 24 часа.
Проверить момент отвинчивания и сопоставить результат с требованиями к соединению.
В производственном протоколе полезно раздельно фиксировать результаты каждого этапа. Тогда можно установить, на каком шаге обнаружено отклонение: при подготовке резьбы, нанесении, сборке или испытании. Критерии приемки задают для конкретного изделия и процесса, а не выводят только из внешнего вида соединения или номера стандарта.
Часто задаваемые вопросы
Можно ли проверить качество фиксатора только визуально?
Нет. Осмотр помогает заметить пропуски, комки и нарушение непрерывности нанесения, но не подтверждает фиксирующую способность внутри соединения. Для оценки результата проводят испытание на момент отвинчивания после полного отверждения, обычно через 24 часа при комнатной температуре.
Как проверить анаэробный герметик под УФ-излучением?
УФ-контроль применяют, если конкретный состав флуоресцирует. Он помогает увидеть распределение материала и найти пропуски на доступных участках. Для состава без такого свойства отсутствие свечения не является признаком дефекта. УФ-осмотр не заменяет испытание собранного соединения после отверждения.
Почему нельзя проверять соединение сразу после затяжки?
Момент затяжки показывает параметры сборки, но не фиксирующую способность после полимеризации. Анаэробный состав начинает отверждаться в течение минут, однако полная прочность обычно достигается примерно через 24 часа при комнатной температуре. Поэтому испытание на момент отвинчивания проводят после полного отверждения.
Что делать, если после сборки снаружи не видно состава?
Отсутствие наружных следов не доказывает, что нанесение выполнено неправильно: материал может находиться внутри резьбового соединения. Нужно проверить покрытие доступных рабочих витков до сборки и оценить непрерывность нанесения. Фиксирующую способность подтверждают испытанием на момент отвинчивания после отверждения.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы включает контроль чистоты и сухости деталей, оценку покрытия рабочих витков и испытание на момент отвинчивания после полного отверждения. Визуальный осмотр и УФ-контроль обнаруживают дефекты нанесения, если состав флуоресцирует, а механическое испытание помогает оценить результат фиксации.
Следующий шаг для производства - описать маршрут контроля и критерии приемки в технологической документации: указать требования к подготовке резьбы, зоне нанесения, времени отверждения и методу испытания. Это позволит проверять соединения по единой процедуре и разбирать отклонения по этапам процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Как выбрать смазку без аллергенов для оборудования производства детского питания, учитывая допуски NSF H1 и ISO 21469, а также процедуры HACCP.
Узнайте, как правильно хранить анаэробный герметик: срок годности, условия и правила для сохранения его свойств до использования.
Узнайте, как правильно выбрать метод подготовки поверхности деталей с внутренними диаметрами, чтобы достичь оптимального результата.