
Как предотвратить загрязнение пищевой продукции смазочными материалами
Загрязнение пищевой продукции смазочными материалами - один из наиболее серьезных рисков химического отравления на производстве, даже если смазка имеет пищевой допуск. Проблема не в том, что смазка «плохая», а в том, что без правильного выбора, применения и контроля она попадет в продукт в недопустимом количестве. Максимально допустимый уровень загрязнения для смазок с допуском NSF H1 составляет 10 мг на 1 кг продукта при случайном контакте - это цифра, которую нужно рассматривать не как разрешение, а как потолок риска. Статья адресована закупщикам, инженерам и техническим специалистам, которые отвечают за выбор и применение смазочных материалов в пищевом производстве и хотят исключить заражение продукта.
Понимание разницы между регистрацией продукта и сертификацией производства, между типами контакта и требованиями стандартов - это основа системы предотвращения. В статье разберем, как правильно выбрать смазку, где ее применить, как организовать хранение и контроль, и почему сертификат сам по себе не гарантирует безопасность.
NSF H1 и ISO 21469: два разных уровня подтверждения
Закупщики часто путают NSF H1 и ISO 21469, считая их синонимами пищевой безопасности смазки.
На самом деле это две разные системы оценки.
NSF H1 - это регистрация конкретного продукта, подтверждающая, что его состав соответствует требованиям FDA 21 CFR 178.3570 для смазок с возможным случайным контактом с пищей. Регистрация проверяет безопасность формулы: отсутствие канцерогенов, соответствие лимитам по тяжелым металлам и другим вредным веществам. Лимит остаточного загрязнения продукта составляет 10 мг/кг при случайном попадании смазки.
ISO 21469:2006 - международный стандарт, который оценивает не только формулу, но и всю цепочку: от разработки и производства смазки до упаковки, хранения, транспортировки и обращения на предприятии клиента. ISO 21469 требует выездных аудитов производителя, испытания продукта, оценку рисков перекрестного загрязнения и документирование каждого этапа. Это означает, что ISO 21469-сертифицированный поставщик - это не просто компания с хорошей формулой, но организация с системой контроля гигиены.
На практике это значит: можно купить смазку только с NSF H1, и она будет безопасна по составу, но без ISO 21469 поставщик может не иметь документированной системы контроля хранения и упаковки, что создает риск для окончательного потребителя. Если в спецификации закупки указано ISO 21469, это требование нельзя заменить только NSF H1.
Как проверить наличие регистрации
При выборе смазки обязательно запросить у поставщика:
Номер регистрации NSF H1 и копию сертификата от NSF (если требуется).
Если в контрактных требованиях указана ISO 21469, - сертификат соответствия этому стандарту с указанием дата выдачи и срока действия.
Копию технического описания (TDS) с указанием типа контакта, для которого предназначена смазка.
Поставщик должен предоставить эти документы без задержек. Если документов нет, смазка не должна быть закуплена, даже если она дешевле или рекомендуется как «пищевая».
Типы контакта и их влияние на выбор смазки
Понимание типа контакта - основа предотвращения загрязнения.
В производстве пищи смазки используют в разных условиях, и для каждого условия требуется свой подход.
Зоны потенциального прямого контакта - это оборудование, где смазка может попасть прямо в продукт: направляющие фасовочных машин, цепи конвейеров над продуктом, подшипники, смотровые люки. Для таких мест нужна смазка с NSF H1, потому что утечка неизбежна.
Зоны случайного контакта - это оборудование, где смазка может попасть в продукт только при нарушении герметичности или поломке: подшипники редукторов, в корпусе которых полость отделена от продукта, шарниры механизмов под защитными чехлами. Для этих зон также берут H1, но риск меньше благодаря конструкции.
Зоны без контакта - это оборудование, где смазка не может физически попасть в пищу: направляющие выключателей, подшипники электрических моторов, установленные вне пищевой зоны, болты и шпильки, смазанные до подъема оборудования на производство. Для этих мест можно использовать обычные смазки без пищевого допуска, но многие предприятия применяют H1 везде для унификации и минимизации ошибок персонала.
Проблема часто в том, что специалист видит слово «пищевая» и предполагает, что смазку можно наносить где угодно. Это не так. H1 означает, что при попадании в продукт смазка не вызовет острого отравления, но это не разрешение на использование без оценки точки применения. Также нужно учитывать совместимость со средой: некоторые пластичные смазки впитывают воду и теряют консистенцию на влажных конвейерах; некоторые масла вымываются при контакте с моющими средствами.
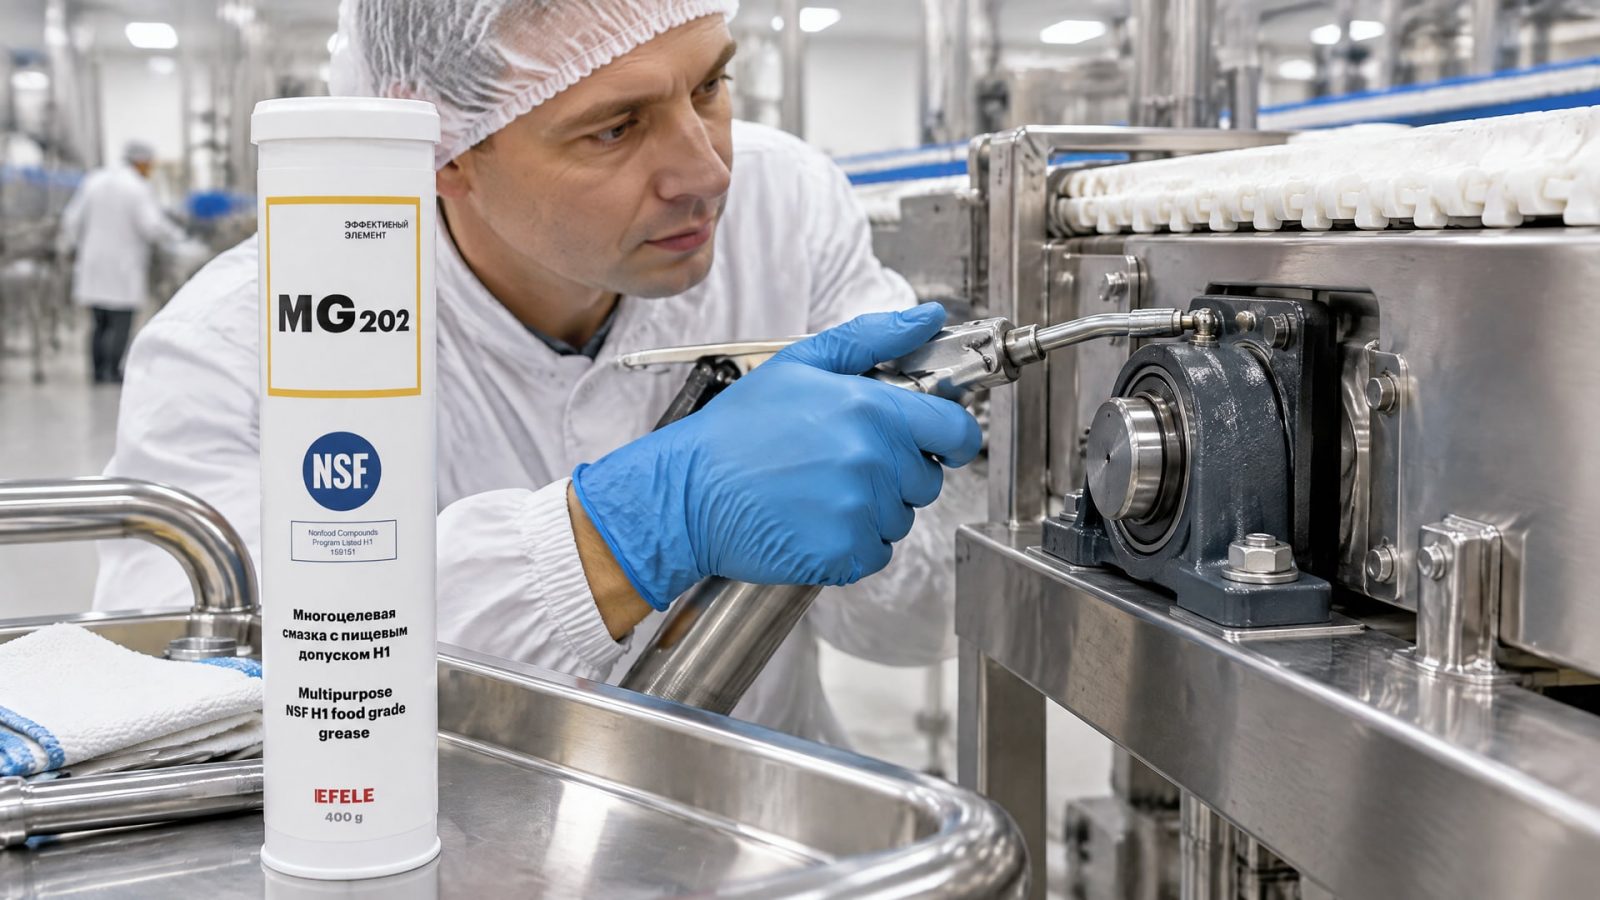
На практике многие цехи используют EFELE MG-202 (NSF H1) для подшипников и направляющих, где высока вероятность утечки. Это многоцелевая пластичная смазка, которая остается в зазорах при вибрации и высокой влажности пищевой зоны, не требует частого переподнесения и не вымывается при стандартной влажной уборке - то есть снижает сам риск утечки через меньшую частоту применения.
HACCP и место смазки в системе пищевой безопасности
Система HACCP (опасные точки контроля) на пищевом предприятии должна включать смазочные материалы как потенциальный источник химического загрязнения, даже если все смазки имеют NSF H1.
В HACCP смазка рассматривается как опасность следующего типа: химическое вещество, которое при попадании в продукт выше лимита (10 ppm для H1-класса) может вызвать вред здоровью потребителя. Эта опасность возникает не только на самом оборудовании, но и при хранении смазки рядом с сырьем, при грязной таре или при использовании грязного инструмента для внесения смазки.
Опасные точки контроля (ККТ) в отношении смазки:
Входной контроль смазки: проверка целостности упаковки, соответствия сертификату, отсутствия признаков окисления или расслоения.
Хранение смазки: отдельное помещение или полка, подальше от сырья и готовой продукции, с условиями температуры и влажности по спецификации производителя.
Применение смазки: использование чистого инструмента, правильная дозировка, минимизация утечек через правильный выбор типа и консистенции.
Очистка оборудования после смазки: удаление излишков смазки перед запуском производства.
Периодический мониторинг точек применения на предмет утечек и старения смазки.
Документирование каждой ккт - это обязательный элемент HACCP. На практике это означает вести журнал получения смазок, даты первого применения, проведенные проверки и результаты.
Хранение и подготовка: как минимизировать риск перекрестного загрязнения
Даже самая качественная H1-смазка станет источником опасности, если ее неправильно хранить или применять.
Первое правило: смазка должна храниться в отдельном помещении или в выделенной части склада, вдали от сырья, полуфабрикатов и готовой продукции. Если смазка находится в одном помещении с пищей, существует риск, что крышка откроется, произойдет рассыпь или испарение, и частицы загрязнят продукт или оборудование.
Второе правило: упаковка должна быть целой и чистой. Если банка помята, смята или пыльная, ее нельзя вносить в пищевую зону. Перед использованием нужно протереть внешнюю поверхность чистой сухой тканью, а еще лучше - переместить смазку в чистый, подписанный дозатор с пистолетом или ложкой.
Третье правило: инструмент для нанесения должен быть чистым и сухим. Используй отдельную ложку или шприц только для смазки, не общий с другими материалами. После работы инструмент вымой и высуши перед следующим применением.
Четвертое правило: сроки годности. Смазки имеют срок хранения (обычно 3-5 лет в неоткрытой упаковке при условиях по TDS). После вскрытия упаковку нужно плотно закрывать. Если смазка находится открытой дольше месяца в прохладном сухом месте или несколько недель во влажной среде, она может окислиться, впитать влагу и потерять свойства. Окислившаяся смазка - это уже не H1-класс и может загрязнить продукт.
Практический совет: если в цехе есть централизованная система смазки, убедитесь, что она герметична, а масло в накопительном баке защищено от влаги и грязи сеткой фильтра. Если система давно не проверялась, риск загрязнения велик.
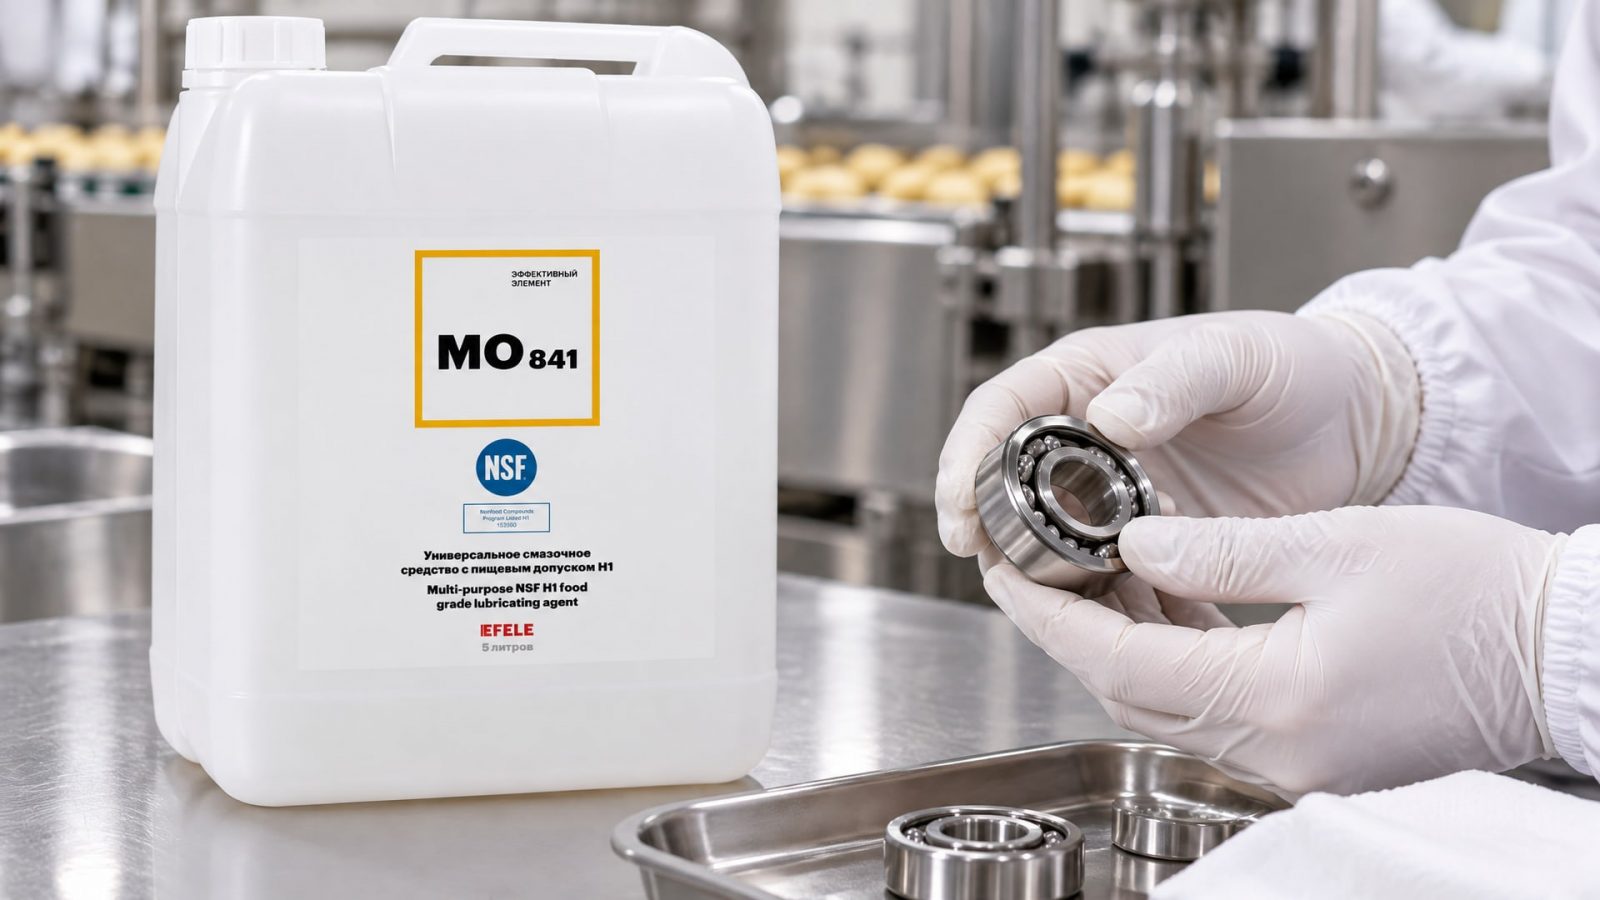
На линиях фасовки, где используется универсальное масло для легко нагруженных узлов, часто берут EFELE MO-841 (NSF H1) - его низкая вязкость и нейтральный запах минимизируют как объем нанесения, так и вероятность того, что капля масла оставит запах на упаковке или попадет на конвейерную ленту. Но даже здесь важно использовать масло только в обозначенных точках, регулярно проверять уровень в дозаторе и очищать окружающие поверхности.
Совместимость со средой: материалы, температура, влажность
Смазка загрязняет продукт не только прямой утечкой, но и косвенно: через ненадежное уплотнение, которое смазка разрушает, или через вымывание при контакте с моющими средствами и водой.
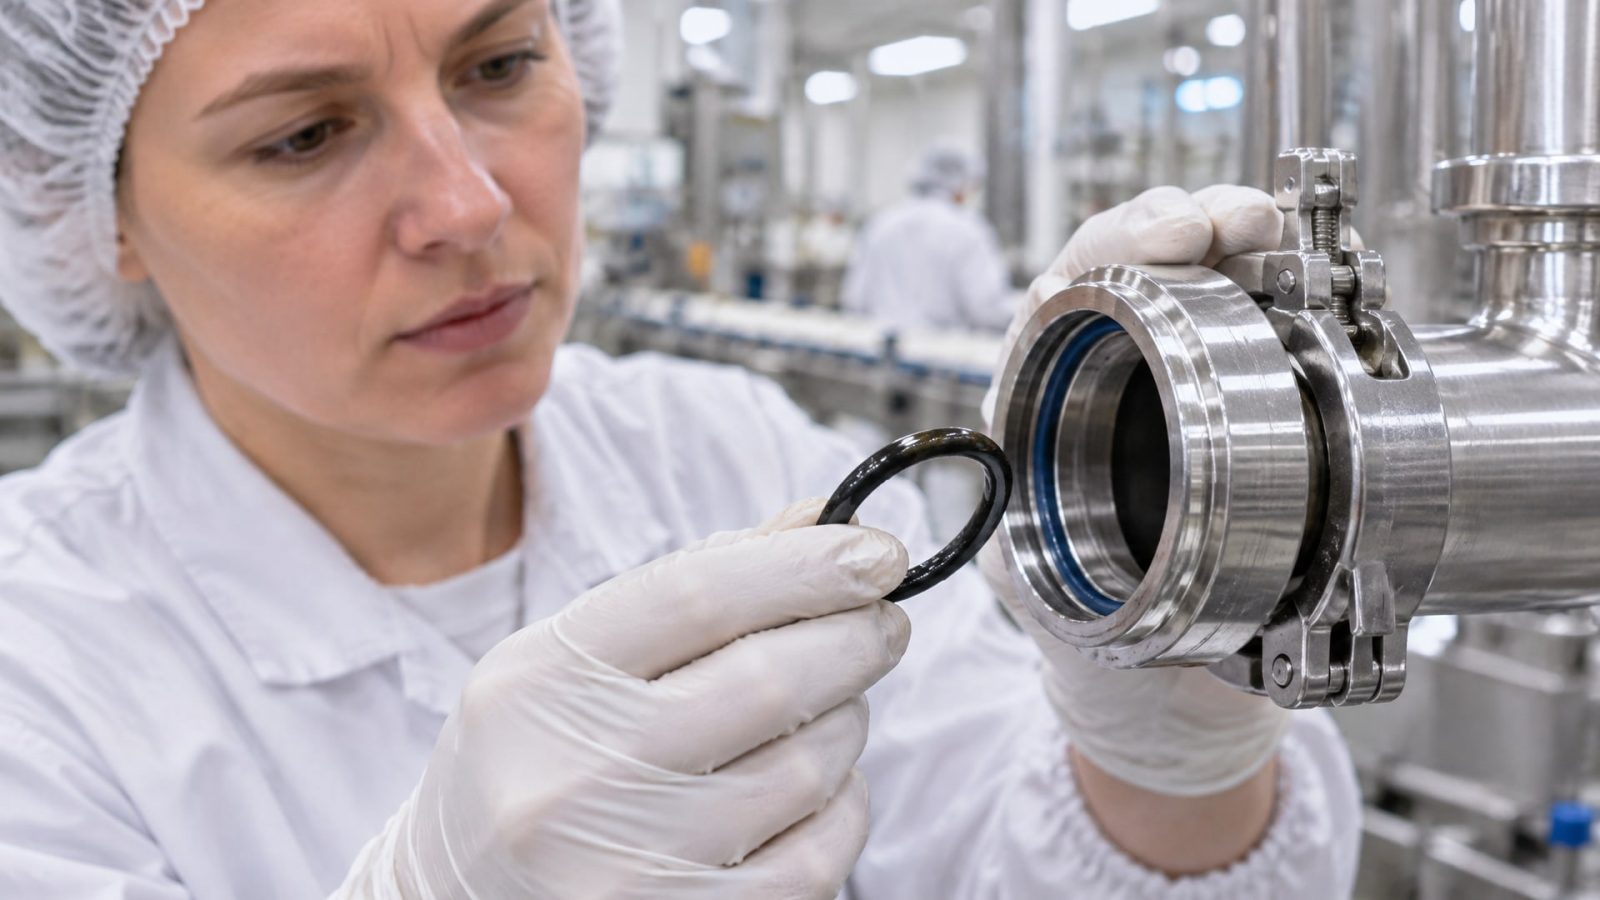
Проверь совместимость H1-смазки с материалами оборудования:
Резина и пластики: некоторые смазки содержат растворители, которые размягчают уплотнения (O-rings) или деформируют пластиковые втулки. Это приводит к утечке смазки и загрязнению продукта. В техническом описании (TDS) должно быть указано, совместима ли смазка с используемыми эластомерами (EPDM, NBR, Viton и т.п.).
Окружающая среда: на влажных участках смазка может впитать воду, разжижиться и вытечь из зазора. На горячих участках (рядом с печью или паром) смазка может окислиться быстрее и выделить продукты распада. В холодных камерах низкой температуры смазка может загустеть и не защищать подшипник, что приведет к повышенному износу и образованию частиц металла - дополнительного загрязнения.
Моющие средства и дезинфицирующие растворы: некоторые кислотные или щелочные растворы вступают в реакцию с маслом и образуют отложения. Если после уборки цеха на оборудовании остается щелочной раствор, а затем наносят смазку, может произойти эмульгация (смазка и вода образуют пену), и смазка потеряет смазывающие свойства.
На выходе: перед закупкой большой партии смазки нужно проверить совместимость образца с реальными условиями: нанести на тестовый узел, работать в течение недели при штатных условиях влажности и температуры, затем проверить наличие утечек, изменение консистенции и запах.
Проверка и документирование при аудите
Когда приходит аудитор (внутренний или внешний, например из органа сертификации) и смотрит на соответствие пищевым стандартам, первое, что он проверяет на линии, - это смазочные материалы.
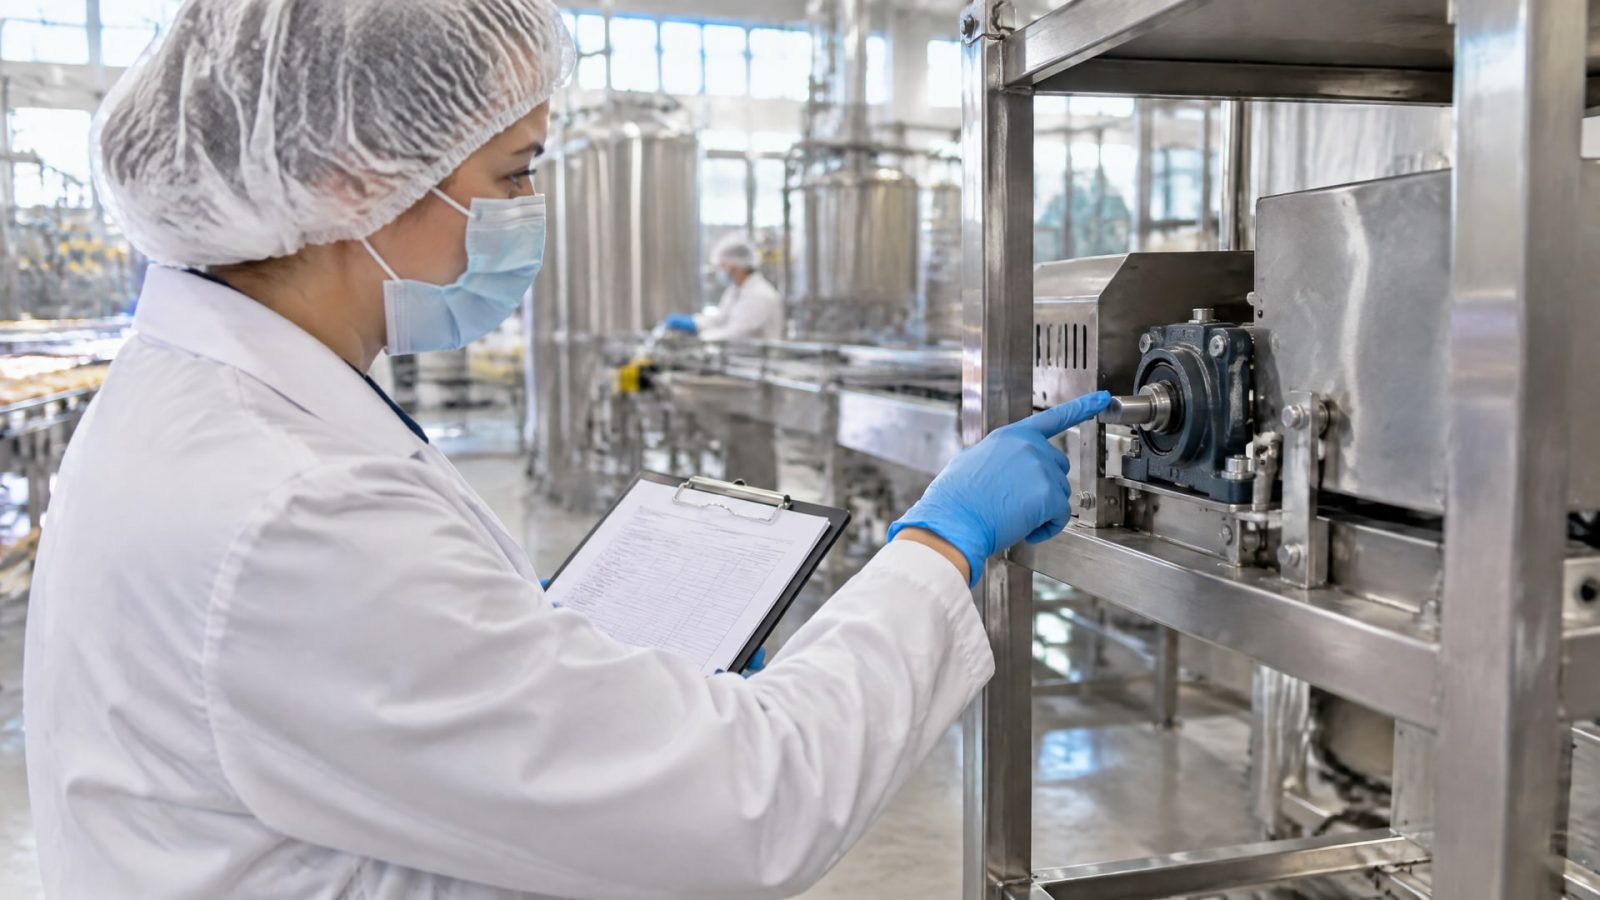
Часто находит несоответствия.
Типичные замечания при аудите:
Смазка без документов (нет копии NSF H1 или ISO 21469).
Смазка хранится в пищевой зоне или рядом с сырьем в одном ящике.
На упаковке смазки нет даты получения и даты первого вскрытия.
Используется смазка без пищевого допуска в местах, где возможен контакт с продуктом.
Инструмент для нанесения смазки грязный или используется для других целей.
Нет журнала применения смазок (когда, где, кем, какой результат).
Чтобы избежать этих замечаний, подготовь следующую документацию:
Каталог допущенных смазок с копией NSF H1 (и ISO 21469, если требуется) для каждого продукта.
Карточка товара для каждой смазки: название, назначение, точки применения на оборудовании, совместимость, условия хранения, срок годности.
Рабочая инструкция по применению смазки: какой инструмент, как часто, в каком количестве, как проверить и удалить излишки.
Журнал входного контроля смазок: дата получения, номер партии, проверка упаковки, условия хранения.
Журнал применения смазок: дата, вид смазки, точка применения, количество, результаты проверки на утечку.
Аудитор будет проверять эту документацию. Если ее нет, это критическое несоответствие. Если документация полная и вся процедура выполнена на практике, замечаний не будет.
Часто задаваемые вопросы
Достаточно ли просто купить смазку с пищевым допуском?
Нет. Смазка с NSF H1 безопасна по составу, но риск загрязнения продукта остается, если не выбрана правильная точка применения, не обеспечено герметичное хранение или произойдет утечка из-за неправильного типа узла. Нужна комплексная система выбора, применения, хранения и контроля.
Что означает 10 ppm и почему это важно?
10 ppm (партей на миллион) - это 10 мг смазки на 1 кг продукта, максимально допустимый уровень загрязнения при случайном контакте для NSF H1-смазок. Это ориентир риска, а не разрешение на постоянный контакт. При проверке качества продукта лаборатория может обнаружить остатки смазки выше этого лимита и забраковать партию.
Нужна ли ISO 21469, если уже есть NSF H1?
ISO 21469 проверяет гигиену производства и обращения со смазкой у поставщика, а NSF H1 - только безопасность формулы. Если клиент (аудитор, заказчик) требует ISO 21469, это означает, что нужен поставщик с документированной системой контроля. Один документ не заменяет другой.
Какую смазку выбрать для конвейера, работающего в условиях высокой влажности?
Нужна смазка с NSF H1, которая не впитывает воду и не теряет консистенцию при влажности выше 90%. Перед закупкой проверь в TDS пункт про совместимость с влажной средой. Также убедись, что смазка совместима с моющими средствами, которые используются при уборке цеха.
Что делать, если при аудите найдены нарушения в использовании смазок?
Разработай план корректирующих действий: замени смазку на допущенную, приведи в порядок документацию, обучи персонал, установи контроль. План должен быть согласован с аудитором, а результаты проверены в течение оговоренного срока (обычно 30 дней).
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами начинается не с выбора «хорошей» смазки, а с понимания того, где она может попасть в продукт, какой риск это создает, и как его минимизировать. NSF H1 и ISO 21469 - это разные уровни гарантии, и оба нужны. Хранение, применение, документирование и контроль - это не бюрократия, а система защиты потребителя и репутации предприятия.
На практике это означает: выбрать смазку по типу контакта и совместимости, проверить наличие документов, обучить персонал, вести журналы и готовиться к аудиту. Система HACCP должна включить смазки как опасность, и каждая критическая точка контроля должна иметь четкий алгоритм действий. Если в цехе есть сомнения, всегда можно получить консультацию у технолога смазочных материалов или у поставщика.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, минимизируя время простоя оборудования.
Узнайте, как выбрать анаэробный герметик для резьбы, чтобы обеспечить надежную герметизацию, избежать нитей ленты в системе и снизить риск срыва резьбы.
Узнайте, чем смазать ворота, чтобы они открывались плавно, и как правильно ухаживать за подвижными узлами.