
Анаэробный герметик для резьбы: как выбрать вместо ФУМ-ленты
Анаэробный герметик для резьбы - это метакрилатный состав, который остается жидким на воздухе и полимеризуется в зазоре между металлическими резьбами при ограничении доступа кислорода. Такой механизм работы делает его существенно отличным от привычной ФУМ-ленты и часто более предпочтительным для вибрационных соединений и высокого давления. Инженеры и закупщики выбирают анаэробный герметик, когда необходимо обеспечить надежную герметизацию, избежать нитей ленты в системе и снизить риск срыва резьбы на нержавеющей стали. Эта статья разбирает критерии выбора, различия между герметиком и лентой, особенности для пластиковых резьб и ошибки при подборе, чтобы вы сделали осознанное решение для конкретного применения.
Почему анаэробный герметик лучше ФУМ-ленты для резьбы
ФУМ-лента работает как деформируемый наполнитель, заполняющий щели за счет механического сжатия витков.
Если лента намотана неправильно, переломана или витков недостаточно, герметизация нарушается. Лента также вымывается из зазора при вибрации и высоком давлении, особенно в гидравлических и газовых системах, и оставляет нити внутри магистрали, что критично для систем с фильтрацией.
Анаэробный герметик, напротив, после полимеризации образует твердый полимерный слой, который сцепляется с обеими резьбовыми поверхностями. Это сцепление обеспечивает виброустойчивость и высокую надежность под давлением. Герметик не вымывается, не оставляет посторонних волокон и не требует точной техники намотки. Для нержавеющей стали и других склонных к заеданию материалов анаэробный герметик дополнительно снижает коэффициент трения при сборке, что исключает риск срыва резьбы.
Однако анаэробный герметик неприменим для часто разбираемых соединений: после полимеризации разборка требует больше усилий и может повредить резьбу. В таких случаях или для низкого давления ФУМ-лента остается практичнее.
Ключевые отличия анаэробного герметика от фиксатора резьбы
Иногда анаэробный герметик путают с анаэробным фиксатором.
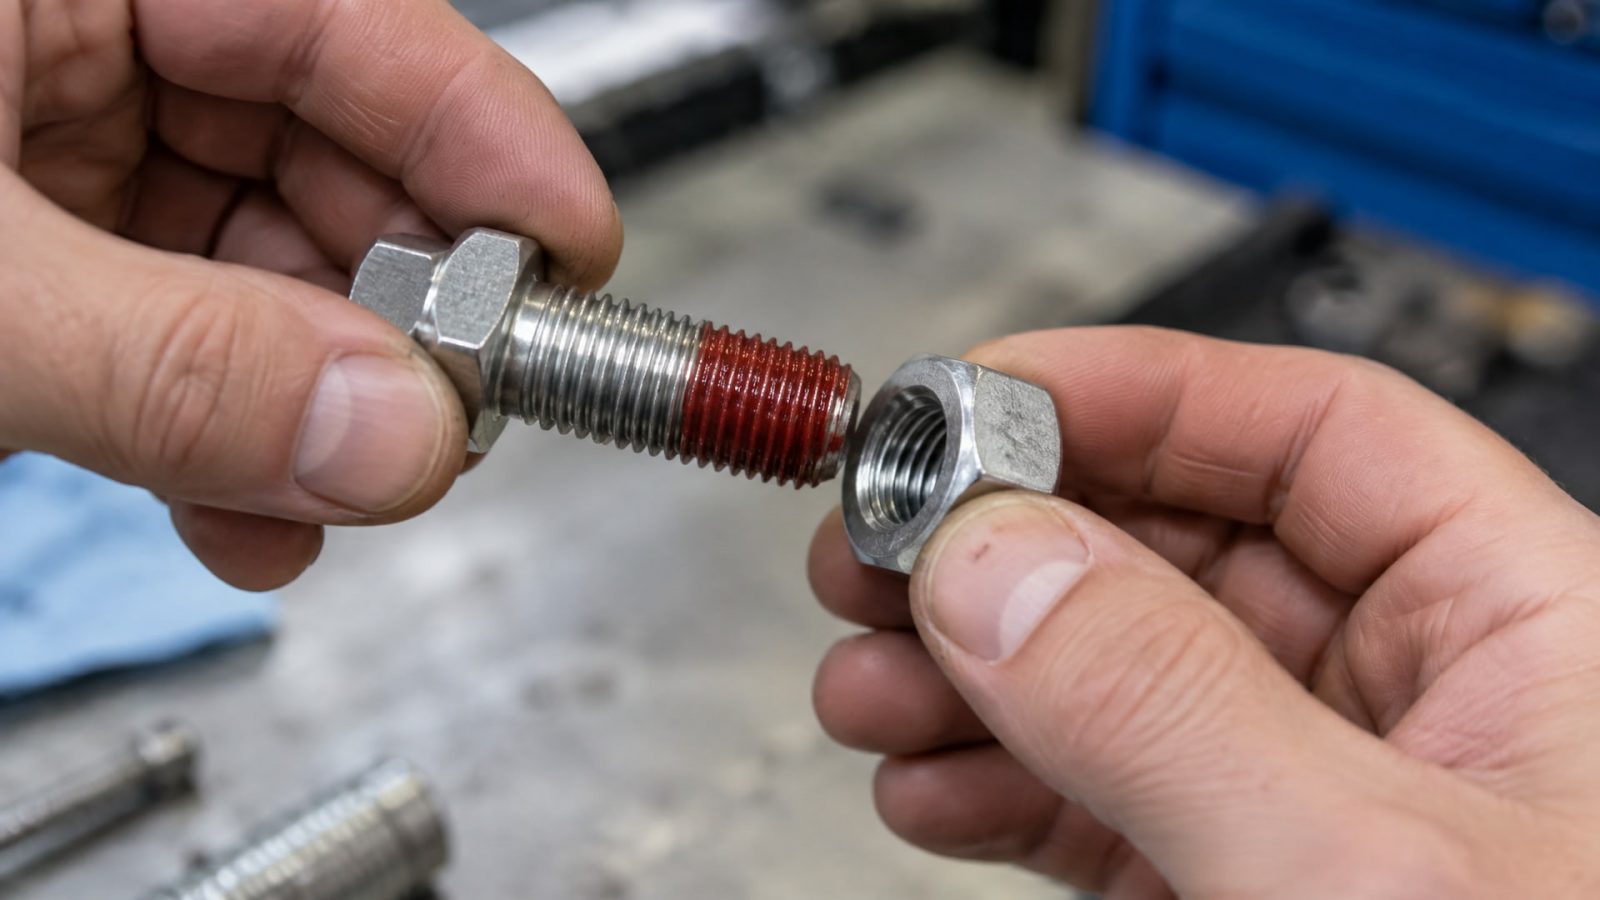
Хотя оба работают по одному механизму полимеризации, назначение различается. Герметик приоритетно заполняет микроскопические зазоры между резьбами и герметизирует соединение. Фиксатор же предназначен удержать резьбу от самопроизвольного откручивания вибрацией, допуская остаточное отверждение на самой резьбе.
На практике разница проявляется в составе, консистенции и времени полимеризации. Герметик для резьбы часто имеет более жидкую консистенцию для проникновения в узкий зазор, а фиксатор - вязче, чтобы оставаться на резьбе. Для герметизации трубных резьбовых соединений, где главная задача - предотвратить протечку, следует выбирать именно герметик, а не фиксатор, чтобы не переплатить за лишнюю фиксирующую способность.
Герметик для металлических резьб: когда его использовать
Для металлических резьб анаэробный герметик применяется, когда нужна надежная герметизация под давлением и при вибрации.
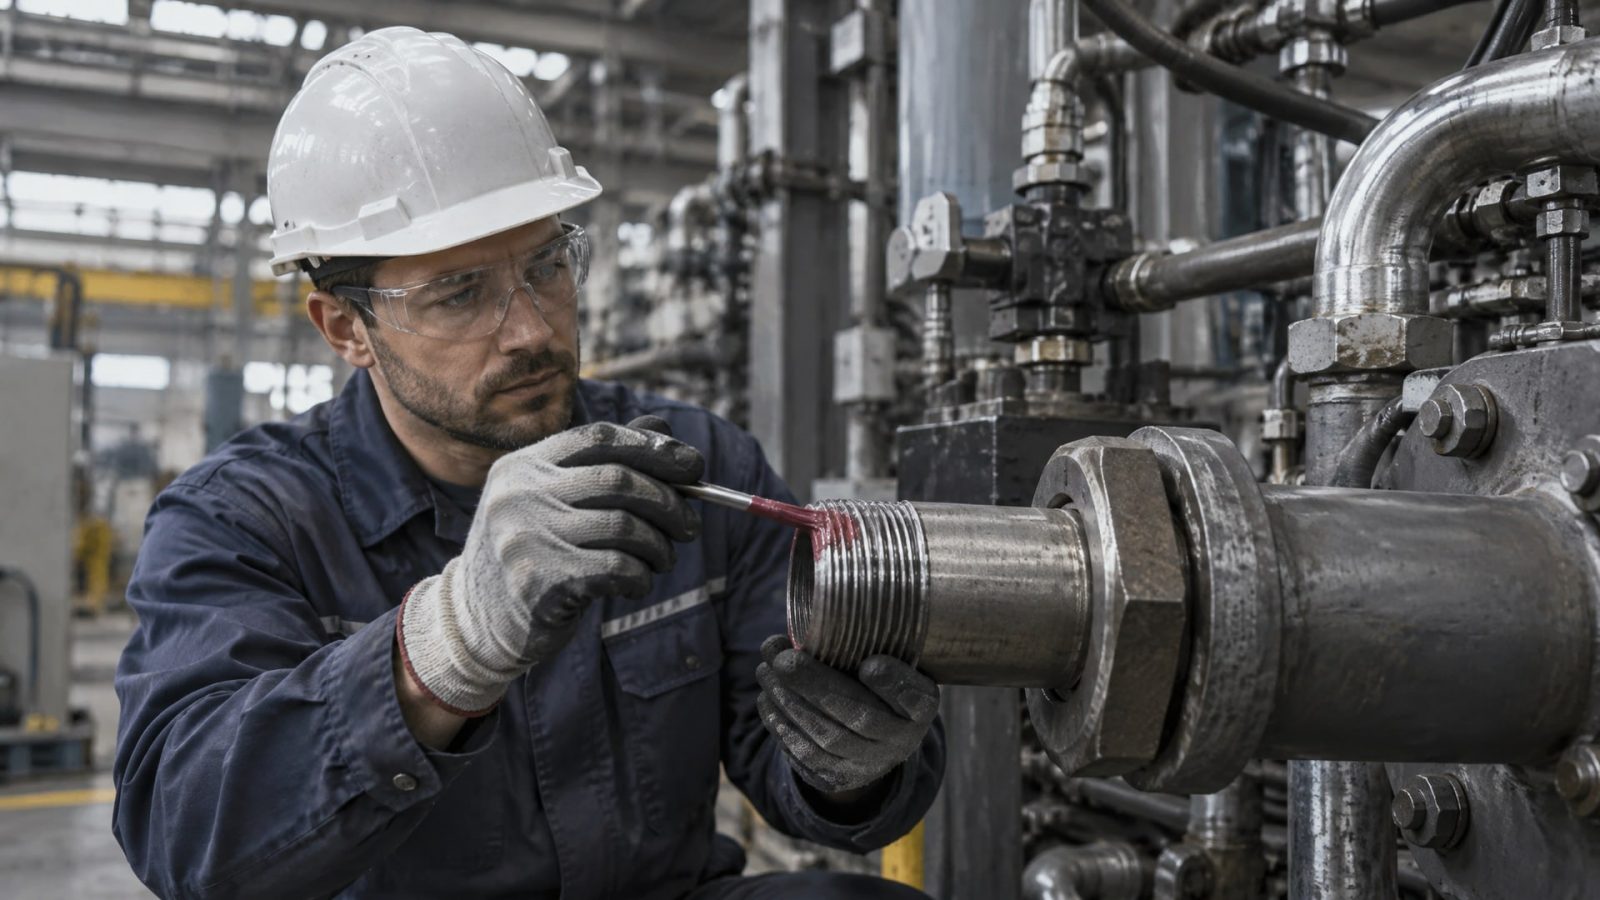
Типичные примеры: гидравлические магистрали, пневматические системы, газовые трубопроводы, центральные системы смазки, оборудование для пищевых производств (если резьба металлическая и нет прямого контакта с продуктом).
Для нержавеющей стали, титана и других пассивных металлов герметик критичен: стандартная намотка ФУМ-лентой часто приводит к фреттингу (микроскопическим царапинам и окислению в зазоре), что со временем ослабляет соединение и может вызвать утечку. Анаэробный герметик, за счет того, что создает связанный слой между резьбами, исключает эту проблему.
Время отверждения типичного анаэробного герметика для резьбы - от 2 до 10 часов до первичной фиксации (в зависимости от зазора, материала и состава), и от 16 до 24 часов до полного отверждения. Испытание давлением и полная эксплуатация начинаются только после окончания полного отверждения. Это требует согласования с графиком производства и монтажа.
Герметик для пластиковой резьбы: почему обычный состав опасен
Пластиковые резьбы (из полипропилена, полиэтилена, PTFE, нейлона) требуют особой осторожности.
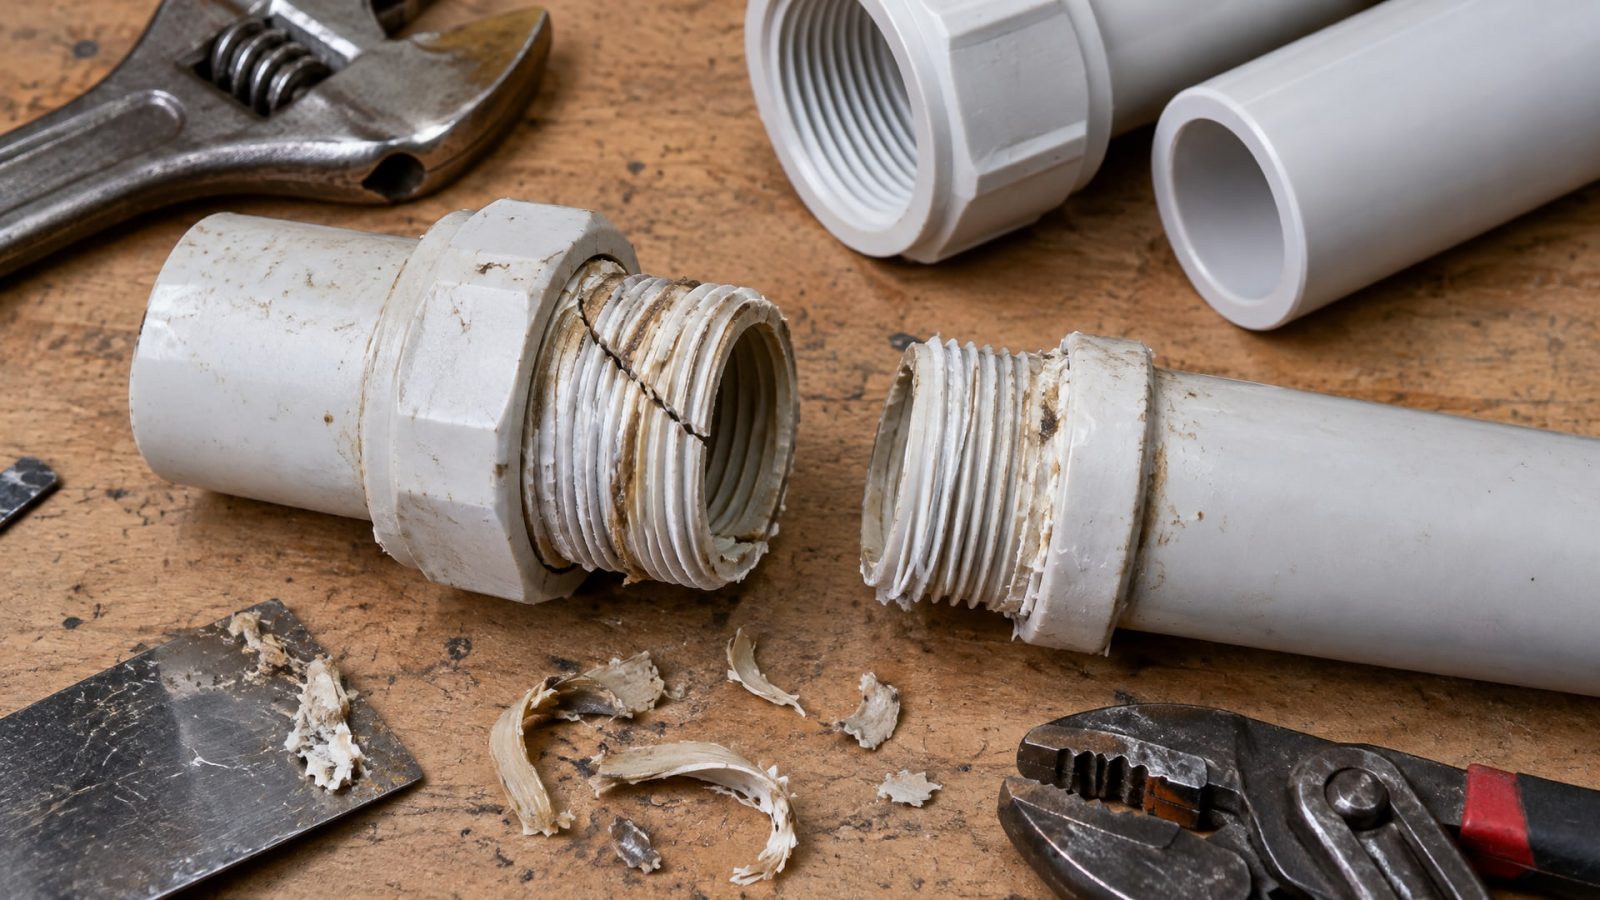
Стандартные анаэробные герметики содержат полимеризуемые метакрилаты, которые в некоторых случаях могут размягчать или разбухать полимер резьбы. Результат: соединение ослабляет, герметизм нарушается, а демонтаж становится невозможен из-за деформации.
Для пластиковых резьб необходимо либо проверить совместимость конкретного герметика с полимером (через техническое описание производителя и SDS), либо вернуться к ФУМ-ленте. Некоторые производители выпускают специальные герметики, прямо допускающие контакт с полимерами, - их можно узнать по пометке в техническом листе. Если совместимость не указана явно, применять такой герметик небезопасно.
Для смешанных соединений (металлическая резьба в пластиковом корпусе фитинга) рекомендуется проконсультироваться с производителем фитинга: иногда нужна предварительная обработка зоны контакта или использование ленты.
Выбор герметика по рабочим условиям
Выбор анаэробного герметика не ограничивается принципом «универсальный = подойдет».
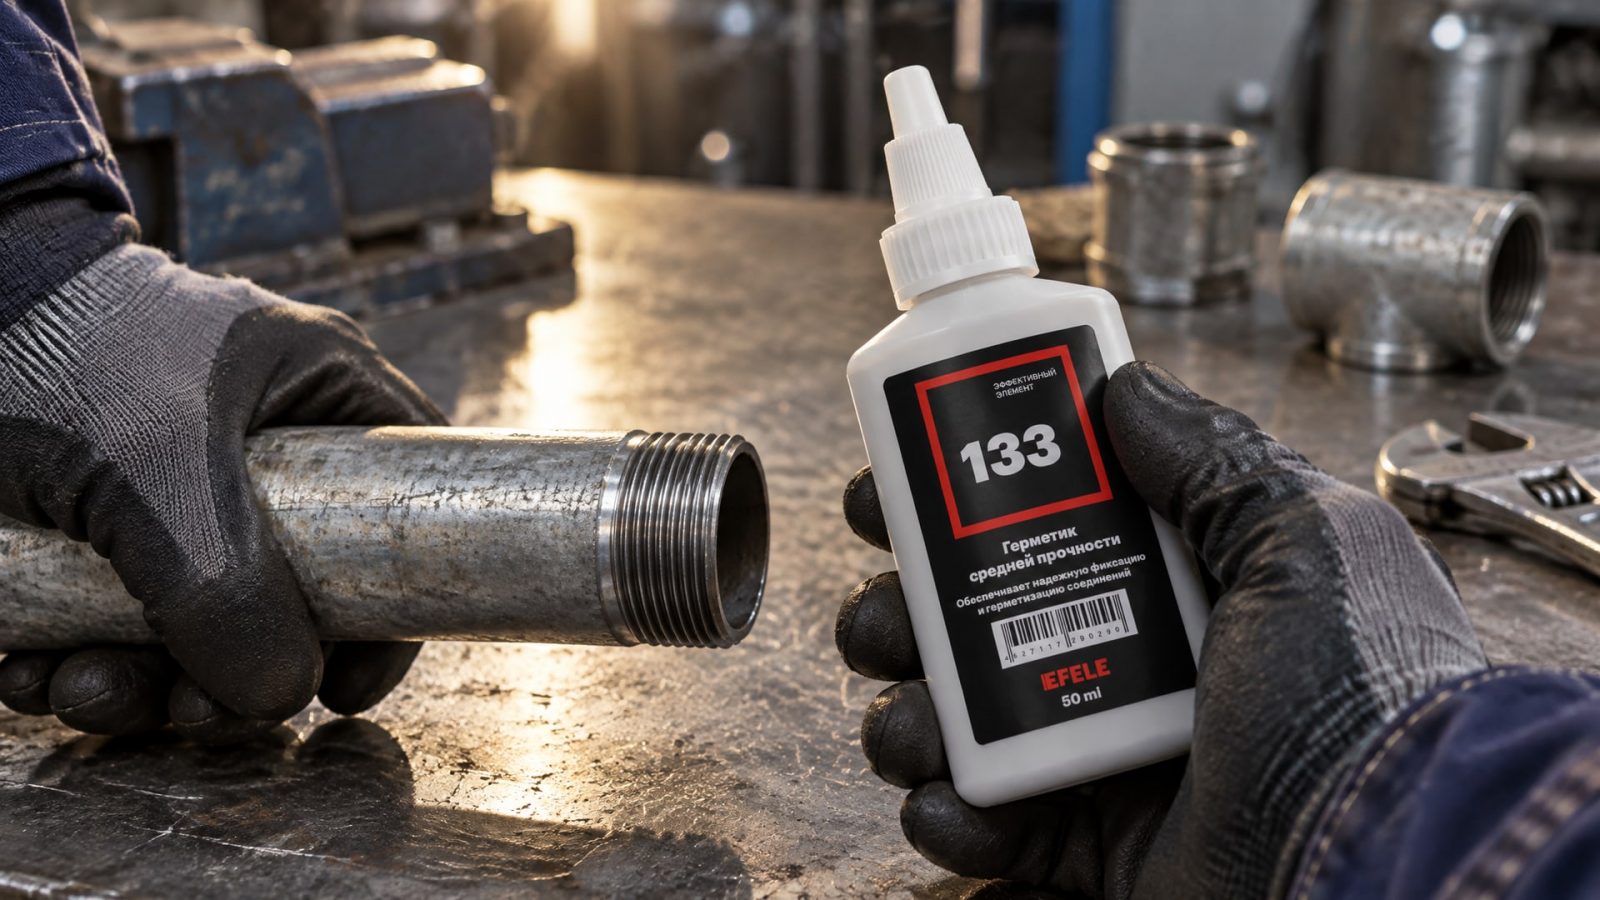
Нужно сверяться со спецификацией герметика и проверять совпадение параметров соединения.
Рабочие параметры для проверки:
Давление: герметик должен быть допущен на давление не ниже рабочего. Типичные границы -0,5 МПа для низкого давления, 5–10 МПа для среднего, 20+ МПа для высокого. Проверяется в техническом листе (TDS).
Температура: указывается диапазон от минимальной до максимальной. Для холодного климата и уличного оборудования нужна стойкость к минус 40°C, для горячих магистралей - устойчивость к плюс 120–150°C.
Среда: газ (воздух, азот, кислород, пропан), жидкость (масло, вода, гидравлическая жидкость, антифриз), химикаты. Если среда не совпадает со спецификацией, герметик может набухнуть или потерять адгезию.
Материалы резьбы: сталь (обычная, нержавеющая), латунь, пластик, цинковое покрытие. Для каждого материала указывается совместимость.
Вибрация: есть ли постоянное движение или ударные нагрузки. Для вибрирующих узлов нужен герметик, дающий жесткий сцепленный шов.
Разборка: если соединение нужно регулярно разбирать, следует выбирать герметик с низкой прочностью фиксации (обычно обозначается как «для разборных соединений»), чтобы не повредить резьбу при демонтаже.
Для герметизации трубных резьбовых соединений до 3 дюймов в системах, где требуется возможность последующего демонтажа, практикуется применение составов, которые дают надежный первоначальный шов, но при необходимости позволяют разобрать резьбу стандартным ключом. EFELE 133 часто выбирают в таких ситуациях, так как состав обеспечивает герметизацию и умеренную фиксацию одновременно, предсказуемо ведя себя в воде, масле и на воздухе.
Техника применения анаэробного герметика
Результат герметизации зависит не только от выбора состава, но и от соблюдения технологии.
Ошибки при нанесении и сборке часто приводят к нарушению герметизма или к надежности ниже расчетной.
Основные этапы:
Очистка: резьба должна быть механически чистой, без ржавчины, старого герметика, ленты и грязи. Используйте проволочную щетку, тряпку или продуваемый компрессор. Без очистки адгезия герметика резко снижается.
Обезжиривание: протрите резьбу сухой чистой тряпкой или салфеткой, убедитесь, что нет следов масла, консистентной смазки или других гидрофобных веществ.
Нанесение герметика: тонкая спираль герметика наносится на наружную резьбу (не более половины витка толщины слоя). Первые 1–2 витка можно оставить без состава, чтобы облегчить сборку и улучшить выполнение первоначального контакта.
Сборка в пределах времени открытой выдержки: герметик должен оставаться в жидком состоянии в течение определенного времени (обычно 5–15 минут), пока вы собираете соединение. Это время указывается в техническом листе.
Удаление излишков: после сборки излишки герметика убираются чистой салфеткой, чтобы не затвердел на резьбе.
Отверждение: соединение оставляется на время, указанное в спецификации, без нагрузок и разборки. Первичная фиксация обычно проходит за 2–6 часов, полная полимеризация - за 16–24 часа.
Типичная ошибка - использование избыточного количества герметика в надежде на лучший результат. Избыток не улучшает герметизацию и может мешать сборке, а при отверждении создает твердые капли, которые засоряют систему.
Как отличить герметик для резьбы от герметика для пластин и фланцев
Герметик для трубной резьбы (thread sealant) и герметик для плоских поверхностей (gasket maker, flange sealant) - это разные составы, хотя оба анаэробные.
Резьбовой герметик имеет более жидкую консистенцию, чтобы проникать в узкий зазор (обычно 0,1–0,3 мм), и специально рассчитан на максимальную адгезию к металлу в условиях микроскопического зазора. Герметик для пластин гуще, рассчитан на плоскую прессовку и дольше вулканизируется в больших толщинах.
Использование герметика для пластин в резьбе приведет к неполному заполнению зазора и ненадежной герметизации. Обратная замена (резьбовой в фланцах) может привести к чрезмерной выдаче герметика из-под болтов. Всегда проверяйте назначение герметика на этикетке: «для резьбы» (thread sealant), «для фланцев» (flange sealant) или «универсальный» (universal sealant).
Часто задаваемые вопросы
Можно ли применять анаэробный герметик для пластиковых резьб в сантехнике?
Не рекомендуется без проверки совместимости. Стандартные анаэробные герметики могут повреждать полимеры (полипропилен, нейлон). Проверьте техническое описание производителя герметика и убедитесь, что там прямо указан допуск на пластик. Если допуска нет, используйте ФУМ-ленту или герметик, прямо разработанный для пластиковых резьб. Экспериментировать нельзя: неправильный выбор разрушает фитинг и вызывает протечку.
Какой анаэробный герметик лучше для фиксации резьбы при вибрации?
Герметик, обеспечивающий жесткое сцепление с резьбой после полимеризации, будет удерживать соединение от самопроизвольного откручивания. Выбирайте состав, явно обозначенный как «для металлических резьб» с указанием устойчивости к вибрации. Обратите внимание на полную полимеризацию: соединение нельзя нагружать вибрацией до завершения отверждения. Ошибка по времени - частая причина раннего отказа.
Что делать, если герметик засохнул в тюбике и его невозможно выдавить?
Герметики хранятся в герметичной упаковке и при длительном хранении в теплом помещении могут частично полимеризоваться. Используйте герметик свежим, в пределах срока годности (обычно 12–24 месяца), и храните в прохладном месте или в холодильнике. Если герметик загустел, выдавливайте его в середину резьбы небольшим усилием; если совсем не выдавливается - замените на новый.
Сколько времени нужно ждать после нанесения герметика перед испытанием давлением?
Минимально дождитесь полного отверждения, указанного в техническом листе (обычно 16–24 часа при 20°C). Первичная фиксация (2–6 часов) недостаточна: герметик еще не набрал полную прочность на сдвиг. Начало испытания до полного отверждения может повредить сцепление и нарушить герметизм. Для критичных систем дождитесь +2 часа к указанному времени, чтобы учесть неоптимальные температуры.
Подходит ли анаэробный герметик для горячих магистралей свыше 100°C?
Не все герметики. Проверяйте максимальную рабочую температуру в спецификации (TDS). Типичный герметик для резьбы рассчитан на 100–120°C. Для более высоких температур нужны специальные составы с другой химией. При превышении допустимой температуры герметик теряет прочность и может произойти утечка. Всегда сверяйтесь с документацией производителя герметика, а не с общим принципом.
Заключение
Выбор анаэробного герметика вместо ФУМ-ленты оправдан для металлических резьб, где необходимы виброустойчивость, герметизация под давлением и чистая сборка без нитей ленты в системе. Герметик создает жесткий полимерный шов, сцепленный с резьбой, что обеспечивает надежность, недостижимую лентой. Однако выбор герметика требует проверки совместимости по материалу резьбы, рабочей среде, давлению и температуре - универсальных составов не существует.
Для пластиковых резьб стандартный анаэробный герметик применять опасно: риск химического повреждения полимера высок. Первый шаг - получить техническое описание герметика, убедиться в совместимости, затем соблюдать технику нанесения и время отверждения. Неправильное применение, даже при выборе правильного состава, нарушает герметизм и сокращает срок эксплуатации соединения. Если вы сомневаетесь в выборе, проконсультируйтесь с производителем герметика или системы, в которую интегрируется резьба - так вы избежите дорогостоящих ошибок при сборке и пусконаладке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ворота, чтобы они открывались плавно, и как правильно ухаживать за подвижными узлами.
Узнайте, как обеспечить защиту продукта от смазки на упаковочном оборудовании, используя пищевые смазки и правильные методы обслуживания.
Узнайте, как удалить анаэробный герметик с резьбы: от ручного инструмента до нагрева. Эффективные методы демонтажа фиксированных соединений.