
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
Смазка на упаковочном оборудовании - необходимое условие бесперебойной работы, но она требует точного баланса: узлы должны быть смазаны, а продукт защищен от загрязнения. Попадание даже микродоз смазки в готовое изделие или первичную упаковку нарушает качество, создает риск для потребителя и ведет к браку партии. Проблема решается не только выбором правильной смазки с допуском NSF H1, но и инженерным подходом к расположению точек смазки, конструкции узлов и регламенту обслуживания.
Статья рассчитана на технических специалистов, инженеров и закупщиков, которые отвечают за надежность упаковочных линий и соответствие санитарным требованиям. Вы узнаете, какие узлы требуют пищевой смазки, как минимизировать риск контакта смазки с продуктом, какой допуск действительно нужен, и какой регламент обслуживания гарантирует чистоту.
Что такое NSF H1 и когда он действительно нужен
NSF H1 - это допуск для смазок, которые могут контактировать с пищей или упаковкой только случайно и в технически неизбежных следовых количествах.
Это не означает, что смазка съедобна или безопасна при любом количестве попаданий. Напротив, H1 - это признание того, что при правильном применении и конструкции оборудования риск контакта минимален, а остаточное загрязнение не превышает 10 ppm для большинства формулировок.
H1 требуется на узлах упаковочного оборудования, расположенных над открытым продуктом или первичной упаковкой: конвейерные направляющие, ролики, подшипники, редукторы, цепи, насосы, пневмо- и гидравлические узлы, клапаны, уплотнения и фитинги на фасовочных и укупорочных линиях. Напротив, на внутренних узлах редукторов, далеких от зоны продукта, можно использовать обычные минеральные масла без пищевого допуска.
Критическое уточнение: наличие допуска H1 не отменяет необходимость хорошей инженерной защиты. Если конструкция оборудования позволяет смазке регулярно стекать в продуктовую зону, то даже H1-смазка не решит проблему - нужна переконструкция.
Какие узлы требуют пищевой смазки, а какие нет
На упаковочной линии смазка нужна везде, где есть трение, но не везде требуется допуск H1.
Разграничение простое: H1 нужен только там, где есть риск попадания смазки на продукт или упаковку.
Узлы с обязательным H1:
Подшипники в цилиндрах фасовочных машин и головках дозирования.
Направляющие рельсы конвейеров, над которыми проходит открытый продукт.
Конвейерные ролики и цепи, если они находятся над зоной расфасовки или на линиях, где упаковка еще открыта.
Редукторы и насосы, если их корпус расположен над продуктом и есть риск вытечки через неплотности.
Клапаны, фитинги и соединения пневмосистем, расположенные в зоне риска контакта с воздухом над продуктом.
Узлы, где можно обойтись без H1:
Редукторы и электродвигатели, расположенные над чистой зоной, на расстоянии от продукта.
Внутренние подшипники закрытых корпусов, где смазка не может мигрировать наружу.
Опорные конструкции и направляющие, которые находятся ниже уровня упаковки или защищены экранами.
Узлы, которые периодически разбираются и очищаются в ходе санитарной обработки.
При выборе смазки для каждого узла спрашивайте: может ли смазка попасть на продукт, первичную упаковку или рабочую поверхность при нормальной эксплуатации или при аварийной вытечке? Если ответ «да» - нужен H1. Если «нет» - можно применить техническую смазку.
Как минимизировать попадание смазки в продукт
Даже при правильном выборе смазки H1 риск остается, если не применить комплекс конструктивных и эксплуатационных мер.
Конструктивная защита
Экраны и кожухи. Установите защитные экраны между смазываемым узлом и зоной продукта так, чтобы даже при избыточной подаче смазка не стекала на упаковку или в бункер. Экран должен иметь отвод, по которому смазка сливается в безопасную зону.
Герметизация узлов. Облицовывайте подшипники и редукторы уплотнениями (фланцевые сальники, манжеты, лабиринтные уплотнения), которые предотвращают вытечку смазки наружу. Для критичных узлов используйте двойные уплотнения.
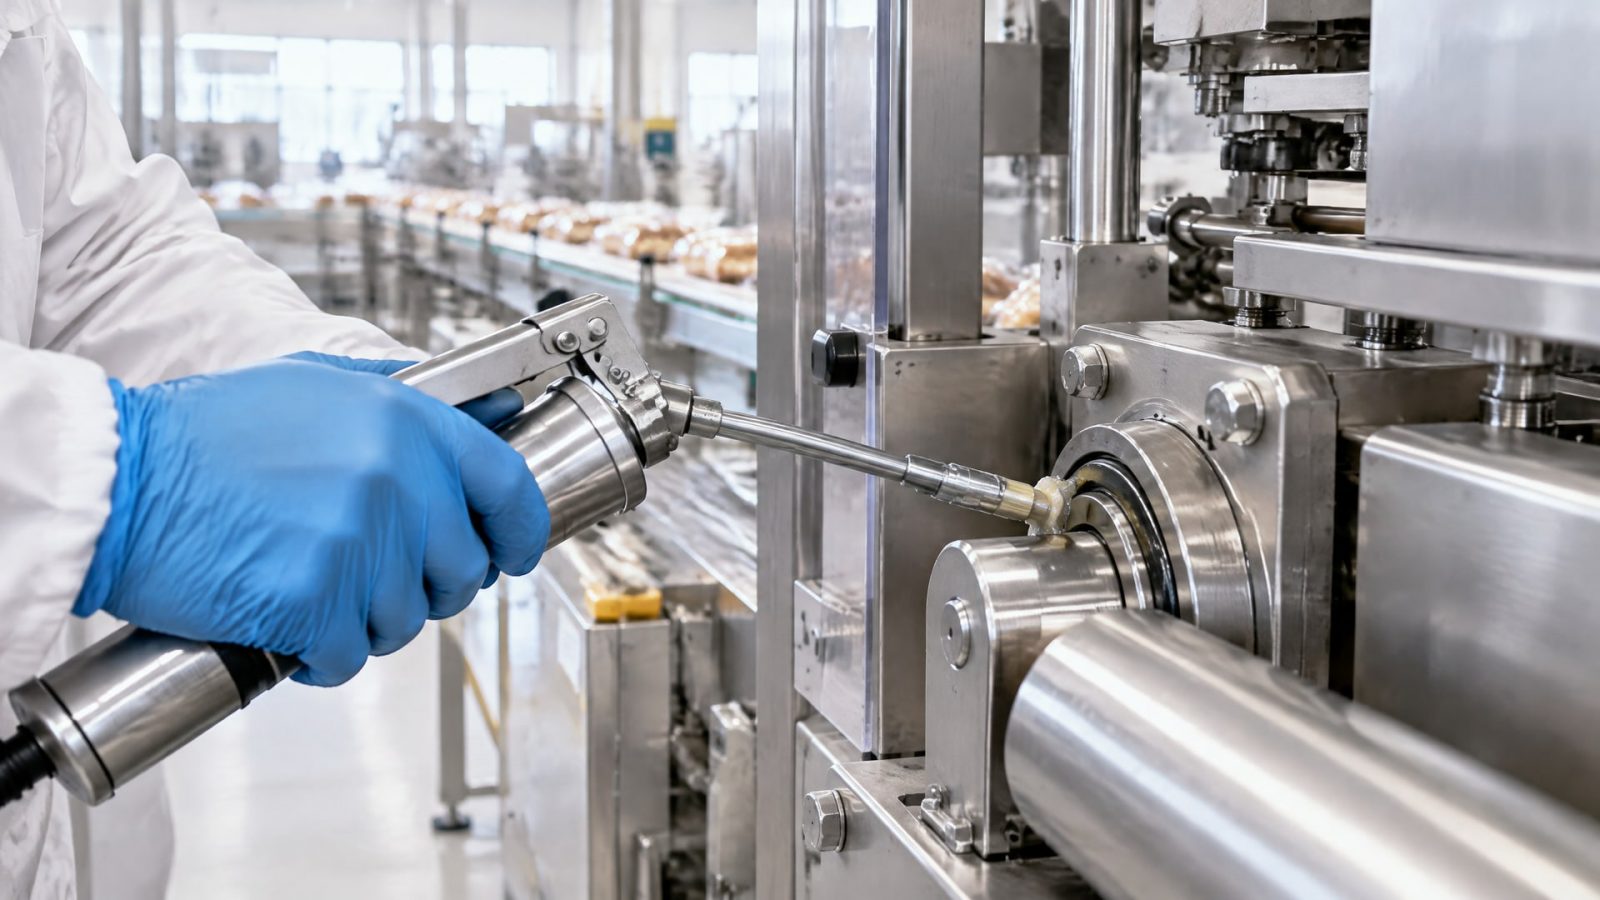
Расположение точек смазки. Планируйте точки ввода смазки так, чтобы она поступала в нижнюю часть узла и не выдавливалась под центробежной силой вверх, в направлении продукта. На конвейерных цепях смазьте внутреннюю сторону; на направляющих - боковую или нижнюю грань.
Дренаж. Предусмотрите каналы для стока избытка смазки в поддон, расположенный вне зоны продукта. На оборудовании с постоянной циркуляцией смазки используйте централизованные системы подачи с замкнутым контуром.
Практика нанесения
Дозированное нанесение - ключ к защите. Смазку наносят тонкой пленкой, которая едва видна. Часто смазывающих специалистов привлекает избыток: они убеждены, что больше смазки означает лучшую защиту от износа. На деле это верно только до определенного предела. Избыток смазки разбрызгивается центробежной силой, нагревается от трения и вытекает вниз, прямо в продуктовую зону.
Общее правило: на подшипниках - заполнение на треть или половину полости, на цепях - легкое смачивание боковых пластин, на направляющих - точечное нанесение с интервалом 200–300 мм. Используйте пульпеты с дозаторами вместо масленок с открытым соплом. Если оборудование оснащено централизованной системой подачи смазки, установите регулятор расхода и давления так, чтобы избыток смазки направлялся в сбросную магистраль, а не на узел.
На упаковочных линиях часто применяют интервальные системы смазки: смазка подается в течение 1–2 секунд один раз в час или в зависимости от нагрузки. Это позволяет контролировать расход и минимизировать остаток смазки на поверхности.
Очистка и регулярный контроль
После нанесения смазки избыток удаляют мягкой салфеткой или щеткой, но не протирают узел до сухости (так сотрется вся защитная пленка). Осматривайте узлы каждые 4–8 часов работы или перед началом смены: проверьте, нет ли потеков, скоплений старой смазки и загрязнений.
Очищайте поверхности оборудования перед каждым нанесением смазки. Если на направляющей скопился остаток старой смазки, смешанной с пылью и металлической стружкой, новая смазка не сможет образовать качественную пленку. Используйте мягкую щетку или сухую салфетку; если требуется влажная очистка, применяйте нейтральную воду или специализированные очищающие составы, которые не оставляют осадка и быстро испаряются.
Для оборудования, которое работает в условиях пищевого производства, требуется регулярная санитарная обработка. Перед моющей или дезинфицирующей обработкой смазку не удаляют полностью, так как при высокой влажности узлы быстрее корродируют. Нанесите новую смазку H1 сразу после высыхания оборудования.
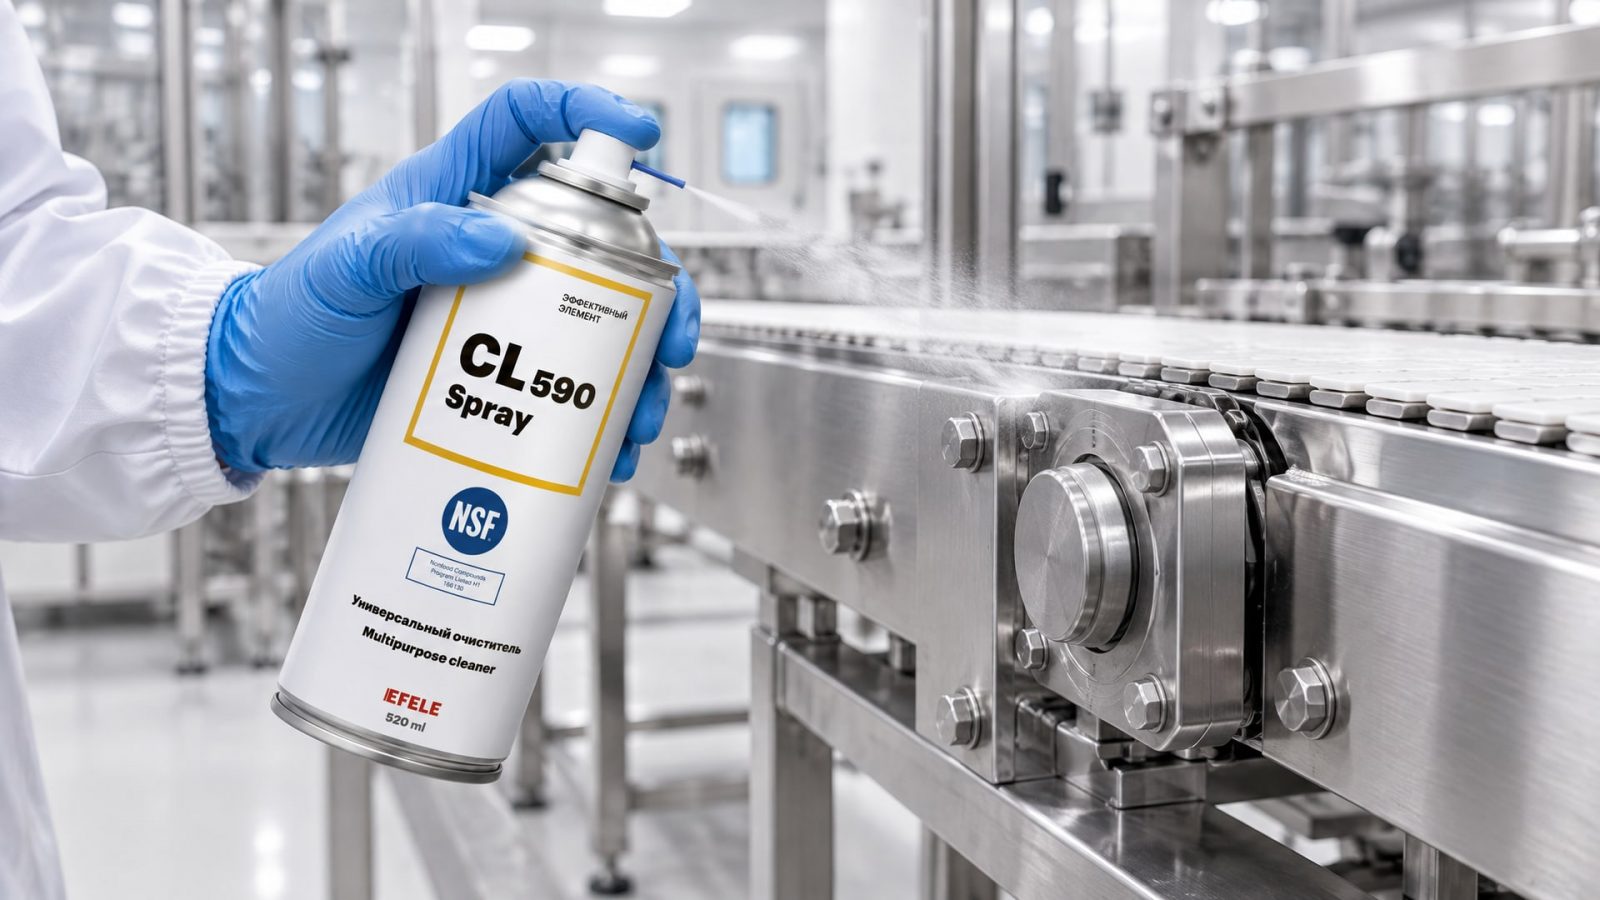
На практике многие закупщики выбирают для этой фазы универсальные аэрозольные составы, которые одновременно очищают и смазывают. Например, EFELE CL-590 Spray применяют для очистки поверхностей упаковочного оборудования от загрязнений перед нанесением смазки, обеспечивая чистоту и безопасность продукции. Однако такие средства используют как дополнительный инструмент, а не замену точечной смазке узлов.
Температурные и химические факторы при выборе H1-смазки
H1-смазка - это не единая категория, а группа продуктов, которые соответствуют требованиям стандарта ISO 21469 по гигиеническому составу, но различаются по вязкости, диапазону рабочих температур и устойчивости к окислению и химическим средам.
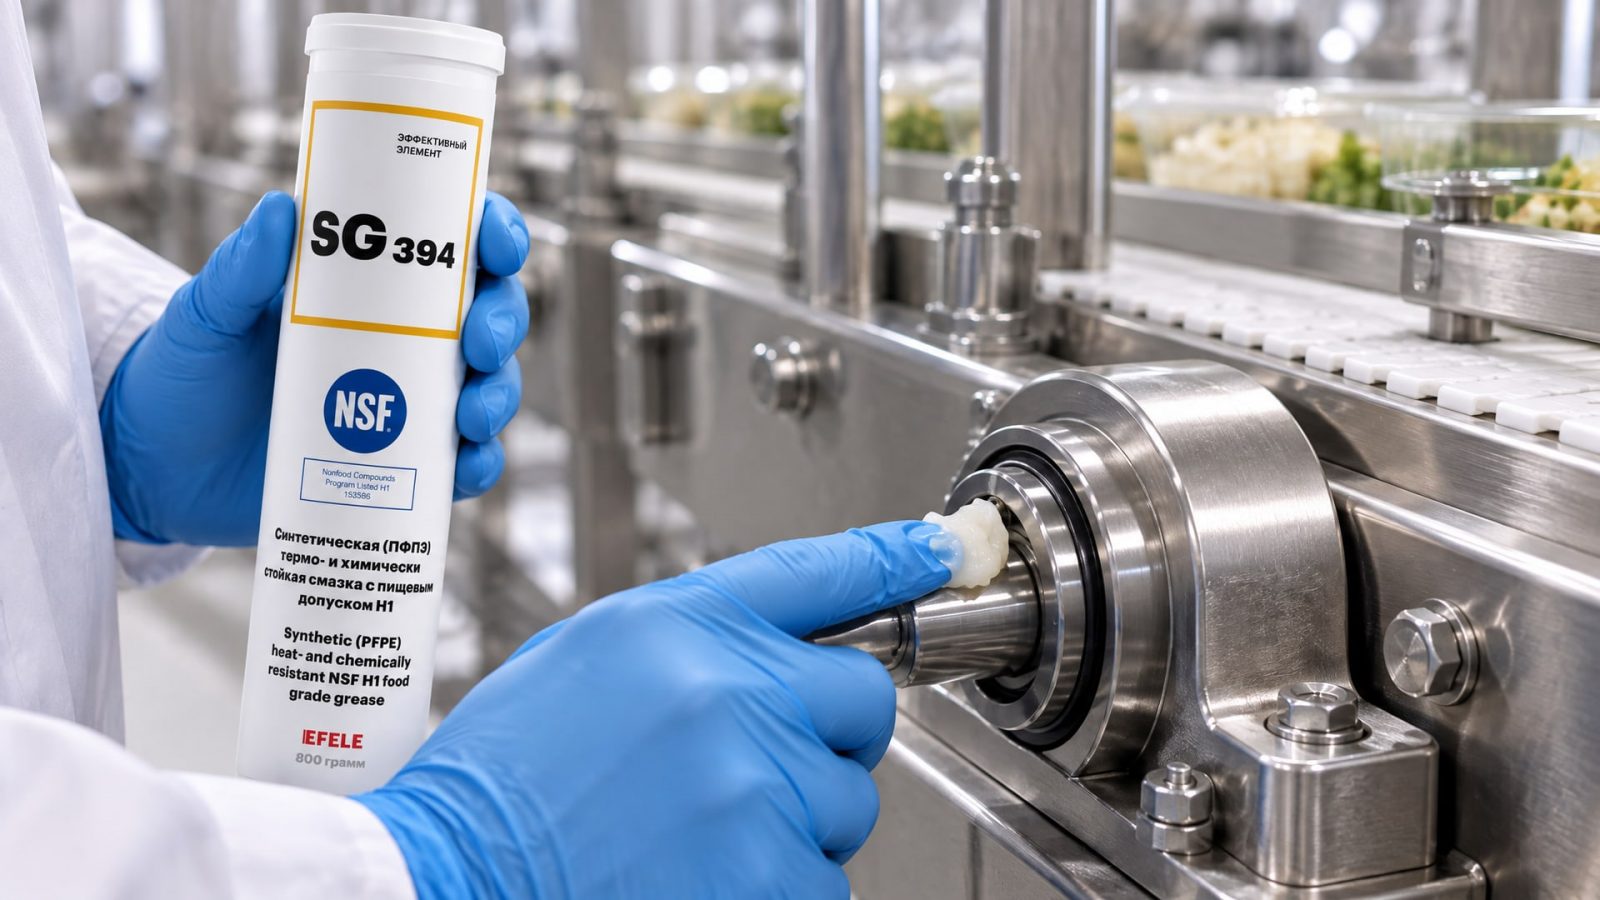
Температурный диапазон. Выбирайте смазку так, чтобы она оставалась пластичной во время работы оборудования и не затвердевала при охлаждении. Для упаковочного оборудования, работающего при комнатной температуре (15–25°C), подходят смазки NLGI 2 общего назначения. Если оборудование нагревается (например, в зоне герметизирования), требуется смазка с температурным диапазоном не менее -10 до +80°C или выше. Для работы при высоких температурах и требующем пищевого допуска подшипники в фасовочных машинах часто смазывают EFELE SG-394, которая обладает термо-химстойкостью и NSF H1, обеспечивая надежность в сложных условиях.
Устойчивость к воде. На влажных участках (моечные зоны, конвейеры с водяным охлаждением) смазка может контактировать с водой и паром. Выбирайте H1-смазки на синтетической основе (полиальфаолефины, диэфиры), которые менее гигроскопичны, чем минеральные. Если используется централизованная система смазки, примешивайте в масло деэмульгаторы, которые помогают смазке отторгнуть воду.
Совместимость с уплотнениями. Проверьте, какие материалы использованы в уплотнениях оборудования (резина, эластомеры, PTFE). Некоторые смазки, особенно синтетические на основе эфиров, вызывают набухание резины. Перед переходом на новую H1-смазку проверьте спецификацию оборудования или проведите тест совместимости с прототипом узла.
Стойкость к моющим средствам. После каждой смены оборудование моют щелочными моющими средствами и кислотными дезинфектантами. Смазка должна оставаться на поверхности и не смываться полностью. Выбирайте H1-смазки с высокой адгезией (способностью прилипать к металлу), чтобы они выдерживали условия влажной среды без потери защитных свойств.
Стандарты и документы для выбора правильной смазки
При закупке H1-смазки требуйте от поставщика подтверждающие документы и убедитесь, что продукт соответствует действующим стандартам.
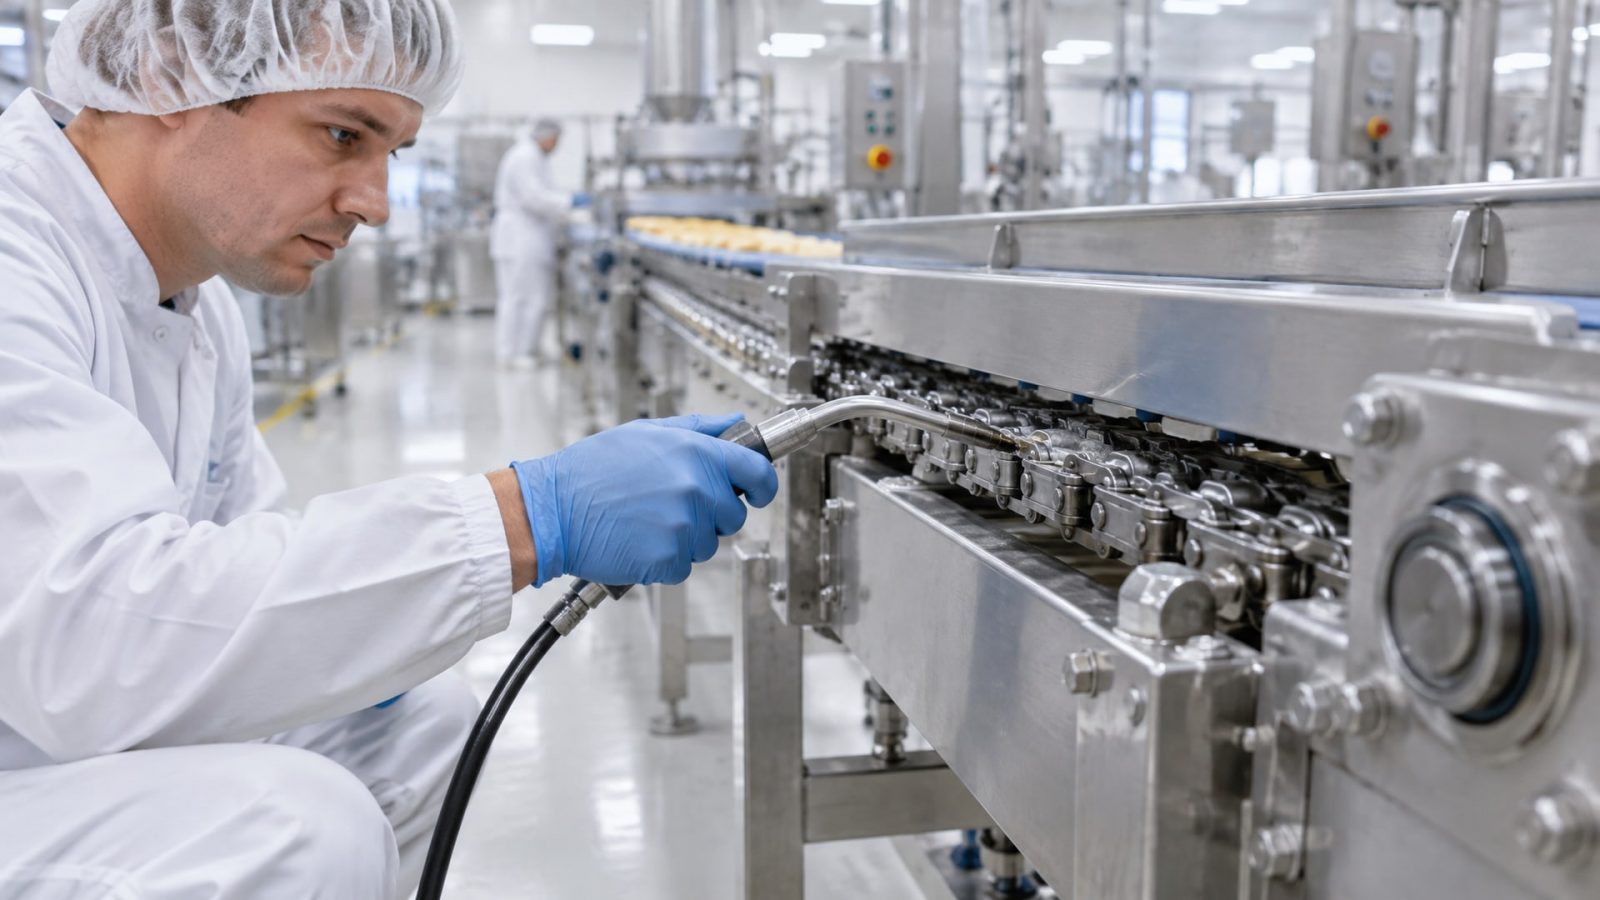
NSF H1. Это допуск, выданный NSF International (американская организация по сертификации), который подтверждает, что смазка содержит только одобренные компоненты и не представляет опасности при случайном контакте с пищей в следовых количествах (до 10 ppm).
ISO 21469. Международный стандарт, описывающий гигиенические требования к формулированию, производству и использованию смазочных материалов в пищевой промышленности. ISO 21469 охватывает не только химический состав, но и производственные процессы, логистику и обслуживание смазки.
21 CFR 178.3750 / 178.3570. Американские федеральные требования к компонентам смазок для непрямого контакта с пищей. Многие поставщики ссылаются на эти положения как на основу для H1-допуска, особенно если смазка используется на оборудовании, экспортируемом в США.
При заключении контракта на поставку смазки запросите:
Сертификат NSF H1 с указанием наименования продукта и номера сертификации.
Техническое описание (TDS), где указаны рабочие температуры, вязкость, класс NLGI (для пластичных смазок), адгезия и совместимость с материалами.
Декларацию соответствия ISO 21469 или ссылку на стандарт.
Протокол испытаний на миграцию (если требуется для вашего пищевого допуска).
Типичные ошибки и как их избежать
Ошибка 1: предположение, что H1-смазка полностью исключает контакт с продуктом.
Реальность: H1 допускает до 10 ppm загрязнения, что видимо невооруженным глазом при концентрации выше 0,01%. Это означает, что при очень аккуратном смазывании риск минимален, но полностью исключить попадание нельзя. Если контакт со смазкой недопустим вообще, требуется не только H1, но и герметичная конструкция узла с полным разделением от зоны продукта.
Ошибка 2: использование одной смазки для всех узлов. На деле разные узлы требуют разных формулировок. На неподвижных направляющих подходит пластичная смазка NLGI 2, на быстровращающихся подшипниках нужно масло, а на цепях - специальная цепная смазка с хорошей адгезией. Выбирайте смазку, исходя из функции узла, а не из общей ставки на H1.
Ошибка 3: избыточное нанесение, предполагая, что больше смазки = лучшая защита. На деле избыток смазки вредит: она нагревается, окисляется, разбрызгивается и попадает туда, где ее быть не должно. Результат - браки в упаковке и загрязнение рабочей среды.
Ошибка 4: редкое смазывание или ожидание, что смазка продержится сезон без обновления. Пластичные смазки окисляются, пыль и влага смешиваются со смазкой, и она теряет защитные свойства. На упаковочном оборудовании смазку обновляют не реже одного раза в неделю для режима ежедневной работы.
Ошибка 5: игнорирование конструктивной защиты в надежде на допуск H1. Если конструкция оборудования позволяет смазке стекать в продуктовую зону, то даже самая качественная H1-смазка не спасет. Требуется переконструкция: перемещение точек смазки, установка экранов, улучшение герметизации.
Часто задаваемые вопросы
Что такое 10 ppm и почему это число важно?
10 ppm (parts per million) - это 10 миллионных долей, или 0,001% по массе. Это предельное остаточное загрязнение для минеральных и синтетических H1-смазок. Величина выведена из долгосрочных токсикологических исследований и означает, что при случайном контакте в таком количестве смазка не вызовет вреда здоровью. Для силиконовых смазок ориентир может быть строже - до 1 ppm.
Может ли H1-смазка попадать в продукт регулярно?
Нет. H1 разрешает только случайный, технически неизбежный контакт в следовых количествах. Если смазка попадает в продукт постоянно, это нарушение технологии и признак неправильной конструкции оборудования. Требуется переконструкция узла или установка дополнительных защит.
Есть ли разница между H1 и H2?
Да, принципиальная. H1 допускает случайный контакт с пищей; H2 - это смазка для зон, где контакт с пищей невозможен (например, редукторы, расположенные ниже уровня упаковки). На фасовочном и упаковочном оборудовании используют H1, потому что узлы находятся над открытым продуктом.
Как часто обновлять смазку на упаковочном оборудовании?
Минимум один раз в неделю при ежедневной работе. Частоту увеличивают, если оборудование работает в запыленных условиях, при высокой влажности или при температурных перепадах. Перед каждым нанесением свежей смазки очистите узел от старой смазки и грязи.
Какую температуру должна выдерживать H1-смазка на упаковочной линии?
Большинство упаковочных линий работают при температуре 15–40°C. Выбирайте смазку с диапазоном не менее -10 до +80°C, чтобы она оставалась пластичной при колебаниях. Если на линии есть зоны герметизирования с местным нагревом, требуется смазка с верхним пределом не менее +100°C.
Заключение
Защита продукта от смазки на упаковочном оборудовании решается комплексно: правильный выбор H1-смазки - это лишь одна часть. Остальное зависит от конструкции оборудования (экраны, герметизация узлов, расположение точек смазки), от практики нанесения (дозированная подача, очистка поверхностей) и от регулярного контроля (еженедельное обновление, визуальный осмотр на наличие потеков).
Начните с аудита вашего оборудования: определите, какие узлы находятся над открытым продуктом, какие требуют H1, и какая конструктивная защита уже установлена. Затем пересмотрите регламент смазки: сколько смазки наносится, как часто, и кто за это отвечает. Если потеки смазки продолжают попадать в упаковку, вопрос не в допуске, а в конструкции - требуется переконструкция. Закупите H1-смазку с подтвержденным NSF-допуском и сертификатом ISO 21469, проведите обучение персонала и начните регулярный контроль. Эффект будет виден в первую неделю: тает количество браков, растет доверие клиентов к качеству вашей упаковки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы: от ручного инструмента до нагрева. Эффективные методы демонтажа фиксированных соединений.
Узнайте, чем смазать секатор и другие садовые инструменты, чтобы защитить их от ржавчины и обеспечить долгий срок службы.
Узнайте, как контроль СОЖ помогает снизить расход водосмешиваемых жидкостей и продлить их срок службы на производстве.