
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Вибрация - одна из главных причин ослабления болтовых соединений на производстве. Особенно опасна поперечная вибрация, когда колебания действуют перпендикулярно оси болта: в такие моменты резьбовое соединение теряет преднатяг полностью, и крепеж выворачивается. Осевые же колебания обычно менее разрушительны. Защитить узел от самоотвинчивания помогает не только правильная затяжка и конструкция крепежа, но и применение анаэробного фиксатора резьбы - однокомпонентного состава, который отверждается без доступа воздуха и останавливает микросдвиги в сопряжении. Эта статья расскажет, как работают фиксаторы, какие из них выбрать для разных условий и как правильно их наносить.
Инженеры, технические специалисты и закупщики столкнутся с практической информацией о механизмах ослабления, классификации анаэробных составов и рекомендациями по их применению в узлах, подверженных вибрации.
Почему вибрация вызывает самоотвинчивание болтов
Механизм ослабления под вибрацией связан с поперечным движением болта относительно гайки или резьбового отверстия.
Когда нагрузка действует перпендикулярно оси крепежа, резьба испытывает циклические микросдвиги - минимальные взаимные смещения поверхностей. Эти сдвиги накапливаются, и преднатяг постепенно теряется. В критичных ситуациях болт может выкрутиться полностью за несколько часов работы.
Осевая вибрация (вдоль оси болта) обычно менее опасна, так как сжимающие силы в резьбе остаются выше вибрационных нагрузок. Однако комбинированная вибрация или недостаточный преднатяг могут привести к ослаблению и в этом случае.
Основной принцип защиты прост: если силы трения в резьбе и под головкой болта выше вибрационных сил, соединение сохраняет затяжку. Для оценки антиослабляющих решений применяется испытание Junker test, стандартизированное в ISO 16130 и DIN 65151. Это испытание имитирует циклическую поперечную нагрузку и показывает, удерживается ли преднатяг после воздействия вибрации.
Анаэробные фиксаторы резьбы: что это и как они работают
Анаэробный фиксатор резьбы - однокомпонентный состав, который остается жидким во флаконе благодаря добавкам, ограничивающим окисление.
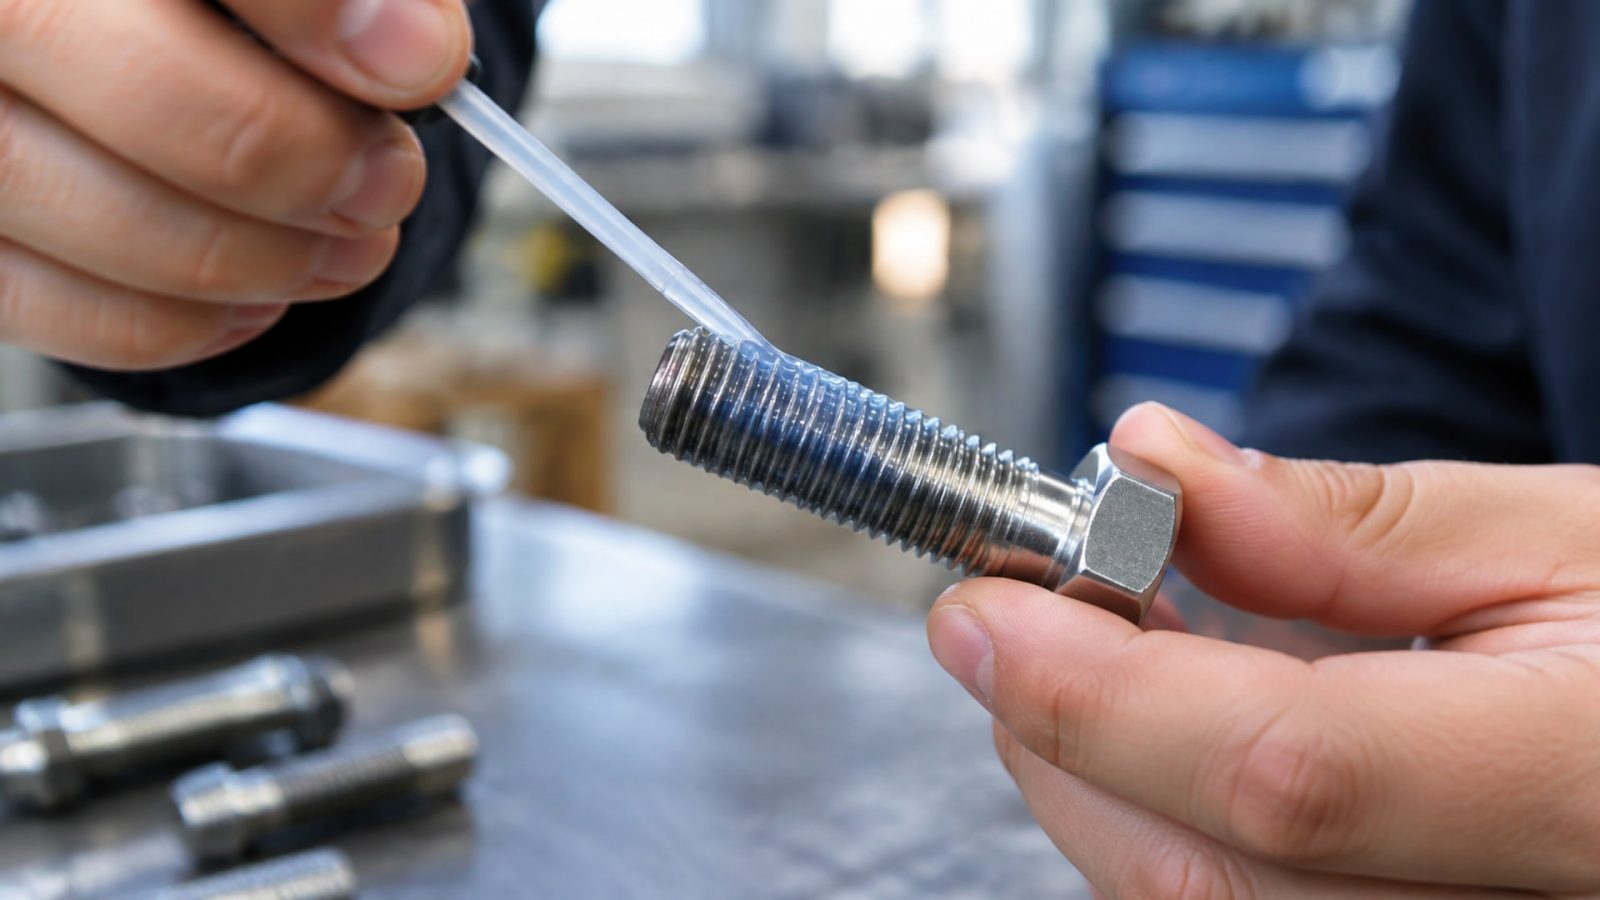
При нанесении на резьбовое соединение и контакте с металлом (железо, сталь, медь) состав полимеризуется в течение часов или дней в зависимости от типа. После отверждения фиксатор образует тонкую полимерную пленку, которая заполняет микропустоты между витками резьбы, останавливает микроподвижки и защищает от влаги.
Такие составы одновременно снижают микродвижение и защищают резьбовую поверхность от коррозии. Технические листы позиционируют анаэробные фиксаторы именно для соединений, которые должны противостоять вибрации и утечкам.
Ключевое отличие фиксаторов от герметиков: фиксатор работает на микроуровне в резьбе, предотвращая смещение, а герметик на основе анаэробного компонента может быть предназначен для герметизации при более толстых слоях. Однако многие анаэробные составы объединяют оба свойства - и герметизируют, и удерживают.
Классификация анаэробных фиксаторов: выбираем правильный класс прочности
Анаэробные фиксаторы различаются по уровню удержания (классу прочности): низкому, среднему и высокому.
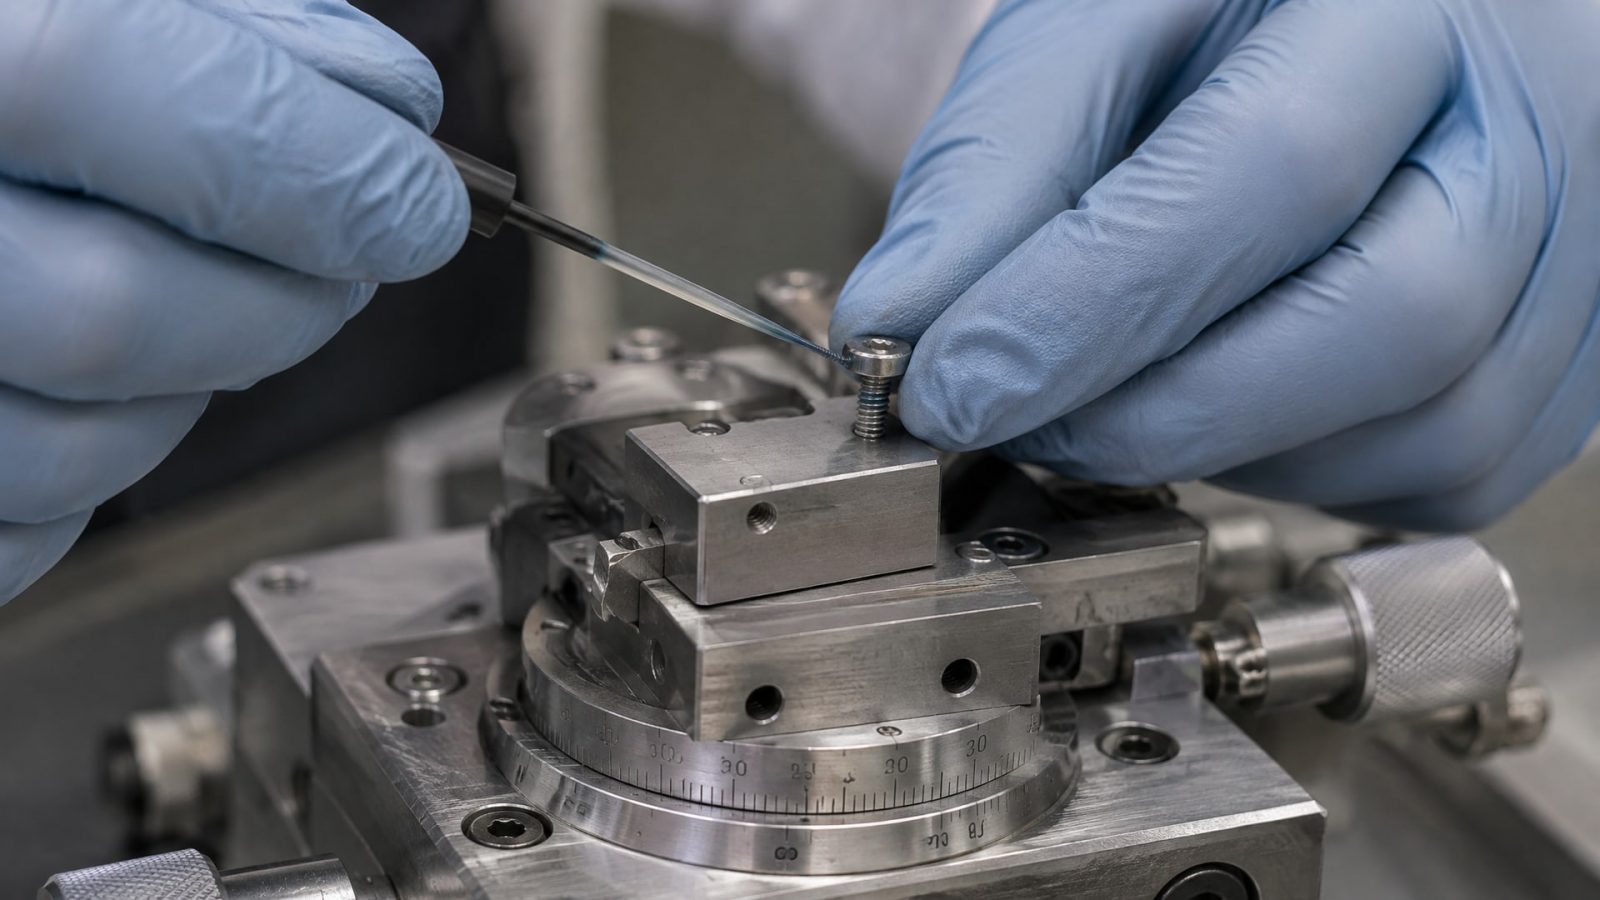
Выбор класса определяет не только цвет состава, но и его применение.
Низкопрочные фиксаторы подходят для мелких винтов, регулировочных винтов и соединений, которые часто разбирают. Они легко разворачиваются обычным гаечным ключом или отвертком без предварительного нагрева. Используются на таких узлах, как регулировки зазоров, крепеж сенсоров и демонтируемые индикаторные винты.
Среднепрочные фиксаторы - наиболее универсальный выбор. Они хорошо держат соединение при вибрации, но допускают демонтаж стандартным инструментом (например, гаечным ключом нужного размера). Средняя прочность используется на промышленных линиях, где оборудование требует периодического обслуживания, но разборка должна оставаться возможной в полевых условиях.
Высокопрочные фиксаторы обеспечивают максимальное удержание и применяются на критичных узлах, где разборка редкая и выполняется в мастерской. Для демонтажа часто требуется нагрев (до 200 °C или выше), чтобы ослабить полимерную связь и позволить развинчиванию.
Термостойкость большинства стандартных анаэробных составов доходит до 150 °C, тогда как специальные версии держат до 200 °C. Перед выбором фиксатора необходимо сверяться со спецификацией конкретного продукта, так как цвет - лишь ориентир, а не полная характеристика.
Правильное нанесение фиксатора: критичные моменты
Эффективность анаэробного фиксатора зависит от качества подготовки поверхности.
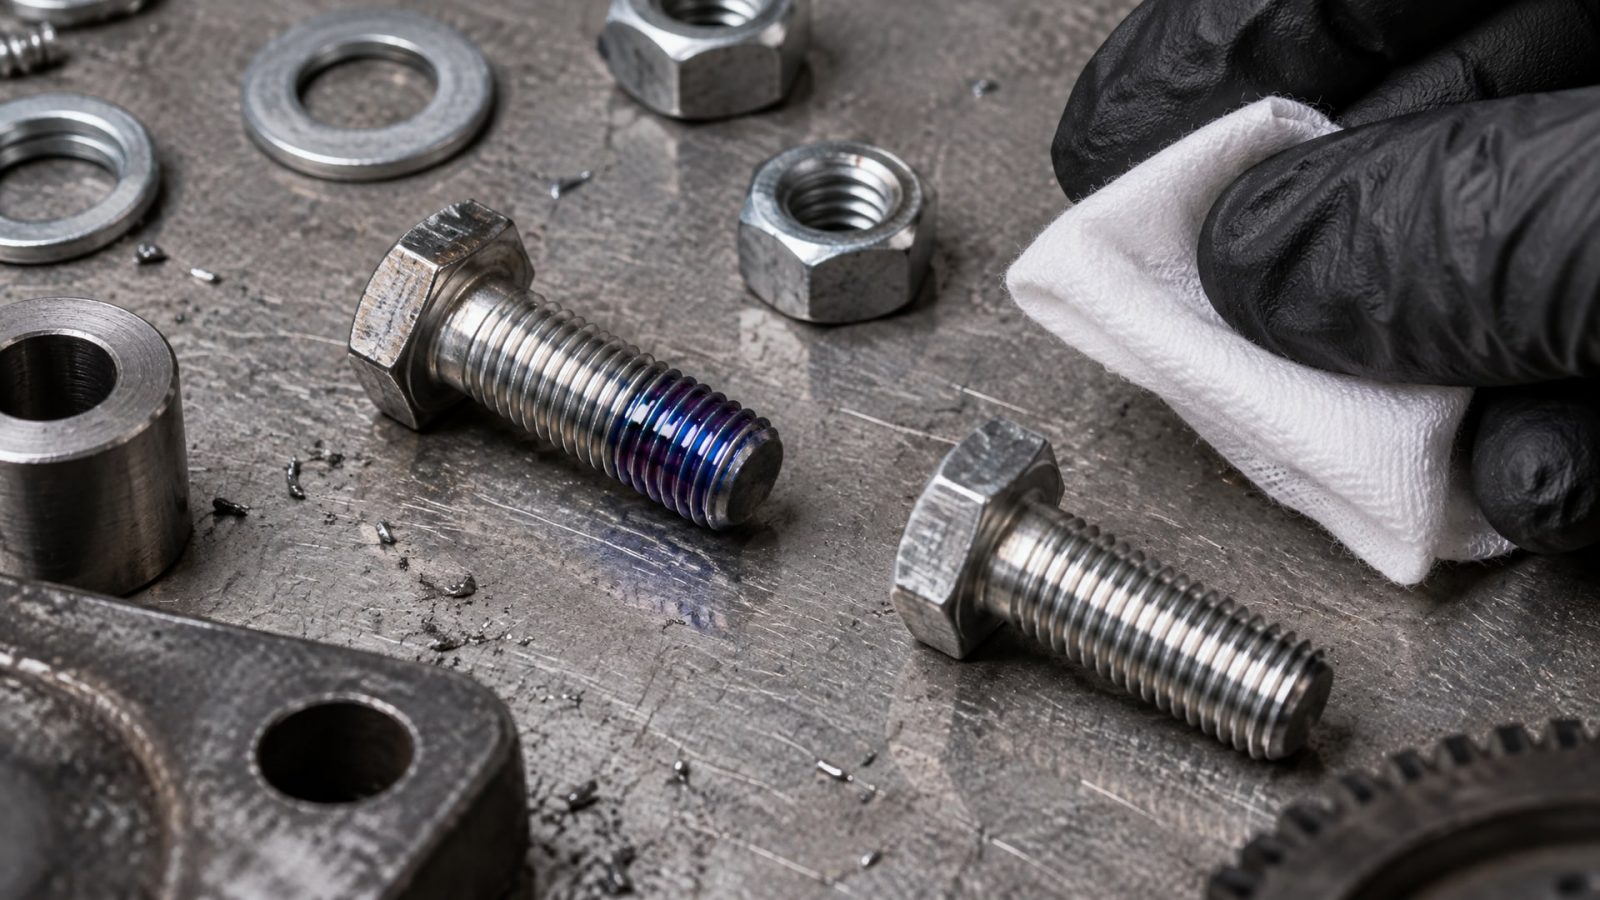
Резьба должна быть чистой, сухой, без масла, смазки и загрязнений. Масло и окисленные пленки препятствуют отверждению состава, и в результате фиксатор не полимеризуется или теряет прочность.
Последовательность нанесения: - Обезжирьте резьбовую часть чистой тряпкой или растворителем. - Дайте поверхности высохнуть. - Нанесите состав тонким слоем на витки резьбы болта в той зоне, где произойдет контакт с гайкой или резьбовым отверстием. - Не наносите фиксатор по всей длине болта - достаточно 1-2 слоев в рабочей области сопряжения. - Соберите соединение и затяните до требуемого момента.
Время отверждения варьируется в зависимости от типа фиксатора и материала поверхности. Низкопрочные составы отверждаются быстрее (часы), среднепрочные и высокопрочные требуют более длительного времени (сутки и более). Промышленные линии часто используют катализаторы, чтобы ускорить процесс.
Соединения с фиксатором можно эксплуатировать только после полного отверждения; в противном случае нагрузка может нарушить полимеризацию.
Сравнение методов защиты от самоотвинчивания
На рынке существуют и другие способы предотвращения ослабления болтов: контргайки, гайки с нейлоновым кольцом, пружинные и звездчатые шайбы, а также механические стопоры.
Каждый метод имеет свои преимущества и ограничения.
| Метод | Преимущество | Ограничение |
|---|---|---|
| Контргайка | Надежна, видна, переиспользуется | Требует доп. пространства, увеличивает вес |
| Гайка с нейлоном | Долговечна, не требует смазки | Нейлон деградирует при T >150 °C |
| Пружинная шайба | Автоматическое восстановление усилия | Малоэффективна при реальной вибрации |
| Анаэробный фиксатор | Не требует доп. детали, универсален | Требует чистоты поверхности, времени на отверждение |
Анаэробные фиксаторы выделяются тем, что не требуют дополнительных деталей и работают в паре с любым стандартным крепежом. Однако они не заменяют правильную затяжку и конструкцию узла: эксперты всегда подчеркивают, что главный барьер против самоотвинчивания - это достаточный преднатяг, подобранный в соответствии с нагрузками.
На практике для критичных узлов, подверженных сильной вибрации и ударам, часто комбинируют несколько методов: анаэробный фиксатор плюс контргайка или фиксатор плюс правильно спроектированное соединение с повышенным преднатягом.
Применение на производстве: где фиксаторы работают наиболее эффективно
В цехах машиностроения и ремонтных мастерских анаэробные фиксаторы используют на узлах, где вибрация наиболее опасна: электромоторах, редукторах, вибрирующем оборудовании, насосах и компрессорах.
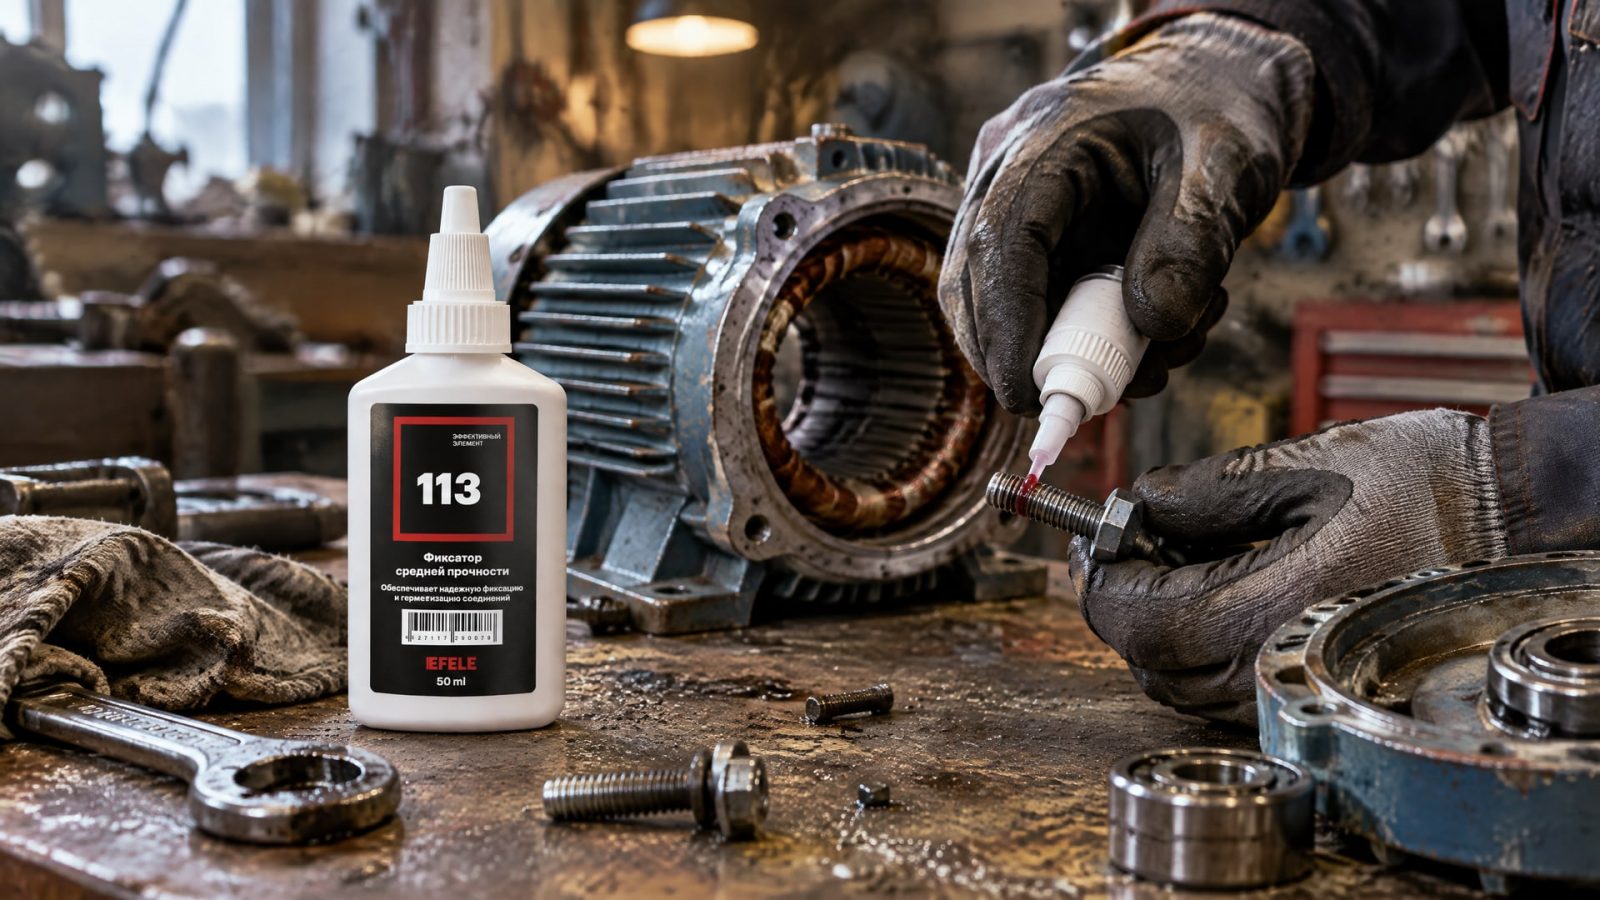
На линиях фасовки и упаковки, где возникает частая вибрация и микросдвиги в креплении датчиков и направляющих, фиксаторы прижились благодаря простоте применения и низким расходам.
Для часто разбираемых соединений, где требуется низкая прочность фиксации и оборудование обслуживается в полевых условиях, используют низкопрочные составы. Если же узел необходимо периодически разбирать, но вибрационная нагрузка значительна, закупщики возвращаются ко второй год подряд к среднепрочным анаэробным фиксаторам резьбы - такие как EFELE 113, которые обеспечивают надежное удержание при вибрации и позволяют демонтаж стандартным инструментом.
Критичные узлы (например, крепеж ротора электромотора или болты турбины) требуют высокопрочных составов и проверки по методике Junker test перед внедрением в производство.
Часто задаваемые вопросы
Почему синий фиксатор не помогает, если болты все равно ослабляются?
Цвет фиксатора - лишь ориентир, а не полная спецификация. Важны класс прочности, момент отворачивания и конкретные параметры в техническом листе. Кроме того, если резьба была грязной или масляной, состав отвердится неправильно. Наконец, если преднатяг недостаточен, фиксатор один не спасет - нужна правильная затяжка.
Можно ли наносить анаэробный фиксатор на уже затянутый болт?
Технически можно, если есть доступ к резьбе, но это неэффективно. Фиксатор должен окружить витки резьбы во время сборки, чтобы правильно отвердеть в микропустотах. После затяжки состав будет стекать или застывать неправильно, и прочность соединения упадет.
Какое время высыхания анаэробного фиксатора?
Зависит от типа и материала. Низкопрочные составы могут отвердеть за несколько часов, а среднепрочные и высокопрочные требуют 1-3 суток. Промышленные линии часто используют катализаторы, ускоряющие процесс. До полного отверждения соединение лучше не нагружать.
Удаляется ли анаэробный герметик фиксатор резьбы при разборке соединения?
Часть состава остается на витках; при повторной сборке обычно наносят новую порцию, хотя остатки старого слоя не помешают. Для критичных узлов лучше очистить резьбу перед повторным нанесением, чтобы обеспечить правильное отверждение.
В чем разница между анаэробным фиксатором и герметиком для резьбовых соединений?
Фиксатор работает на микроуровне в резьбе, предотвращая смещение и ослабление. Герметик для резьбовых соединений (например, герметик для водопровода) часто имеет более вязкую консистенцию и предназначен для полной герметизации при более толстых слоях. Многие анаэробные составы объединяют оба свойства, но их основная роль - противодействие вибрации и микроподвижкам.
Заключение
Самоотвинчивание резьбовых соединений под вибрацией - распространенная проблема на производстве, которая требует комплексного подхода. Главное - обеспечить достаточный преднатяг, выбрать правильную конструкцию узла и применить подходящий анаэробный фиксатор резьбы для дополнительной страховки. Низкая, средняя и высокая прочность фиксаторов предназначены для разных условий: регулировочные винты допускают низкопрочные составы, промышленное оборудование требует среднепрочных, а критичные узлы - высокопрочных. Главное при нанесении - чистая и сухая резьба без масла и загрязнений.
Следующий шаг: определите тип вибрации на вашем оборудовании (поперечная, осевая или комбинированная), оцените необходимость демонтажа соединения и выберите фиксатор в соответствии с температурным диапазоном и классом прочности. Перед внедрением на критичный узел проверьте состав по методике Junker test и сверьте параметры в техническом листе конкретного производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевое масло H1 для редуктора, определить нужную вязкость и обеспечить долгую службу оборудования.
Узнайте, как определить СОЖ по внешним признакам: цвету, консистенции и поведению с водой, чтобы выбрать правильный тип для вашего оборудования.
Технолог пищевого производства узнает, как снизить риски попадания смазки H1 в продукцию и избежать ошибок.