
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
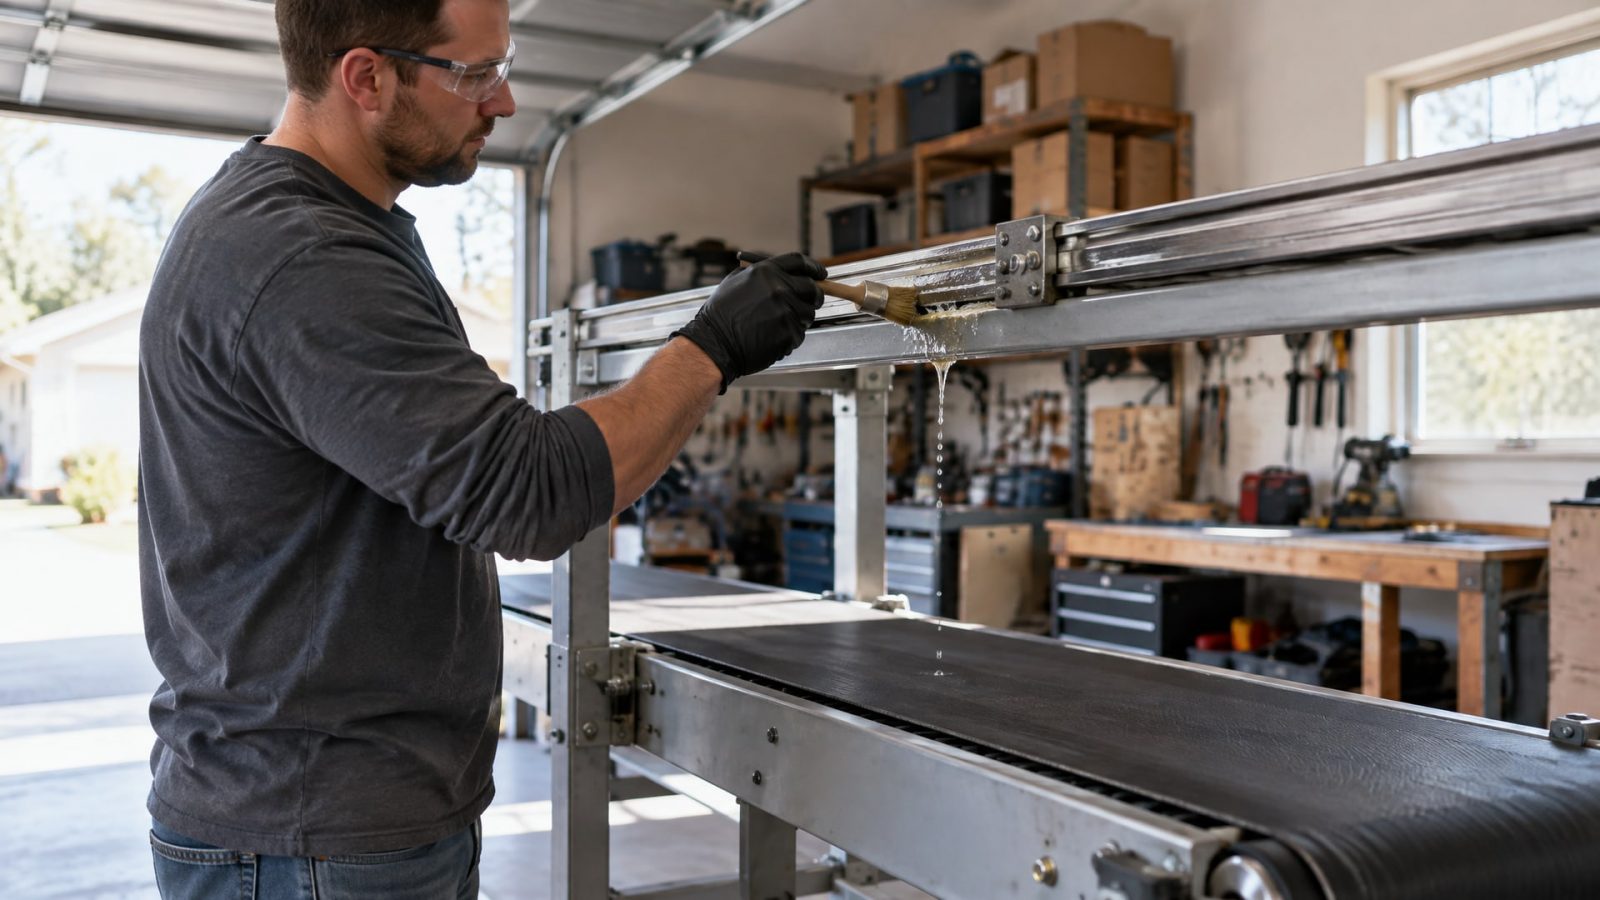
Технолог пищевого производства сталкивается с парадоксом: оборудование нужно смазывать, но смазка не должна попадать в готовый продукт. Казалось бы, решение очевидно - взять пищевую смазку с допуском H1 и забыть о проблеме. На деле все сложнее. H1 - это не пропуск на безопасность везде и всегда, а класс для мест, где случайный контакт смазки с продуктом технологически неизбежен. Порог допустимого загрязнения составляет 10 ppm для большинства смазок; это означает, что даже при наличии правильного допуска нужны практические меры контроля. Статья разбирает, как правильно выбрать и применить H1, какие ошибки совершают специалисты при внедрении, и как организовать систему мониторинга, чтобы риск загрязнения действительно снизился.
Практические советы в этом материале адресованы закупщикам и инженерам, которые отвечают за подбор смазочных материалов и за дисциплину их применения в цехе. Вы узнаете, почему одного H1-статуса недостаточно, как настроить HACCP-логику для смазок и какие контрольные точки нельзя упускать.
Что такое H1 и почему это не универсальное решение
H1 - это регистрация NSF для смазок, которые могут случайно, но не регулярно, контактировать с пищевым продуктом.
Ключевое слово здесь - «случайно». Если смазка постоянно стекает с направляющей на конвейерную ленту с готовой едой, это уже не случайный контакт, и H1 не закрывает такой сценарий. Допуск H1 требует соответствия базовых ингредиентов регламенту 21 CFR 178.3570, который определяет допустимые компоненты для смазок в пищевой промышленности.
Технолог пищевого производства должен понимать: H1-статус гарантирует, что смазка безопасна при возможном контакте, но не гарантирует, что контакт будет минимальным. Это различие меняет подход к выбору и применению. Например, если на участке с едой стоит электромотор с подшипниками, и эти подшипники находятся над продуктом, смазка может попасть в продукт при вибрации или при разборке оборудования. В этом случае H1 логичен. Но если смазка находится в закрытом редукторе, расположенном вне зоны пищи, H1 не требуется - там допустима обычная смазка, лишь бы она не вымывалась и не разлагалась при работе.
NSF подчеркивает, что H1-смазка должна быть без запаха, без цвета и без вкуса. Это не столько вопрос комфорта, сколько маркер того, что в составе нет дополнительных добавок, которые могут мигрировать в пищу или изменить ее органолептику при даже микроскопическом загрязнении.
Пороги допустимого загрязнения и требования к ингредиентам
Самая часто цитируемая цифра в отраслевых документах -10 ppm.
Это максимальный уровень случайного присутствия смазки в продукте для большинства минеральных и синтетических базовых масел, зарегистрированных как H1. Силиконовые смазки имеют более жесткий лимит: 1 ppm. Эти пороги установлены на основе токсикологических оценок и практического опыта регулирующих органов.
Что означает 10 ppm в реальности? Если на производство поступает 100 кг готового продукта, допустимое содержание H1-смазки составит 1 миллиграмм. Это не видимое загрязнение, но оно может быть зафиксировано лабораторным анализом. Поэтому технолог не может полагаться только на визуальную проверку. Нужна система, которая минимизирует саму вероятность контакта.
Ингредиенты H1-смазки проверяются по 21 CFR 178.3570. Список допустимых компонентов включает определенные парафиновые масла, полиорганосилоксаны (силиконы), полиалфаолефины и некоторые синтетические эфиры. Не входят в список озонаторы, цинковые соли диалкилдитиофосфата (ZDDP) и ряд других противоизносных присадок, потому что они могут быть опасны при попадании в пищу. Закупщик должен проверить техпаспорт смазки и убедиться, что производитель указал соответствие этому регламенту. Если формуляция не задокументирована, это красный флаг.
Проверка H1-регистрации и стандарты ISO 21469
Регистрация NSF H1 - это не самоназвание производителя.
Это формальное подтверждение, которое выдается NSF (National Sanitation Foundation) или другим аккредитованным органом после проверки формуляции, компонентов и производственных процессов. Когда вы видите на упаковке или в техпаспорте «NSF H1», это означает, что смазка прошла внешнюю верификацию.
Наряду с NSF существует стандарт ISO 21469, который фокусируется на гигиене оборудования и трех категориях смазок: H1 (случайный контакт), H2 (контакт запрещен) и 3H (прямой контакт с едой). ISO 21469 - это не замена NSF-регистрации, а дополнение, которое обобщает требования к гигиене и безопасности в пищевой промышленности. Многие крупные производства требуют от поставщика соответствия обоим документам.
При выборе смазки технолог должен запросить: - сертификат NSF H1 с номером регистрации и датой действия; - техпаспорт с перечнем ингредиентов и подтверждением соответствия 21 CFR 178.3570; - справку об ISO 21469, если это требуется внутренней программой безопасности.
Если поставщик не может предоставить эти документы, смазка не может быть использована в пищевой зоне.
Антикоррозионные пленки и необходимость предварительной очистки
Часто смазка или консервирующее масло наносятся на оборудование перед хранением или после транспортировки, чтобы защитить поверхности от коррозии.
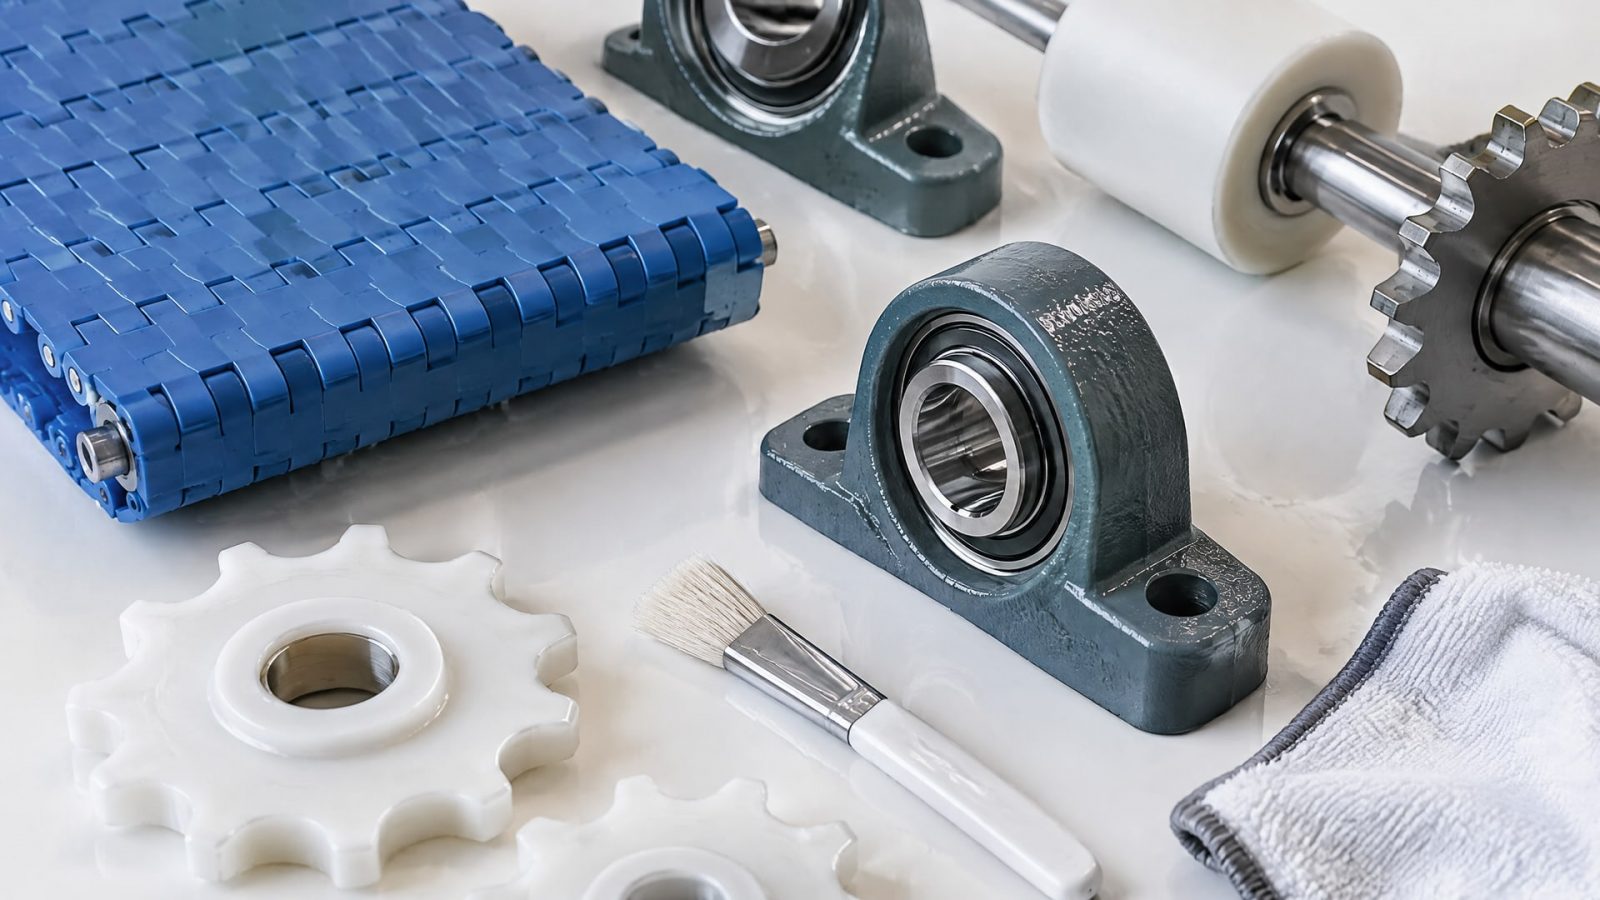
На практике это означает, что новый конвейер или редуктор покрыт тонкой масляной пленкой. Технологи иногда забывают, что эту пленку нужно удалить перед первым запуском в пищевой зоне.
NSF явно указывает в материалах: если смазка или масло применяются как антикоррозионная защита, их необходимо смыть или стереть перед контактом с пищей, даже если это H1-продукт. Причина проста: концентрация смазки в защитной пленке часто в разы выше, чем при нормальном смазывании подшипника. При контакте с продуктом поверхность выделит больше смазки, чем допустимо в рамках 10 ppm.
На многих предприятиях эта процедура закреплена в чек-листе подготовки оборудования: - осмотр оборудования после доставки; - выявление мест с масляной пленкой; - очистка с помощью мягкой ткани или низкоабразивной щетки; - проверка чистоты поверхности перед первым запуском; - документирование в акте приемки.
Если очистку пропустить, даже H1-смазка может стать источником загрязнения в первый день работы.
Организация хранения и выдачи смазок в цехе
Перекрестное загрязнение часто происходит не на оборудовании, а в шкафу для смазочных материалов.
Если на одной полке стоят банки с H1-смазкой, обычной литиевой смазкой и какой-то синтетикой неизвестного происхождения, высок риск, что техник выдаст не ту банку. Впоследствии это приведет к применению не-food-grade материала в пищевой зоне.
Эксперты отрасли рекомендуют переходить на полностью food-grade подход: заменить все смазки в цехе на H1, исключив необходимость в выборе. Это требует инвестиций, но снижает риск ошибки персонала. Если такое не подходит по бюджету, нужна строгая организация:
Отдельное хранилище для H1-смазок, отделенное от обычных материалов.
Четкая маркировка на каждой банке: «H1 - для пищевой зоны», с цветовым кодом (например, зеленый стикер).
Реестр выдачи: кто, когда, для какой точки смазки получил H1.
Обучение персонала: каждый техник должен знать, какие смазки где применяются.
Регулярный аудит шкафов: проверка целостности упаковки, отсутствия смешивания.
На многих участках работающие смазки делят по производственным зонам. Например, в цехе фасовки используется только H1, а в подсобном помещении с редукторами - обычная смазка. Границы между зонами обозначены, и персонал знает, какой материал куда носить.
Интеграция в HACCP и предварительные условия (PRP)
HACCP (анализ опасности и критические точки контроля) - это формальная система управления безопасностью пищи.
Смазки в этой системе часто забывают, рассматривая их как простой расходник. На деле это ошибка.
Смазки должны входить в предварительные условия (prerequisite programs, PRP), которые включают требования к окружающей среде, гигиене, обслуживанию и материалам. В рамках PRP нужно:
Определить все точки, где применяется смазка в пищевой зоне.
Классифицировать эти точки по риску контакта с продуктом (высокий, средний, низкий).
Выбрать для каждой категории соответствующий класс смазки (H1, H2 или обычная).
Установить процедуру хранения, выдачи и контроля (кто, когда, как наносит).
Определить периодичность аудита и технического обслуживания.
Документировать все в программе HACCP.
Типичная таблица для HACCP по смазкам может выглядеть так:
| Точка смазки | Тип оборудования | Риск контакта | Класс смазки | Частота смазки | Ответственный |
|---|---|---|---|---|---|
| Подшипники мотора (над конвейером) | Электромотор | Высокий | H1 | Ежемесячно | Техник цеха |
| Редуктор редукционной коробки | Редуктор | Низкий | Обычная | Квартально | Техник ремонтной службы |
| Цепь в холодильной камере | Цепная передача | Средний | H1 | Еженедельно | Техник холодильников |
Это создает прозрачность: все знают, что где применяется, и почему. При аудите или при инспекции органов Роспотребнадзора такая документация показывает, что предприятие действует систематически, а не наугад.
Практические меры контроля и мониторинг
Выбор H1-смазки и ее правильное хранение - это необходимо, но недостаточно.
Нужен мониторинг, чтобы убедиться, что риск загрязнения действительно снизился.
EHEDG Guideline 23 Part 1 акцентирует, что целью практик является исключение или минимизация рисков загрязнения до приемлемого уровня через гигиену обращения, мониторинг, аудит и корректирующие действия. На практике это может включать:
Визуальный контроль: осмотр поверхностей оборудования на предмет излишков смазки, потеков или загрязнения. Если подшипник "потеет" смазкой, это признак переподмасла или проблемы с уплотнением.
Лабораторный анализ готового продукта: отбор образцов продукции и проверка на содержание минеральных масел методом ГХ-МС (газо-хромато-масс-спектрометрия). Частота может быть ежемесячной или квартальной в зависимости от риска.
Проверка эффективности уплотнений: если уплотнение между смазанным узлом и зоной пищи разгерметизировалось, смазка попадет в продукт. Регулярная проверка целостности прокладок и манжет - часть профилактики.
Микробиологический контроль: смазка может быть питательной средой для микробов. Если на оборудовании накопилась биопленка со смазкой, это угроза не только загрязнения смазкой, но и микробного загрязнения.
Когда смазка наносится вручную тканью или кисточкой, техник должен быть обучен, как именно это делать: нанести тонкий слой, дать пропитаться, убрать излишки. При нанесении масляного аэрозоля нужно избежать распыления в сторону продукта. На многих предприятиях такие моменты фиксируются в операционных процедурах, и персонал проходит переподготовку не реже чем раз в год.
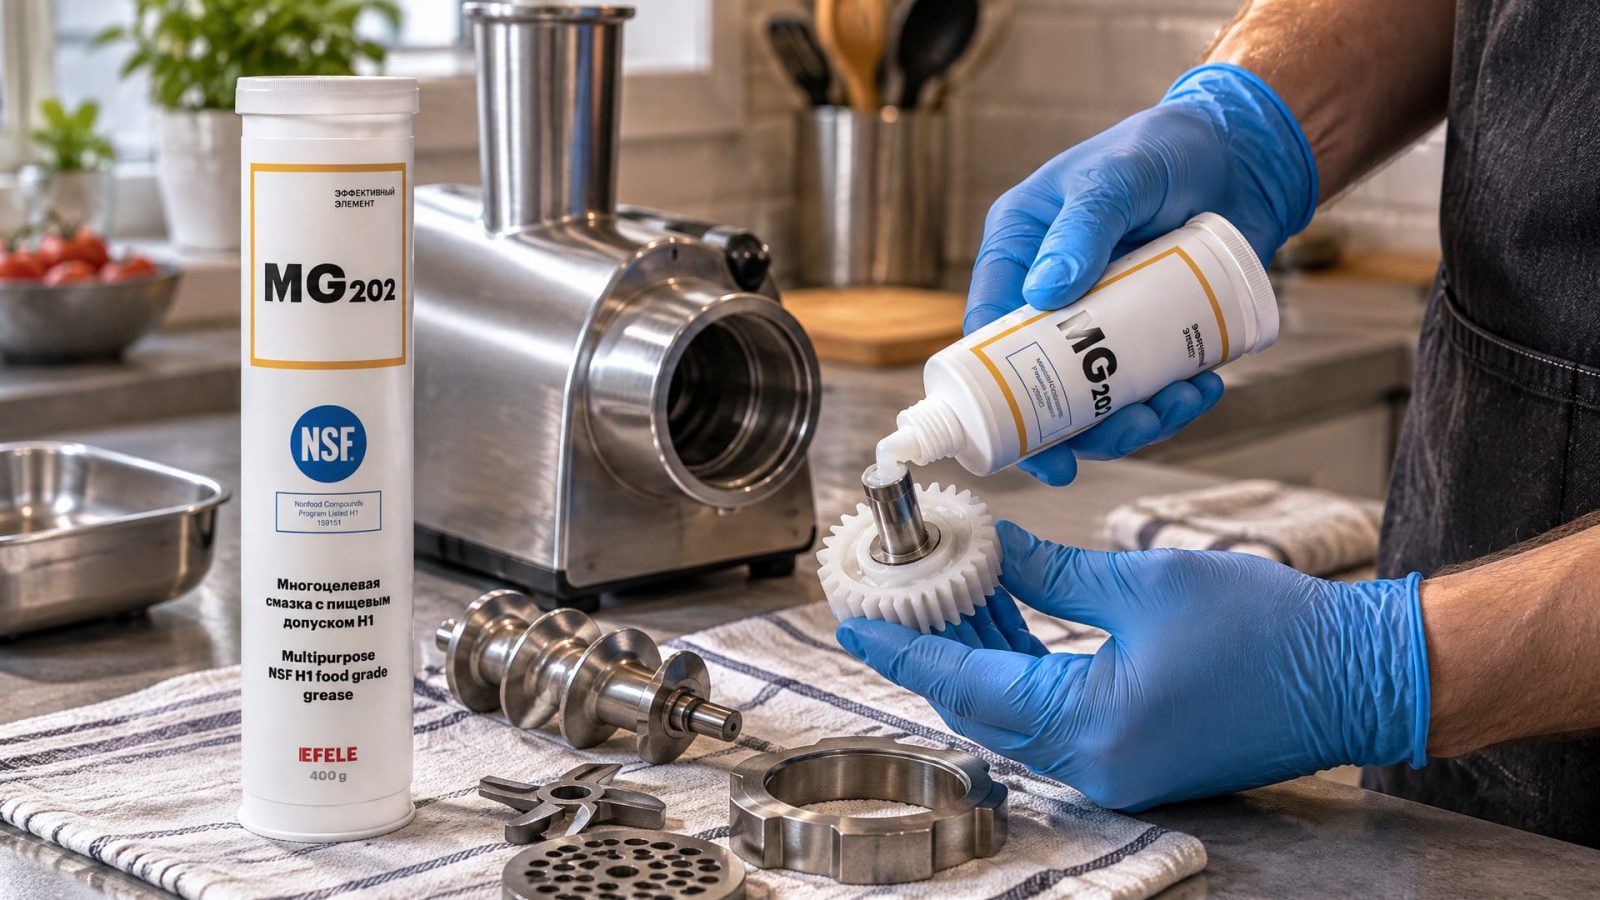
Для критичных точек используют смазки EFELE MG-202 (NSF H1), которые благодаря специальной рецептуре обеспечивают стабильность в экстремальных условиях пищевого цеха: при резких перепадах температур, во влажной среде и при интенсивном использовании. Стабильность означает, что смазка не распадается и не миграет сверх нормы; это снижает вероятность ее попадания в продукт.
Частые ошибки технологов и как их избежать
Ошибка 1: Применение H1 везде только потому, что это «пищевая» смазка
Технолог покупает H1-смазку и начинает применять ее для всех смазываемых узлов в цехе, включая редукторы, которые находятся на улице и никогда не контактируют с пищей. Это неэффективно: H1-смазка дороже обычной, и ее ресурс может отличаться. Правило простое: H1 только для точек реального риска контакта.
Ошибка 2: Недоучет антикоррозионных пленок перед запуском
Оборудование привезли с завода, оно покрыто маслом. Технолог решил, что можно сразу запускать - масло же H1. Но концентрация смазки в защитной пленке выше, и за первый день она вымоется в продукт. Надо всегда очищать оборудование перед первым запуском.
Ошибка 3: Смешивание H1 и обычных смазок в одном шкафу
Это классическая ошибка. Техник спешит, берет не ту банку, и вот уже обычная литиевая смазка попадает в пищевую зону. Хранилище должно быть разделено или четко маркировано.
Ошибка 4: Отсутствие документации в HACCP
Смазки не упомянуты в HACCP-плане. При проверке инспектор видит, что предприятие не управляет риском загрязнения смазкой систематически. Это может привести к замечаниям. Смазки должны быть явно прописаны в PRP и в таблице контрольных точек.
Ошибка 5: Избыточное смазывание с целью «подстраховки»
Техник думает, что если смазки много, узел точно не будет заедать. На деле излишки смазки либо вымываются, либо попадают в продукт, либо привлекают загрязнение. Правило: небольшое количество часто лучше, чем много редко. Регулярность важнее объема.
Ошибка 6: Игнорирование признаков неисправности оборудования
Если подшипник издает скрип или течет смазка, это сигнал о проблеме. Применение H1 здесь не поможет - нужен ремонт. Но многие технологи предпочитают добавить смазки и закрыть глаза. Это увеличивает риск загрязнения.
Часто задаваемые вопросы
Можно ли применять H1 для редуктора, если он находится в пищевом цехе?
Если редуктор полностью герметичен и контакта с пищей исключен, H1 не требуется. H1 нужна только для узлов, где возможен прямой или косвенный контакт с продуктом. Проверьте конструкцию: если есть вероятность утечки масла на оборудование или продукт, тогда да - используйте H1. Если редуктор стоит отдельно и его содержимое никогда не попадает в зону пищи, можно обойтись обычной смазкой.
Что означает 10 ppm и как его измерить?
10 ppm - это 10 миллиграммов смазки на килограмм готового продукта. Для измерения нужен лабораторный анализ (газо-хромато-масс-спектрометрия). Визуально это загрязнение не видно. Контроль на уровне ppm требует отбора образцов и анализа в аккредитованной лаборатории, это не вмен специалистам-практикам в цехе делать самим.
Если смазка не имеет запаха и вкуса, значит ли она безопасна при любой дозировке?
Нет. Отсутствие запаха и вкуса - это необходимое условие для H1, но не достаточное. Безопасность зависит от дозы и от пороговых ограничений (10 ppm или 1 ppm). Даже безвкусная смазка в больших количествах может вызвать проблемы с желудком или быть потенциально вредной при накоплении в организме.
Что такое ISO 21469 и чем она отличается от NSF H1?
ISO 21469 - это международный стандарт по гигиене оборудования и смазкам в пищевой промышленности. NSF H1 - это конкретная регистрация смазки с допуском на случайный контакт. ISO 21469 охватывает более широкие требования, включая проектирование оборудования, очистку, дезинсекцию и выбор материалов. Многие предприятия требуют обе сертификации: NSF H1 для самой смазки и ISO 21469 для подтверждения процессов.
Нужна ли H1-смазка для смазки электромоторов в холодильной камере?
Да. Электромоторы часто стоят прямо над холодильными камерами или вблизи зоны с продуктом. При вибрации и расширении материалов смазка может вытечь из подшипника и попасть в продукт или на его упаковку. H1 здесь обоснована. Кроме того, холодильная камера создает влажную среду, и обычная смазка может быстро разлагаться; H1-смазка обычно лучше сопротивляется влаге.
Заключение
Технолог пищевого производства несет ответственность за безопасность готового продукта, и смазки - это важная часть этой ответственности. H1-допуск - это необходимый инструмент, но не волшебная палочка. Настоящая защита строится на комбинации правильного выбора смазки (NSF H1-регистрация + соответствие 21 CFR 178.3570), ее правильного применения (маркировка, разделение хранения, предварительная очистка оборудования), интеграции в HACCP и постоянного мониторинга (визуальный контроль, анализы готового продукта, аудиты).
Практический следующий шаг: проведите ревизию всех точек смазки в вашем цехе, классифицируйте их по риску, проверьте сертификаты имеющихся материалов, обновите программу HACCP и обучите персонал. Начните с самых критичных зон (узлы над продуктом, контакт с упаковкой), затем расширьте подход на все производство. Если вы работаете технологом пищевого производства в крупном комбинате питания или на линии фасовки, такая система даст вам уверенность, что риск загрязнения действительно управляем и документирован.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию, и как поддерживать оптимальный уровень для защиты станка и инструмента.
Аналоги пищевых смазок H1: узнайте, как правильно сравнивать продукты по техническим характеристикам, а не только по цене.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, избегая типичных ошибок для надежной фиксации.