
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - ключевой параметр в промышленности, энергетике и машиностроении. Обычные прокладки и уплотнители теряют эластичность, а стандартные смазки окисляются, создавая утечки в узлах, где давление и температура работают одновременно. Выбор правильного высокотемпературного герметика определяет не только герметичность, но и ресурс всего оборудования.
Статья раскрывает, как работают анаэробные герметики при температурах до 200 °C, какие ошибки совершают при нанесении, и почему цвет герметика - не показатель его термостойкости. Материал полезен инженерам, закупщикам и техническим специалистам, которые сталкиваются с утечками в резьбе трубопроводов, теплообменников и систем под давлением.
Чем анаэробные герметики отличаются от других типов
Анаэробные резьбовые герметики работают по принципу полимеризации в отсутствие кислорода - они затвердевают именно в щели между витками резьбы.
Это создает непрерывное уплотнение, которое выдерживает колебания температур и давления. Температурный диапазон стандартного анаэробного герметика составляет −55 °C до +150 °C, а у специализированных высокотемпературных составов - от −55 °C до +204 °C.
Ключевое отличие от силиконовых герметиков: анаэробные составы контролируют зазор и скорость отверждения, они не требуют воздействия влаги или воздуха для полимеризации. Силиконовые герметики, напротив, работают лучше при наличии влаги и часто используются для герметизации неметаллических поверхностей.
Для трубных металлических резьб - особенно в системах под давлением и с перепадами температур - анаэробные резьбовые герметики показывают более предсказуемый результат. Они создают герметичность на низком давлении уже после нанесения, но полную стойкость к давлению и растворителям дают только после 72 часов выдержки.
Какой герметик выбрать в зависимости от температурного режима
Выбор герметика начинается с ответа на три вопроса: до какой температуры работает узел, какое давление в системе и из какого материала сделана резьба.
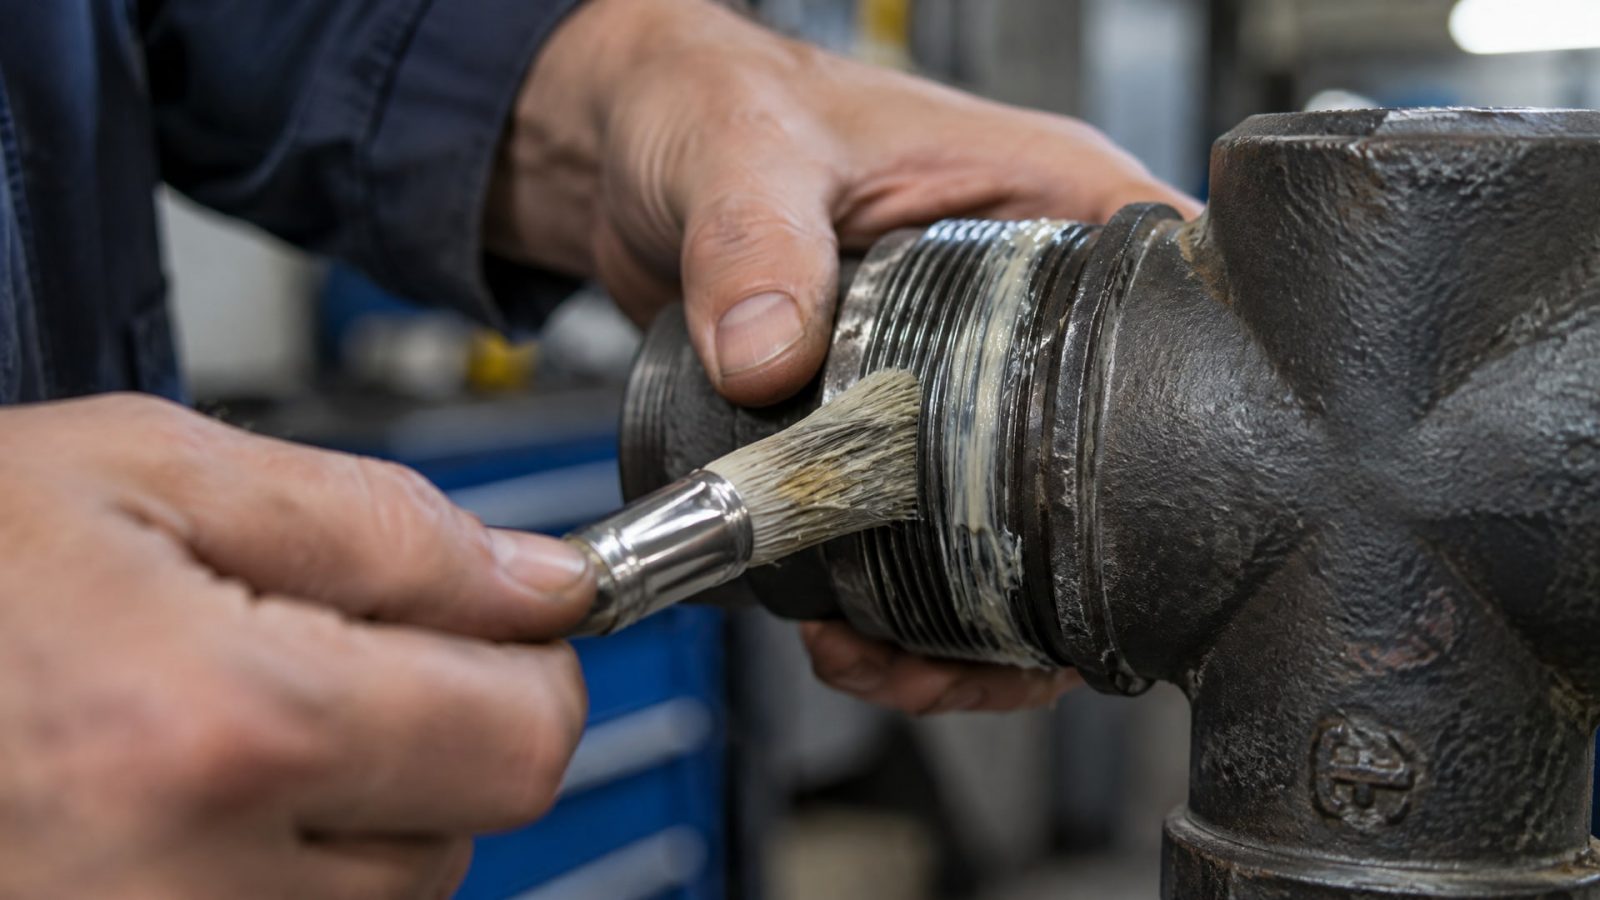
Для температур до +150 °C. Стандартные анаэробные резьбовые герметики справляются с большинством промышленных задач. Их достаточно для теплообменников, маслопроводов, систем охлаждения и типовых трубопроводов. Время отверждения - от 24 до 72 часов в зависимости от зазора.
Для температур от +150 до +200 °C. Требуются специализированные высокотемпературные анаэробные герметики, рассчитанные на +200 °C и более. Такие составы используются в печах, горячих теплообменниках, выхлопных системах и узлах с постоянным нагревом. Отверждение может растянуться на 72 часа и требует большей аккуратности при нанесении.
Для пассивных металлов (нержавейка, алюминий, хромированные детали). На таких поверхностях анаэробные герметики отверждаются медленнее из-за недостатка активирующих ионов металла. Закупщики часто используют активаторы или праймеры, которые наносятся перед герметиком. Это сокращает время отверждения и повышает надежность.
На практике в цехах и ремонтных службах выбирают герметик по двум критериям: максимальная температура эксплуатации (с запасом 10-20 °C сверху) и диаметр резьбы. Большие резьбы создают большие зазоры, что замедляет отверждение и требует либо активатора, либо выдержки перед запуском в работу.
Технология нанесения высокотемпературного герметика
Правильное нанесение - основа долговечности соединения.
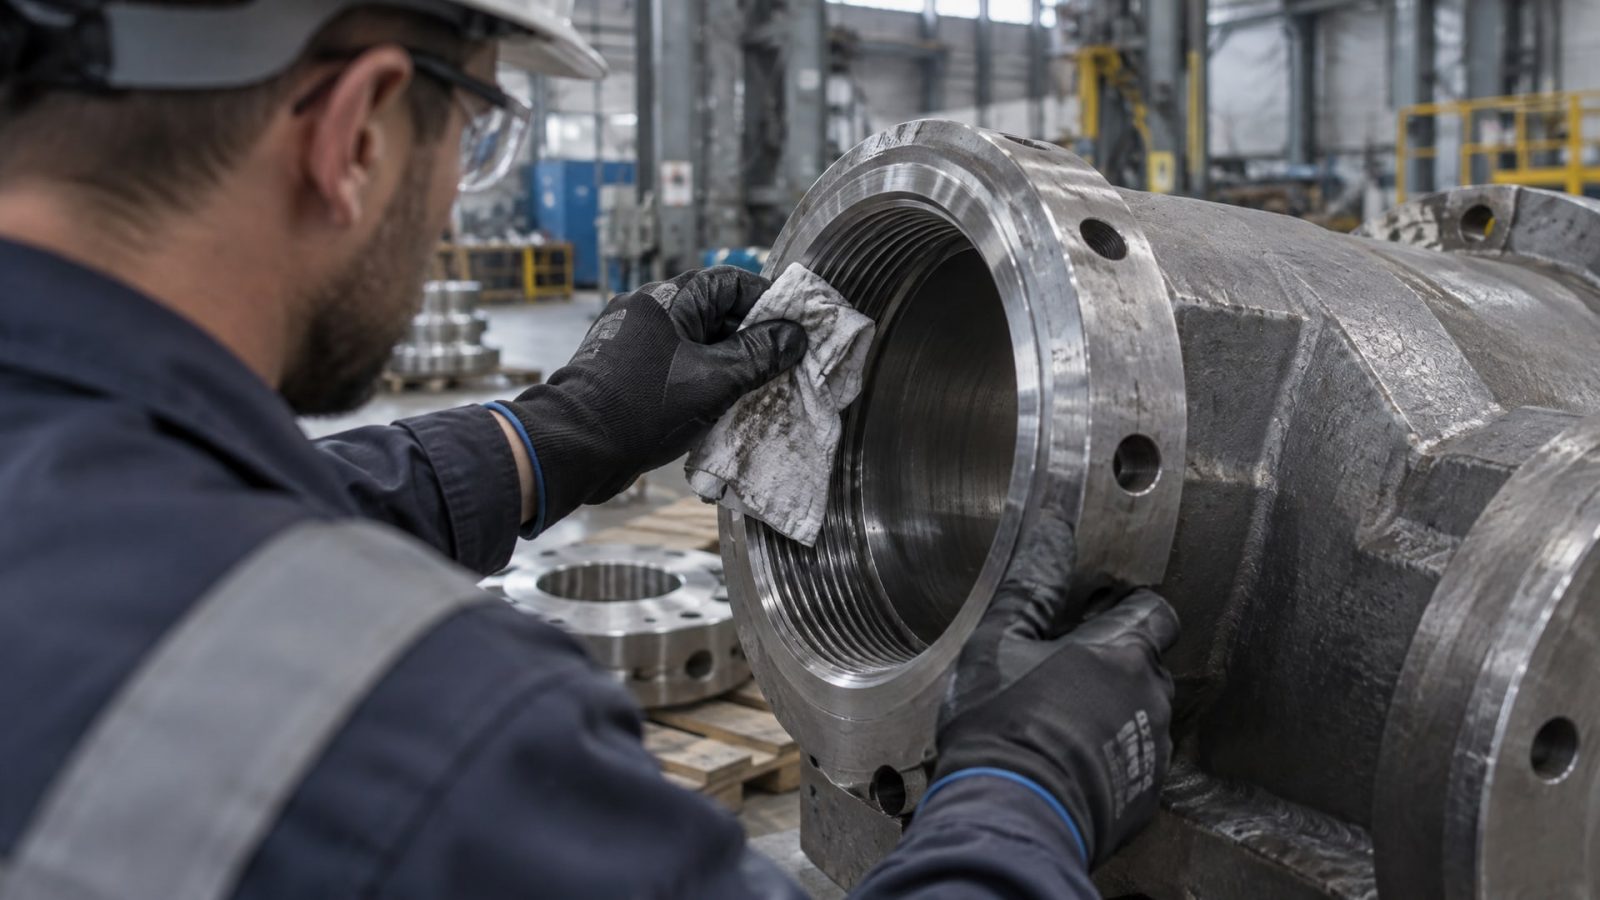
Большинство брака в полевых условиях происходит именно из-за пропусков в процессе подготовки и нанесения.
Подготовка поверхности. Резьба должна быть чистой и обезжиренной. Масло, ржавчина, старые остатки герметика - все это снижает адгезию. В производстве используют обычный растворитель или специализированный очиститель. После очистки деталь должна просохнуть перед нанесением герметика.
Нанесение герметика. Герметик наносится в зону зацепления резьбы - туда, где витки соприкасаются друг с другом. Некоторые инструкции рекомендуют оставлять первый виток без состава, чтобы герметик не выдавился при завинчивании. Для крупных резьб герметик наносится на каждый третий-четвертый виток, для мелких - сплошной линией. Излишки, которые выдавятся при завинчивании, убирают после сборки - не протирают, а просто удаляют острым предметом.
Отверждение. После сборки соединение должно отвердеть. В техлистах обычно указывается: герметик схватывается за несколько часов (низкое давление достигается быстро), но полная стойкость к давлению и растворителям достигается только через 72 часа. Если это критично, систему нагружают минимально или вообще не нагружают первые 24 часа.
Активаторы при необходимости. На пассивных металлах или при крупных зазорах применяют активаторы. Активатор наносится на резьбу перед герметиком - это ускоряет отверждение с 72 часов до 24 часов и улучшает адгезию. Для систем, где нужна ранняя сборка, активатор становится обязательным.
Демонтаж соединений с высокотемпературным герметиком
Когда приходит время разбирать узел, инженеры часто сталкиваются с проблемой: герметик затвердел намертво и сопротивляется обычному ключу.
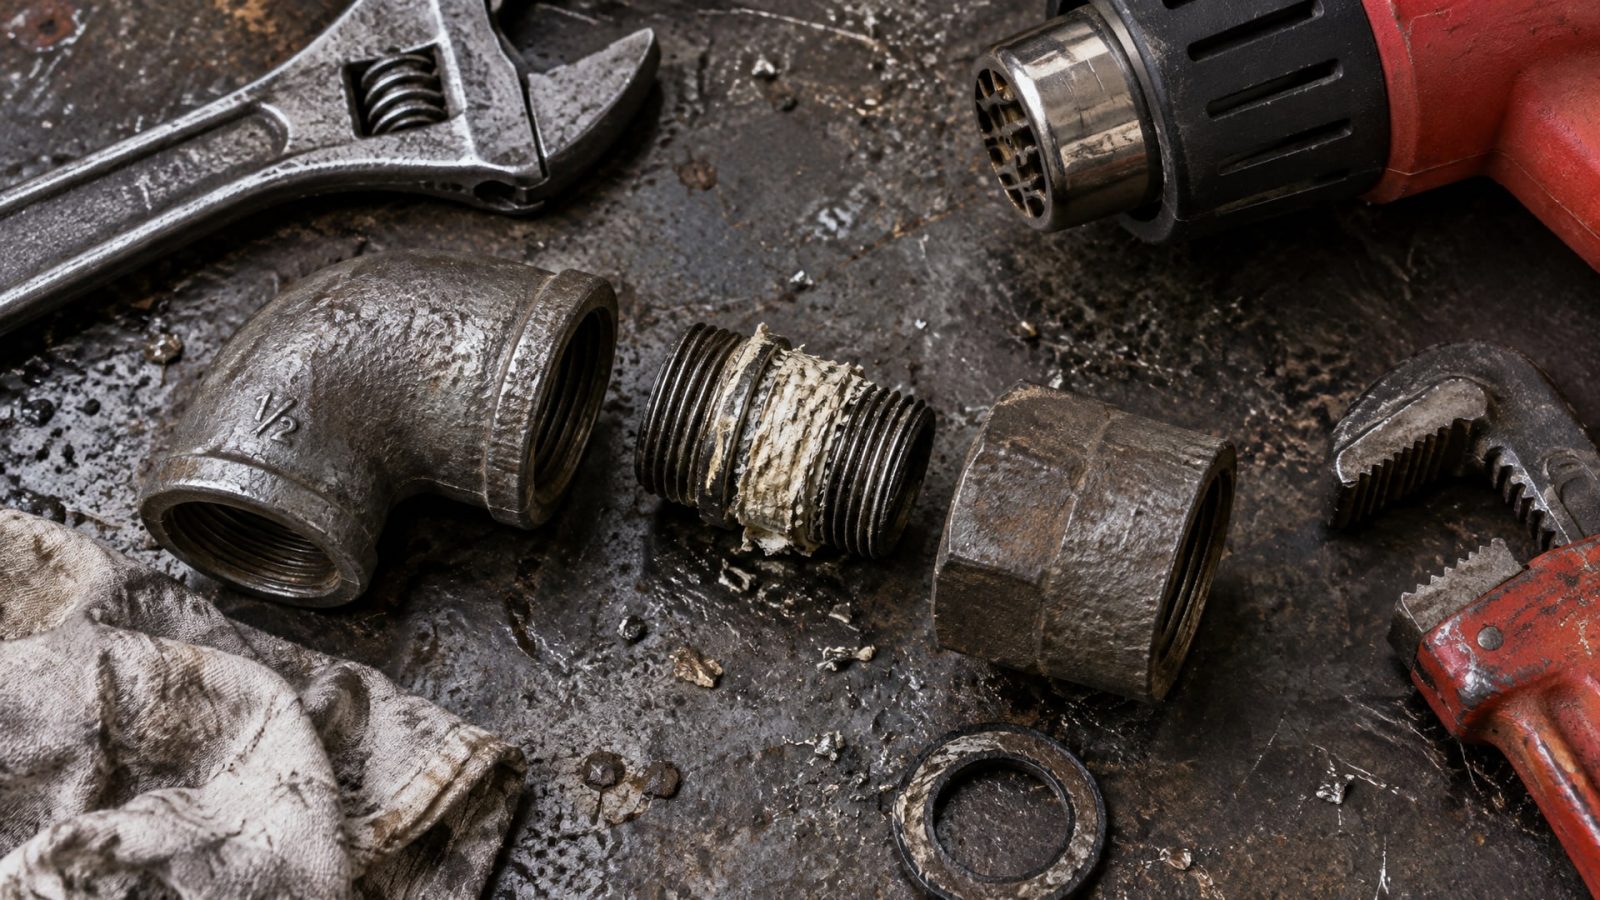
Для больших диаметров и высокотемпературных составов разборка часто требует нагрева.
Тепло размягчает полимеризованный герметик, и соединение разбирается. В крупных цехах специально держат тепловую пушку или нагревают узел паром перед демонтажом. Для небольших диаметров может быть достаточно нагрева феном или горячей водой. Во время разборки нужно аккуратно снять старый герметик с резьбы перед повторной сборкой.
Совет инженера: на линиях фасовки и в системах с редкими разборками используют тиксотропные высокотемпературные анаэробные клеи, которые держат соединение надежнее, чем обычная смазка, и при этом не требуют постоянного обслуживания. EFELE 115 применяется именно для такой задачи - фиксация вал-втулочных узлов при температурах до +180 °C обеспечивает прочность без перепроверок и дополнительных операций.
Когда герметик для резьбы становится неудачным выбором
Есть сценарии, где герметик попросту не подойдет или потребует доработки.
Пластиковые и резиновые детали. Многие высокотемпературные анаэробные герметики несовместимы с пластиком и резиной - они вызывают разбухание уплотнений или их разрушение. Если в узле есть полимерные элементы, нужно проверять совместимость по техлисту.
Открытые системы и контакт с пищей. Герметик в закрытом трубопроводе работает иначе, чем герметик на открытой резьбе, куда может попасть влага или грязь. Для пищевых систем нужны специальные допуски H1 - случайный контакт с пищей. Обычные промышленные герметики для этого не рассчитаны.
Экстремальные зазоры. Если зазор больше чем должен быть (из-за износа или дефекта резьбы), герметик может заполнить его неправильно, и скорость отверждения замедлится. В таких случаях требуется активатор или замена детали.
Требование ранней разборки. Если соединение нужно разобрать в течение нескольких часов, герметик не успеет набрать прочность. Лучше использовать механическое уплотнение: прокладку или резиновое кольцо.
Частые ошибки при выборе и применении герметика
Ошибка 1: «Красный герметик - значит, высокотемпературный».
Цвет герметика не стандартизует термостойкость. Красный, черный, желтый - это просто маркировка. Класс температуры указывается в техлисте и обозначается в градусах Цельсия. Два красных герметика могут иметь диапазоны +150 °C и +250 °C соответственно - нужно смотреть TDS.
Ошибка 2: «Герметик полностью отверждается за несколько часов». Нет. Низкое давление герметик держит быстро (в течение 2-4 часов), но полная прочность и стойкость к давлению и растворителям достигаются только через 72 часа. Если систему нагрузить раньше, утечка неизбежна.
Ошибка 3: «Герметик наносим толстым слоем на всю резьбу». Это приводит к неравномерному отверждению и выдавливанию состава при завинчивании. Герметик наносится тонко, точечно в зону зацепления.
Ошибка 4: «На грязной или жирной резьбе герметик все равно сработает». Масло и грязь препятствуют адгезии. Герметик не будет держать адекватное давление. Очистка и обезжиривание - не опция, а обязательный шаг.
Ошибка 5: «Для любого металла один и тот же герметик». На нержавеющей стали и хромированных деталях герметик отверждается медленнее. Часто требуется активатор. Производители указывают это в техлистах.
Часто задаваемые вопросы
Какой герметик выбрать для резьбы при температуре +180 °C?
При 180 °C нужен высокотемпературный анаэробный герметик, рассчитанный минимум на +200 °C. Стандартные герметики на +150 °C в таких условиях теряют прочность. Герметик должен быть специализированным для горячих систем - это указано в TDS как «high temperature» или диапазон −55 °C…+200 °C. При выборе сделай запас по температуре на 10-20 °C.
Сколько времени герметик отверждается перед нагружением соединения?
Герметик схватывается за 2-4 часа и держит низкое давление. Но полная стойкость к давлению и растворителям достигается через 72 часа отверждения. До этого времени соединение лучше не нагружать. Если нужна ранняя сборка, используй активатор, который ускоряет процесс до 24 часов.
Нужен ли герметик для резьбы в печи?
Да. Для герметизации резьбовых соединений в горячих узлах печей, дымоходов и теплообменников герметик обязателен. Обычная смазка окисляется, прокладка высыхает. Высокотемпературный герметик для печей рассчитан на условия, где нет доступа воздуха и влаги. Это именно то решение, которое подходит для печных систем.
Можно ли использовать силиконовый герметик вместо анаэробного для резьбы?
Не рекомендуется для металлических резьб под давлением. Силиконовый герметик требует влаги для отверждения и часто дает меньшую прочность. Для металлической резьбы, особенно при высоких температурах, анаэробные резьбовые герметики показывают более надежный результат. Силикон лучше подходит для неметаллических поверхностей и открытых соединений.
Что делать, если герметик попал на нежелательную поверхность?
Герметик не высохший можно вытереть растворителем. Затвердевший герметик удаляется механически - скребком или шпателем. Для пластиков важна аккуратность, так как герметик может вызвать микротрещины. Лучше использовать маску или малярный скотч перед нанесением герметика, чтобы избежать попадания на соседние детали.
Заключение
Герметичность резьбовых соединений при высоких температурах гарантируется правильным выбором высокотемпературного герметика и соблюдением технологии нанесения. Анаэробные резьбовые герметики рассчитаны на работу до +200 °C, они дают предсказуемый результат при условии чистой обезжиренной поверхности и времени полного отверждения (72 часа).
Главный вывод: не ориентируйтесь на цвет или название - смотрите TDS. Проверьте максимальную температуру, учтите материал резьбы (может потребоваться активатор), выделите 72 часа на отверждение перед нагружением. Если соединение требует ранней разборки, предусмотрите нагрев. Эти простые правила исключат утечки и продлят ресурс оборудования на годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать фиксатор резьбы разъемный для надежных соединений, учитывая все важные параметры.
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки, минимизируя риски загрязнения.
Узнайте, как проникающая смазка для резьбовых соединений помогает избежать повреждений и сэкономить время при работе с закисшими деталями.