
Защита продукта при смазке упаковочного оборудования: выбор и применение правильных составов
Смазка упаковочного оборудования - это не просто техническое удобство, а вопрос безопасности пищевого продукта. На фасовочных и запаечных линиях смазочный материал работает в зоне, где технически неизбежен случайный контакт с готовым товаром или его упаковкой. Если выбрана неправильная смазка, даже микроскопические следы могут попасть в продукт и создать санитарный риск. Эта статья объясняет, как классифицируются смазки для пищевого производства, почему стандарта H1 недостаточно без понимания риска, и какие практические меры защищают продукт от загрязнения на каждом этапе.
Статья адресована техническим специалистам, инженерам и закупщикам производств, которые отвечают за выбор смазочных материалов для оборудования упаковочного и фасовочного цехов.
Как классифицируются пищевые смазки и чем отличаются категории
Распространенное заблуждение - что слово «пищевая» на баллончике гарантирует полную безопасность.
На деле смазки различаются не по названию, а по допускаемому сценарию контакта с едой.
Норма 21 CFR § 178.3570 признает смазки с допуском на incidental contact для машин, которые используются при производстве, обработке, упаковке и транспортировке пищи. Этот допуск охватывает именно случайное, технически неизбежное попадание смазки - не целенаправленное внесение в продукт, а возможность миграции, разбрызгивания или переноса на упаковку.
H1 - категория для смазок со случайным контактом с пищей. Минеральные и синтетические H1-смазки допускают загрязнение на уровне 10 ppm, силиконовые составы имеют порог 1 ppm. Это строгое ограничение, а не разрешение мазать все подряд.
H2 - смазки для зон, где контакт с продуктом полностью исключен: например, редукторы, которые работают отдельно от фасовочного процесса и физически отделены от продукта. H2-смазки дешевле H1 и допускают более свободный состав.
H3 - антикоррозионные и отделительные составы, которые наносят перед пищевой обработкой, но обязательно удаляют перед контактом с продуктом. На упаковочных линиях используются редко.
Выбор категории зависит не от названия машины, а от реального сценария. Если на упаковочной линии есть риск разбрызгивания смазки или ее миграции на первичную упаковку, нужна H1. Если редуктор стоит в отдельном шкафу и физически отделен от продукта, достаточно H2.
Стандарт ISO 21469 как дополнение к H1-регистрации
Обычно читатели слышали про H1 и думают, что этого достаточно.
На самом деле ISO 21469 задает гораздо более широкие гигиенические требования к смазкам, которые могут при производстве случайно контактировать с продуктом или упаковкой.
H1 на этикетке означает, что состав отвечает определенным токсикологическим критериям. Но ISO 21469 проверяет не только молекулы в баллончике, но и весь цикл: формулировка, маркировка, риск-оценка, аудит производственного объекта, аналитические испытания, условия упаковки и хранения. Регулирование охватывает даже то, как смазка хранится на складе до отправки.
EHEDG (Европейская ассоциация гигиенического конструирования) в 2026 году выпустила Guideline 23, Part 1 именно по практическому использованию зарегистрированных H1 и HT1 смазок на производстве. Это руководство подтверждает, что для современной пищевой индустрии недостаточно просто купить баллончик с надписью H1 - нужна система отслеживания гигиены и риск-ориентированный подход.
На практике закупщик при выборе смазки должен требовать не только H1-регистрацию, но и подтверждение ISO 21469, если на предприятии действует режим высокой чистоты или аудиты по пищевой безопасности.
Почему обычная промышленная смазка не подходит для фасовочного оборудования
Обычная смазка, например на основе литиевого комплекса с минеральным маслом, рассчитана на работу в машинах, где контакт с пищей исключен.
Ее состав оптимизирован по другим критериям: цена, вязкость, температурный диапазон. Вспомогательные вещества в такой смазке - отвердители, загустители, противозадирные присадки - могут содержать токсические соединения или вещества, которые в принципе не допускаются в контакт с пищей.
Смазка H1 проходит иную селекцию ингредиентов. Каждый компонент должен отвечать безопасности при случайном поступлении в организм человека в дозах, соответствующих 10 ppm загрязнения продукта (для минеральных) или 1 ppm (для силиконовых). Это означает, что в H1-смазке не используются канцерогенные вещества, тяжелые металлы или компоненты с высокой токсичностью.
Кроме того, обычная смазка может окисляться, гелеобразоваться или расслаиваться в условиях упаковочного оборудования с высокой температурой, влажностью или химической агрессивностью (рядом с дезинфицирующими растворами). H1-составы разработаны именно для этих условий: они устойчивы к вымыванию водой, к окислению при термонагрузке, к взаимодействию с упаковочными материалами.
Таким образом, выбор H1 - это не маркетинговая уловка, а практическая необходимость на оборудовании, где смазка может мигрировать в пищевой продукт.
Точки смазки на упаковочной линии: риск-оценка и локализация
На типичной фасовочной линии смазка требуется в нескольких местах: направляющие тары, подшипники приводов, цепные передачи, шарниры крышек упаковочных.
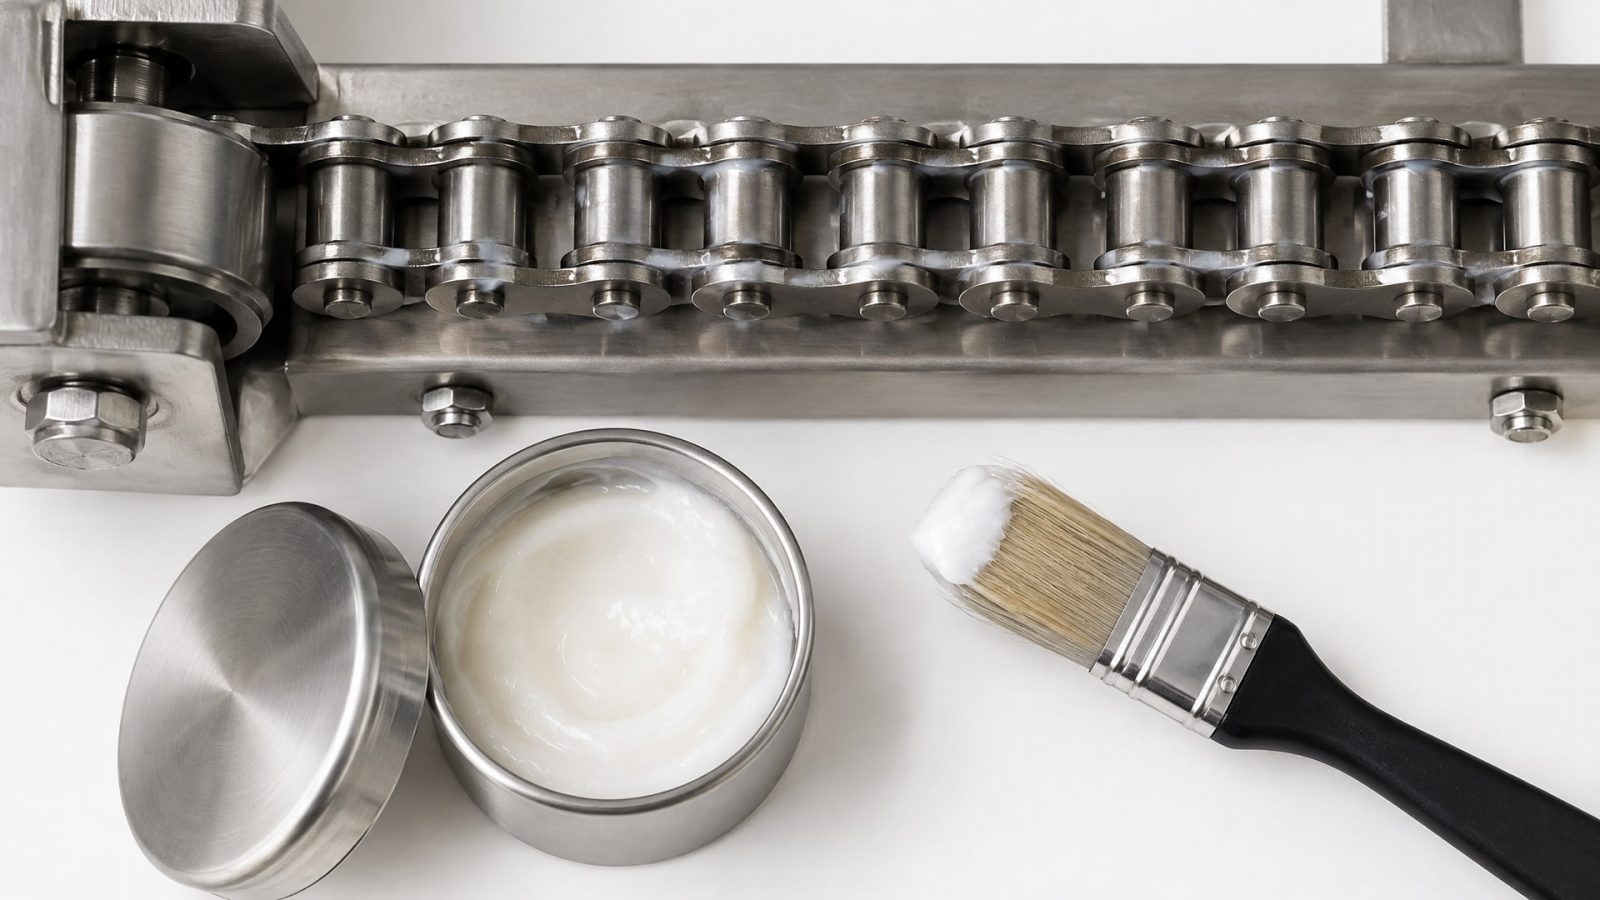
Но не все эти точки одинаково опасны с точки зрения загрязнения продукта.
Высокий риск - направляющие тары прямо над продуктом, узлы, где возможно разбрызгивание (вращающиеся детали, движущиеся части), места, недалеко от зоны фасовки. На таких участках смазка должна быть H1, наноситься минимально (тонкая пленка), и процесс должен предусматривать сбор излишков.
Средний риск - редукторы и приводы, расположенные рядом с линией, но с некоторым удалением от продукта. Здесь используют H1, но дозировка менее критична.
Низкий риск - узлы, физически отделенные от зоны фасовки, закрытые кожухи, редукторы в отдельных шкафах. На таких участках допускаются H2-смазки, если они не могут никоим образом попасть на продукт или упаковку.
Практическая дисциплина включает:
Четкое обозначение точек смазки и графика их техническое обслуживания.
Использование шприцевых дозаторов вместо беспорядочного нанесения: контролируемая дозировка уменьшает излишки.
Система сбора стекающей смазки: поддоны или желоба, которые предотвращают попадание смазки на упаковку или в продукт.
Очистка излишков смазки перед остановкой линии на переналадку или техническое обслуживание.
Если смазка попала на упаковку или в зону продукта, процесс включает немедленное прерывание линии и очистку.
ISO 21469 как раз отдельно проверяет наличие таких процедур на предприятии. Недостаточно просто иметь баллончик H1 на полке - нужна документированная система, которая показывает, кто, когда и где смазывает оборудование, и что происходит при обнаружении загрязнения.
Проникающие и очищающие составы: подготовка перед смазкой
Перед нанесением постоянной смазки на упаковочное оборудование часто требуется очистка механизма от старой смазки, окисла, пыли.
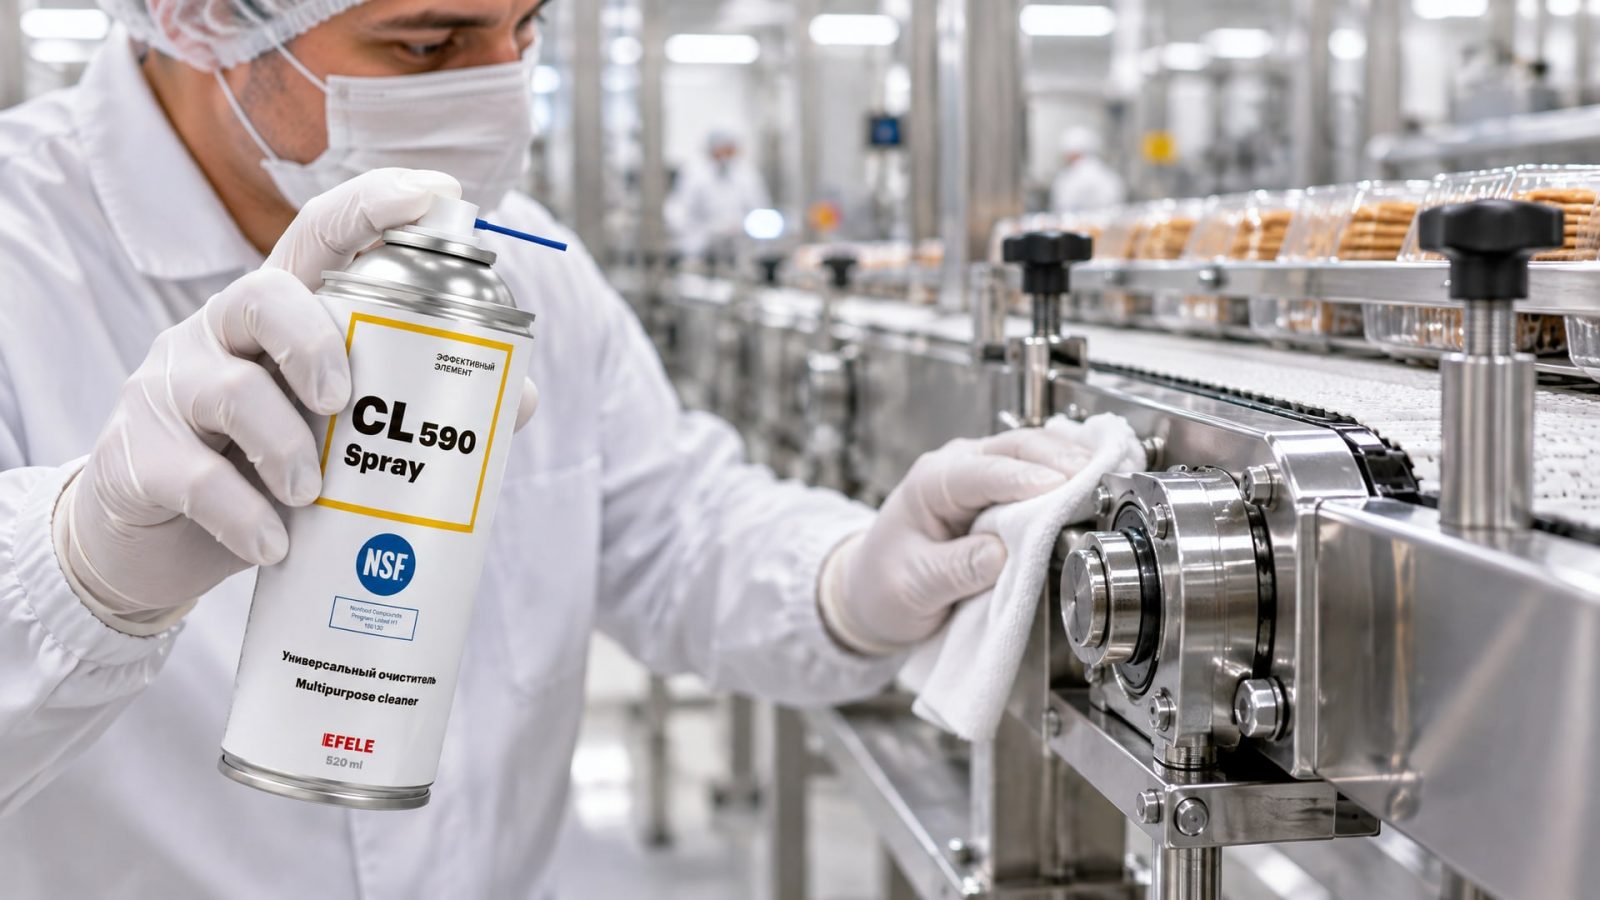
Остатки прежней смазки под новым слоем могут окисляться, забивать зазоры, препятствовать правильной работе направляющих или цепей.
Для этого используют проникающие и очищающие аэрозоли. Они должны быть пищевого класса H1 (если есть риск попадания на продукт) и легко испаряться, не оставляя пленки. На практике такие средства наносят перед запуском линии, дают несколько оборотов для распределения, затем протирают рабочие поверхности. Для фасовочного оборудования, где требуется быстрая очистка перед смазкой, применяют составы, которые одновременно удаляют загрязнения и подготавливают поверхность.
EFELE CL-590 Spray - универсальный состав для очистки механизмов упаковочного оборудования, который одновременно выполняет роль смывки старой смазки и дезинфектанта для зон, контактирующих с упаковкой. Этот подход (очистка + смазка в один проход) снижает риск захвата старого загрязнения под новую смазку и ускоряет цикл обслуживания на фасовочных линиях.
Термо- и химстойкие смазки для запаечного оборудования
Запаечные машины, тепловые установки и автоматизированные упаковочные системы работают в условиях, когда смазка находится рядом с источниками тепла, паром, иногда вблизи дезинфицирующих растворов.
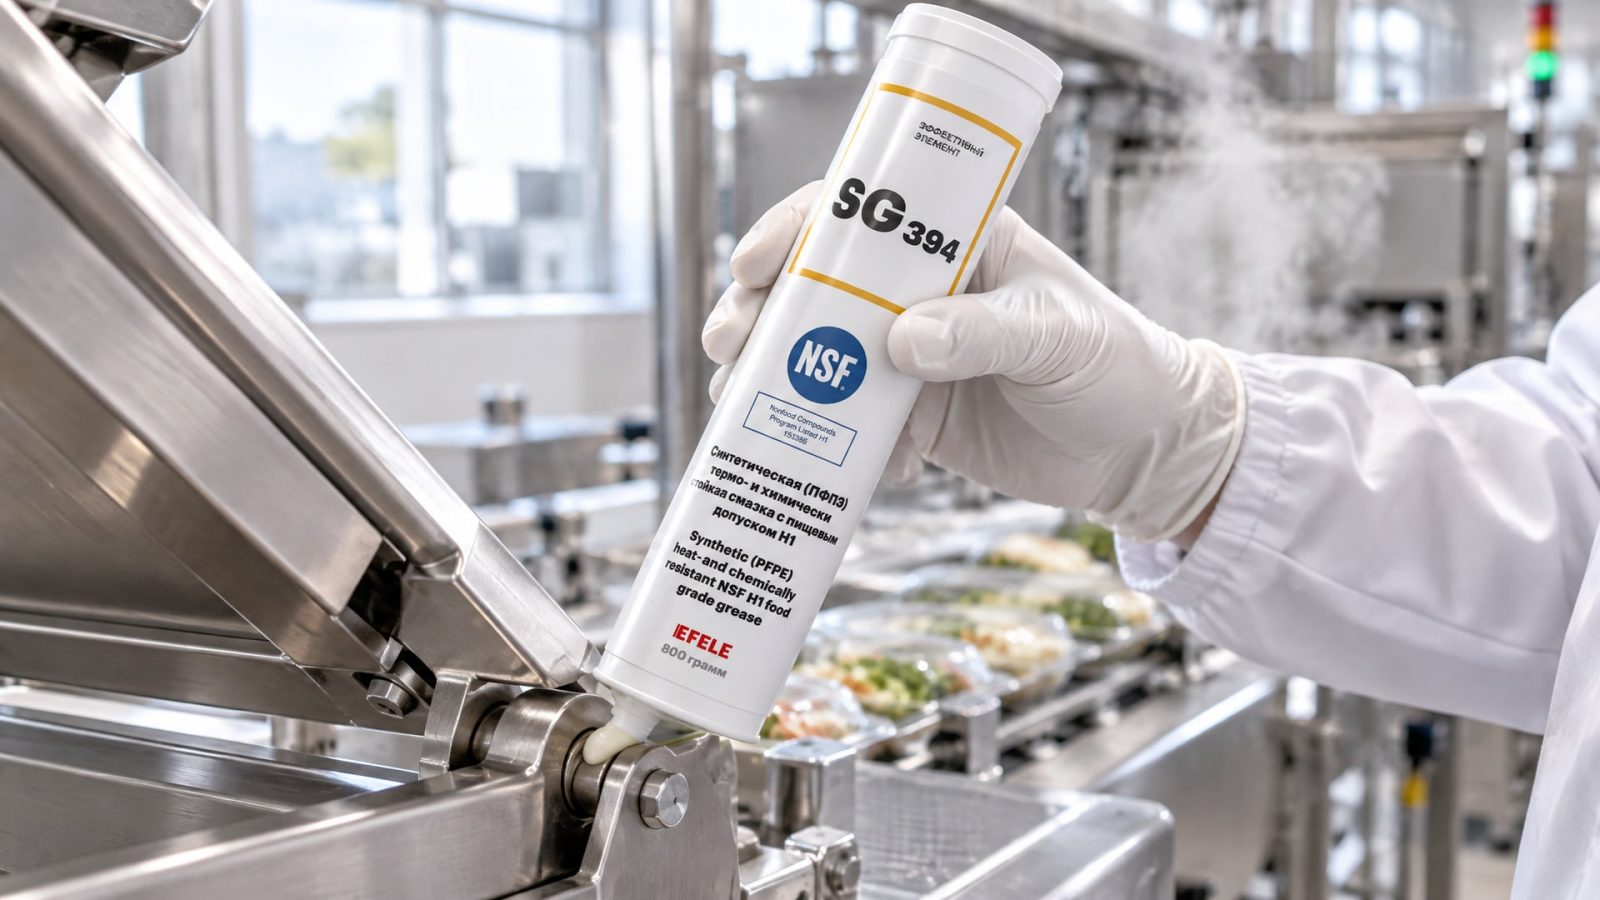
Обычная пластичная смазка быстро стареет, окисляется, может вымываться водой или прогаркаться от тепла.
Для таких узлов нужны составы, которые одновременно:
Сохраняют консистенцию при температурах до 120–150 °C;
Устойчивы к окислению (долгий срок службы без деградации);
Не вымываются водой и паром;
Соответствуют H1-допуску и, при необходимости, ISO 21469;
Не выделяют летучих веществ, которые могут конденсироваться на упаковке.
EFELE SG-394 - термо- и химстойкая смазка с NSF H1 регистрацией для именно таких условий: на запаечном оборудовании, где требуется комбинация пищевого допуска, термостойкости и устойчивости к циклическому нагреву. Ее применяют на направляющих запаечных головок, на узлах крепления нагреваемых пластин, на подшипниках приводов, работающих в зоне фасовки.
Контроль и документирование: система защиты продукта
Выбор правильной смазки - лишь часть решения.
Чтобы гарантировать, что смазка не попадет в продукт, нужна система контроля. Она включает:
Обучение персонала. Рабочие и техники должны знать, где смазывать, в каком объеме, какую смазку использовать, и что делать при обнаружении излишков.
Графики обслуживания. Четкий график смазки упаковочного оборудования должен быть документирован, с указанием типа смазки, точек нанесения и проверки излишков.
Контрольные записи. При каждом обслуживании техник должен отметить, какая смазка внесена, объем, состояние оборудования, была ли очистка после нанесения. Это помогает при аудитах и позволяет отследить, не было ли загрязнения продукта.
Проверка упаковки. После смазки направляющих или близких к продукту узлов несколько десятков упаковок проверяют визуально и, при необходимости, химически на присутствие смазки.
Процедуры реагирования. Если обнаружено загрязнение смазкой, линия немедленно останавливается, проводится очистка, запускается техническое обслуживание узла, после чего линия перезапускается с пробным циклом.
ISO 21469 как раз требует наличия такой документированной системы. Сертификат ISO 21469 подтверждает, что предприятие не просто купило смазку правильного класса, но и внедрило процессы, которые гарантируют ее безопасное применение на оборудовании с контактом к пищевому продукту.
Часто задаваемые вопросы
Чем отличается H1 от H2 и почему на упаковочной линии нужна именно H1?
H1 допускает случайный контакт смазки с пищей в пределах 10 ppm для обычных смазок и 1 ppm для силиконовых. H2 предназначена для зон, где контакт исключен. На упаковочной линии, где смазка может разбрызгаться или мигрировать на продукт, требуется H1. Если редуктор полностью отделен от продукта, можно использовать H2.
Достаточно ли одной H1-регистрации или нужна еще ISO 21469?
H1 гарантирует безопасность состава самой смазки, но ISO 21469 проверяет также производство, упаковку, хранение и процедуры обслуживания на предприятии. Для пищевого сектора современная практика требует обе: H1 как допуск на контакт и ISO 21469 как подтверждение гигиеничности всего процесса.
Почему обычную промышленную смазку нельзя использовать вместо H1 на фасовочном оборудовании?
Обычная смазка содержит присадки и компоненты, которые токсичны при поступлении в организм. H1-смазка проходит жесткую селекцию ингредиентов, чтобы при случайном загрязнении продукта не было опасности для потребителя. Кроме того, обычные смазки быстро окисляются при высокой температуре и вымываются водой, что на упаковочном оборудовании ускоряет деградацию и повышает риск загрязнения.
Как контролировать, что смазка не попала в продукт после обслуживания?
На практике после смазки оборудования несколько упаковок единиц продукта проверяют визуально и, если есть подозрение, химически анализируют на присутствие смазки. Также ведут графики смазки, документируют, когда и в каком объеме внесена смазка, и регулярно проверяют сроки годности используемых составов.
Какой допуск выбрать для запаечной машины с высокой температурой?
Для запаечных установок, работающих при 100–150 °C, нужна H1-смазка, которая одновременно термо- и химстойка, не разлагается при цикличном нагреве и не выделяет летучих веществ. Такие составы обозначаются как HT1 (high-temperature H1) и применяются именно на редукторах, узлах крепления и направляющих запаечных головок в контакте с горячими поверхностями.
Заключение
Защита продукта при смазке упаковочного оборудования начинается с выбора правильного класса смазки - H1 для зон с возможным контактом, H2 для закрытых узлов. Но самой смазки недостаточно: нужна система, которая включает локализацию точек смазки, контроль дозировки, очистку излишков, проверку упаковки после обслуживания и документирование каждого этапа.
ISO 21469 - это не просто еще один сертификат на полке, а подтверждение того, что предприятие внедрило гигиеничные процессы от производства смазки до ее применения на оборудовании. Современная пищевая индустрия требует именно такого комбинированного подхода. Следующий шаг для закупщика и технического специалиста - провести риск-оценку своего упаковочного оборудования, определить точки с высоким риском загрязнения, выбрать H1-смазки с ISO 21469, внедрить процедуры контроля и обучить персонал. Это не усложнение, а инвестиция в надежность и репутацию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя проверенные методы для безопасного демонтажа.
Узнайте, чем смазать секатор для защиты от коррозии и обеспечения долговечности садового инструмента.
Эффективный контроль СОЖ снижает расход, продлевает срок службы жидкости, обеспечивает качество обработки и экономию средств.