
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - это универсальный инструмент герметизации фланцевых соединений, но его возможности имеют четкие границы. Главная ошибка специалистов при работе с большими зазорами - попытка компенсировать расстояние между поверхностями увеличением количества материала. На практике большинство анаэробных составов надежно герметизируют зазоры не более 0,25 мм, а для высоковязких тиксотропных вариантов предел поднимается примерно до 0,50 мм. Если реальный зазор в затянутом фланце превышает эти значения, анаэробный герметик перестает быть первым выбором, и нужно либо механически подогнать соединение, либо переходить на другую технологию герметизации.
Статья поможет технологам и закупщикам разобраться, когда формирователь прокладок справится со своей задачей, а когда потребуется иной подход. Вы узнаете, как правильно измерить реальный зазор, подготовить поверхность и выбрать состав под конкретные условия.
Что означает «большой зазор» для анаэробного герметика
В практике герметизации фланцевых соединений существует четкое разделение между малыми и большими зазорами, но грань эта пролегает гораздо ближе, чем думают многие закупщики.
Большинство производителей анаэробных формирователей прокладок указывают в технических данных предел заполнения зазора на уровне 0,25 мм. Это не случайность - при таком расстоянии анаэробный состав еще получает достаточное количество контактных точек с обеими металлическими поверхностями и достаточно взаимодействует с кислородом для начала полимеризации.
Когда зазор подходит к 0,30 мм, герметик все еще может работать, но скорость отверждения замедляется, а надежность шва становится менее гарантированной. Для зазоров 0,30–0,50 мм производители предлагают специальные высоковязкие тиксотропные составы, которые держат форму и лучше держат контакт с металлом. Однако если реальный зазор превышает 0,50 мм, анаэробная технология уже неэффективна: состав не будет равномерно распределяться по всей глубине щели, будут образовываться полости и пустоты, отверждение пойдет неравномерно, и герметичность не гарантирована.
Специалисты часто путают геометрический зазор (расстояние между плоскими поверхностями до сборки) с реальным зазором после затяжки болтов. На деле фланец под нагрузкой может деформироваться, контактные площадки могут прилегать неравномерно, а коробление или волнистость поверхности могут создавать локальные зазоры, значительно превышающие среднее значение. Именно поэтому перед выбором герметика нужно выполнить контрольное затягивание и измерить фактический зазор щупом или по размеру шва после сборки пробного узла.
Как правильно измерить реальный зазор в затянутом фланце
Измерение реального зазора - это первый и критический этап работы, от которого зависит, будет ли анаэробный герметик вообще уместен.
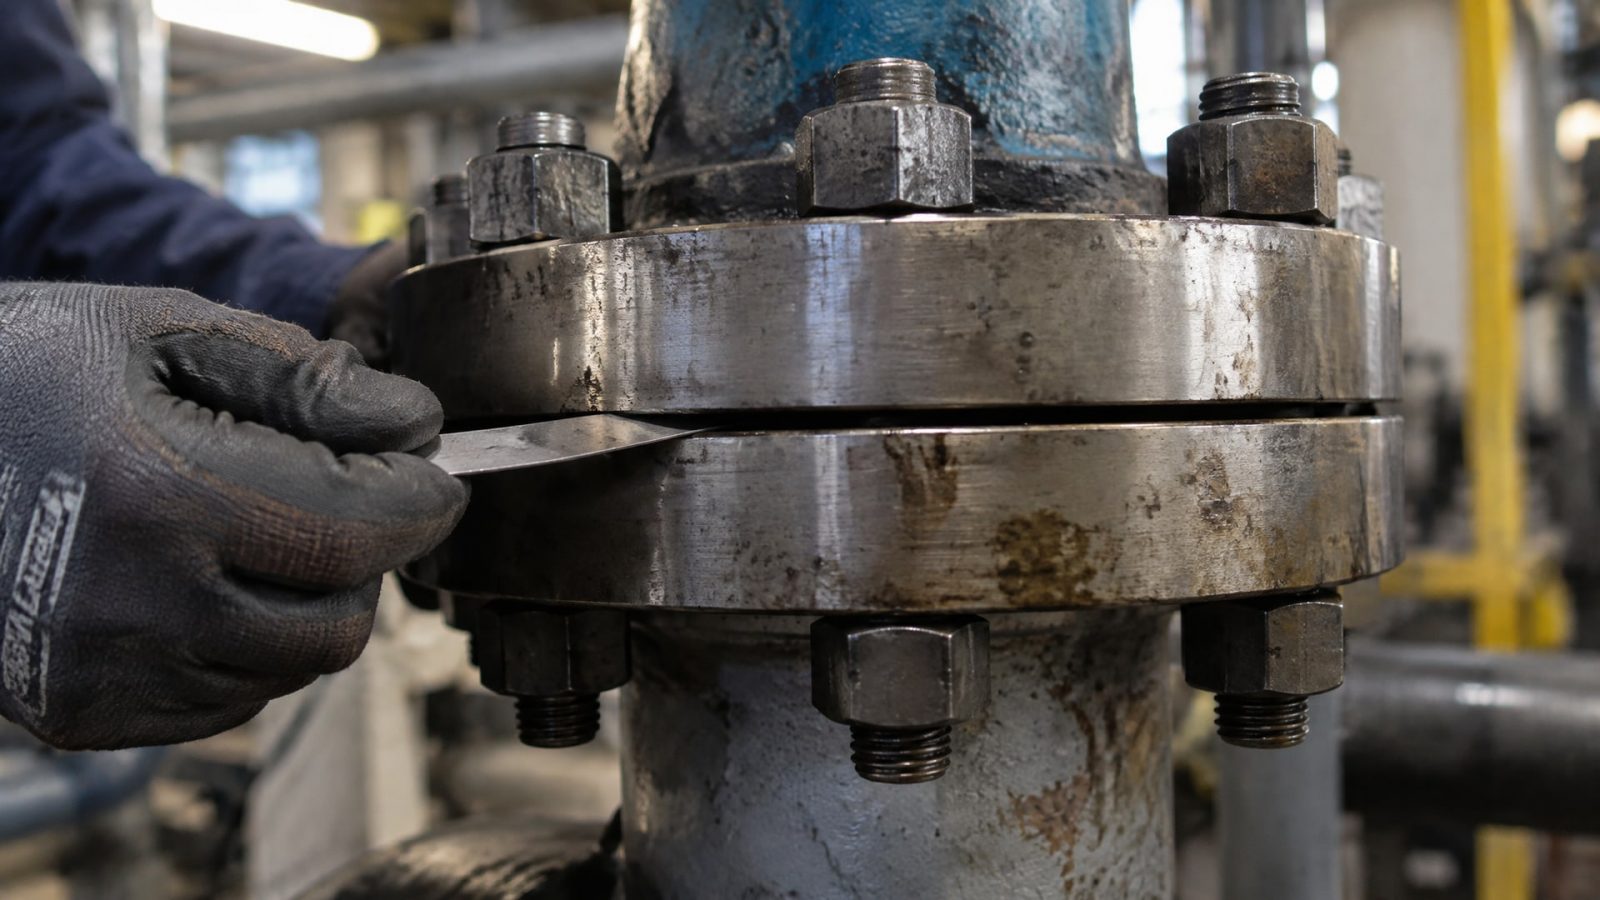
Процедура предельно проста в теории, но требует внимательности на практике.
Соберите фланцевое соединение с затяжкой болтов в соответствии со спецификацией (момент или преднатяг). Используйте при этом обычную прокладку или установите временный прокладочный материал, чтобы имитировать реальные условия. После затяжки разберите соединение и выполните измерение толщины зазора в нескольких точках - минимум в трех местах вокруг окружности, включая участки у отверстий под болты.
Для этого подойдут стальные щупы (набор щупов из вороненой стали с шагом 0,05 мм - это стандартный инструмент в ремонтных и производственных цехах). Щуп вводится перпендикулярно плоскости разъема. Запишите максимальное значение - именно оно определяет выбор герметика, так как материал должен гарантированно заполнить самый широкий зазор.
Если максимальный зазор составляет 0,15 мм, вы в безопасной зоне стандартных анаэробных герметиков. Если 0,20–0,25 мм, нужен состав, в паспорте которого явно указан такой диапазон. Если 0,30 мм и выше - пересмотрите конструкцию соединения: возможно, фланец требует механической доработки, или стоит рассмотреть другой способ герметизации (например, RTV-силиконовый герметик).
Выбор герметика под диапазон зазора
Выбор анаэробного формирователя прокладок строится на матрице зазор-тип состава.
На рынке представлены четыре основные категории по вязкости и назначению.
Стандартные жидкие герметики (вязкость 10–50 сПз) предназначены для зазоров 0,05–0,15 мм. Они хорошо текучи, быстро проникают в узкие щели и равномерно распределяются. На активные металлы (чугун, сталь) наносятся без активатора, на пассивные (нержавейка, алюминий, медные сплавы) часто требуется праймер для ускорения отверждения.
Средневязкие составы (вязкость 50–150 сПз) охватывают диапазон 0,15–0,25 мм. Они дольше текут, но лучше удерживаются на вертикальных поверхностях и медленнее вытекают при сборке в неудачном положении. Это классический выбор для большинства промышленных фланцевых соединений - баланс текучести и удержания.
Высоковязкие тиксотропные герметики (вязкость 200–500 сПз, часто с неньютоновскими свойствами) работают в диапазоне 0,25–0,50 мм. Они не текут сами по себе, держат форму после нанесения и не затекают в отверстия под болты. Однако требуют активатора почти всегда, так как контакт с металлом из-за вязкости меньше, чем у жидких вариантов.
Пасты и гели для конкретных металлов (например, для алюминия или медных сплавов) часто содержат активирующие вещества в самом составе, чтобы компенсировать пассивность металла поверхности. Они дороже универсальных вариантов, но гарантируют отверждение даже без активатора.
Если фланец изготовлен из активного металла (чугун, углеродистая сталь) и зазор не превышает 0,20 мм, средневязкий жидкий герметик наносится без активатора. Для пассивных металлов (нержавейка AISI 304, алюминий) и зазоров выше 0,20 мм предварительно нанесите активатор-праймер тонким слоем на обе поверхности, подождите 1–2 минуты, пока он подсохнет, и только потом наносите герметик.
Подготовка поверхности фланца
Качество герметизации на 60–70 процентов зависит от подготовки поверхности, а оставшиеся 30–40 процентов приходят на долю правильного выбора состава и техники нанесения.
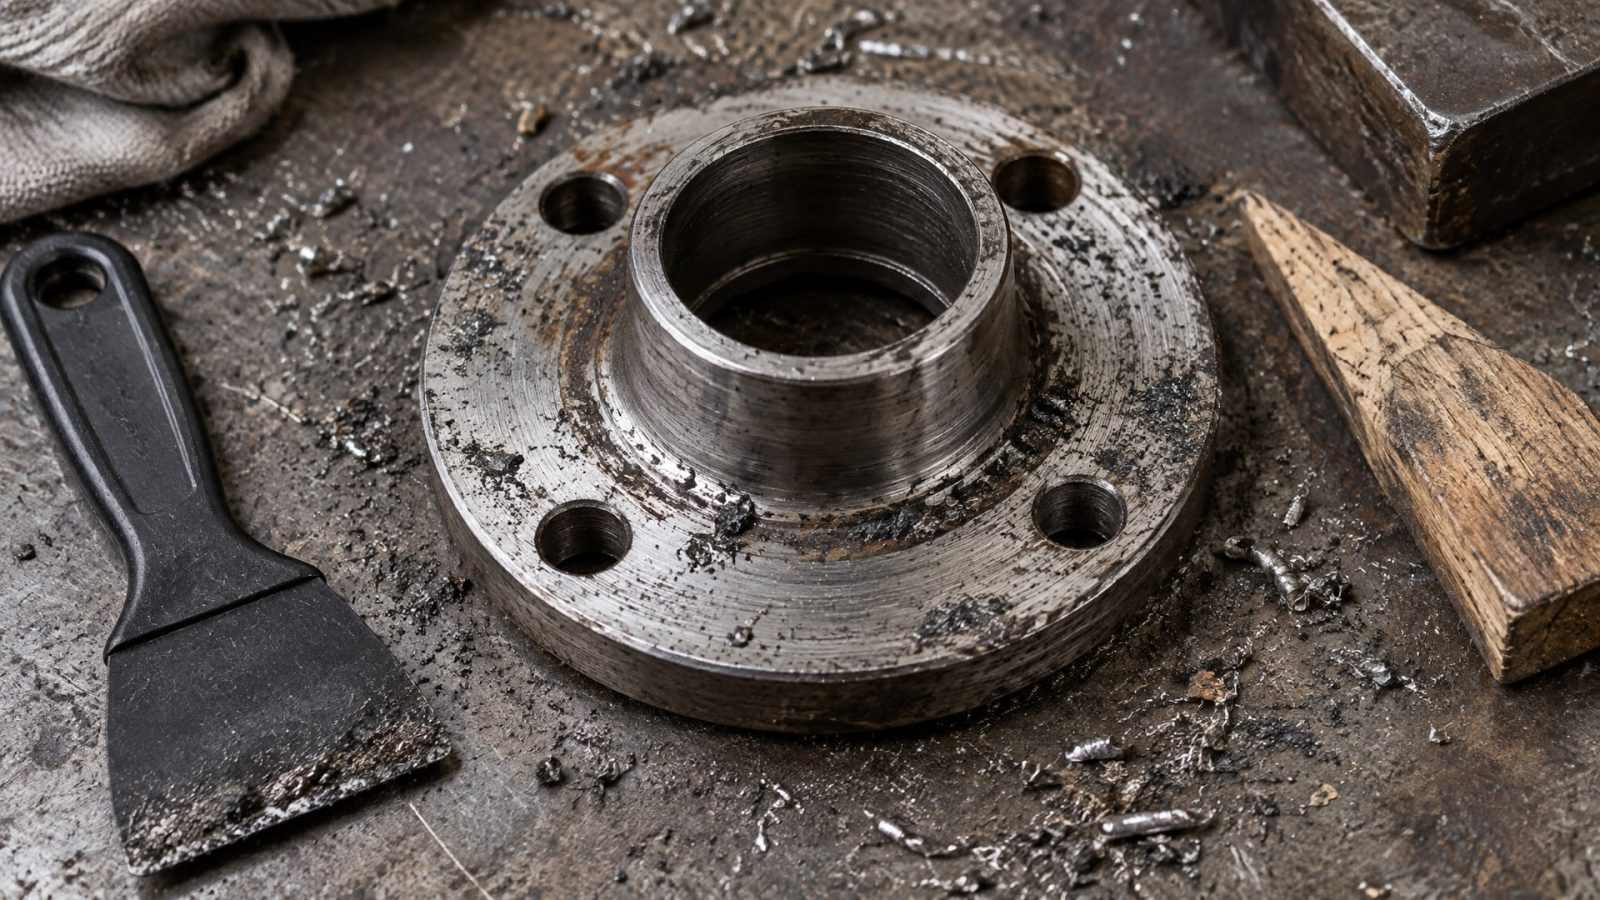
Это справедливо для всех типов анаэробных герметиков, независимо от вязкости и назначения.
Удаление старого герметика и прокладочного материала. Используйте пластиковый или деревянный скребок, избегая стального шпателя, который оставит глубокие царапины. Полностью удалите остатки резины, картона, текстиля и затвердевшего герметика. Для размягчения допустимо применить уайт-спирит или керосин на 15–20 минут, но не агрессивные растворители (ацетон, метиленхлорид) - они могут повредить лакокрасочное покрытие фланца, если оно есть.
Очистка от ржавчины и окисла. На чугуне и углеродистой стали возможны следы коррозии. Снимите их жесткой щеткой из нержавеющей стали или абразивной губкой (зернистость P180–P220). Для нержавейки используйте только щетки из нержавейки - стальная щетка оставит следы железа, которые потом окислятся.
Обезжиривание. Это один из самых важных шагов. Даже тонкий слой масла или консистентной смазки блокирует адгезию анаэробного герметика. Используйте специальный обезжириватель (на спирто-ацетоновой основе, испаряющийся без остатка) или тряпку, смоченную в уайт-спирите, с последующей протиркой сухой тряпкой. Если фланец был в масле, протирайте дважды.
Удаление краски. Если фланец покрыт краской, она должна быть полностью удалена с контактных поверхностей. Краска препятствует адгезии и создает микроизолирующий слой. На производстве краску и грунт зачищают наждачной бумагой P150–P180 или химически очищают.
Контроль чистоты. После подготовки поверхность должна быть визуально чистой, без пыли, волокон ткани и следов растворителя. Протрите финально сухой безворсовой тканью.
Время между подготовкой и нанесением герметика. Подготовленную поверхность желательно использовать в течение 15–30 минут. Если прошло больше времени и поверхность успела окислиться или запылиться, повторите обезжиривание перед нанесением герметика.
Техника нанесения и сборка
Правильное нанесение анаэробного герметика почти так же важно, как и подготовка поверхности.
Ошибки на этапе нанесения могут свести на нет все усилия по подготовке.
Нанесение валика герметика. Герметик наносится непрерывной линией вдоль внутреннего периметра фланца, проходя рядом с краем отверстия (но не прямо по краю болтового отверстия, чтобы герметик не затек внутрь). Валик должен быть примерно 2–3 мм в диаметре - это стандартный размер для фланцев среднего класса. На каждое болтовое отверстие наносят 1–2 дополнительные точки герметика размером с горошину, чтобы герметизировать зазор и по периметру отверстия. Валик и точки должны быть сплошными, без разрывов, так как любой разрыв - потенциальный путь утечки.
Время до сборки. После нанесения герметика нужно собрать фланец как можно быстрее - в течение 2–5 минут. Если герметик начал подсыхать на воздухе, его адгезионные свойства снижаются. Не ждите, пока герметик затвердеет - это приведет к неправильному его распределению при сжатии.
Затяжка болтов. Болты затягивают крест-накрест, а не по кругу, чтобы обеспечить равномерное прилегание фланца и равномерное распределение герметика. Момент затяжки и преднатяг должны соответствовать спецификации для данного фланца - перетяжка может деформировать фланец и создать новые неконтролируемые зазоры, недотяжка оставит микротечи.
Удаление излишков. Не ждите отверждения герметика. Пока он еще мягкий, удалите видимые излишки наружу от стыка при помощи пластикового скребка или шпателя. Излишек, контактирующий с воздухом, остается жидким и мягким. Не втирайте герметик обратно в стык - это только усугубит ситуацию. Просто удалите валик, и дайте герметику отвердеть в пределах фланцевого соединения.
Время отверждения. Анаэробные герметики схватываются (набирают поверхностную прочность) за 20–40 минут в зависимости от типа и условий. Полное отверждение (100 процентов прочности) происходит за 12–24 часа. Соединение можно подвергать нагрузке не ранее чем через 2–4 часа после сборки, в холодных условиях сроки удлиняются.
Особенности работы с пассивными металлами и активатором
Анаэробные герметики отверждаются за счет ионов переходных металлов на контактной поверхности.
На активных металлах (чугун, углеродистая сталь, медь) таких ионов достаточно, и отверждение идет быстро и надежно. На пассивных металлах (нержавейка, алюминий, цинк) окисная пленка блокирует доступ анаэробного состава к металлу, и полимеризация замедляется или вообще не происходит.
Активатор (праймер) - это вспомогательный состав на основе органических пероксидов или третичных аминов, который искусственно инициирует отверждение. Его наносят на обе контактные поверхности тонким слоем за 1–2 минуты до нанесения герметика. Активатор испаряется и оставляет химически активные центры, на которых герметик начинает полимеризоваться.
Когда активатор обязателен: - Фланец из нержавейки (AISI 304, AISI 316 и их аналоги). - Алюминиевые фланцы и фланцы из дюралюминия. - Медные или латунные фланцы. - Оцинкованные или хромированные фланцы. - Покрашенные фланцы, где поверхность изолирована лакокрасочным покрытием. - Холодные условия (ниже +10°C) - даже на стали активатор ускоряет отверждение. - Зазоры выше 0,20 мм - меньше площадь контакта, активатор компенсирует.
Когда активатор опционален: - Чугунные и углеродистые стальные фланцы при температуре выше +15°C и зазорах до 0,15 мм.
Лучшая практика - держать активатор под рукой и наносить его по умолчанию. Переактивирование герметика никогда не приводит к проблемам, а недоактивирование часто приводит к медленному отверждению и течам.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик для зазоров более 0,5 мм?
Нет, не рекомендуется. При зазорах выше 0,50 мм анаэробный герметик теряет контакт с обеими поверхностями одновременно, что приводит к неравномерному отверждению, образованию пустот и снижению герметичности. При таких зазорах лучше рассмотреть силиконовый герметик (RTV) или механическую доработку фланца.
Нужен ли активатор для углеродистой стали при зазоре 0,22 мм?
При зазоре 0,22 мм и температуре окружающей среды выше +15°C активатор опционален, но целесообразен для гарантии быстрого отверждения. На холоде активатор становится необходимым, так как отверждение анаэробных составов замедляется при низких температурах.
Почему герметик не затвердел спустя 8 часов после сборки?
Причины могут быть: не удалена краска с контактных поверхностей; фланец не был обезжирен или обезжирен неправильно; температура окружающей среды ниже +10°C; для пассивного металла не использован активатор; герметик использован с истекшим сроком годности. Проверьте подготовку поверхности и условия отверждения.
Как выбрать герметик для фланца из нержавейки с зазором 0,28 мм?
Для нержавейки обязателен активатор независимо от вязкости герметика. При зазоре 0,28 мм выбирайте высоковязкий тиксотропный состав с явным указанием верхнего предела 0,30–0,50 мм. Нанесите активатор, дождитесь его подсыхания (1–2 минуты), затем нанесите герметик и соберите фланец в течение 2–3 минут.
Можно ли переделать соединение, если герметик уже затвердел, но соединение течет?
Да, можно переделать. Полностью удалите затвердевший герметик, очистите и обезжирьте фланец заново, и повторите сборку с новым герметиком. Убедитесь, что в первый раз ошибка была в подготовке поверхности или в выборе типа герметика, а не в конструкции самого фланца.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором начинается с честной оценки того, что анаэробная технология имеет четкие пределы. Стандартный герметик справляется с зазорами до 0,25 мм, специальные высоковязкие составы - до 0,50 мм, и это не произвольный предел, а следствие физики отверждения анаэробных смол. Если реальный зазор в вашем фланце превышает эти значения, анаэробный герметик перестает быть первым выбором.
Ключ к успеху - правильное измерение реального зазора после затяжки, подготовка поверхности (удаление грязи, масла и краски), выбор вязкости герметика под диапазон зазора и применение активатора для пассивных металлов. Если вы соблюдаете эти правила, герметик будет работать надежно. Для того чтобы снизить риск ошибок при выборе, сверьтесь со спецификацией фланца, выполните контрольное измерение щупом и при необходимости консультируйтесь с техподдержкой производителя герметика - это существенно дешевле, чем переделывать соединение после течи на работающем оборудовании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери гаража, чтобы он не замерзал зимой. Подробное руководство по выбору смазки и уходу за замками.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные методы и инструменты.
Узнайте, когда анаэробный герметик подходит для пластика, а когда стоит искать альтернативу для надежной герметизации.