
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики - один из самых надежных способов зафиксировать резьбовые соединения и предотвратить вымывание масла из герметизируемых узлов. Но их эффективность полностью зависит от правильного нанесения. Замасленная резьба, неправильный выбор места нанесения, пропуск очистки поверхности - эти простые ошибки приводят к тому, что фиксатор не работает, соединение разворачивается, а герметик не отверждается. В этой статье мы разберем самые частые причины отказов анаэробных материалов и покажем, как их избежать на практике.
Статья адресована техническим специалистам, инженерам и снабженцам, которые отвечают за выбор и применение фиксирующих материалов на производстве. Вы узнаете, почему ваш состав не твердеет в узле, как правильно подготовить резьбу к нанесению и какие стандарты используют для проверки качества фиксации.
Почему не работает фиксатор резьбы: наиболее частые причины
Когда фиксатор не работает - соединение расслабляется, гайка проворачивается, герметик не образует преграду для масла - инженеры часто грешат на качество самого состава.
На самом деле в 80 % случаев проблема в подготовке поверхности. Анаэробные материалы отличаются от обычных клеев тем, что им нужно находиться именно между металлическими поверхностями в отсутствие воздуха. Если резьба покрыта маслом, старым герметиком, ржавчиной или пылью, состав не может проникнуть в зазоры и остается в виде корочки на выступах, не скрепляя само соединение.
Вторая типичная ошибка - нанесение состава на видимую часть болта или верхний виток резьбы. Материал остается снаружи, не попадает в зону фактического контакта резьбовых поверхностей, и при затяжке просто выдавливается. Для надежной работы состав должен заполнить именно зазор между гайкой и болтом, где происходит основное трение и сопряжение резьбовых витков.
Третья причина - спешка при затяжке. Если после нанесения состава болт затягивают через 10-15 минут, а не сразу, материал начинает ползти по поверхности, теряется его оптимальное распределение в зазоре. Важно затягивать соединение сразу, пока состав еще текучий, чтобы он оказался "заперт" между поверхностями.
Как правильно наносить анаэробный герметик: пошаговая подготовка
Прежде чем открыть флакон с фиксатором, нужно подготовить само соединение.
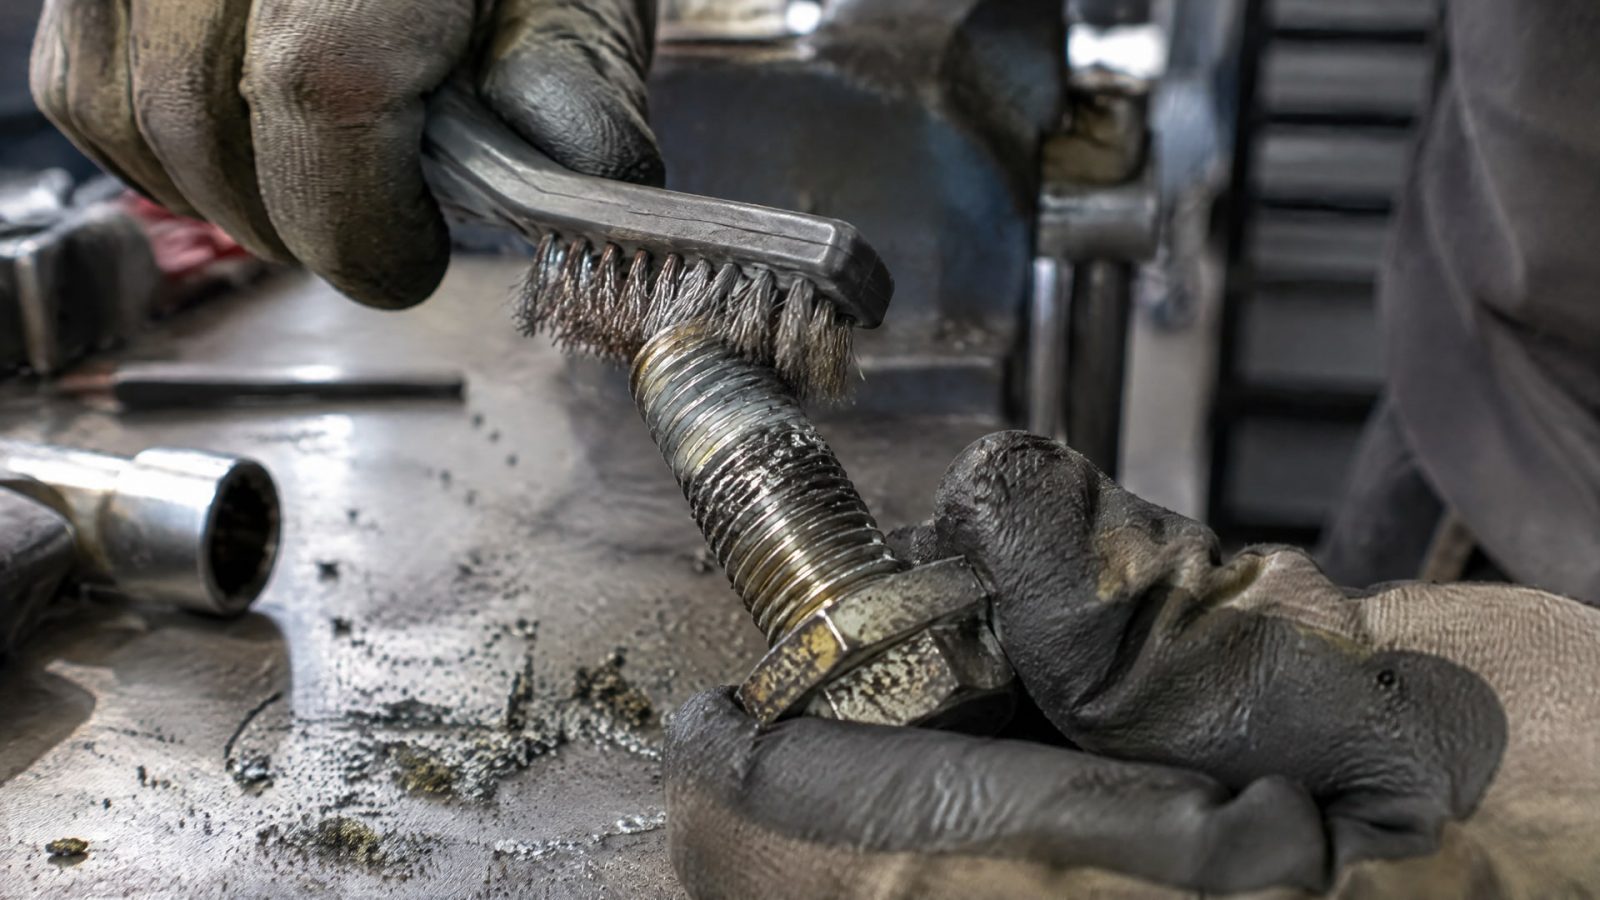
Эта стадия занимает 70 % успеха, но ее часто пропускают из желания сэкономить время.
Шаг 1: Очистка от старого состава и загрязнений
Если резьба уже использовалась, удалите остатки старого герметика или фиксатора механически - щеткой, тряпкой или, в тяжелых случаях, скребком. Не оставляйте засохшие корочки: они создадут барьер для нового состава и помешают его отверждению между витками.
Шаг 2: Обезжиривание и сушка
Масло, смазка и влага - враги анаэробных материалов. Протрите резьбу чистой сухой тряпкой или используйте спирт для обезжиривания. Дайте поверхности высохнуть минимум 5-10 минут. Влажная резьба либо замедляет отверждение, либо его вообще блокирует, потому что вода мешает кислотно-щелочному взаимодействию между материалом и металлом.
Шаг 3: Визуальный контроль активности поверхности
Если вы работаете с нержавеющей сталью, алюминием или другими "инертными" металлами, проверьте инструкцию к фиксатору. Для некоторых составов потребуется нанести активатор или праймер перед нанесением фиксатора - они повышают скорость отверждения и гарантируют полимеризацию на низкоактивных поверхностях. Информация об этом указана в карточке товара или техническом паспорте материала.
Шаг 4: Правильное место нанесения в зависимости от типа отверстия
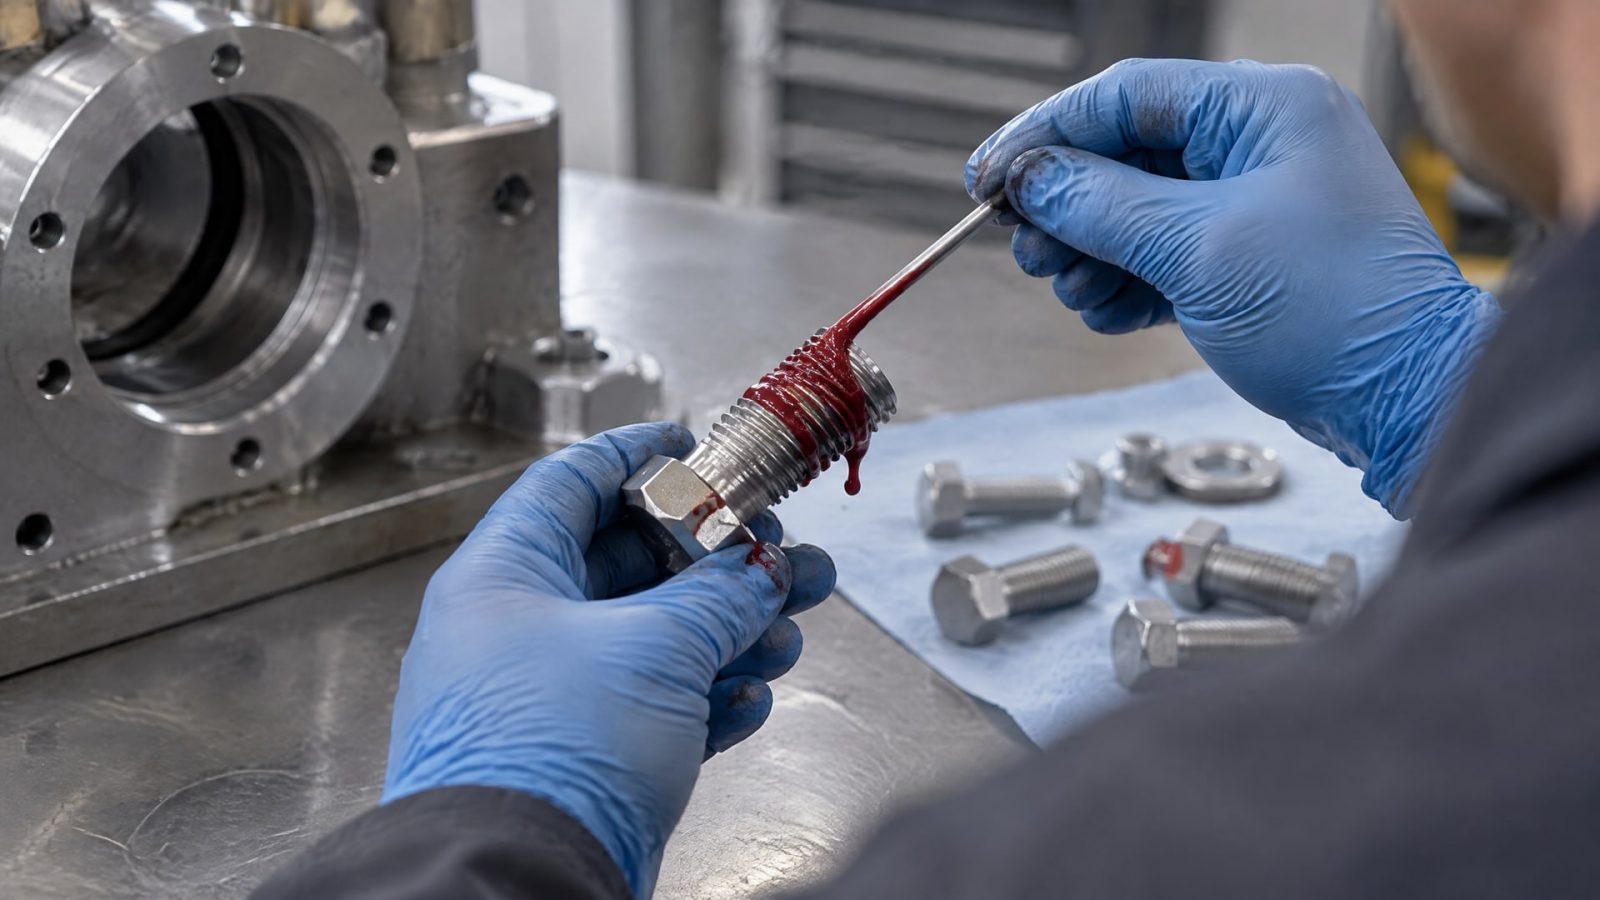
Для сквозных отверстий (когда болт полностью проходит сквозь деталь) наносите состав прямо на резьбу болта в зоне будущего контакта с гайкой - примерно на 5-10 витков. Немного состава попадет под гайку, заполнит зазоры между витками и надежно зафиксирует соединение.
Для глухих отверстий (когда болт ввинчивается внутрь и не проходит насквозь) наносите состав по внутренней резьбе отверстия, распределяя его равномерно вниз к дну. После ввинчивания болта состав окажется в нужном месте.
Для низковязких фиксаторов с капиллярным проникновением ("wicking" типы) схема другая: соединение собирают сначала без состава, а затем наносят материал прямо в щель между головкой болта и поверхностью детали. Состав втягивается капиллярно в резьбовой зазор и там отверждается. Этот способ экономит материал и работает быстрее, но требует уже смонтированного узла.
Типичные ошибки при нанесении и отверждении
Ошибка 1: "Чем больше, тем лучше"
Закупщики и мастера часто думают, что щедрое количество материала гарантирует надежность. На практике избыток состава работает против вас. Лишний материал выдавливается при затяжке, не попадает в зазоры резьбы и создает грязь вокруг соединения. Главное - не количество, а корректное заполнение именно зазора между витками. Одной капли или тонкого слоя на 5-10 витках обычно достаточно.
Ошибка 2: Нанесение на загрязненную или влажную резьбу
Это классическая ошибка в цехах с повышенной влажностью или в ремонтных мастерских, где болты вытаскивают из машин прямо со смазкой. Даже если резьба выглядит чистой, масляная пленка толщиной в микроны блокирует отверждение. Результат: материал остается мягким в узле, соединение через день-два ослабляется. Всегда протирайте и сушите перед нанесением.
Ошибка 3: Касание носиком флакона металла во время нанесения
Если дозатор прямого контакта коснется болта или резьбы, металл начнет катализировать отверждение материала уже в наконечнике. Флакон забьется, состав загустеет и перестанет вытекать. Держите флакон так, чтобы капля падала или стекала на резьбу, но дозатор не касался ее. Если наконечник загрязнился, вытрите его перед нанесением следующей порции.
Ошибка 4: Немедленная затяжка без паузы или слишком долгое ожидание
После нанесения состава нужна баланс. Если затянуть соединение через 30 секунд, материал еще слишком текучий и может не заполнить все зазоры правильно. Если ждать 5-10 минут на открытом воздухе, состав может начать загустевать на поверхности. Оптимально: нанесли, дали 1-2 минуты пропитать зазоры, затем затянули соединение с нормальным усилием. После затяжки оставьте узел в покое минимум на 20-30 минут для начального отверждения.
Ошибка 5: Использование состава вместо герметика для трубных соединений
Анаэробные фиксаторы для резьбовых соединений (болт-гайка) и герметики для трубной резьбы - разные материалы. Фиксаторы работают на малых зазорах, герметики рассчитаны на капиллярное проникновение в резьбе труб, где зазоры часто больше. Если использовать фиксатор низкой прочности (например, для часто разбираемых соединений) в качестве герметика для трубопровода, он не сможет надежно загерметизировать соединение под давлением. На практике в цехах применяют тиксотропные анаэробные герметики специально для трубной резьбы - они не растекаются, удерживаются в резьбе и обеспечивают герметичность.
Как правильно наносить анаэробный уплотнитель на разные типы соединений
Анаэробные уплотнители отличаются от фиксаторов прежде всего назначением: они герметизируют, препятствуя утечкам жидкостей и газов, а фиксаторы предотвращают развинчивание.
На практике многие материалы работают в обе стороны, но важно понимать, где какой материал применять.
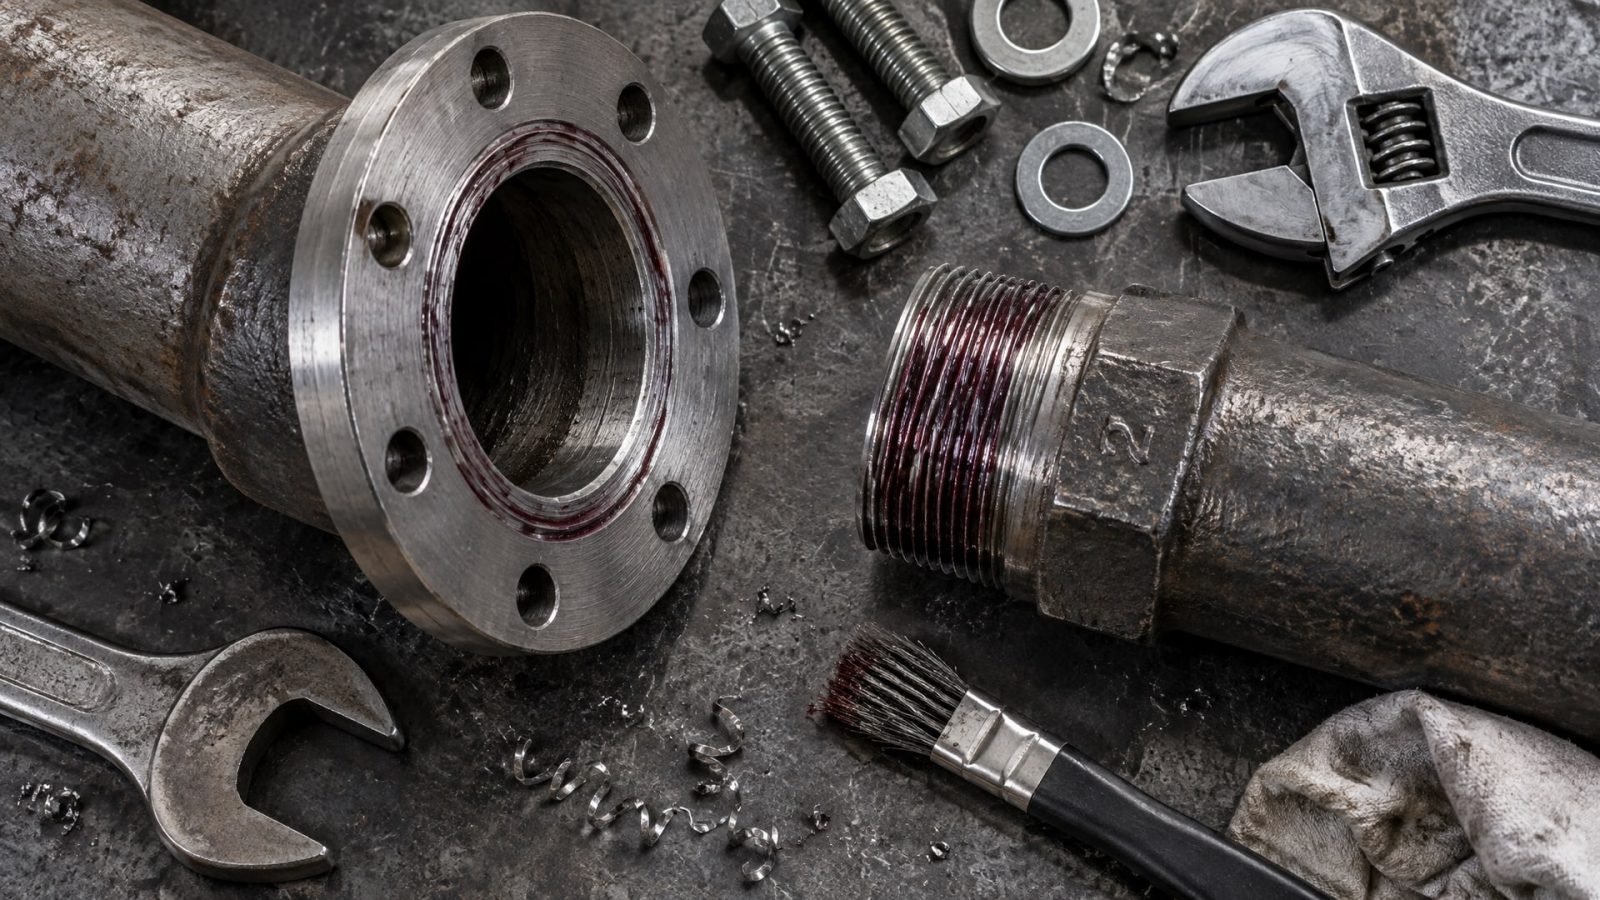
Для фланцевых соединений трубопроводов нужен материал, который не вытекает при давлении. Здесь применяют тиксотропные составы, которые не растекаются по поверхности, заполняют неровности и сохраняют герметичность под нагрузкой. Наносят такой материал полоской по периметру соединения или по винтам, если соединение собирается винтами. Его не втягивают под давлением - он удерживается капиллярно и геометрией фланца.
Для трубных резьбовых соединений (муфта-труба, тройник и т.п.) состав наносят на резьбу трубы перед навинчиванием муфты, как при работе с болтом. Здесь зазоры часто больше, чем в болт-гайке, поэтому используют материалы с более активным проникновением. Они втягиваются капиллярно в резьбу и герметизируют весь объем, препятствуя просочиванию жидкости.
Для герметизации отверстий и пробок (сливные пробки, воздухоотводы, датчики) применяют низковязкие составы, которые после завинчивания пробки втягиваются в оставшиеся микротрещины и зазоры. Такой материал часто наносят уже после сборки - прямо в зазор между пробкой и деталью.
На производстве и в ремонтных службах закупщики часто задают вопрос о выборе между низкой, средней и высокой прочностью. Для часто разбираемых соединений берут материал низкой прочности, который легко разворачивается. Для постоянных соединений трубопроводов и критичных узлов - более прочные составы. Выбор всегда индивидуален: нужно знать тип соединения, материал деталей, условия работы и требуемую герметичность.
Анаэробный герметик: отверждение и ускорение процесса
Анаэробные материалы имеют два режима отверждения: при комнатной температуре и ускоренный под нагревом.
При комнатной температуре полное отверждение может занять 24 часа, в зависимости от: - зазора между деталями (чем меньше зазор, тем медленнее отверждение - нужен кислород для инициирования реакции); - активности поверхности металла (нержавейка отверждается дольше, чем углеродистая сталь); - вязкости самого состава (более вязкие материалы отверждаются медленнее, так как медленнее проникают в зазоры).
Ускорение нагревом: если нужно быстрее собрать узел в работу, применяют нагрев. Согласно техническим данным производителей, при температуре 120°C полное отверждение анаэробного состава может быть достигнуто за 30 минут. Это помогает в серийном производстве, когда узлы нужно проверить, распределить и отправить в работу оперативно. Нагрев проводят либо в термошкафу, либо естественным нагревом от работающего оборудования (например, на горячем конвейере).
Активаторы и праймеры также ускоряют отверждение. Они рекомендуются для инертных металлов (нержавейка, алюминий, хромированная сталь), где анаэробная полимеризация замедлена. Праймер наносят тонким слоем перед нанесением основного состава - он подготавливает поверхность и гарантирует надежное отверждение.
Важная заметка: если вы нанесли состав, но соединение еще не собрано полностью, не спешите разбирать узел в течение 2-3 часов. Даже если материал выглядит мягким, на открытом воздухе поверхность могла начать "подвулканизироваться", и разборка может нарушить структуру отвердевшего слоя. Если нужно переделать монтаж, подождите минимум 24 часа, чтобы материал полностью полимеризовался, и тогда можно аккуратно разобрать узел.
Ошибки при выборе прочности фиксатора
На полке перед закупщиком часто стоят материалы трех уровней: низкой прочности (синие или фиолетовые), средней прочности (красные или оранжевые) и высокой прочности (желтые).
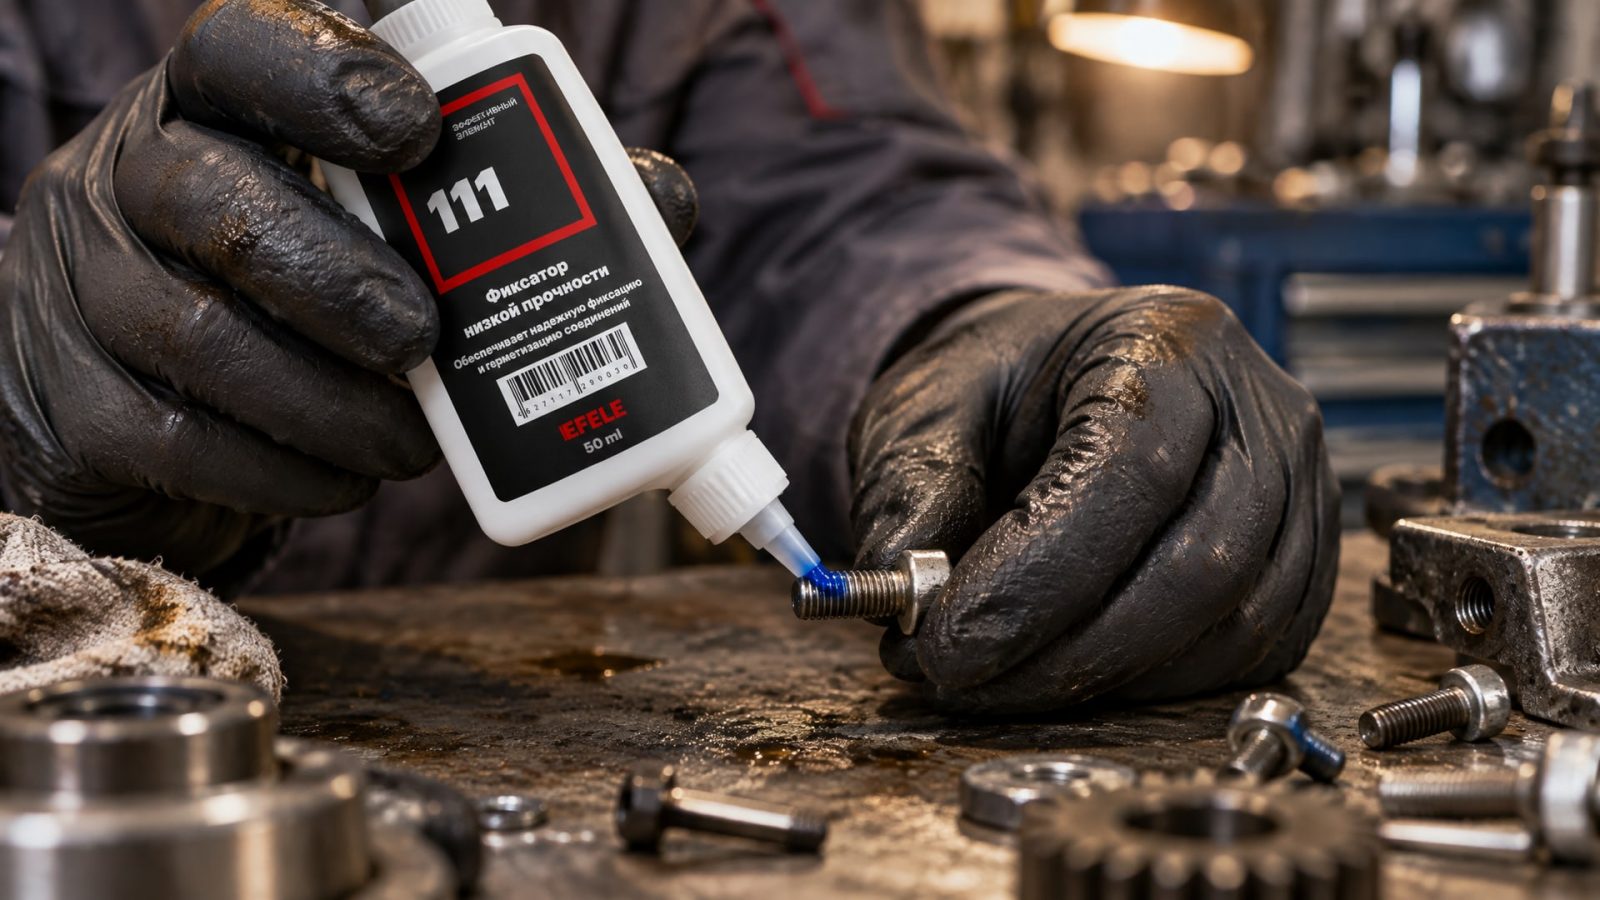
Выбор неправильного уровня - частая причина претензий на производстве.
Низкая прочность - для соединений, которые нужно разбирать часто (наладка, ремонт, регулировка). Например, EFELE 111 используют для фиксации резьб в легкосъемных узлах, где инженеру нужна возможность развернуть болт стандартным ключом без излишних усилий и без риска сорвать резьбу. Часто такие материалы применяют во вспомогательных соединениях: крепление датчиков, регулировочные болты, крышки приборов. Если использовать высокую прочность для часто разбираемого соединения, вы рискуете сорвать резьбу при разборке.
Средняя прочность - универсальный выбор для большинства соединений. Они дают достаточную надежность против вибрации и самоотвинчивания, но при этом позволяют разобрать узел инструментом без экстремальных усилий.
Высокая прочность - для критичных, постоянных соединений, которые не разбираются в эксплуатации. Типичный пример: крепления двигателя, основные стержни конструкции, герметизация под высоким давлением. Такой материал требует механического удаления (пила, дрель, прогрев) для разборки.
Ошибка часто возникает в обратном направлении: инженер выбирает высокую прочность "на всякий случай", не учитывая, что это усложнит будущий ремонт и обслуживание. На производстве это приводит к увеличению времени наладки и повреждению резьб.
Контроль качества отверждения и удерживающей способности
Как понять, что анаэробный материал отвердел правильно и соединение действительно зафиксировано?
Визуальный осмотр не дает ответа: состав может выглядеть твердым на поверхности, а внутри в зазорах остаться мягким.
Стандартный метод проверки - измерение крутящего момента на разрыв по ISO 10964. Этот стандарт описывает процедуру, в которой собранное соединение (болт с гайкой на расстоянии) проверяют на удерживающую способность. Измеряют крутящий момент, при котором гайка начинает провертываться, и момент, который требуется для поворота гайки на 180°. По этим параметрам оценивают эффективность анаэробного материала и сравнивают разные составы между собой.
На полевых условиях (без лаборатории) инженер может применить простой тест: собрать два контрольных соединения с одинаковыми условиями, дождаться полного отверждения (24 часа), а затем попытаться развернуть гайку вручную или небольшим ключом. Если соединение не провертывается без значительных усилий - отверждение произошло. Если гайка легко вращается - значит, на этот раз что-то пошло не так (загрязнение, недостаточное заполнение зазора, недостаточное время отверждения перед тестом).
В серийном производстве образцы часто отправляют в лабораторию для проверки по ISO 10964, чтобы убедиться, что партия материала и технология монтажа дают требуемые характеристики удержания.
Часто задаваемые вопросы
Почему анаэробный фиксатор не затвердевает в узле?
Основная причина - загрязнение резьбы маслом, ржавчиной или остатками старого герметика. Анаэробные материалы требуют чистой, сухой, активной металлической поверхности для отверждения. Если резьба замасленная, материал остается мягким. Вторая причина - нанесение на нержавейку или алюминий без активатора; эти металлы менее активны, и отверждение может быть крайне медленным. Решение: тщательно очистите резьбу, обезжирьте, используйте праймер для инертных металлов.
Можно ли нанести анаэробный герметик после сборки узла?
Да, если это низковязкий материал с капиллярным проникновением. Такие составы как раз предназначены для нанесения в готовое соединение - они втягиваются в зазоры между витками и герметизируют узел. Высоковязкие материалы лучше наносить до сборки, так как после сборки они не смогут проникнуть глубоко в резьбу. Тип нанесения всегда указан в инструкции.
Ускоряет ли отверждение избыток материала?
Нет. Избыток состава не ускоряет отверждение, а замедляет его - чем больше материала, тем глубже он проникает в зазоры, и кислороду нужно больше времени для инициирования полимеризации. Кроме того, лишний материал выдавливается при затяжке и создает грязь. Оптимально наносить тонкий, контролируемый слой.
Что делать, если герметик вытек из собранного соединения?
Если состав вытекает через час-два после сборки, значит, зазор очень большой или резьба не полностью заполнена. Разберите соединение, очистите его, нанесите материал более щедро или используйте тиксотропный состав (он не вытекает). Если вытекание происходит после часов нескольких - это нормально, состав еще не полностью отвердел. Оставьте узел в покое до полного отверждения (24 часа).
Требуется ли активатор для всех металлов?
Нет. Углеродистая сталь, чугун и мягкие металлы достаточно активны, и анаэробный материал отверждается без активатора. Активатор нужен для нержавейки, алюминия, хромированной стали и других инертных поверхностей, где отверждение естественным путем медленное. Требование об использовании активатора указано в техническом паспорте материала.
Заключение
Неправильное нанесение анаэробного фиксатора или герметика часто приводит к отказам, которые выглядят как "брак материала", хотя на самом деле это результат нарушения технологии. Загрязненная резьба, неправильное место нанесения, спешка при затяжке, отсутствие активатора для инертных металлов - каждая из этих ошибок воспроизводима и предотвратима.
Если вы берете анаэробный материал в работу, помните три закона: чистая и сухая поверхность, правильное место нанесения и терпение при отверждении. Проверьте карточку товара вашего поставщика на предмет требований к подготовке поверхности и использованию активаторов, подберите прочность фиксатора под тип соединения, и качество фиксации будет предсказуемым. На производстве и в ремонтных мастерских, где специалисты соблюдают эти правила, анаэробные материалы работают без сбоев годами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает пенообразование СОЖ при высокоскоростной обработке и как эффективно бороться с этой проблемой.
Срок годности и хранение пищевых смазок H1: все, что нужно знать закупщикам и инженерам для безопасной работы.
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать проблем и остановок производства.