
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и их решения
Анаэробные фиксаторы и герметики - это материалы, которые отверждаются в отсутствие доступа кислорода в металлическом зазоре между деталями. Они применяются для стопорения резьбы, герметизации трубных соединений и фиксации вал-втулочных пар, но при неправильном нанесении теряют свою главную функцию: ненадежно фиксируют соединение, легко вымываются или долгие часы не отверждаются. Задача правильного применения состоит не только в выборе нужного типа анаэробного состава, но и в соблюдении технологии подготовки поверхности, дозирования, распределения и времени сборки. Эта статья поможет техническому специалисту, инженеру и снабженцу разобраться, какие ошибки встречаются чаще всего и как их избежать.
Типичные проблемы - невыполнение требования к очистке и сухости резьбы, неправильный выбор зоны нанесения состава, использование анаэробного материала без активатора на пассивных металлах и попытки нанести состав на уже собранное соединение. Каждая ошибка приводит к разным последствиям: от полного отсутствия фиксации до задержки отверждения на несколько часов.
Ошибка №1: нанесение анаэробного состава на грязную или масляную резьбу
Это самая распространенная ошибка.
Масло, смазка, пыль и коррозия образуют невидимый барьер, который препятствует контакту анаэробного материала с металлом и нарушает его полимеризацию. Результат - соединение не фиксируется надежно, герметик может вымыться при вибрации или вообще не затвердеет.
Требование к подготовке поверхности одно из самых жестких: перед нанесением резьбу нужно тщательно очистить от видимых загрязнений механическим способом (щетка, тряпка), а затем обезжирить. Сухость - обязательное условие. Влажная или влаго-пропитанная резьба снижает вероятность нормального отверждения.
На практике закупщики часто берут «готовые» детали со склада, где они лежат в среде с высокой влажностью или находились в контакте с технологическими жидкостями. После механической очистки поверхность выглядит сухой визуально, но микропленка влаги или остатки смазки остаются в зазоре. Правильный подход - дать резьбе испариться 5-10 минут после очистки, а если есть сомнения в наличии масла, протереть спиртосодержащей салфеткой или использовать специальный очиститель.
Особенно важна чистота для герметизации трубных соединений, где требуется герметичность относительно жидкости или газа: даже тонкий слой грязи нарушит барьер.
Ошибка №2: избыток анаэробного материала вместо дозированного нанесения
Многие считают, что чем больше состава, тем лучше будет фиксация.
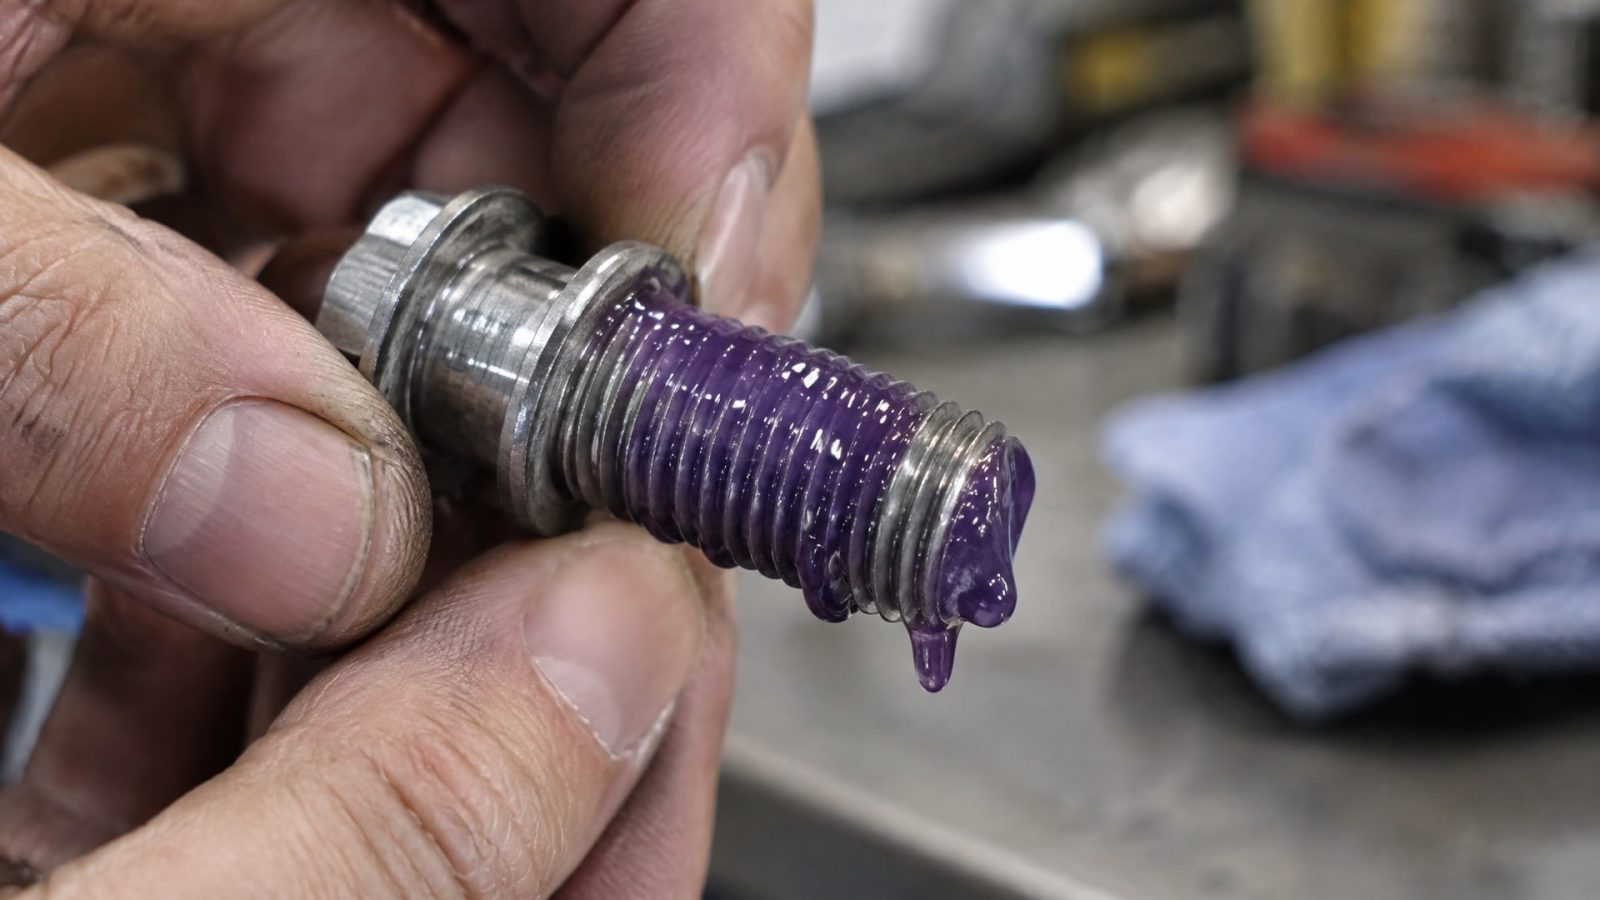
На деле это приводит противоположному эффекту: избыток выдавливается из зазора, создает лишние потеки, замедляет отверждение в самом узком месте и затрудняет равномерное распределение.
Правило простое: наносят ровно столько материала, сколько нужно для заполнения резьбового зазора. Для фиксации болта М10 это примерно 2-3 капли, для М20-4-5 капель. Избыток создает впечатление щедрости, но работает против надежности соединения.
После нанесения состав должен распределиться по зазору при сборке деталей. Если нанести много материала до сборки, часть его вытечет по резьбе и не будет выполнять функцию фиксации. Кроме того, избыток затвердеет на открытом воздухе в виде пленки и загрязнит соседние детали.
На практике производства берут анаэробный состав в отдельный контейнер и наносят с помощью одноразового шприца или капельницы, чтобы дозировать точно. Это экономит материал и повышает качество сборки.
Ошибка №3: ожидание полимеризации на открытом воздухе
Анаэробные фиксаторы и герметики работают по принципу, противоположному обычным клеям.
Они не сохнут на воздухе; напротив, отверждение начинается только в закрытом металлическом зазоре при отсутствии кислорода. На открытой поверхности анаэробный состав может оставаться вязким часами или вообще не застывать.
Это часто приводит к недоразумениям: кто-то наносит состав на болт и оставляет его на столе, думая, что он затвердевает сам собой. Затем, спустя час, возвращается и видит, что материал все еще липкий. Вывод: «анаэробный герметик не работает». На деле герметик работает идеально, просто условие его отверждения не созданы.
Правильный алгоритм: нанести состав на чистую резьбу, сразу собрать соединение (затянуть болт или ввернуть стержень в отверстие), после чего процесс полимеризации начинается. Технологическая прочность (достаточная для перемещения детали без опасения провернуть соединение) достигается примерно через 15 минут на сталях. Полная прочность - через 24 часа при комнатной температуре.
Ошибка №4: неправильный выбор зоны нанесения для типа отверстия
Анаэробный состав наносят не одинаково для сквозных и глухих отверстий.
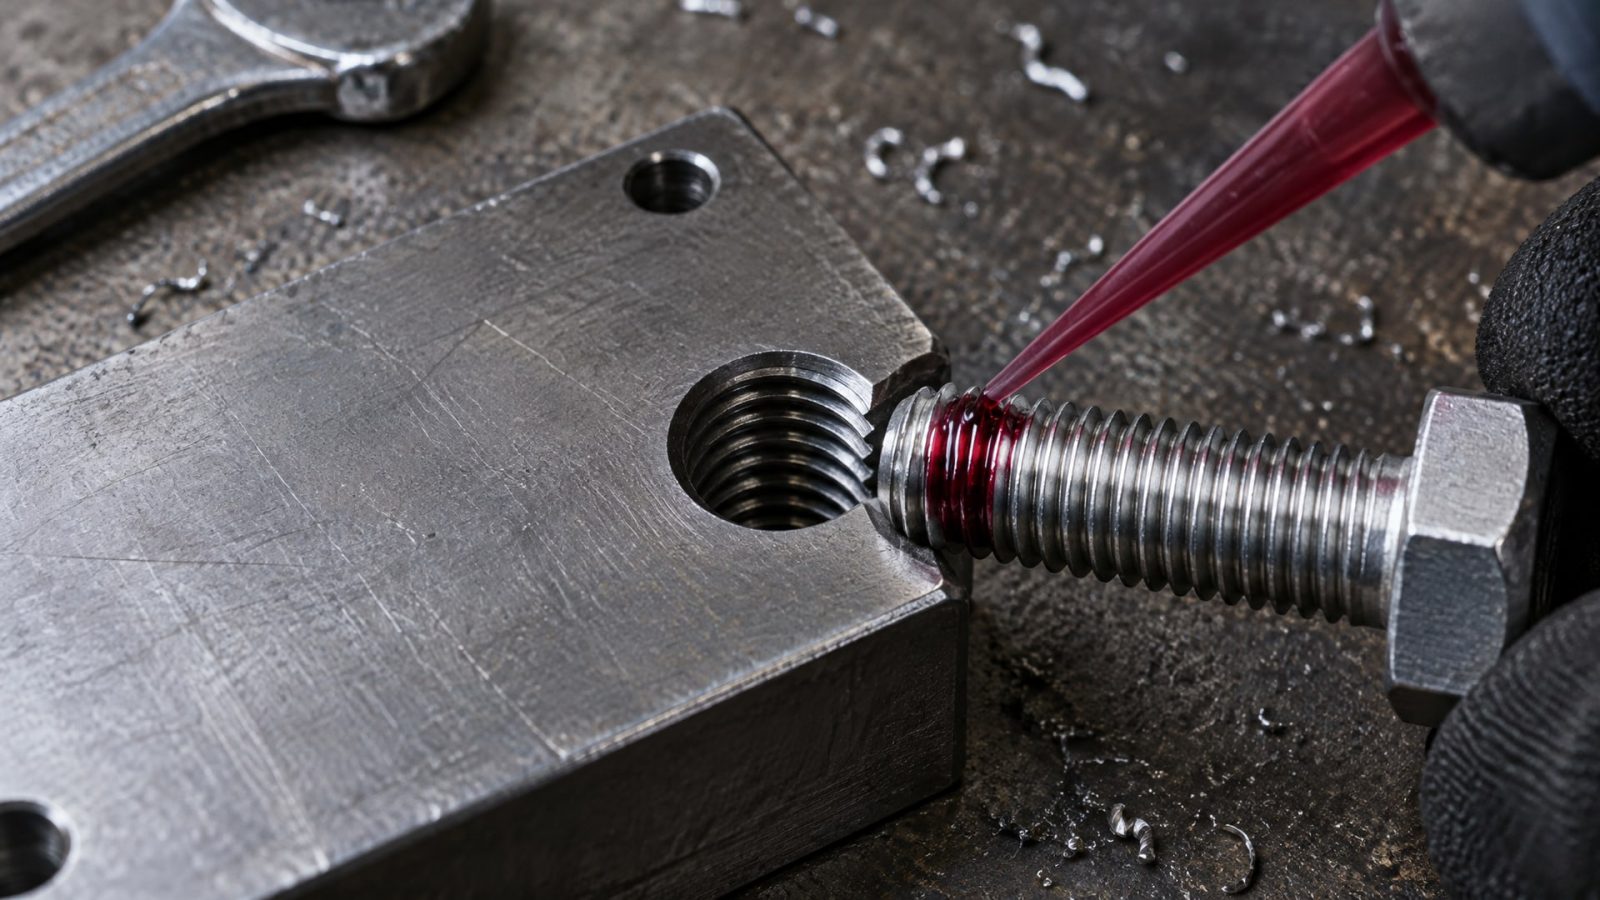
Эта различие часто упускают, и результат - неправильное распределение материала и недостаточная фиксация.
Для сквозных отверстий (когда болт проходит насквозь и затягивается гайкой) состав наносят в зоне входа резьбы болта - там, где он контактирует с гайкой. Материал заполняет зазор и закрепляет соединение. Наносить состав по всей длине болта неэффективно: часть его просто вытечет с нижней стороны.
Для глухих отверстий (когда стержень вворачивается в корпус и может выступать через дно) состав размещают в нижней трети резьбы или прямо на дно отверстия. Это обеспечивает герметичность и фиксацию в наиболее критичной зоне, где материал не может вытечь наружу.
На практике технологи разных производств применяют небольшую маркировку или визуальную метку на болте, чтобы операторы сборки сразу видели, куда наносить состав. Это особенно важно для массового производства, где количество ошибок пропорционально количеству операторов.
Ошибка №5: отсутствие активатора при сборке на пассивных металлах и при низких температурах
Нержавеющая сталь, алюминий и оцинкованные поверхности относят к пассивным металлам.
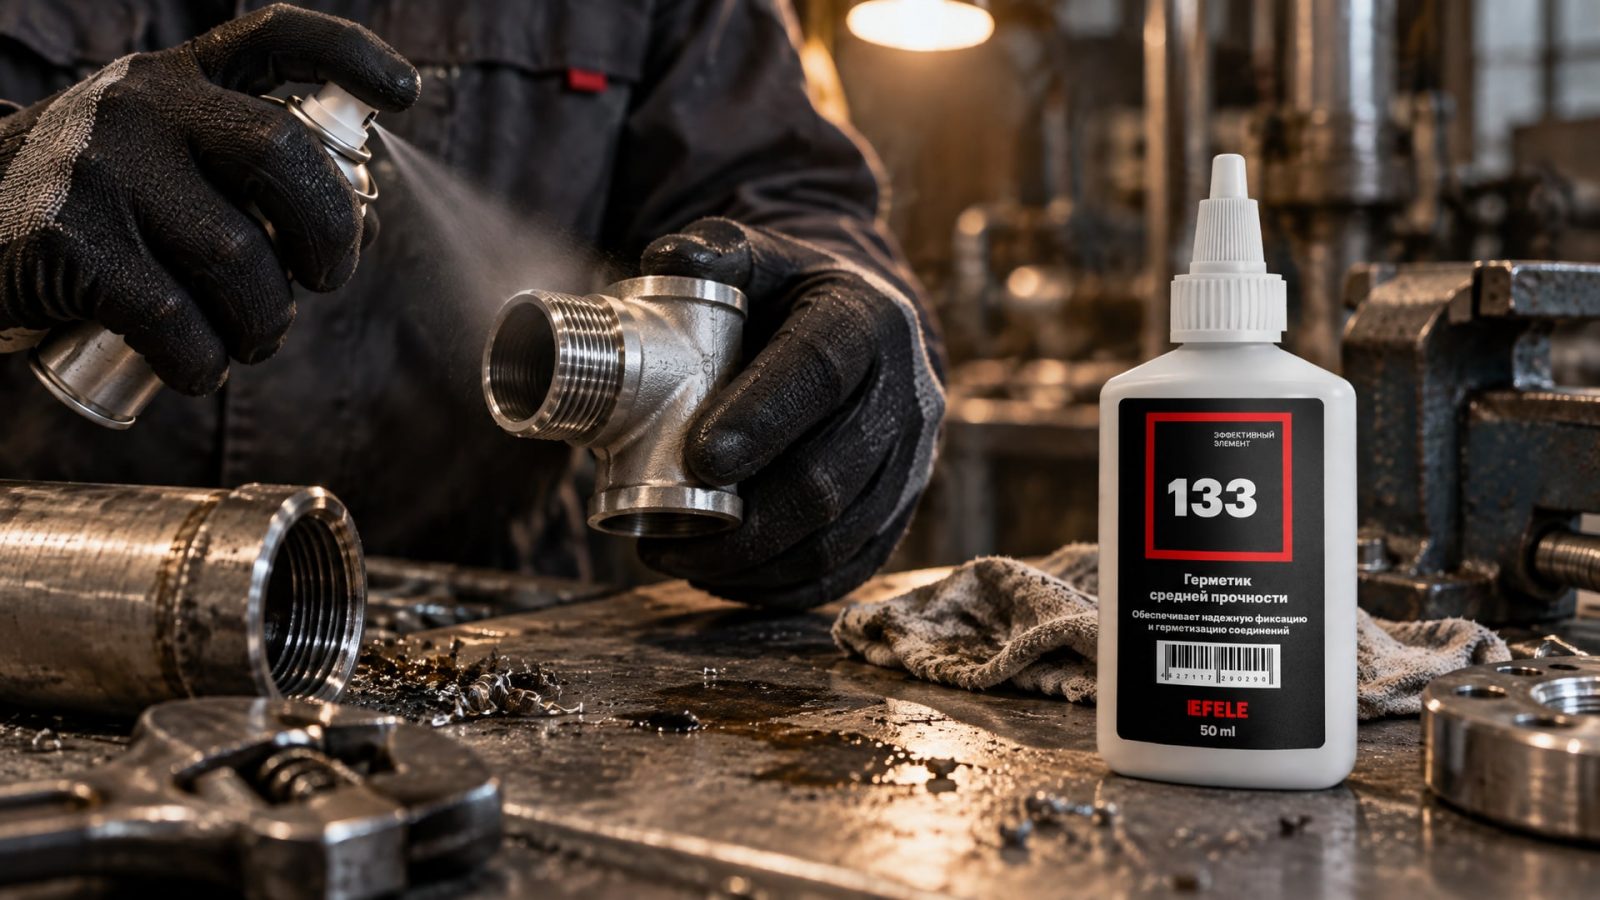
Их поверхность имеет оксидный слой, который замедляет контакт анаэробного материала с металлом и может привести к задержке или полному отсутствию полимеризации.
Для таких материалов разработаны активаторы (праймеры), которые наносят на поверхность перед анаэробным составом. Активатор разрушает или проницает оксидный слой, позволяя материалу вступить в реакцию полимеризации. Без активатора полимеризация может идти медленнее на 2-3 часа или не произойти вообще.
Аналогичное правило действует при низких температурах ниже +5 °C. При недостаточном температурном фоне реакция полимеризации замедляется, поэтому активатор помогает ускорить процесс даже на обычной стали.
На практике многие предприятия держат активатор под рукой, но не используют его, считая, что это усложняет процесс. На самом деле нанесение активатора - это 10 секунд дополнительной операции, а сэкономленное время на ожидание отверждения может быть часами. Для вал-втулочных соединений, требующих высокой прочности и герметичности, активатор становится стандартной практикой: состав вроде EFELE 133 применяют именно с учетом необходимости ускорить полимеризацию в условиях вибрации и колебания температуры.
Ошибка №6: сборка соединения с задержкой после нанесения состава
Некоторые операторы наносят анаэробный состав на болт, кладут его на верстак и продолжают другие работы, намереваясь собрать соединение минут через 30-60.
За это время на открытом воздухе на поверхности состава образуется пленка, которая мешает равномерному распределению материала в зазоре при сборке.
Правильная последовательность: нанесение состава → сразу собрать соединение → слегка провернуть детали относительно друг друга на 1-2 оборота, чтобы равномерно распределить состав по виткам резьбы → отпустить. После этого требуется только ждать, пока произойдет полимеризация.
Если нужно собрать множество соединений одновременно, то лучше наносить состав партиями по 3-5 деталей, сразу их собирая, а не наносить состав на все детали сразу. Это гарантирует, что каждый болт будет собран в оптимальное время.
Ошибка №7: неправильная оценка времени отверждения и полной прочности
Многие считают, что после того, как соединение «зафиксировалось» (перестало вращаться), можно сразу подвергать его полным нагрузкам.
На самом деле это приводит к срыву резьбы или нарушению герметичности под нагрузкой.
Технологическая прочность достигается примерно через 15 минут на сталях - в этот момент болт уже невозможно легко провернуть руками. Но это не означает, что соединение готово к вибрирующим нагрузкам или воздействию жидкостей. Полная прочность достигается через 24 часа при комнатной температуре.
На производстве следуют правилу: если возможно, дать соединению отверждаться не менее 2-4 часов перед введением в эксплуатацию. Если нужна срочная сборка, минимум ждут технологической прочности (15-20 минут), но затем внимательно мониторят соединение на предмет ослабления.
При низких температурах время отверждения увеличивается многократно. При +5 °C процесс идет в 5-10 раз медленнее, поэтому активатор становится не просто рекомендацией, а необходимостью.
Ошибка №8: использование одного типа анаэробного состава для разных задач
Многие думают, что все анаэробные фиксаторы и герметики универсальны.
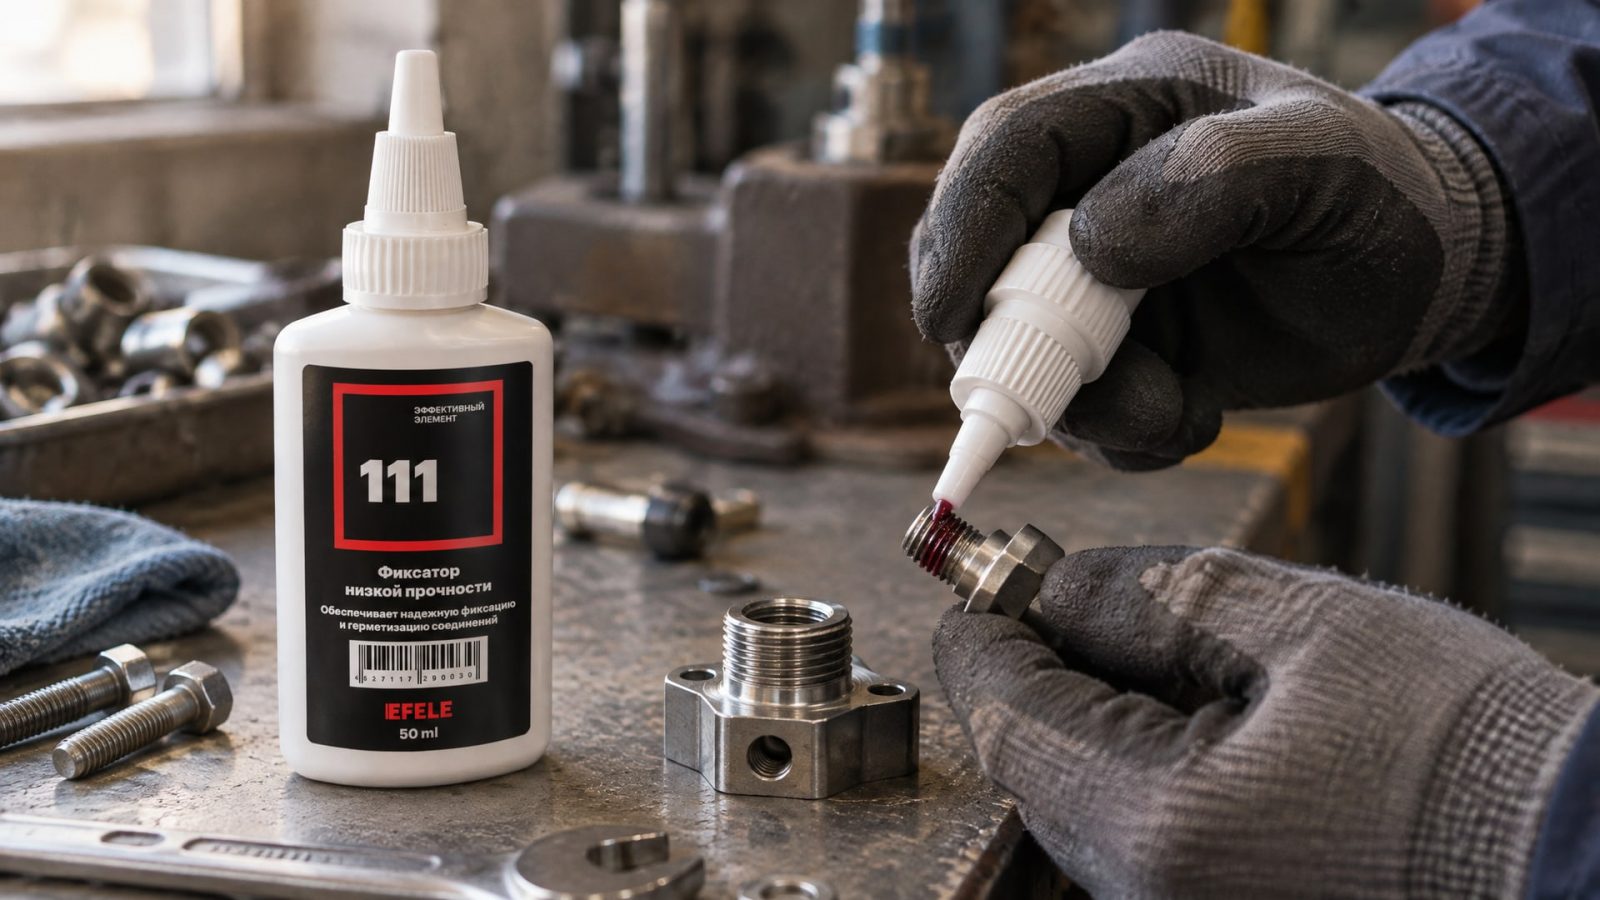
На деле это материалы с разными характеристиками, предназначенные для конкретных задач.
Анаэробные составы делят на три основные группы по прочности:
Низкая прочность (легкоразборные) - для часто разбираемых соединений, где нужна возможность открутить болт вручную без инструмента. Применяются для датчиков, герметизации трубопроводов малого диаметра, где требуется технологичность обслуживания.
Средняя прочность - для стандартных резьбовых соединений в машиностроении, которые разбирают изредка и с применением обычного ключа.
Высокая прочность - для критичных соединений: вал-втулочные пары, крепления в условиях вибрации, герметизация высокого давления.
Выбор типа зависит от назначения. Если нанести состав высокой прочности на болт датчика, снять который нужно ежедневно во время профилактики, то каждый раз придется применять инструмент и тратить время. Если же наносить состав низкой прочности для вала в редукторе, подвергающегося вибрации, то фиксация может ослабнуть под нагрузкой.
Правильный подход - перед закупкой анаэробного состава четко определить задачу, условия эксплуатации, частоту обслуживания и требуемую прочность. На производствах, где применяется EFELE 111 для часто разбираемых соединений, а EFELE 133 для высокопрочной фиксации вал-втулочных пар, снижается количество ошибок сборки и повышается надежность узлов.
Ошибка №9: игнорирование требований по демонтажу и разборке
Когда дело доходит до разборки соединения, собранного на анаэробном герметике, многие пытаются открутить болт холодным с применением обычного ключа.
Это приводит к срыву резьбы, деформации болта или даже разлому детали.
Для разборки соединений, собранных на анаэробном герметике высокой прочности, рекомендуется локальный нагрев до +250 °C. Тепло размягчает полимеризованный материал и позволяет разобрать соединение без повреждений. После разборки остатки герметика удаляют механически (щетка, скребок) перед повторной сборкой.
Это особенно важно для сервисных предприятий и ремонтных служб, где разборка-сборка - рутинная операция. Отсутствие оборудования для нагрева (фена, газовой горелки) может привести к потере детали.
На производстве эту процедуру часто прописывают в технологической карте, чтобы механики знали, что нельзя применять чрезмерное усилие при разборке, а нужно предварительно нагреть соединение.
Часто задаваемые вопросы
Почему анаэробный герметик не отверждается после нанесения на болт?
Анаэробный состав отверждается только в закрытом металлическом зазоре при отсутствии воздуха. Если болт лежит на столе, состав останется вязким, потому что кислород препятствует полимеризации. Решение: нанесите состав и сразу же соберите соединение (затяните болт или вверните стержень). Если затем прошло больше 30 минут и состав загустел, протрите болт и повторите процесс. При работе на пассивных металлах (нержавейка, алюминий) используйте активатор.
Какой объем анаэробного герметика нужно наносить на резьбу?
Дозирование зависит от диаметра резьбы. Для болтов М6-М10 достаточно 2-3 капель. Для М12-М16 наносят 4-5 капель. Для М20 и больше -5-7 капель. Избыток не повышает надежность, а выдавливается из зазора и загрязняет детали. Используйте одноразовый шприц или капельницу для точного дозирования. Главное правило: ровно столько, сколько заполнит резьбовой зазор.
Нужен ли активатор для нержавейки и алюминия?
Да, рекомендуется. Пассивные металлы имеют оксидный слой, который замедляет отверждение анаэробного состава. Без активатора полимеризация может идти на 2-3 часа дольше или не произойти вообще. При температуре ниже +5 °C активатор также желателен даже для обычной стали. Активатор наносят тонким слоем на подготовленную поверхность перед нанесением герметика.
Сколько времени ждать перед использованием собранного соединения?
Технологическая прочность (болт уже не вращается легко) достигается за 15-20 минут на сталях. Однако полная прочность требует 24 часов при комнатной температуре. На практике рекомендуется дать соединению отверждаться 2-4 часа перед подачей полных нагрузок. Если нужна срочная сборка, минимум дожидайтесь технологической прочности, но затем мониторьте соединение на предмет ослабления.
Как правильно разобрать соединение, собранное на анаэробном герметике?
Для разборки используйте локальный нагрев до +250 °C (фен, газовая горелка). Тепло размягчает полимеризованный герметик и позволяет открутить болт без срыва резьбы. После разборки удалите остатки механически (щетка, скребок). Не пытайтесь разбирать холодное соединение максимальным усилием - это приведит к повреждению детали.
Заключение
Правильное нанесение анаэробного фиксатора или герметика - это не сложная наука, а соблюдение нескольких четких правил. Главные из них: подготовка чистой и сухой поверхности, дозированное нанесение ровно в нужной зоне, сразу же сборка соединения, использование активатора на пассивных металлах и при низких температурах, а также терпение при ожидании полного отверждения. Каждая ошибка из перечисленных выше приводит к потере функциональности материала - ненадежной фиксации, невыполнению герметичности или задержке отверждения на часы.
Если вы регулярно сталкиваетесь с проблемами анаэробных составов на производстве, начните с аудита процесса подготовки: проверьте, чистится ли резьба перед каждой сборкой, используется ли активатор на нержавейке, дозируется ли материал правильно и собираются ли детали сразу же после нанесения. Часто оказывается, что достаточно одной-двух корректив в процессе, чтобы надежность резко повысилась. Для сложных случаев - вибрирующие соединения, высокие температуры, пассивные металлы - привлеките специалиста для консультации по выбору конкретного состава и активатора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать поломок и оптимизировать работу оборудования.
Смазка для личинок замков поможет подготовить механизмы к зиме и предотвратить замерзание при низких температурах.
Узнайте, когда герметик вместо прокладки уместен, как выбрать анаэробный фланцевый герметик и правильно его нанести.