
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Агрессивные моющие и дезинфицирующие растворы - обязательная часть санитарии на пищевых производствах. Однако щелочи, кислоты и горячая вода не только очищают оборудование, но и угрожают смазочным материалам в узлах и механизмах. Обычная минеральная смазка вымывается, теряет консистенцию, коррозирует металл - и оборудование начинает работать с люфтами и перегревом.
Смазки для пищевого оборудования H1 решают эту проблему совсем другим путем: они формулируются и сертифицируются специально для влажных, щелочных и кислотных сред. H1 - это не просто маркер «пищевой», а класс, требующий соответствия FDA 21 CFR 178.3570 и проверки на стойкость к вымыванию водой, смыву струей и химическому разрушению. Статья рассказывает, как они это делают, какие испытания и стандарты гарантируют защиту, и как правильно выбрать продукт под реальные условия мойки на вашем производстве.
Что такое H1 и почему это не просто пищевой допуск
H1 - это класс смазок, разработанный для зон, где возможен случайный контакт с пищевыми продуктами.
Главное слово здесь - «случайный»: это означает, что попадание капли или брызг смазки в продукт допускается стандартом, но не предусмотрено конструкцией оборудования. На практике это применяется к подшипникам цепных передач, направляющим, люфтам в упаковочных машинах и узлам, находящимся поблизости от линии прямого контакта.
Регуляторная база H1 задана стандартом FDA 21 CFR 178.3570, который устанавливает требования к безопасности и чистоте исходных материалов. Однако сам по себе допуск H1 не означает, что смазка выдержит агрессивную мойку. Это важное уточнение: H1 гарантирует безопасность для пищевого продукта, но защита от вымывания водой, щелочей и кислот проверяется отдельными испытаниями и должна быть подтверждена в технической документации конкретного продукта.
Для смазок, работающих во влажной среде, критичны два стандарта испытаний: ASTM D1264 (water washout resistance) и ASTM D4049 (water spray-off resistance). Второй особенно важен для пищевых производств: он моделирует условия, когда мощная струя воды под давлением бьет прямо на узел. Целевой показатель для тяжелых washdown-условий - потеря массы смазки не более 10%, то есть на месте остается 90% или больше исходной смазки. Это достаточно для сохранения смазывающей пленки и коррозионной защиты до следующей мойки.
Как агрессивные моющие среды разрушают обычную смазку
Обычная минеральная смазка без специальной защиты подвергается двойной атаке в условиях пищевого производства.
С одной стороны, горячая вода и мощная струя механически вымывают ее из узла - смазка просто вытекает. С другой стороны, щелочные и кислотные растворы химически деградируют базовое масло и загуститель, нарушая структуру смазки и снижая ее смазывающую способность.
Горячая щелочь (типичная концентрация в CIP-системах достигает 1-3% гидроксида натрия при температуре 60-80 °C) вступает в реакцию с жирными кислотами в масле, образуя омыляемые продукты, которые теряют вязкость и липкость. При этом загуститель - если он выбран неправильно - размягчается, и смазка начинает вытекать из зазоров под собственным весом и центробежной силой вращения. Кроме того, омыленные остатки обладают абразивными свойствами и способны причинить вред точным поверхностям подшипников и направляющих.
Холодная вода после цикла мойки создает дополнительную опасность: если смазка была частично вытеснена, ее остатки на холодном металле теряют текучесть, становятся вязкими и неспособны обеспечить адгезию (прилипание) к поверхности. При холодном пуске оборудования после мойки возникает сухое трение, ускоренный износ и микропластическое течение металла (фреттинг-коррозия).
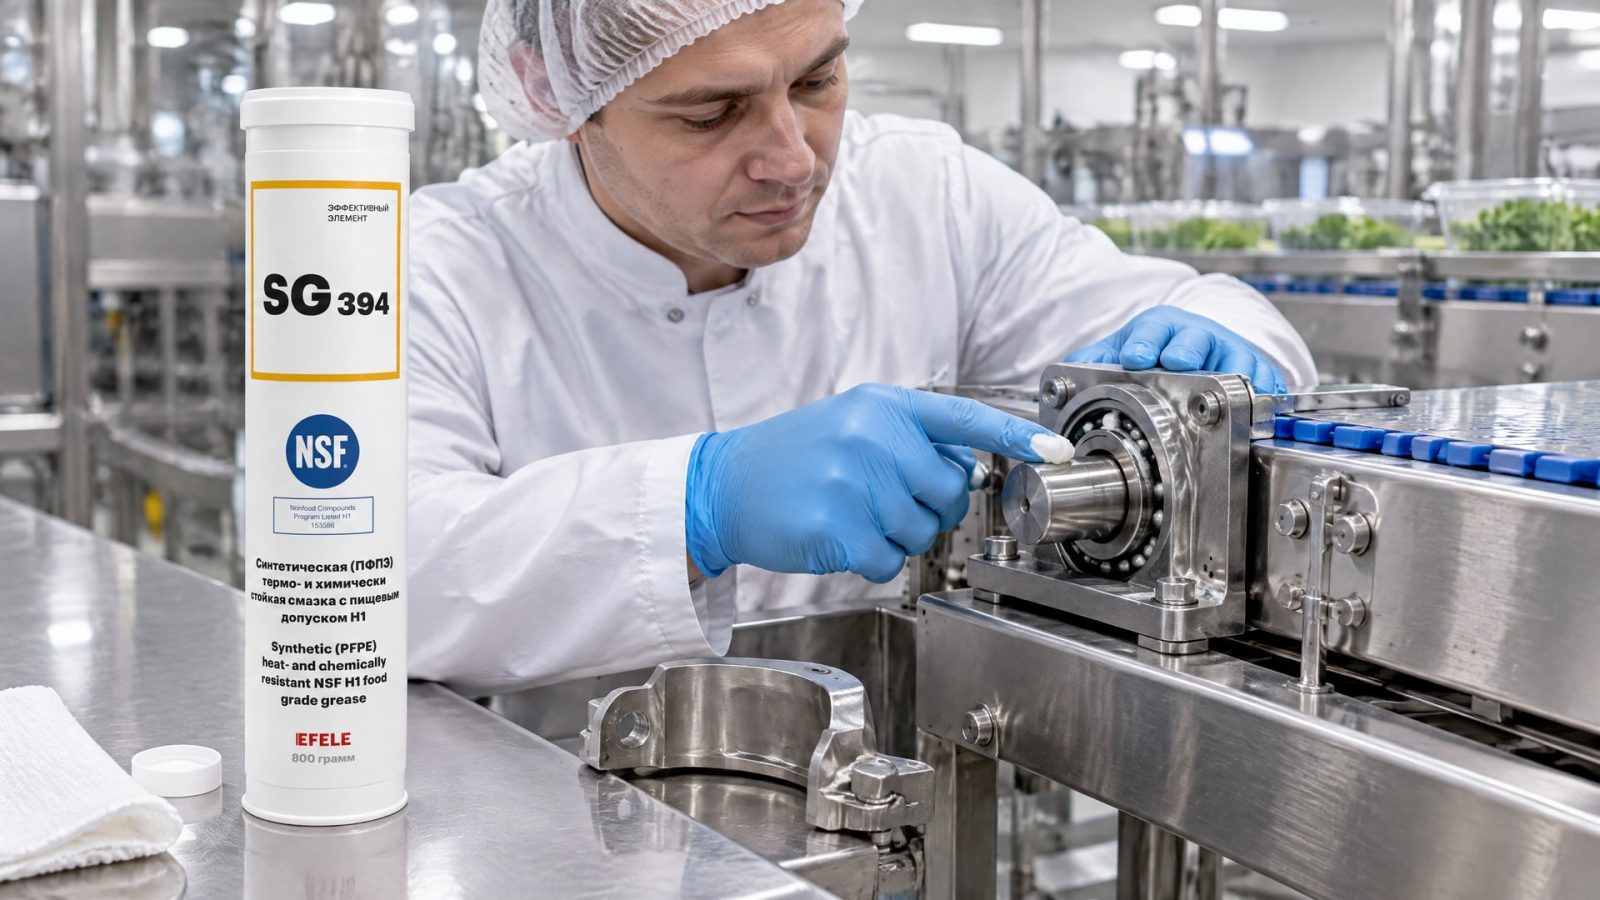
Для узлов, где требуется сохранение структуры смазки в условиях высоких температур и химически агрессивных сред, таких как печи и упаковочное оборудование, оптимальным выбором будет использование смазок, отличающихся термо- и химстойкостью, например EFELE SG-394. Она разработана для устойчивости к щелочным и кислотным растворам одновременно.
Стандарты испытаний: ASTM D1264, D4049 и ISO 21469
Чтобы убедиться, что H1-смазка действительно защищает от моющих средств, необходимо проверить результаты испытаний по специальным стандартам.
Два наиболее важных для пищевого оборудования в условиях влажной мойки - это ASTM D1264 и ASTM D4049.
ASTM D1264 (water washout resistance) измеряет потерю смазки при воздействии горячей воды. Образец смазки нагревается в воде определенной температуры (обычно 38 °C) в течение 24 часов с периодическим перемешиванием. Затем измеряется, какой процент смазки остался. Для H1-смазок в условиях CIP результат должен быть выше 90% (потеря менее 10%).
ASTM D4049 (water spray-off resistance) создает условия, максимально приближенные к реальной работе: горячая вода под давлением распыляется на вращающийся образец смазки в течение 2-5 минут. Испытание проводится при температуре 45-49 °C, что соответствует реальным условиям горячей мойки. Целевой показатель для тяжелых режимов - также не более 10% потерь. Практический пример: при испытании одной из смазок по ASTM D1264 потеря составила 3,5% массы, что подтверждает эффективность формулировки.
ISO 21469 - это более широкий стандарт, охватывающий не только химический состав смазки, но и всю цепь производства и обращения. Сертификация по ISO 21469 включает оценку исходных материалов, процесса смешивания, очистки, упаковки и хранения. Ежегодная проверка гарантирует, что производственные процессы не нарушены и смазка остается безопасной для непредумышленного контакта с пищей. Наличие этого сертификата означает, что производитель держит под контролем не только рецептуру, но и гигиеническую дисциплину на заводе.
Как H1-смазки противостоят вымыванию и коррозии
Защита от вымывания достигается правильным выбором базового масла, загустителя и системы присадок.
Производители H1-смазок используют синтетические или высокоочищенные минеральные базы, которые не омыляются щелочами и менее подвержены окислению. Загуститель - чаще всего литиевый комплекс или сложный литиевый эфир - выбирается так, чтобы смазка сохраняла консистенцию NLGI Grade 2 даже при контакте с водой и умеренными щелочными растворами.
Присадки в составе H1-смазок включают антиоксиданты (которые замедляют окисление при контакте с кислородом воздуха), противокоррозионные вещества (которые образуют защитный слой на металле) и эмульгаторы, помогающие смазке оставаться стабильной в присутствии влаги, а не расслаиваться.
Ключевая стратегия - минимизация адгезии к воде (гидрофобность). Если смазка хорошо «смачивается» водой, та быстро проникает внутрь и вытесняет смазку из узла. H1-смазки с хорошей водостойкостью образуют плотную связь с металлической поверхностью (адгезия) и отторгают воду, благодаря чему вода стекает вниз, а смазка остается на месте. Это особенно важно для вертикальных зазоров, направляющих и открытых подшипников, где гравитация и центробежная сила работают против удержания смазки.
Коррозионная защита - второй фронт защиты. После мойки на металлических поверхностях остается слой смазки. Если смазка не содержит противокоррозионных присадок, влага, оставшаяся в порах, начнет окислять железо, образуя ржавчину. За несколько циклов мойки поверхность подшипника или направляющей может покрыться коррозионными точками, которые служат очагом усиленного износа.
Для защиты оборудования от агрессивных моющих средств, особенно при CIP-мойке, рекомендуется использовать смазки с подтвержденной высокой водостойкостью и допуском NSF H1, такие как EFELE MG-292. Эта смазка обладает испытанной стойкостью к вымыванию в условиях горячей мойки и удерживает коррозионную защиту на протяжении всего цикла.
Выбор H1-смазки: на что обращать внимание
Одной сертификации H1 недостаточно для выбора смазки под конкретное производство.
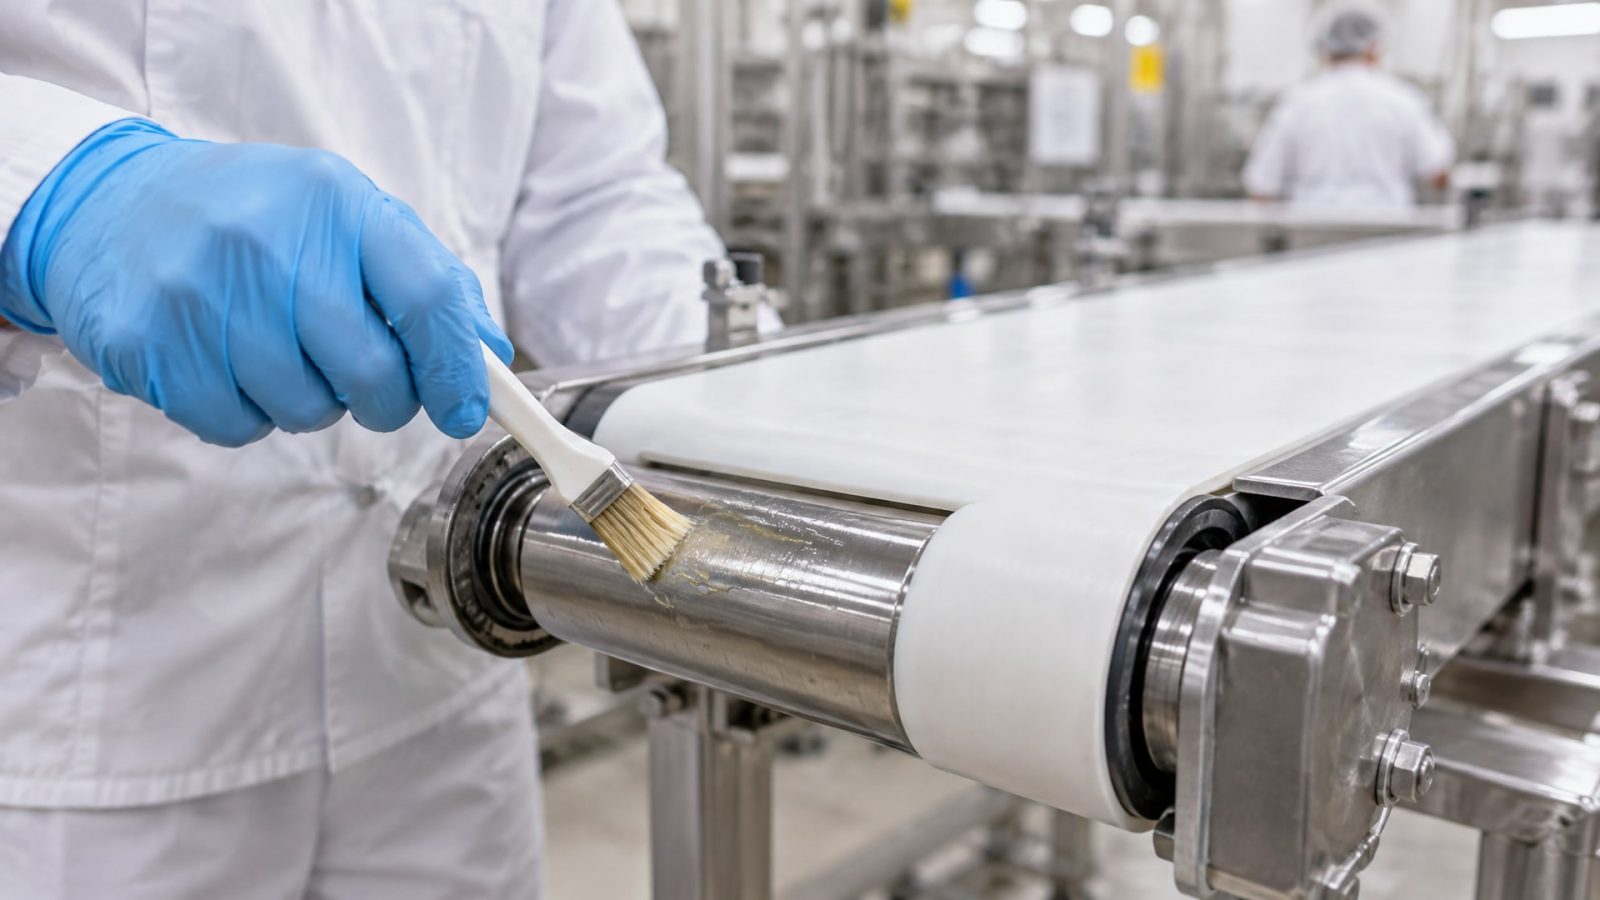
Необходимо сопоставить реальные условия работы с техническими параметрами продукта.
Проверь результаты ASTM D1264 и D4049
Ищи в техническом паспорте (TDS) смазки результаты этих двух испытаний. Убедись, что потеря массы при spray-off не превышает 10%, а при washout - также не более 10%. Если результаты отсутствуют или приведены в общих словах («хорошо сопротивляется вымыванию»), это повод заказать подробную техническую документацию или образец для тестирования.
Проверь ISO 21469 и сроки сертификации
Сертификат ISO 21469 должен быть актуальным (не старше 12 месяцев на момент закупки). Это свидетельствует о том, что производитель проходит ежегодную проверку и поддерживает гигиенические стандарты производства.
Учти специфику моющих средств на вашем заводе
Если на производстве используются щелочные средства с концентрацией выше 2%, а температура мойки достигает 70-80 °C - это жесткие условия. Если установлена CIP-система с циклами несколько раз в день - смазка должна быть особенно стойкой. Если в цеху используются кислотные ополаскиватели или дезинфектанты на основе перекиси - требуется проверка совместимости конкретной смазки именно с этими веществами.
Проверь совместимость с материалами уплотнений
Некоторые смазки, особенно синтетические, могут вызывать разбухание эластомерных уплотнений (сальников, манжет). Если на оборудовании установлены уплотнения из натурального каучука - важно убедиться, что выбранная H1-смазка с ними совместима.
Координируй с поставщиком оборудования
Многие производители пищевых машин указывают в инструкциях допустимые смазки и их NLGI-класс. Лучше заранее уточнить у поставщика, какие конкретные свойства критичны для узлов, которые вы планируете смазывать.
CIP-системы и роль смазок в процессе автоматической мойки
CIP (Clean-In-Place) - это полностью автоматизированные системы мойки оборудования без разборки.
Горячие щелочные растворы циркулируют по трубопроводам и напыляются на все поверхности. Для пищевого производства это - стандартный процесс, но для смазочных материалов CIP создает экстремальные условия.
В процессе CIP смазка не просто вытесняется водой - она подвергается циклическим тепловым ударам (горячая щелочь следует холодным ополаскиванием), воздействию щелочей с pH 12-14 и часто - абразивным частицам, которые отслаиваются с поверхностей. За один цикл CIP смазка может потерять 5-15% своей массы. Если мойка проводится несколько раз в день, 5 дней в неделю, то за месяц потеря накапливается серьезно.
Правильная H1-смазка для CIP-условий должна: - выдерживать не менее 10 циклов CIP подряд без полной потери консистенции; - сохранять адгезию даже после контакта с горячей щелочью; - содержать достаточно коррозионных ингибиторов, чтобы защитить металл от точечной коррозии между мойками; - быть совместимой с остатками щелочи и не образовывать отложений при высыхании.
На практике многие закупщики переходят на H1-смазки с повышенной стойкостью к мойке и проводят переподсмазку (нанесение свежей смазки) сразу после CIP-цикла, пока поверхность еще влажная. Это повышает расход смазки, но гарантирует защиту подшипников и направляющих.
Часто задаваемые вопросы
Может ли обычная пищевая смазка выдержать щелочную мойку выше 70 °C?
Обычная пищевая H1-смазка без специальной тепловой и химической стабилизации потеряет 20-30% массы при воздействии щелочи 70-80 °C в течение 30 минут. Для таких условий нужна специальная формулировка с синтетическими базами и комплексными загустителями, подтвержденная испытаниями ASTM D1264 на горячей воде.
Что означает потеря 5% при ASTM D1264 на практике?
Если смазка весит 1 грамм, потеря 5% означает, что на месте осталось 950 миллиграмм. На подшипнике диаметром 10 мм, где исходно было около 2-3 грамм смазки, это означает, что на месте остается около 1,9-2,85 грамма. Этого, как правило, достаточно для сохранения смазочной пленки, но нужна переподсмазка после интенсивной мойки.
ISO 21469 - это обязательный допуск для всех H1-смазок?
Нет, ISO 21469 - это дополнительная добровольная сертификация, которая подтверждает соответствие гигиеническим требованиям более строго, чем простая регистрация H1. Однако многие крупные производители пищевых продуктов (масло, молочные изделия, мясная промышленность) требуют ее в тендерах, поэтому на практике она стала де-факто стандартом качества.
Смазка H1 прозрачная и жидкая - может ли она быть водостойкой?
Консистенция не определяет водостойкость. Жидкие смазки (NLGI 0 или NLGI 1) могут иметь хорошую water spray-off resistance за счет правильного выбора загустителя и присадок. Однако для узлов с вертикальными зазорами жидкая смазка может вытечь под собственным весом, поэтому для washdown-условий чаще выбирают NLGI 2 или NLGI 3.
Если на оборудовании указано «смазка NLGI 2», может ли я использовать любую NLGI 2?
Нет. NLGI 2 - это класс консистенции, но не гарантия пригодности для пищевого производства, влажной среды или CIP. Необходимо проверить наличие допуска H1, результаты испытаний на водостойкость и совместимость с конкретной щелочью или кислотой, используемой в вашей системе мойки.
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств благодаря комбинации правильно подобранной базы, устойчивого загустителя и системы присадок, которые сохраняют смазочную пленку и коррозионную защиту во влажной, щелочной и кислотной среде. Однако сама по себе маркировка H1 не гарантирует защиту от вымывания: это должно быть подтверждено испытаниями ASTM D1264 (потеря не более 10%) и ASTM D4049 (не более 10% при струйной мойке). ISO 21469 добавляет уверенность в том, что производитель соблюдает гигиенические стандарты на протяжении всего жизненного цикла смазки.
При выборе смазки для вашего производства проверьте техничный паспорт, запросите результаты испытаний на водостойкость, уточните совместимость с конкретными моющими средствами и температурой мойки, а также координируйте выбор с инструкциями производителя оборудования. Переподсмазка после интенсивных циклов CIP - обычная практика, которая обеспечивает надежную защиту узлов между мойками. Правильно подобранная H1-смазка экономит деньги на ремонте и замене оборудования, снижая время простоев и увеличивая интервалы между техническим обслуживанием.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно выполнить антикор автомобиля весной, чтобы предотвратить ржавчину и дорогостоящий ремонт.
Узнайте, как обеспечить надежное крепление пластиковых деталей, избегая растрескивания при использовании анаэробных составов.
Узнайте, как предотвратить рост бактерий в СОЖ, избежать проблем с оборудованием и снизить затраты на обслуживание.