
Антизадирное покрытие для стали: как сравнить MODENGY с импортными аналогами
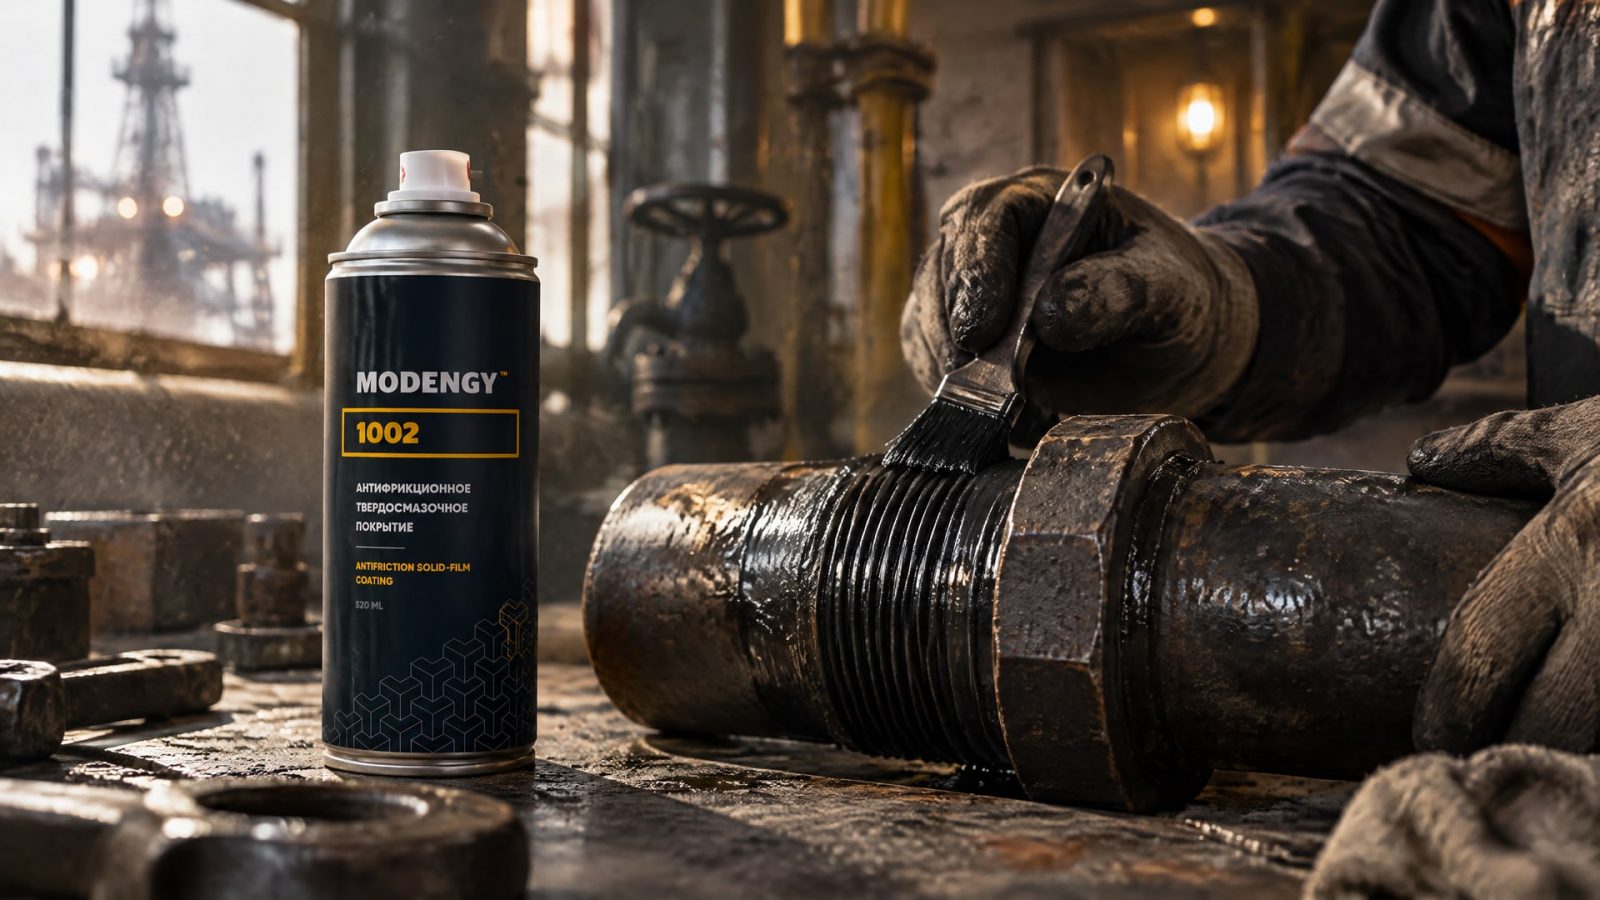
Антизадирное покрытие для стальных деталей в нефтегазовом оборудовании выбирают не по названию бренда и не по одному результату солевого тумана. Сопоставлять нужно назначение покрытия, подготовку поверхности, адгезию, износ, коэффициент трения, химическую стойкость и режим отверждения. Если данные получены по разным методикам или на разных образцах, сравнение не показывает, какое решение лучше для конкретного узла.
Статья поможет инженерам и закупщикам составить корректную программу оценки MODENGY и импортных покрытий без неподтвержденных выводов о превосходстве одного варианта. Разберем, как читать результаты коррозионных испытаний, учитывать материал детали и какие документы запросить перед заменой покрытия.
Как сравнить антизадирное покрытие для стали
Корректное сравнение начинается с условий работы детали.
Для резьбовых соединений, крепежа и других контактирующих поверхностей имеют значение нагрузка, трение, температура, воздействие влаги и химических сред. Без этих данных нельзя определить, какие показатели должны быть решающими и какой режим испытания соответствует эксплуатации.
Для сравнения MODENGY с импортными аналогами запросите технические паспорта и протоколы испытаний. В документах должны быть указаны материал образца, способ подготовки поверхности, толщина покрытия, температура отверждения и методика измерения каждого показателя. Если хотя бы один из этих параметров различается, результаты нельзя считать полностью сопоставимыми.
В таблице ниже приведен пример структуры сравнения. Она не ранжирует решения: данных о результатах конкретных покрытий по единой методике недостаточно, чтобы заявлять о преимуществе одного из них.
| Вариант | Что сопоставлять | Что учитывать |
|---|---|---|
| MODENGY 1002 | Адгезию, износ, коэффициент трения, коррозионную стойкость, температуру отверждения и толщину слоя | Запрашивать значения и протоколы для конкретного металла и режима испытания |
| Импортное твердосмазочное покрытие | Те же параметры и методы проверки | Название производителя не заменяет данные испытаний |
| Пластичная литиевая смазка | Показатели, относящиеся к ее назначению и условиям применения | Результаты для пластичного материала нельзя напрямую приравнивать к результатам для отвержденного покрытия |
| Молибденовая паста | Параметры, подтверждающие пригодность для конкретного контактного узла | Сравнивать в рамках назначения, а не только по одному коррозионному тесту |
MODENGY 1002 можно включить в такую матрицу как вариант твердосмазочного покрытия для оценки в узле. Основанием для выбора должны стать его технические параметры и испытания, а не само присутствие в линейке антифрикционных покрытий. Если документация не содержит сопоставимых значений, их следует запросить до принятия решения о замене.
Что показывает испытание солевым туманом
Нейтральный солевой туман используют для сравнительной оценки коррозионной стойкости покрытий.
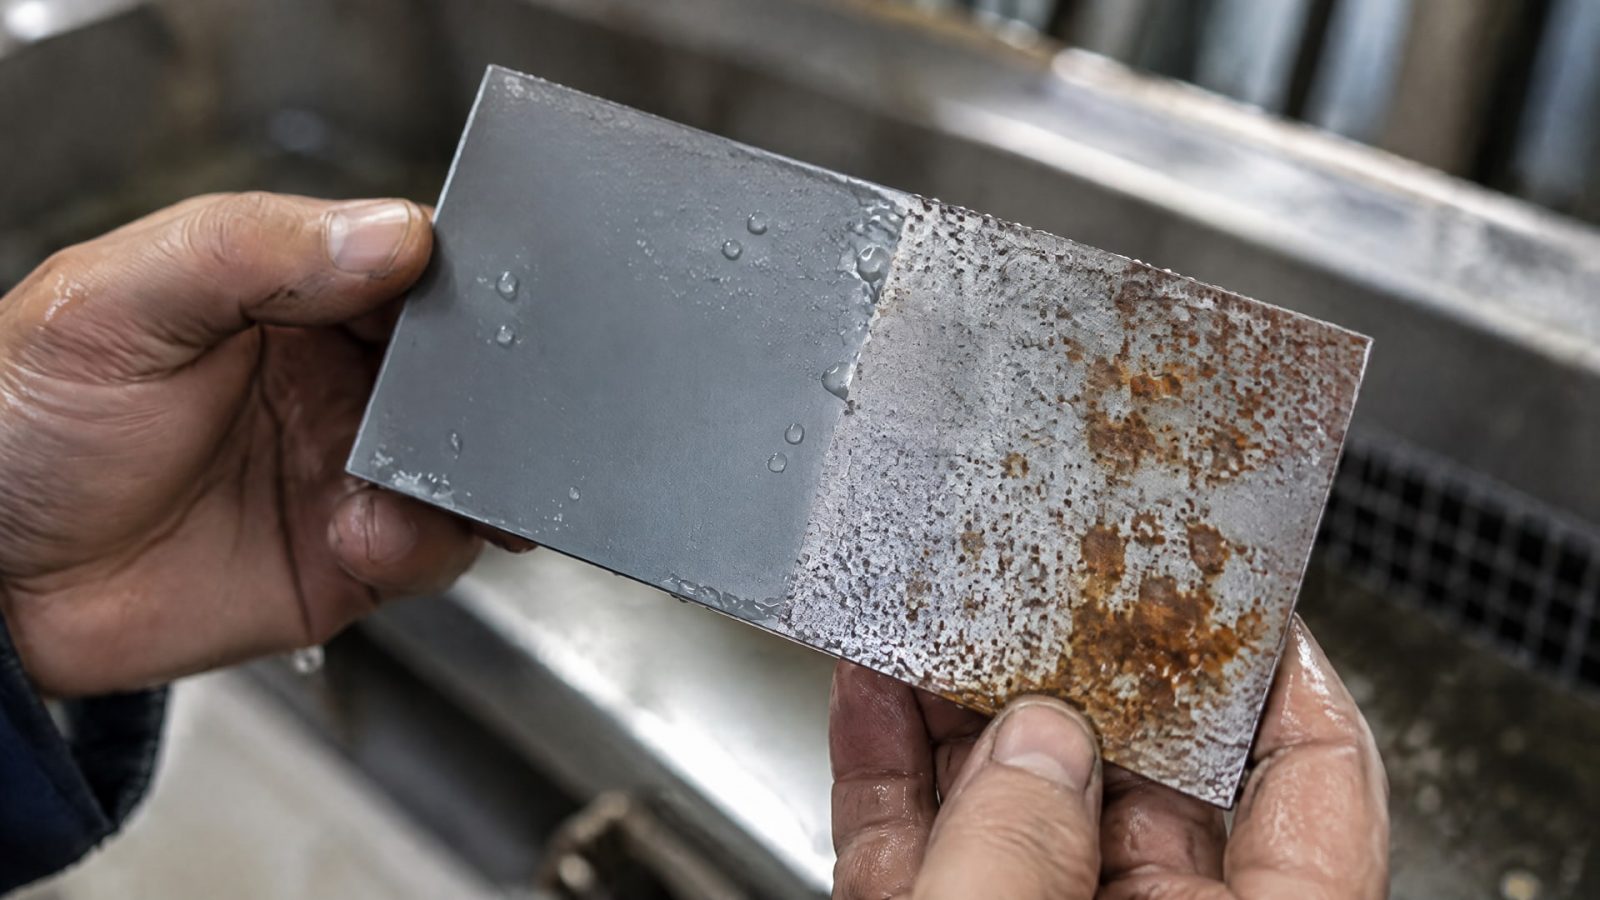
ASTM B117 и ISO 9227 описывают испытания в контролируемой камере с раствором NaCl; типовые условия включают концентрацию 5% и температуру 35 °C. Для NSS указывают pH раствора около 6,5-7,2. Базовая версия метода проходит без циклов «увлажнение - высыхание».
В испытательных процедурах для нейтрального солевого тумана также встречаются концентрация раствора 50 ± 5 г/л и температура 35 ± 2 °C. Эти параметры относятся к описанным условиям метода, а конкретный протокол нужно сверять с применяемым стандартом. ASTM B117 и ISO 9227 не следует считать полностью одинаковыми: детали процедур могут различаться.
Время испытания показывает поведение образца в заданной камере, но не переводится напрямую в срок службы на производстве. Для систем покрытий по ISO 12944-6 применяют длительности 120, 480 и 720 ч в зависимости от категории коррозионной среды и требований к долговечности. В этом стандарте для испытания указаны стальные пластины размером не менее 150 × 75 мм без изгибов.
Если эксплуатация предполагает чередование влажных и сухих периодов, в программу оценки можно включить ASTM G85 - модифицированный солевой туман с циклическими режимами. Он помогает проверить поведение покрытия в более сложном коррозионном сценарии, однако также не заменяет оценку условий конкретного объекта.
Почему результат солевого тумана не равен ресурсу покрытия
Количество часов в камере полезно для сопоставления образцов, испытанных по одинаковой методике.
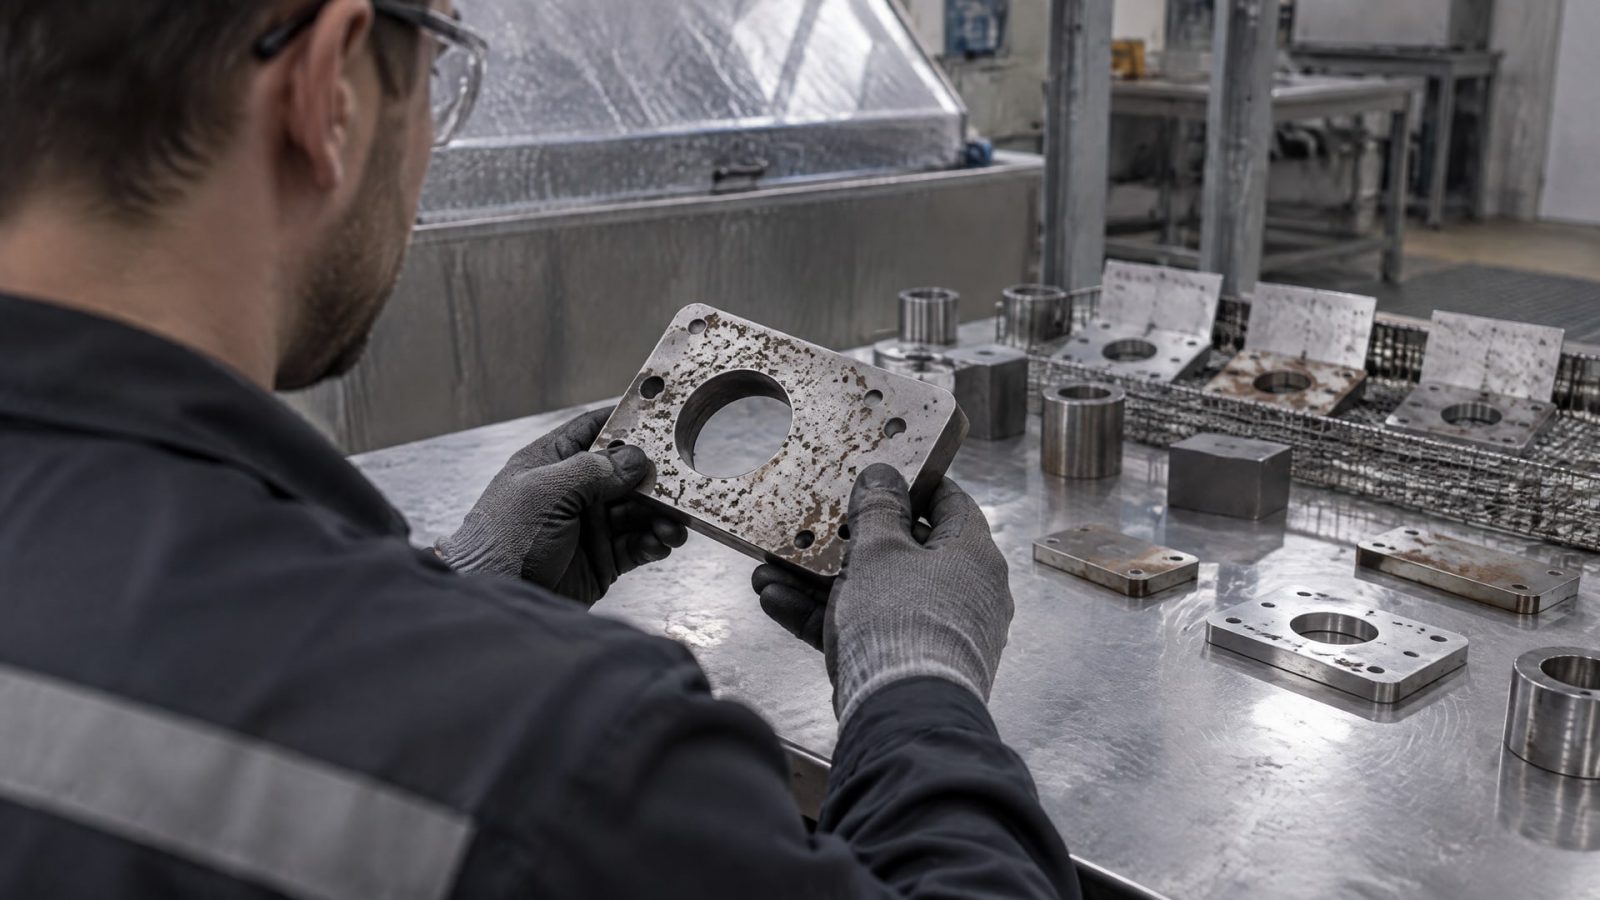
Но оно не означает, что покрытие прослужит на объекте столько же часов или что два покрытия с близкими результатами будут одинаково работать в реальной среде. На ресурс влияют материал основы, подготовка поверхности, дефекты слоя и сочетание коррозионной нагрузки с механическим воздействием.
При сравнении проверьте, одинаковы ли:
материал и геометрия образцов;
способ очистки и подготовки поверхности;
толщина покрытия;
режим нанесения и отверждения;
стандарт и продолжительность испытания;
критерии оценки коррозии и повреждения слоя.
Если результаты получены на разных металлах или при разных толщинах, вывод о преимуществе покрытия будет ненадежным. Например, образец с более толстым слоем может показать иную стойкость, чем образец с тонким слоем, даже если составы испытывали в одинаковой камере. Поэтому протокол должен содержать не только итоговое число часов, но и условия тестирования.
Для агрессивных сред нефтегазовой отрасли разумно рассматривать солевой туман вместе с испытаниями на адгезию, износ, трение и химическую стойкость. Набор методов подбирают под механизм отказа детали. Один коррозионный показатель не отвечает на вопрос, сохранит ли покрытие рабочие свойства при нагрузке и контакте с технологической средой.
Фосфатирование нержавеющей стали и подготовка поверхности
Для углеродистой стали фосфатирование может входить в подготовку поверхности, но решение зависит от материала и технологии нанесения.
Нормативным ориентиром для конверсионных фосфатных покрытий на металлах служит DIN EN ISO 9717:2018-03. Требования к подготовке нужно сверять с документацией на конкретное покрытие и способом его нанесения.
Классическое фосфатирование нержавеющей стали обычно неэффективно: пассивная оксидная пленка препятствует реакции. Попытка удалить этот слой агрессивной обработкой технически возможна, но может быть неэкономичной и ухудшать коррозионные свойства материала. Поэтому для нержавейки обычно рассматривают пассивацию или другую подготовку, совместимую с пассивной пленкой.
Сталь и нержавеющую сталь не стоит объединять в одну серию испытаний без учета различий в подготовке. Перед сравнением запросите данные о совместимости покрытия с конкретным металлом и допустимом способе обработки. Иначе неудачный результат может быть связан не с самим покрытием, а с неподходящей подготовкой поверхности.
Как выбрать твердосмазочное покрытие для нефтегаза
Твердосмазочные покрытия относятся к сухим пленочным материалам: после нанесения и отверждения они образуют связанный слой на поверхности детали.
При выборе для нефтегазового оборудования важны не только антизадирные свойства, но и условия эксплуатации узла. В первую очередь определяют, какие виды нагрузки и воздействия могут привести к отказу.
До утверждения замены импортного покрытия проверьте комплект технических данных. В него должны входить параметры нанесения, подготовки поверхности и отверждения, а также результаты испытаний на адгезию, износ, коэффициент трения и коррозионную стойкость. Для контакта с технологическими средами отдельно уточняют химическую стойкость и совместимость с основным металлом.
Практический порядок оценки:
Зафиксировать материал детали и условия ее эксплуатации.
Определить вероятный механизм отказа: коррозия, износ, задир или сочетание факторов.
Согласовать одинаковую подготовку поверхности и толщину слоя для сравниваемых образцов.
Выбрать методы испытаний, соответствующие условиям применения.
Сверить протоколы и технические паспорта, затем провести оценку на детали или образце, соответствующем узлу.
Такой подход помогает сравнить покрытия по рабочим требованиям, а не по происхождению или рекламным формулировкам. При недостатке сопоставимых данных корректный вывод - запросить дополнительные протоколы или провести испытания по единой программе.
Часто задаваемые вопросы
Сколько часов солевого тумана должны выдерживать покрытия для нефтегазовой отрасли?
Единого значения для всех узлов нет. В ISO 12944-6 применяются испытания длительностью 120, 480 и 720 ч в зависимости от категории коррозионной среды и требований к долговечности системы. Эти значения нельзя автоматически переносить на любое твердосмазочное покрытие: методику и критерии приемки определяют для конкретной задачи.
Можно ли по ASTM B117 определить срок службы покрытия на объекте?
Нет. ASTM B117 дает сравнительную информацию о поведении образцов в заданной камере, но не служит прямым прогнозом срока службы в конкретной среде. На результат влияют материал основы, подготовка поверхности, толщина слоя и критерии оценки. Для решения о применении нужны также данные по механической и химической стойкости.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Классическое фосфатирование обычно не подходит для нержавеющей стали, поскольку пассивная оксидная пленка препятствует реакции. Для такого материала чаще рассматривают пассивацию или другую совместимую подготовку. Агрессивное удаление пассивного слоя может ухудшить коррозионные свойства, поэтому способ обработки необходимо согласовать с технологией покрытия.
Как сравнить MODENGY с импортным покрытием перед заменой?
Сопоставьте технические паспорта и протоколы, полученные на одинаковом металле, при одинаковой подготовке поверхности, толщине слоя и режиме испытаний. Проверьте адгезию, износ, трение, коррозионную и химическую стойкость, а также температуру отверждения. Если методики различаются, запросите испытания по единой программе.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли выбирают по условиям работы детали и подтвержденным результатам испытаний. Солевой туман полезен для сравнительной оценки коррозионной стойкости, но сам по себе не прогнозирует ресурс на объекте. Для замены импортного решения нужны сопоставимые данные по коррозии, трению, износу, адгезии и совместимости с металлом.
Следующий шаг - составить матрицу параметров для конкретного узла и запросить технические паспорта и протоколы MODENGY и рассматриваемого импортного покрытия. Если данные получены на разных образцах или по разным методикам, сначала согласуйте единые условия испытаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий в скважине нельзя предсказать по результатам испытаний в соляном тумане и как правильно оценивать их долговечность.
Проверьте совместимость СОЖ и материалов станка перед заменой, чтобы избежать коррозии и повреждений.
Обслуживание автомобильной лебедки: смазка, защита от ржавчины, проверка узлов, советы по выбору состава и диагностике проблем.